
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-22 Происхождение:Работает


Создание предприятия по переработке отходов требует значительных капитальных затрат, а критический момент между поставкой оборудования и эксплуатационной готовностью определяет успех проекта. Плохая эксплуатация объекта напрямую приводит к задержке ввода в эксплуатацию, серьезным угрозам безопасности и снижению пропускной способности материалов. Недостаточное выравнивание фундамента, просчеты коммунальных услуг и плохое территориальное планирование могут превратить инвестиции в высококачественное оборудование в логистический кошмар. Операторы предприятий должны преодолеть разрыв между заводскими испытаниями и реальным производством посредством строгого технического контроля.
Поэтапный инженерный подход к подготовке площадки, установке машин по переработке пластика и вводу в эксплуатацию сводит к минимуму время простоя. Эта систематическая методология обеспечивает соответствие нормативным требованиям, приводит механические и электрические системы в соответствие с точными допусками и ускоряет сроки достижения полной эксплуатационной мощности. Правильное выполнение этих шагов превращает поставляемую сталь в синхронизированный высокодоходный производственный актив, гарантируя, что ваше предприятие достигнет запланированной производительности в соответствии с графиком.
Тяжелое оборудование для переработки отходов создает огромные динамические силы. Требования гражданского строительства к динамическим несущим бетонным фундаментам должны учитывать постоянную вибрацию, особенно под действием тяжелых дробилок, измельчителей и грануляторов. Недостаточная масса фундамента или неправильное затвердевание бетона приводят к вибрационному износу, микроразрушениям корпусов машин и преждевременному выходу из строя подшипников. На объектах должны использоваться железобетонные подушки, изолированные от основной плиты перекрытия с использованием вибропоглощающих материалов для поглощения ударных нагрузок во время агрессивных циклов измельчения. Обычно мы указываем бетон плотностью 4000 фунтов на квадратный дюйм с полным 28-дневным временем отверждения перед креплением тяжелого вращающегося оборудования.
Пространственное планирование определяет операционную эффективность. Планировка объекта должна определять точную площадь занимаемой площади, обеспечивая при этом достаточно места для погрузочно-разгрузочного оборудования, такого как вилочные погрузчики, мостовые краны и фронтальные погрузчики. Зоны обязательного доступа для технического обслуживания должны быть отмечены вокруг сит, головок и насосных станций, чтобы дать возможность техническим специалистам извлекать тяжелые компоненты без демонтажа соседнего оборудования. Для извлечения шнека вокруг цилиндра экструдера необходимо пространство не менее двух метров.
Масштабируемость объекта требует дальновидного проектирования планировки. Инфраструктура должна поддерживать модульное наращивание мощности. Завод, изначально рассчитанный на переработку 500 кг/ч, должен иметь пространственную и технологическую основу для плавного масштабирования до 2000 кг/ч. Резервирование площади для дополнительных фрикционных шайб или параллельных экструзионных линий предотвращает дорогостоящие модификации оборудования на будущих этапах расширения. Планируйте дренажные системы траншей и кабельные лотки для заключительного этапа, а не только для первого.
Электрическая инфраструктура составляет основу объекта. Шредеры и экструдеры с высоким крутящим моментом требуют больших пусковых токов. Для безопасной работы с высокоамперными пусковыми нагрузками предприятиям требуются специальные понижающие трансформаторы, распределительные устройства промышленного класса и надежные системы заземления. Кабельные траншеи необходимо заранее нанести на карту, чтобы отделить высоковольтные линии электропередачи от низковольтных кабелей связи и предотвратить электромагнитные помехи. Прокладка проводов двигателя 480 В рядом с проводами датчика 24 В постоянного тока приведет к неустойчивому поведению ПЛК.
Управление водными ресурсами определяет устойчивость и эксплуатационные пределы станции. На этапе проектирования необходимо указать линии водоснабжения и точки интеграции замкнутой системы очистки сточных вод. Высокопроизводительная линия для мойки пластика предполагает непрерывную циркуляцию воды. Интеграция систем фильтрации и удаления осадка непосредственно в схему инженерных сетей предотвращает возникновение узких мест и обеспечивает соблюдение правил сброса отходов. При выборе размера трубы необходимо учитывать потери на трение на длинных участках, чтобы поддерживать требуемый галлон в минуту на фрикционных шайбах.
Системы сжатого воздуха питают критически важные компоненты сортировки и автоматизации. Пневматическим сортировочным платформам, оптическим сортировщикам и автоматическим переключающим клапанам требуется чистый, сухой и стабильный сжатый воздух. На картах инженерных сетей должно быть подробно указано расположение компрессоров, емкость приемных резервуаров и характеристики осушителя воздуха, чтобы гарантировать точное срабатывание высокоскоростных сортировочных эжекторов. Влага в воздухопроводах разрушает уплотнения пневматических клапанов в течение нескольких недель.
| Тип энергосистемы | Требование Основное | поле Исполнение Стандарт |
|---|---|---|
| Электрический | Запуск при высокой силе тока, предотвращение электромагнитных помех | Отдельные траншеи высокого/низкого напряжения, специальные заземляющие стержни. |
| Вода | Непрерывный поток, управление осадком | Трубы из ПВХ/нержавеющей стали увеличенного размера, встроенные перепускные клапаны |
| Пневматика | Чистый, сухой воздух для оптических сортировщиков | Рефрижераторные осушители воздуха, локализованные ресиверы |
Местные экологические нормы должны быть непосредственно интегрированы в первоначальную планировку объекта. Соблюдение требований расширенной ответственности производителей (EPR), лицензирования агентств по охране окружающей среды и принципов переработки отходов в ресурсы диктует конкретные конструкции объектов. Игнорирование этих параметров на этапе планирования приводит к оперативной блокаде и серьезным юридическим наказаниям. Прежде чем заливать первый ярд бетона, необходимо получить разрешение на сброс.
Локальные очистные сооружения (ETP) требуют точного планирования планировки для законного управления сбросом промывных вод. ETP должна быть рассчитана на максимальную почасовую производительность сточных вод и включать в себя станции дозирования химикатов, установки флотации растворенным воздухом (DAF) и шламовые прессы. Правильное пространственное размещение обеспечивает эффективную работу ЭТП без вторжения в основной производственный цех. Зоны хранения химикатов должны быть ограждены обваловкой и отделены от зон с интенсивным движением вилочных погрузчиков.
Соблюдение требований безопасности распространяется на физические модификации объекта. Планировка должна включать ограждения для снижения шума вокруг оборудования с высоким уровнем децибела, такого как грануляторы. Системы вентиляции должны быть спроектированы так, чтобы улавливать и нейтрализовать летучие органические соединения (ЛОС), выделяющиеся в процессе экструзии. Чистые, беспрепятственные пути эвакуации должны быть окрашены и поддерживаться во всех рабочих зонах.
Зона приема сырья определяет эффективность всего последующего процесса. Спроектируйте и установите эту зону, уделяя особое внимание мощным разрывчикам тюков, автоматическим машинам для снятия этикеток и эргономичным ручным или оптическим сортировочным платформам. Зона приема должна обрабатывать сильно уплотненные тюки без застревания, что требует надежных подающих конвейеров и агрессивной конструкции ротора. Закрепите разрыватель тюков непосредственно к армированной плите, чтобы выдержать ударные нагрузки от замороженных или сильно уплотненных тюков.
Установите строгие протоколы для разделения целевых полимеров, таких как ПЭТ-бутылки или контейнеры из ПЭВП, при этом исключая серьезные загрязнения. ПВХ, некачественные металлы и гибкие пленки наносят катастрофический ущерб последующим экструдерам и ухудшают качество конечных гранул. Установка надленточных магнитов, вихретоковых сепараторов и оптических сортировщиков ближнего инфракрасного диапазона в этой начальной зоне защищает основное оборудование. Калибруйте оптические сортировщики, используя реальные образцы из местного потока отходов, а не типовые заводские профили.
По прибытии все оборудование требует тщательной проверки на соответствие подробному упаковочному листу и отчетам заводских приемочных испытаний (FAT). Убедитесь, что ни один компонент не пострадал при транспортировке, уделяя особое внимание чувствительным электрическим панелям, открытым валам двигателей и чувствительным массивам датчиков. Немедленно документируйте любые несоответствия, чтобы облегчить быструю отправку запасных частей. Сфотографируйте каждый ящик перед открытием.
Безопасные процедуры установки и подъема защищают как персонал, так и оборудование. Используйте сертифицированные мостовые краны или мощные промышленные вилочные погрузчики, общая масса которых значительно превышает полную массу оборудования. Бригады такелажников должны использовать специальные подъемные проушины и распорки, чтобы предотвратить структурные деформации рам машин. Неправильные методы подъема могут привести к необратимой деформации цилиндров экструдера или смещению режущих камер измельчителя.
Закрепление опорных пластин инициирует механическую сборку. Перед нанесением высокопрочной эпоксидной затирки оборудование необходимо выровнять с помощью прецизионных лазеров или машинных уровней. Правильная затирка заполняет пустоты между основанием машины и бетонным фундаментом, обеспечивая равномерное распределение нагрузки и предотвращая локальные разрушения под напряжением во время тяжелой эксплуатации. Не затягивайте анкерные болты до окончательного момента до полного затвердевания раствора.
Выверка приводных валов, муфт и ремней в соответствии с точными допусками производителя предотвращает преждевременный выход из строя подшипников и чрезмерное потребление энергии. Несоосные муфты создают сильную вибрацию и нагрев, быстро разрушая уплотнения и подшипники. Технические специалисты должны использовать циферблатные индикаторы или лазерные инструменты для выравнивания, чтобы обеспечить идеальную соосность двигателей и ведомых валов. Перед окончательным выравниванием необходимо удалить мягкие опоры под опорами двигателя.
Прокладка силовых и контрольных кабелей требует строгой организации. Кабели должны проходить через специальные отдельные лотки, чтобы свести к минимуму электромагнитные помехи (ЭМП), которые могут нарушить сигналы чувствительных датчиков. Кабели двигателя высокого напряжения и линии связи ПЛК низкого напряжения никогда не должны находиться в одном кабелепроводе. Используйте экранированные кабели для всех трасс ЧРП и аналоговых датчиков, заземляя экран только на одном конце, чтобы предотвратить образование контуров заземления.
Процесс подключения программируемых логических контроллеров (ПЛК), датчиков и преобразователей частоты (ЧРП) требует пристального внимания к электрическим схемам. Технические специалисты должны убедиться, что все защитные блокировки, аварийные остановки и термодатчики подключены правильно. Единственное обойденное реле безопасности ставит под угрозу эксплуатационную целостность всего объекта. Перед подачей управляющего напряжения прозвоните каждый провод по отдельности.
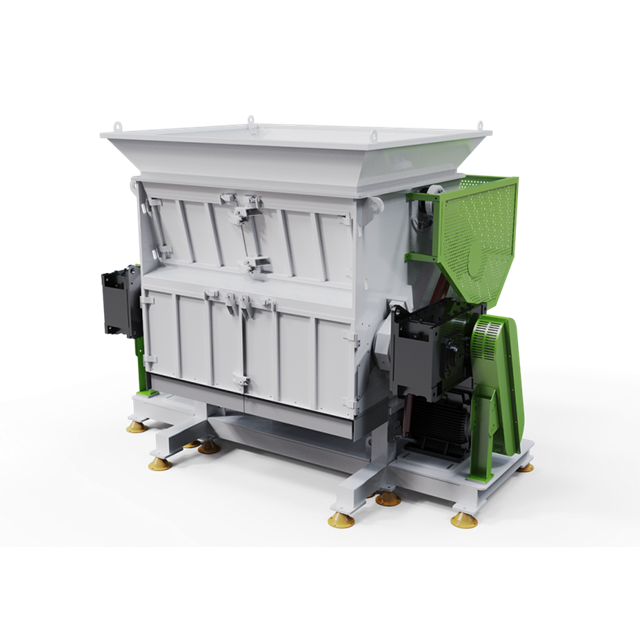
Фрикционные шайбы, поплавковые резервуары и термические сушилки требуют особых протоколов установки. Фрикционные шайбы должны быть надежно закреплены, чтобы выдерживать динамические нагрузки при высоких оборотах. Поплавково-погружные резервуары требуют точного выравнивания, чтобы обеспечить равномерный перелив воды и точное разделение полимеров по плотности. Термические сушилки требуют наличия соответствующих вытяжных воздуховодов для удаления влажного воздуха за пределы помещения и предотвращения внутренней конденсации. Наклоните вытяжные каналы немного вниз, наружу, чтобы предотвратить попадание конденсата обратно в корпус сушильной машины.
Насосы для циркуляции воды, фильтрационные сетки и автоматизированные системы удаления осадка требуют критической настройки. Трубопроводы должны быть проложены так, чтобы свести к минимуму резкие изгибы, уменьшить перепады давления и предотвратить кавитацию в насосе. Непрерывный поток обязателен; любой перебой в подаче воды снижает эффективность промывки и позволяет загрязнениям перейти на фазу экструзии. Установите манометры по обеим сторонам фильтрующих сеток для контроля засорения.
Установка экструдеров включает сборку сложных термических и механических компонентов. Технические специалисты должны надежно установить нагревательные ленты, обеспечив оптимальный контакт с поверхностью для эффективной теплопередачи. Датчики давления расплава и термопары должны быть откалиброваны для точного контроля поведения полимера. Дегазационные отверстия требуют подключения к мощным вакуумным насосам для удаления летучих газов и остаточной влаги из расплава полимера. Нанесите противозадирный состав на всю резьбу датчика, чтобы предотвратить истирание при высоких температурах.
Интеграция фильерного резака или стренгового гранулятора требует предельной точности. Режущие лезвия должны идеально совпадать с матрицей, чтобы обеспечить равномерную геометрию гранул и предотвратить размазывание. Правильно откалиброванная система гранулирования пластика производит стабильные гранулы высокой объемной плотности, соответствующие строгим отраслевым спецификациям. Динамически регулируйте давление лезвия по мере того, как матрица достигает рабочей температуры, чтобы учесть тепловое расширение.
Механическое и электрическое соединение подающих конвейеров, измельчителей и разгрузочных силосов создает единую производственную линию. Точки перехода конвейера должны быть герметизированы во избежание просыпания материала. Для разгрузочных силосов требуются датчики уровня, чтобы предотвратить переполнение, и их можно интегрировать с автоматизированными станциями расфасовки. Используйте прочную резиновую окантовку во всех точках передачи, чтобы удержать пыль и мелкие частицы.
Программирование частотно-регулируемых приводов (ЧРП) обеспечивает синхронизацию потока материала по всему предприятию. ЧРП позволяют операторам точно настраивать скорость конвейера, согласовывая скорость подачи с производительностью экструдера. Правильная синхронизация предотвращает нехватку материала в горловине экструдера и устраняет узкие места в промывочных баках. Настройте контуры ПИД в ПЛК для автоматической регулировки скорости подающего конвейера в зависимости от силы тока двигателя измельчителя.
Перед подачей питания технические специалисты должны выполнить обязательные механические и электрические проверки. Это включает в себя проверку всех механических креплений на соответствие заданным параметрам крутящего момента, подтверждение уровней смазки коробки передач и двухточечную проверку целостности электрической цепи. Эти проверки выявляют ошибки установки до того, как они приведут к катастрофическому отказу оборудования. Физически проверьте каждую сливную пробку коробки передач; их часто оставляют незакрепленными во время транспортировки.
Тестирование систем безопасности — последний этап перед активацией двигателя. Технические специалисты должны вручную активировать все аварийные остановки (аварийные остановки), проверять срабатывание защитных устройств и проверять тепловые перегрузки. Ни на один двигатель нельзя подавать питание до тех пор, пока вся схема безопасности не будет полностью работоспособна. Задокументируйте успешную проверку каждой кнопки аварийного останова на линии.
| категории системы | Критерии приемлемости | действия |
|---|---|---|
| Механический | Проверьте фундаментные болты и затирку | Затянут согласно спецификации; отсутствие пустот в растворе |
| Электрический | Двухточечный тест на непрерывность | Ноль ошибок; правильное выравнивание фаз |
| Смазка | Проверьте уровень масла в коробке передач и подшипниках. | Заполнено до центра смотрового стекла и имеет правильную вязкость. |
| Безопасность | Запуск всех аварийных остановов и блокировок | Немедленная остановка системы; будильники активируются |
Ввод в эксплуатацию всухую начинается со тряски двигателей для проверки правильного направления вращения. Реверс высокоскоростного измельчителя или шнека экструдера может привести к немедленному и необратимому повреждению режущих инструментов и редукторов. Попросите наблюдателя у крышки вентилятора двигателя мгновенно проверить направление вращения.
После подтверждения ротации технические специалисты запускают всю линию пустой. Этот этап испытаний без нагрузки позволяет инженерам отслеживать аномальные вибрации, акустические аномалии и повышение базовой температуры в подшипниках. Любой чрезмерный нагрев или вибрация указывают на механическое смещение, которое необходимо исправить перед введением материала. Используйте тепловизионную камеру для сканирования всех корпусов подшипников после 30 минут работы всухую.
При мокром вводе в эксплуатацию в систему попадает вода. Технические специалисты проверяют трубы на предмет утечек, проверяют показатели давления насоса и оценивают эффективность термической сушилки. Системы фильтрации воды и удаления осадка проходят испытания, чтобы гарантировать, что они могут поддерживать циркуляцию чистой воды при непрерывной работе. Отбалансируйте клапаны потока воды, чтобы обеспечить постоянный перелив без турбулентности в резервуарах с поплавком и раковиной.
Испытание материалов под нагрузкой предполагает поэтапное введение пластикового лома. Операторы загружают систему на 25%, затем на 50% и, наконец, на 100%. На этих этапах инженеры оценивают реакцию измельчителя на крутящий момент, стабильность давления расплава экструдера и общую производительность системы. Эти данные сравниваются с гарантированными показателями производительности для проверки установки. Внимательно следите за температурой расплава при увеличении скорости подачи, чтобы предотвратить деградацию полимера.
Производители высшего уровня оказывают значительную помощь на этапе предварительной установки. Они обеспечивают точные расчеты нагрузки на инженерные сети, рассматривают строительные чертежи и участвуют в комплексных технико-экономических обоснованиях. Такая инженерная поддержка гарантирует правильность проектирования объекта с первого дня, предотвращая дорогостоящую модернизацию на этапе установки. Прежде чем завершить проектирование объекта, запросите подробную матрицу потребления коммунальных услуг.
Заводские приемочные испытания (FAT) обеспечивают проверку перед отправкой на предприятии производителя. Приемочные испытания на месте (SAT) обеспечивают проверку после установки на предприятии покупателя. Присутствие производителя на SAT является важнейшим фактором оценки. SAT доказывает, что оборудование работает в соответствии со спецификациями в реальных условиях на объекте, используя местные коммунальные услуги и реальное сырье. Никогда не подписывайте окончательный платеж до тех пор, пока SAT не будет успешно пройден на вашем этаже.
Программы обучения операторов и технического обслуживания, проводимые инженерами производителя по вводу в эксплуатацию, необходимы для долгосрочного успеха. Ваш персонал должен понимать, как безопасно устранять застревания, заменять экраны и устранять неисправности ПЛК. Практическое обучение на этапе нагрузочного тестирования — наиболее эффективный способ передачи знаний.
Требуемая документация по передаче включает в себя исполнительные электрические схемы, исходный код ПЛК, подробные графики технического обслуживания и полные списки запасных частей. Без этих документов самостоятельный поиск неисправностей и текущее обслуживание становятся практически невозможными. Убедитесь, что код ПЛК разблокирован и полностью прокомментирован на вашем местном языке.
Оценка поддержки со стороны поставщика после ввода в эксплуатацию обеспечивает долговечность эксплуатации. Надежный производитель линий для мойки пластика предлагает возможности удаленной диагностики, поддерживает надежный местный запас запасных частей и предоставляет соглашения об уровне обслуживания (SLA) для быстрого сокращения простоев. Быстрый доступ к сменным лезвиям измельчителя и шнекам экструдера обеспечивает прибыльность предприятия. Проверьте протоколы безопасности удаленного входа в систему перед подключением сети компьютера к Интернету.
О: Полная установка с момента доставки оборудования до завершения SAT обычно занимает от 4 до 8 недель. Сюда входит разгрузка, такелаж, механическая сборка, электрическая интеграция и поэтапный ввод в эксплуатацию. Сложные, высокопроизводительные линии с обширной интеграцией очистки сточных вод могут потребовать до 12 недель.
Ответ: Тяжелая техника требует железобетонных фундаментов, часто глубиной от 300 до 500 мм, в зависимости от динамической нагрузки. Для оборудования с высокой вибрацией, такого как шредеры, требуются виброизоляционные прокладки и высокопрочная эпоксидная затирка для предотвращения усталости конструкции и поддержания выравнивания.
Ответ: SAT учитывает переменные, вносимые транспортировкой, колебаниями местных коммунальных услуг и фактическими условиями на объекте. Он подтверждает, что оборудование обеспечивает гарантированные показатели производительности и качества при использовании вашего конкретного сырья и операторов, которые FAT не может полностью воспроизвести.
О: Стандартные размеры свободного пространства требуют не менее 1,5–2 метров свободного пространства вокруг основных компонентов. Это обеспечивает безопасный доступ вилочных погрузчиков для снятия тяжелых двигателей, замены шнеков экструдера и извлечения фильтрующих сеток без демонтажа прилегающего оборудования.
Ответ: Наиболее частые задержки возникают из-за несоответствия коммунальных сетей, незавершенных работ по возведению фундамента, отсутствия сертификатов соответствия безопасности и плохой синхронизации между сторонними конвейерами погрузочно-разгрузочных работ и основной технологической линией.
Ответ: Большинство ведущих производителей предоставляют услуги по надзору за вводом в эксплуатацию, отправляя ведущих инженеров для руководства вашими местными подрядчиками. Доступны установки «под ключ», при которых производитель предоставляет все монтажные и сборочные работы, но обычно для этого требуются отдельные специализированные контракты.


