
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-11 Происхождение:Работает


Мировой спрос на экологически чистую упаковку растет. Операторы и руководители заводов сталкиваются с суровой реальностью на производстве. Настоящей рециркуляции по замкнутому циклу, как известно, добиться очень сложно. Системы с разомкнутым контуром допускают незначительные дефекты материала. Напротив, система с замкнутым контуром требует нулевых компромиссов в отношении целостности материала, безопасности и механических характеристик.
Превращение использованной бутылки из-под напитка обратно в первозданный пищевой контейнер требует абсолютной чистоты. Достижение этого совершенства полностью зависит от строгих протоколов контроля качества и интеграции узкоспециализированного технологического оборудования. В этом руководстве мы подробно разбираем этапы контроля качества, глобальные стандарты соответствия и конфигурации оборудования, необходимые для создания прибыльной системы с замкнутым циклом.
Чтобы установить эффективные заводские протоколы, менеджеры предприятий должны различать модели переработки с открытым и закрытым циклом. Переработка открытого цикла предполагает переработку пластиковых отходов в продукты с более низкой структурной ценностью. Классический пример — переработка бутылок из полиэтилентерефталата в синтетические ковровые волокна. Хотя это позволяет избежать отходов со свалок, оно навсегда удаляет полимер из цепочки поставок дорогостоящей упаковки.
Целью переработки по замкнутому циклу является возвращение продукта обратно в его первоначальный жизненный цикл. Это означает настолько совершенную обработку жесткого лотка из полиэтилена высокой плотности, что его можно будет переделать в совершенно новый лоток.
Последние рыночные данные свидетельствуют о масштабном повороте в индустрии пластмасс. Крупнейшие потребительские бренды переходят от добровольных обязательств по устойчивому развитию к обязательным квотам на переработку контента. Нормативно-правовая база, такая как Директива Европейского Союза об одноразовых пластмассах, требует к 2030 году обязательного содержания в бутылках для напитков 30 процентов переработанного содержимого. Покупателям больше не нужна обычная переработанная смола. Они требуют безупречной работы. Это нормативное давление вынуждает предприятия по переработке отходов полностью пересматривать устаревшие системы контроля качества, чтобы оставаться конкурентоспособными.
Основной проблемой является разрыв в качестве. Полимеры с замкнутым контуром должны обладать точно такой же прочностью на разрыв, прозрачностью цвета и характеристиками текучести расплава, что и первичные нефтехимические смолы. Преодоление этого разрыва требует экспоненциальных улучшений в удалении загрязнений.
| Параметр | Даунцикл с разомкнутым контуром | Циркулярность с замкнутым контуром |
|---|---|---|
| Толерантность к загрязнению | Умеренный. Незначительные примеси смешиваются с матрицей. | Ноль. Микроскопические загрязнения вызывают разрушение конструкции. |
| Требования к фильтрации | Стандартные ручные устройства смены экрана. | Непрерывная обратная промывка или самоочищающиеся лазерные фильтры. |
| Ценность конечного продукта | Низкорентабельные сельскохозяйственные трубы или обвязка. | Высокорентабельные пищевые упаковочные смолы. |
| Сложность оборудования | Базовая одношнековая экструзия. | Глубокая вакуумная дегазация и многоступенчатая экструзия. |
Контроль качества на предприятии замкнутого цикла представляет собой непрерывную архитектуру. Он определяет физическую планировку заводского цеха. Каждый этап обработки служит предпосылкой для следующего.
Основополагающим этапом контроля качества является выделение целевого полимера. Современные предприятия используют оптические сортировщики ближнего инфракрасного диапазона для быстрой идентификации пластика по типу полимера. Даже доля процента поливинилхлорида, попадающая в основной поток, вызывает катастрофическую химическую деградацию во время фазы плавления.
После оптической сортировки материал подвергается агрессивному измельчению. Использование сверхмощного измельчителя пластика гарантирует, что поступающие тюки измельчаются до хлопьев одинакового размера. Геометрия чешуек — глубоко недооцененный показатель. Почему геометрия чешуек имеет значение? Если хлопья имеют неправильный размер, они плавятся в цилиндре экструдера с совершенно разной скоростью. Такое несоответствие приводит к образованию нерасплавленных частиц и термическому разложению. Высококачественные измельчители оснащены V-образными роторами и точными сетками, гарантирующими равномерную резку.
Представьте себе тюк использованного пластика, прибывающий на ваше предприятие. Он покрыт прочными промышленными клеями, липкими остатками и абразивной грязью. Стандартное ополаскивание холодной водой практически не царапает поверхность.
Для достижения базовой чистоты в замкнутом контуре предприятия полагаются на специализированное оборудование. внедрить высокопроизводительную Крайне важно В этих усовершенствованных конфигурациях используются кипящие промывочные баки, температура которых поддерживается от 85 до 90 градусов Цельсия. Они сочетают в себе точное дозирование каустической соды и высокоскоростные фрикционные шайбы, работающие со скоростью более 1000 об/мин. Интенсивное механическое трение и термическое воздействие удаляют стойкие загрязнения. Если органические остатки минуют этот этап, они карбонизуются под действием сильного нагрева экструдера, что приводит к образованию неприемлемых черных пятен. линию по переработке ПЭТ-бутылок .
После тщательной промывки и сушки материала он превращается из твердого хлопья в жидкий расплав. На этом этапе вводятся два важнейших механизма контроля качества. Нам нужна микроскопическая фильтрация и экстракция летучих газов.
В фильтрах расплава используются мелкоячеистые сетки для улавливания микроскопических примесей, таких как алюминиевая пыль. Одновременно система осуществляет глубокую вакуумную дегазацию. Бывшие в употреблении пластмассы впитывают влагу и летучие органические соединения в течение всего срока службы. Извлечение этих летучих газов из жидкого полимера имеет важное значение. Если не создать сильный вакуум, в готовом пластике появятся пузырьки воздуха и неприятный запах.
Для некоторых материалов процесс механической переработки по своей сути снижает молекулярную массу полимера. Это делает пластик хрупким. Характеристическая вязкость является основным показателем, используемым для измерения молекулярной массы и ударопрочности.
На современных объектах используются твердотельные реакторы поликонденсации. Этот процесс подвергает переработанные гранулы воздействию точного нагрева и глубокого вакуума в течение нескольких часов. Он буквально связывает разорванные полимерные цепи вместе. Это восстанавливает ударопрочность до первоначального уровня.
Производство переработанных смол для применений, контактирующих с пищевыми продуктами, создает строгие нормативные препятствия. Такие агентства, как Управление по санитарному надзору за качеством пищевых продуктов и медикаментов, требуют эмпирических доказательств того, что процесс переработки исключает любую возможность химической миграции.
Основной риск связан с устаревшими добавками и неправильным использованием после потребления. Потребитель может использовать пластиковую бутылку из-под напитков для хранения бытовых чистящих средств, прежде чем выбросить ее. Если процесс переработки не обеспечивает эффективное обеззараживание пластика на молекулярном уровне, опасные химические вещества мигрируют в вновь отлитые изделия.
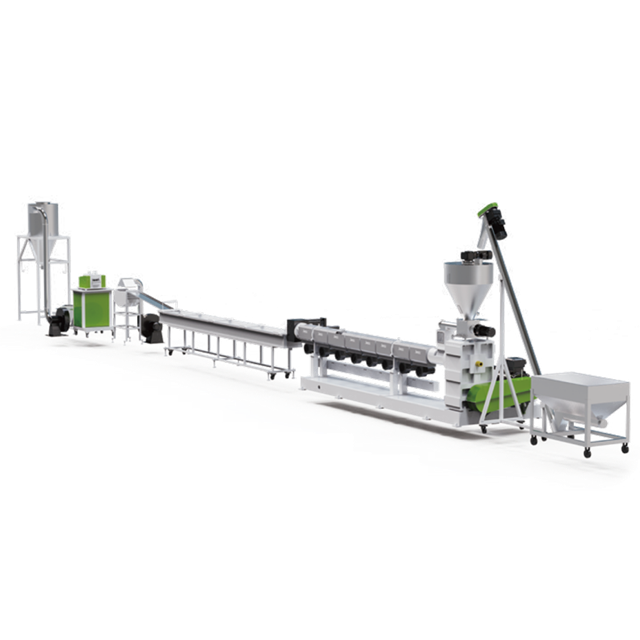
Решение этой проблемы требует узкоспециализированных машинных решений. Экструзионные линии, разработанные с учетом требований к пищевым стандартам, используют увеличенное соотношение длины к диаметру, часто достигающее 36:1 или 40:1. Они имеют несколько зон глубокой вакуумной дегазации. Подвергая расплав полимера воздействию высоких температур и сильного вакуумного давления в течение длительного времени, эти системы улетучиваются и извлекают глубоко укоренившиеся химические загрязнители.
Поскольку глобальные цепочки поставок принимают все большие объемы переработанного материала, производители требуют абсолютной стабильности от партии к партии. Производители литьевого формования не могут позволить себе постоянно корректировать настройки машины для каждой новой поставки. Для проверки согласованности современные заводы по переработке отходов проводят строгие лабораторные испытания и протоколы цифрового отслеживания.
Ведущие предприятия по переработке отходов имеют собственные лаборатории, которые регулярно берут пробы материалов. Общие показатели тестирования включают в себя:
Кроме того, программное обеспечение для цифрового отслеживания интегрируется непосредственно в программируемые логические контроллеры оборудования. Это позволяет руководителям предприятий отслеживать жизненный цикл конкретной партии от поступающего тюка отходов до готовых гранул. Регистрация профилей температуры и давления фильтрации обеспечивает конечным покупателям полный контрольный журнал соответствия.
В сложной иерархии замкнутого цикла переработки все предыдущие усилия по сортировке и промывке становятся ненужными, если заключительная фаза экструзии приводит к разложению полимера. Машина для гранулирования пластика служит гарантом контроля качества. Он окончательно определяет физические и химические свойства смолы, прежде чем она попадет к потребителю.
Самой большой угрозой на этом этапе является термическая деградация. Когда хлопья подвергаются чрезмерному сдвиговому усилию или неконтролируемым тепловым зонам, полимерные цепи разрываются. Этот молекулярный распад физически проявляется в виде желтоватого оттенка, запаха горелого и серьезной структурной слабости. Система гранулирования премиум-класса снижает эти риски благодаря точному термодинамическому контролю. Инженеры используют усовершенствованную геометрию биметаллических винтов для мягкого и равномерного расплавления пластика, предотвращая преждевременный износ и выделение тепла.
Помимо сохранения целостности полимера, физический механизм резки определяет удобство использования продукта. Конечным покупателям необходимы однородные, беспыльные пеллеты для обеспечения равномерной подачи в формовочные машины. Высокопроизводительные грануляторы используют прецизионные системы водяного кольца или подводной резки для производства гранул идеальной сферической формы.
Руководители заводов часто оценивают модернизацию оборудования для обработки материалов, таких как бутылки из-под моющих средств или полипропиленовые контейнеры для пищевых продуктов. Стандартные экструдеры с открытым контуром просто выходят из строя при сильном загрязнении. Переход на специализированную линию гранулирования жесткого пластика требует уделить первоочередное внимание особым инженерным решениям, позволяющим работать с тяжелыми печатными красками и въевшейся грязью.
При настройке заводского цеха убедитесь, что ваше оборудование включает в себя определенные инженерные обновления:
Внедрение такого строгого контроля качества приводит к измеримому операционному успеху. В отрасли стандартизируются несколько проверенных моделей, которые превращают сильное загрязнение в продукцию с высокой прибылью.
Крупный европейский завод по переработке отходов перешёл от производства недорогих обвязочных материалов к производству пищевой смолы для бутылок. Благодаря интеграции специальной системы трения с горячей промывкой и специализированного гранулятора, оснащенного системой глубокой вакуумной дегазации, предприятие добилось полного соответствия пищевым стандартам. Строгая фильтрация расплава снизила количество дефектов черных пятен практически до нуля. Это позволило им заключить выгодные контракты на поставку с мировыми брендами напитков.
Аналогичным образом, североамериканское предприятие по переработке жестких контейнеров, бывших в употреблении, столкнулось с проблемами, связанными с остаточными химическими запахами. Их продукция ограничивалась дешевыми сельскохозяйственными трубами. Благодаря переходу на двухступенчатую линию жесткого гранулирования с улучшенными возможностями экстракции летучих веществ завод успешно устранил устаревшие запахи. Полученные гранулы высокой чистоты теперь продаются обратно производителям оригинальной упаковки. Это замыкает цикл и резко увеличивает прибыль на тонну.
Переработка замкнутого цикла, несомненно, является будущим индустрии пластмасс. Однако его успех полностью зависит от бескомпромиссного контроля качества. Разница между высококачественной пищевой смолой и дешевым переработанным пластиком заключается в технологии, используемой для ее обработки.
Правильное оборудование предотвращает деградацию материала, удаляет микроскопические загрязнения и обеспечивает стабильность качества от партии к партии. Чтобы оставаться конкурентоспособными на рынке, где действуют строгие нормативные требования, предприятия должны инвестировать в современную сортировку, мойку с высоким коэффициентом трения и прецизионную экструзию.
Вы хотите модернизировать свое предприятие, чтобы оно соответствовало стандартам замкнутого цикла? Оцените узкие места вашего текущего оборудования уже сегодня. Ознакомьтесь с ведущими в отрасли линиями мойки, измельчителями и экструзионными системами от JWELL Recycling, чтобы гарантировать высочайшее качество продукции. Свяжитесь с нашими инженерами-экспертами, чтобы получить консультацию по индивидуальному оборудованию с учетом ваших конкретных потоков материалов и производственных целей.
Хотя каждый этап жизненно важен, фильтрация расплава и вакуумная дегазация внутри экструзионного оборудования, пожалуй, являются наиболее важными. Эти процессы удаляют микроскопические твердые примеси и экстрагируют летучие органические соединения. В конечном итоге это определяет структурную целостность, визуальную прозрачность и безопасность конечной пластиковой смолы.
Нет. Для переработки отходов по замкнутому циклу требуются современные экструзионные системы. Эти машины должны иметь зоны глубокой вакуумной дегазации, специальную конструкцию шнеков для плавного плавления, предотвращающую термическое разложение, и высокоточные фильтры расплава непрерывного действия. Стандартные машины с открытым контуром не могут достичь молекулярной чистоты, необходимой для приложений с высокими нагрузками.
Бутылки для напитков обычно загрязнены липкими этикетками и сладкими органическими остатками. Специальная установка для промывки использует целенаправленную промывку горячим трением и специальную дозировку химикатов, чтобы гарантировать полную чистоту хлопьев. Если эти загрязнения не удалить перед плавлением, они сгорают в экструдере и портят партию.
Фаза уменьшения размера обеспечивает однородную геометрию пластиковых хлопьев. Если хлопья имеют неправильный размер, они плавятся с разной скоростью внутри цилиндра экструдера. Это приводит к образованию нерасплавленных частиц, сильным колебаниям давления и локальному возгоранию. Это фундаментально разрушает механические свойства переработанных пеллет.
Качество подтверждается строгими лабораторными испытаниями. Инженеры проверяют индекс текучести расплава, чтобы гарантировать правильное поведение при литье под давлением. Они также измеряют содержание влаги, чтобы предотвратить гидролиз, и используют колориметрическое тестирование для проверки пожелтения, вызванного термической деградацией.
Черные пятна в первую очередь вызваны органическими остатками, бумажными волокнами или агрессивными клеями, которые выдерживают этап стирки. Когда эти примеси попадают в высокотемпературную среду цилиндра экструдера, они мгновенно карбонизуются. Переход на горячую промывку с высоким трением и непрерывную мелкоячеистую фильтрацию расплава устраняет эту проблему.


