
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-04 Происхождение:Работает


Замена лишь небольшой части первичного полимера плохо обработанным переработанным пластиком может мгновенно заблокировать горячеканальную систему. Внезапно производственная линия стоимостью в несколько миллионов долларов резко останавливается. Ситуация в производстве пластика быстро меняется. Строгое законодательство в области упаковки и растущие ожидания потребителей означают, что спрос на высококачественные переработанные материалы находится на рекордно высоком уровне.
Однако вторичное сырье редко бывает равным. Покупка недокументированного регранулята вносит хаотичные переменные в ваш производственный процесс. Вы столкнетесь с серьезными визуальными дефектами, структурными недостатками и несоблюдением требований. Чтобы защитить объемы производства, отделы закупок должны требовать от своих поставщиков узкоспециализированные технические паспорта.
В этом подробном руководстве мы приводим точные физические, химические характеристики и характеристики чистоты, которые вам необходимо проверить перед подписанием заказа на поставку. Мы также исследуем, как базовое оборудование напрямую влияет на качество конечного гранулята. Эти знания позволят вам с абсолютной уверенностью проверять свою цепочку поставок.
Отраслевые данные показывают огромный структурный дефицит на рынке переработки пластмасс. В то время как общие показатели сбора муниципальных отходов растут, предложение премиальных смол, пригодных для литья под давлением, остается критически ограниченным. Глобальные мандаты переводят рынок от добровольных обязательств в области устойчивого развития к жестким юридическим требованиям. Бренды изо всех сил стараются получить регранулят премиум-класса, чтобы избежать огромных налогов за несоблюдение требований. Следовательно, рынок наводнен материалами низкого уровня, замаскированными под пеллеты премиум-класса.
Помимо давления со стороны регулирующих органов, конечные потребители требуют экологичной упаковки, но отказываются идти на компромиссы в функциональности или эстетике. Флакон для лосьона, изготовленный из пятидесяти процентов переработанного материала, должен работать и выглядеть идентично своему первоначальному аналогу. Любые визуальные дефекты, такие как черные точки углерода или структурная хрупкость, мгновенно подрывают ценность бренда.
Кроме того, предприятия по переработке материалов постоянно борются с изменчивостью потоков городских отходов. Если партнер по переработке не обеспечивает строгий контроль обработки для смягчения этой поступающей изменчивости, хаос переносится непосредственно в цех вашего завода. Финансовые последствия простоя оборудования, заклинивания горячих каналов и бракованных деталей быстро затмят любую первоначальную экономию средств, полученную от покупки дешевого, недокументированного регранулята.
Чтобы обеспечить бесперебойное производство, покупатели должны относиться к переработанной смоле с той же тщательностью, что и к первичным материалам. Принятие стандартной этикетки из переработанного пластика — это путь к катастрофе. Ниже приведены критические характеристики, которые вы должны оценить в техническом паспорте каждой партии.
Индекс текучести расплава измеряет, насколько легко расплав термопластичного полимера течет при определенной температуре и приложенном весе. Для производителей это, пожалуй, самый критический эксплуатационный параметр. Представьте себе термопластавтомат, обрабатывающий партию регранулята с сильно колеблющейся скоростью потока. В одну минуту расплав становится слишком вязким, что приводит к образованию коротких порций, которые не полностью заполняют полость формы. В следующую минуту он становится слишком жидким, создавая блики — лишний материал вытекает из формы, что требует дорогостоящей ручной обрезки.
Покупатели должны убедиться, что индекс потока регранулята точно соответствует их конкретной установке обработки. Сильно изменчивый индекс в пределах одной партии — это серьезный тревожный сигнал. Это указывает на то, что поставщик случайно смешал разные сорта полимеров, что приведет к постоянной, сводящей с ума нестабильности на производственной линии.
Влага – тихий убийца переработки пластмасс. Это особенно верно для гигроскопичных полимеров, таких как полиэтилентерефталат и нейлон. Когда влажные пластиковые гранулы входят в фазу плавления экструдера, захваченная вода резко превращается в пар. Этот расширяющийся пар вызывает появление брызг — неприглядных серебристых полос или пузырей — на поверхности готовой отлитой детали.
Что еще более важно, высокая влажность запускает химическую реакцию, известную как гидролиз. Эта реакция разрывает полимерные цепи и резко снижает механическую прочность пластика. Для стандартных полиолефинов влажность должна строго ограничиваться ниже 0,1 процента. Для чувствительных материалов перед обработкой необходимо требовать гарантированный уровень влажности ниже 0,05 процента.
Постпотребительские отходы по своей сути содержат посторонние материалы, независимо от того, насколько агрессивно они сортируются. Загрязнение варьируется от остатков бумажных этикеток и алюминиевой фольги до перекрестного загрязнения несовместимыми полимерами. Покупатели должны запросить данные о допустимых пределах загрязнения, обычно измеряемых в частях на миллион.
Высокий уровень нерасплавленных частиц действует как микроскопические разрушающиеся шарики. Они забивают сложные системы горячих литников в машинах для литья под давлением и создают концентраторы напряжений в конечном продукте. Это неизбежно приводит к преждевременному растрескиванию под давлением. Всегда указывайте максимально допустимый размер загрязнений в микронах.
Объемная плотность относится к весу пластиковых гранул на единицу объема. Равномерная насыпная плотность и постоянная геометрия гранул являются абсолютными требованиями для автоматизированных систем подачи и дозирования, используемых на современных предприятиях.
Если партия регранулята содержит гранулы очень неправильной формы, чрезмерное количество пластиковой пыли или неразрезанные волокнистые полимерные нити, это неизбежно приведет к закупориванию загрузочного бункера. Застревание происходит, когда гранулы неправильной формы сцепляются, блокируя поток материала в шнек экструдера и приводя к тому, что машина работает всухую. Постоянная геометрия гранул гарантирует постоянную скорость подачи, необходимую для поддержания постоянного давления.
В приложениях, ориентированных на потребителя, эстетика подвергается тщательному анализу. Технический паспорт должен включать точные колориметрические данные, часто с использованием цветового пространства Lab, чтобы обеспечить визуальную согласованность от партии к партии. Кроме того, бывшие в употреблении пластмассы часто сохраняют летучие органические соединения из предыдущего жизненного цикла, такие как резкие остатки моющих средств или запахи разложения пищевых продуктов. Покупатели должны убедиться, что регранулят подвергся интенсивному удалению запахов, что гарантирует ароматическую нейтральность конечного материала.
| Спецификация Параметр | Низкосортный регранулят | Инъекционный регранулят премиум-класса | Влияние на производство |
|---|---|---|---|
| Содержание влаги | Более 0,5% | Менее 0,05% | Распухание поверхности, сильный гидролиз, снижение прочности на разрыв. |
| Загрязнение | Более 500 частей на миллион | Менее 100 частей на миллион | Заблокированные горячие каналы, структурные слабые места, частые простои |
| Отклонение МФО | ± 20% за партию | ± 5% на партию | Неравномерное заполнение формы, дефекты вспышки, короткие кадры. |
| Объемная плотность | Сильно меняется в зависимости от пыли | Однородный и сферический | Засорение бункера, нестабильная подача в экструдер, падение давления |
Способность предприятий по переработке отходов соответствовать этим строгим физическим и химическим характеристикам полностью зависит от качества их перерабатывающего оборудования. Экструдер — это сердце любой операции по переработке отходов. Поставщик может гарантировать высококачественные и согласованные технические данные только в том случае, если он использует современную машину для гранулирования пластика..
Чтобы соответствовать строгим ограничениям по влажности и летучим соединениям, экструзионное оборудование должно использовать передовую технологию вакуумной дегазации. В высококачественных грануляторах используются оптимизированные соотношения длины и диаметра, а также зоны дегазации с двойной вентиляцией или высоким вакуумом, стратегически расположенные вдоль цилиндра экструдера. Когда пластик переходит в расплавленное состояние, вакуумная система активно удаляет захваченный воздух, влагу и низкомолекулярные газы. Эта агрессивная экстракция предотвращает образование пустот внутри гранул, обеспечивая высокую объемную плотность и снижая риск гидролиза на последующем этапе производства.
Аналогичным образом, характеристики загрязнения напрямую контролируются встроенной в линию системой фильтрации расплава. В современном оборудовании используются устройства смены сит с двумя колоннами непрерывного действия или сложные лазерные фильтры, пропускающие расплавленный полимер через микроскопические стальные сетки. Непрерывный характер этих систем позволяет машине удалять микроскопические примеси, такие как остатки клея или алюминиевая пыль, без остановки производства. Кроме того, физическая геометрия регранулята совершенствуется на лицевой стороне матрицы с помощью технологий подводной резки, которые быстро охлаждают и нарезают полимер на идеально сферические, однородные гранулы.
Хотя на этапе гранулирования формируется конечный продукт, основное качество регранулята устанавливается на более ранних стадиях процесса. Это фундаментальное правило переработки: нельзя производить пеллеты с высокими техническими характеристиками из плохо подготовленного, загрязненного лома. Механические свойства конечной смолы во многом зависят от тщательного измельчения и обеззараживания.
Уменьшение размера — это механический процесс разделения громоздких пластиковых отходов на удобные однородные куски. Использование промышленного измельчителя для переработки пластика имеет важное значение для поддержания однородности материала. Высокопроизводительные агрегаты оснащены износостойкими V-образными лопастями ротора и интеллектуальными гидротолкателями.
Эти сверхмощные роторы предназначены для резки пластика на хлопья определенного размера, сводя к минимуму тепло трения. Если поставщик использует некачественное оборудование для измельчения, полученные хлопья будут очень неравномерными. Когда эти неравномерные хлопья попадают в экструдер, они плавятся с совершенно разной скоростью. Меньшие куски подвергаются серьезному термическому разложению, ожидая, пока более крупные куски расплавятся. Этот неравномерный термический профиль ухудшает текучесть и прочность материала на разрыв.
Для некоторых полимеров допуски на загрязнение невероятно суровы. Достижение высокой чистоты, близкой к пищевым характеристикам, математически невозможно без передовых химических и механических протоколов промывки.
При переработке использованных бутылок поставщик должен использовать комплексную линию по переработке ПЭТ-бутылок . Эта специализированная инфраструктура включает в себя несколько агрессивных этапов дезактивации. Кипящие промывочные баки, наполненные каустической содой, растворяют стойкие промышленные клеи и органические жиры. Высокоскоростные фрикционные шайбы, работающие со скоростью более тысячи оборотов в минуту, механически очищают хлопья, удаляя въевшуюся грязь. Наконец, в прецизионных резервуарах для разделения поплавково-тонущих веществ используется удельный вес для выделения чистого полимера из полиолефиновых крышек и колец. Покупатели, которым требуется регранулят премиум-класса, должны убедиться, что эти протоколы многоступенчатой промывки активно применяются.
При выборе регранулята покупатели должны проводить четкую грань между материалами, полученными из гибких пленок, и материалами, полученными из жестких пластиков, таких как бутылки для моющих средств, корпуса аккумуляторов или корпуса электронных устройств. Эти материалы совершенно по-разному ведут себя при термическом напряжении.
Жесткие пластиковые хлопья обладают принципиально иной объемной плотностью, температурой плавления и поведением текучести по сравнению с мягкими пленками. Покупатели, использующие твердый регранулят для конструкционной экструзии или тяжелого литья под давлением, должны требовать особые механические свойства, а именно более высокую прочность на разрыв и превосходную ударопрочность. Если полимерные цепи срезаются и разрываются в процессе переработки, готовые отлитые детали становятся катастрофически хрупкими.
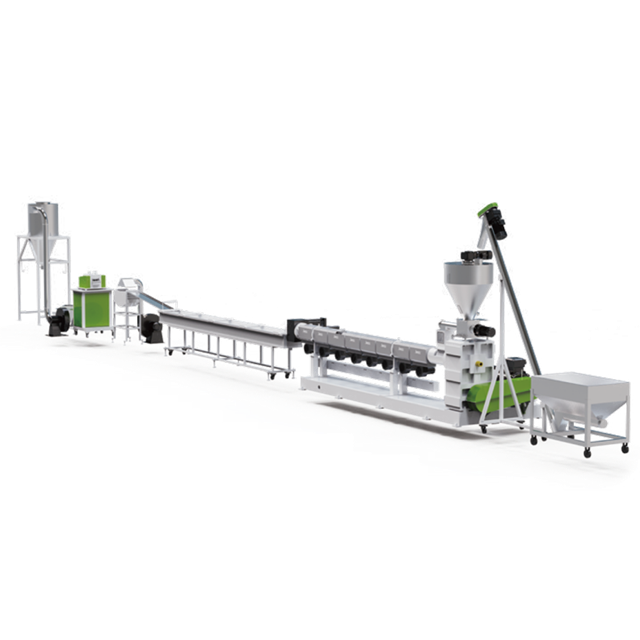
Чтобы сохранить эти жизненно важные механические параметры, поставщики должны обрабатывать материал, используя специализированную инфраструктуру. Специальная линия гранулирования жесткого пластика разработана специально для работы с уникальной термической динамикой твердых хлопьев. В отличие от пленочных грануляторов, в которых для подачи легкого материала в шнек используются компакторные системы, в линиях с жесткой подачей используются усовершенствованные механизмы принудительной подачи, предназначенные для материалов высокой плотности. Это обеспечивает стабильную скорость подачи, что стабилизирует давление расплава. Стабильное давление расплава предотвращает деградацию полимера при сдвиге, обеспечивая сохранение молекулярной массы и, следовательно, структурной прочности пластика. В современных установках также используется прецизионная резка торцевой матрицы с водяным кольцом, чтобы обеспечить превосходную геометрию гранул.
Глобальное стремление к переработке пластика превратилось из добровольных экологических обязательств в строгое соблюдение законодательства. Для отделов закупок закупка регранулята теперь является важнейшей нормативной мерой, требующей надежной документации.
Законодательные органы во всем мире активно внедряют обязательные законы о минимальном содержании использованной смолы. Несоблюдение этих пороговых значений может привести к серьезным финансовым штрафам и полному исключению из рынка. Следовательно, покупатели должны требовать точных данных о происхождении полимера. Стандартный технический паспорт недостаточен, если в нем не указано четкое соотношение настоящих бытовых отходов и чистого производственного лома. Хотя промышленный лом отлично подходит для обеспечения общей устойчивости, многие новые законы строго требуют, чтобы потребительские отходы соответствовали целевым требованиям.
Чтобы снизить юридические риски, эмпирическое доказательство прослеживаемости является обязательной спецификацией. Менеджеры по закупкам должны запросить признанные сертификаты третьих сторон. Эти аудиты подтверждают цепочку поставок от пункта сбора муниципальных отходов до конечной гранулы, обеспечивая юридическую обоснованность расчетов массового баланса поставщика.
Кроме того, бренды все чаще подчиняются протоколам Design for Recycling. Использование тщательно подобранного химически чистого регранулята гарантирует, что ваши конечные продукты не будут случайно возвращать на рынок устаревшие добавки или смешанные полимерные загрязнения, тем самым защищая будущий рейтинг пригодности вашего продукта к вторичной переработке.
Чтобы преодолеть разрыв между техническими требованиями и практическими закупками, покупатели должны просматривать маркетинговые брошюры и проводить тщательный операционный аудит. Качество конечного регранулята напрямую зависит от технологических возможностей поставщика. Используйте этот проверенный контрольный список весьма конкретных вопросов, чтобы раскрыть эмпирические реалии инфраструктуры вашего поставщика:
Внедрение строгих спецификаций для пластикового регранулята — наиболее эффективный способ защитить качество конечного продукта и вашу прибыль. Обрабатывая вторичное сырье с той же аналитической строгостью, что и первичные полимеры, производители могут устранить дорогостоящие сбои, вызванные колебаниями потоков расплава, дефектами влаги и закупорками загрязнений.
Всегда помните, что эти строгие стандарты во многом зависят от технологии, используемой вашим партнером по переработке отходов. От точности оборудования начального измельчения до расширенных возможностей дегазации и фильтрации линии окончательного гранулирования, оборудование определяет качество материала. Развитая инфраструктура обеспечивает стабильные, соответствующие требованиям и высокоэффективные переработанные материалы.
Мы призываем отделы закупок требовать полные технические данные от своих нынешних поставщиков. И наоборот, если вы управляете предприятием по переработке отходов, модернизация ваших производственных линий для удовлетворения растущих потребностей рынка больше не является необязательной — она необходима для выживания. Чтобы гарантировать, что ваша продукция соответствует самым высоким мировым стандартам и максимизирует прибыльность, изучите ведущие в отрасли решения для экструзии и промывки в Jwell Recycling уже сегодня.
Постпотребительская смола производится из пластика, который использовался потребителями и выбрасывался в поток отходов. Постиндустриальная смола получается из чистых промышленных отходов. Потребительские отходы пользуются большим спросом из-за соответствия новым законам об упаковке, но для эффективной переработки требуются усовершенствованные протоколы мойки и высокопроизводительное экструзионное оборудование из-за более высоких уровней загрязнения.
Избыточная влага вызывает химическое разрушение, называемое гидролизом, во время процесса литья под давлением при высоких температурах. Это приводит к хрупкости изделий, появлению поверхностных дефектов, известных как расползание, и резкому снижению механической прочности. Высокая влажность обычно указывает на то, что в экструзионном оборудовании поставщика отсутствует надлежащая технология вакуумной дегазации.
Специальный измельчитель обеспечивает равномерное измельчение необработанных пластиковых отходов. Если пластиковые хлопья неровные, они будут плавиться внутри экструдера с совершенно разной скоростью. Это вызывает термическую деградацию более мелких частей и оставляет нерасплавленные частицы в более крупных, полностью разрушая свойства текучести материала.
При покупке полиэтилентерефталата покупатели должны строго оценивать характеристическую вязкость, уровень ацетальдегида и прозрачность цвета. Для достижения этих точных показателей требуется специальное оборудование для обеззараживания, начиная с линии строгой многоступенчатой горячей и фрикционной мойки.
Это специализированная экструзионная система для вторичной переработки, разработанная специально для переработки твердых пластиков, таких как корпуса аккумуляторов, бутылки из-под моющих средств и жесткие корпуса для электроники, а не мягких гибких пленок. В нем используются специальные геометрии винтов и механизмы принудительной подачи, оптимизированные для поддержания структурной целостности, прочности на разрыв и ударопрочности жестких полимеров, не вызывая деградации при сдвиге.
Значительные различия в индексе текучести расплава внутри одной партии означают, что пластик плавится непостоянно. Эта непредсказуемость приводит к серьезным производственным дефектам. Если поток слишком низкий, форма не заполнится полностью, что приведет к коротким выстрелам. Если он течет слишком легко, материал будет просачиваться из полости формы, создавая заусенцы, которые требуют ручной обрезки и замедляют производство.
Для изделий премиум-класса, предназначенных для литья под давлением, уровень загрязнения в идеале должен поддерживаться на уровне ниже 100 частей на миллион. Более высокие уровни нерасплавленных инородных частиц забивают горячеканальные системы и действуют как концентраторы напряжений в формованной детали, значительно увеличивая риск механического разрушения под давлением.


