
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-26 Происхождение:Работает


Выбор неправильного метода резки быстро ухудшит качество вашего полимера. В заводских цехах производство однородных высококачественных гранул является основой любого процесса производства и переработки пластмасс. В конечном счете, физическая геометрия и объемная плотность вашего конечного продукта определяют его рыночную стоимость.
Однако не все полимеры одинаково выдерживают процесс грануляции. Выбор несовместимого метода резки приводит к частому обрыву прядей, чрезмерному образованию пыли или расплавлению комков, которые сильно заклинивают ваше оборудование. Такие неудачные инженерные решения неизбежно приводят к дорогостоящим простоям оборудования и серьезному разочарованию операторов.
Недавние отчеты о мировом рынке переработки пластмасс подчеркивают масштабный сдвиг в сторону экономики замкнутого цикла с устойчивым ежегодным ростом переработки жесткого пластика после потребления. Предприятия испытывают огромную нагрузку, связанную с обработкой больших объемов смешанных жестких тюков, что вынуждает оборудование работать на пределе своих возможностей. Этот сдвиг в отрасли требует систем грануляции, обеспечивающих высокую производительность без постоянного ручного вмешательства. Следовательно, понимание материального поведения становится более важным, чем когда-либо.
В этом подробном руководстве мы подробно разберем, какой именно пластик лучше всего подходит для системы резки прядей. Вы научитесь определять материалы, которые создают механические проблемы, и научитесь действенным стратегиям оптимизации всей вашей установки для достижения максимальной эксплуатационной эффективности.
Чтобы определить, какой пластик будет беспрепятственно проходить через ваше оборудование, вы должны сначала понять механический и термический путь, который проходит полимер. Гранулирование прядей – это не одно действие. Скорее, это последовательная, высокоскоординированная операция, включающая экструзию, охлаждение, сушку и, наконец, резку.
Физическое состояние расплавленной смолы определяет ее совместимость. Такие свойства, как прочность расплава, вязкость и теплопроводность, определяют, может ли полимер образовывать непрерывную нить. Эта прядь должна выдерживать физическое напряжение при вытягивании из головки экструдера через водяную баню и в режущие лезвия, не провисая вниз и не ломаясь под действием напряжения.
Процесс начинается, когда экструдер пропускает очищенный расплавленный пластик через специально спроектированную фильерную головку. Современное оборудование часто имеет усовершенствованные биметаллические цилиндры и оптимизированную конструкцию шнеков с соотношением длины к диаметру 36:1, что обеспечивает идеально гомогенизированный расплав. После выхода из фильеры эти светящиеся пряди сразу же падают в ванну с охлаждающей водой.
Представьте себе заводской цех. Операторы постоянно контролируют эту переходную зону, поскольку длина и температура этой водяной бани являются наиболее важными переменными на всей установке. Вода должна извлечь из полимера ровно столько тепла, чтобы затвердеть внешняя оболочка. Эта твердая оболочка обеспечивает прочность на растяжение, необходимую для протягивания пряди вперед подающими роликами. И наоборот, он не должен охлаждать сердцевину так быстро, чтобы пластик стал хрупким. Нахождение этого точного теплового равновесия предотвращает катастрофический разрыв нити еще до того, как материал достигнет ротора.
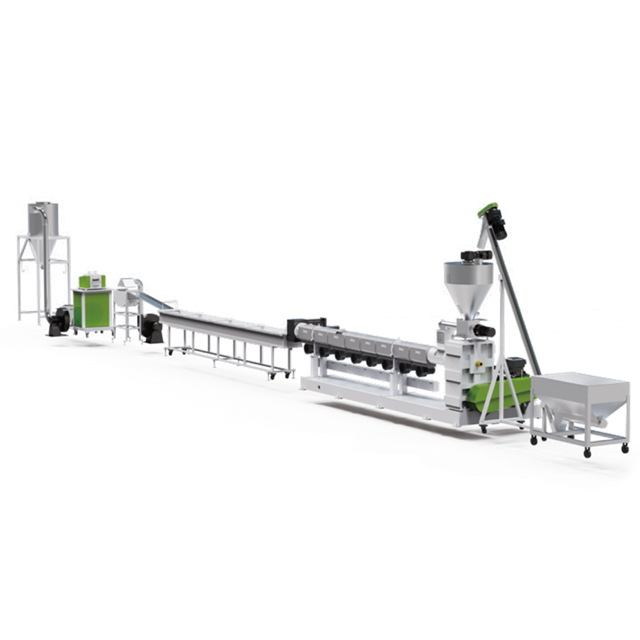
Метод гранулирования стренги является бесспорным отраслевым стандартом обработки жестких полимеров, легко справляется с небольшими изменениями потока расплава, не требуя постоянного ручного вмешательства. При использовании подходящего материала эти машины работают непрерывно в течение нескольких дней.
Полипропилен и полиэтилен, включая варианты высокой и низкой плотности, пожалуй, являются наиболее распространенными материалами, обрабатываемыми этим методом. Полиолефины обладают исключительной прочностью расплава.
При выдавливании их молекулярные цепи выравниваются таким образом, что позволяют расплавленным нитям уверенно выдерживать собственный вес, когда они пересекают воздушный зазор в воде. Благодаря предсказуемым кривым охлаждения и полукристаллической структуре их можно легко перерабатывать в стандартной машине для гранулирования пластмасс . При работе с чистыми полиолефинами операторы обычно наслаждаются длительной и непрерывной сменой с минимальным образованием пыли и очень острыми размерами гранул.
Технические пластмассы требуют точной термической обработки из-за своих уникальных свойств, но при этом они остаются полностью совместимыми с резкой прядей, если линия правильно откалибрована.
Полиэтилентерефталат: доминирующий в секторе переработки бутылок, этот полимер требует тщательного контроля температуры. Поскольку он переходит из аморфного состояния в кристаллическое, резка прядей в сочетании с последующим оборудованием для кристаллизации дает феноменальные результаты. Жесткая природа правильно охлажденной пряди обеспечивает чистую и приятную стрижку.
Поликарбонат и АБС. Эти аморфные полимеры славятся своей жесткостью и стабильностью размеров. Они не сжимаются непредсказуемо при попадании на водяную баню. Такая структурная стабильность делает их идеальными кандидатами для резки без пыли, в результате чего получаются дорогостоящие пеллеты премиум-класса.
Полиамиды: такие материалы, как нейлон, обрабатываются при значительно более высоких температурах и действуют как губки, быстро впитывая влагу. Резак для прядей прекрасно справляется с полиамидами при условии, что оператор поддерживает температуру водяной бани от 60 до 80 градусов по Цельсию. Это предотвращает термический шок или поглощение лишней воды прядями перед попаданием в режущую машину.
Полистирол, особенно марки общего назначения и ударопрочный, определенно можно гранулировать стренгом. Загвоздка в том, что этот материал по своей природе хрупкий.
Если охлаждающая ванна слишком холодная, внезапное падение температуры создает серьезные внутренние напряжения. Пряди ломаются, как сухие ветки, еще до того, как коснутся натяжных роликов. Внедряя точный термостатический контроль, руководители предприятий могут укротить эту хрупкую природу, обеспечив непрерывный и прибыльный производственный цикл.
Чтобы упростить процесс выбора оборудования, ознакомьтесь с техническим описанием совместимости полимеров со стандартными системами резки прядей.
| Категория полимеров | Прочность расплава | Пригодность к резке прядей | Эксплуатационная направленность |
|---|---|---|---|
| Полиолефины, такие как полиэтилен и полипропилен. | Высокий | Отличный | Стандартная установка охлаждающей ванны; высокостабильный процесс. |
| Инженерные смолы, такие как поликарбонат и нейлон. | От среднего до высокого | Очень хороший | Требуется точный контроль температуры водяной бани для предотвращения термического удара. |
| Мягкие эластомеры, такие как ТПУ и мягкий ПВХ. | Низкий | Бедный | Склонен к наматыванию на роторы; Настоятельно рекомендуется подводное гранулирование. |
| Высоконаполненные соединения, такие как армированные стекловолокном. | Высокий | Справедливый | Образует стабильные пряди, но вызывает сильный износ лезвия; требуются роторы из карбида вольфрама. |
Резак для прядей никогда не работает изолированно. Он действует как последний прецизионный инструмент в гораздо более обширной механической экосистеме.
Когда вы перерабатываете твердые бытовые отходы, такие как раздавленные корпуса аккумуляторов, экструдированные трубы или толстые контейнеры для моющих средств, вся система должна быть спроектирована таким образом, чтобы обеспечить синергию. Специализированная линия гранулирования жесткого пластика объединяет промывку, измельчение, плавление и резку материала в единый автоматизированный рабочий процесс. Системы промышленного уровня часто рассчитаны на производительность от 300 до 1000 килограммов в час.
Сначала жесткие хлопья подаются в экструдер. Мощные системы фильтрации, такие как двухпоршневые устройства смены сеток, удаляют нерасплавленные загрязнения, такие как алюминиевая фольга или бумажные этикетки, которые в противном случае могли бы привести к разрыву пряди в водяной бане. Как только этот очищенный расплав экструдируется и охлаждается, бразды правления берет на себя резак. В результате получается партия однородных цилиндрических гранул, которые обладают превосходной сыпучестью, что является критическим показателем для покупателей, использующих высокоскоростные машины для литья под давлением.
В то время как стандартные полимеры обрабатываются без особых усилий, менеджерам предприятий также приходится иметь дело с материалами, которые активно противостоят процессу резки. Заблаговременное признание этих ограничений предотвращает катастрофическое повреждение оборудования и мучительные простои.
Эластомеры с низкой твердостью по Шору ниже 70 являются кошмаром для традиционных станков для резки прядей. Мягкие материалы, такие как термопластичный полиуретан и высокопластифицированный мягкий ПВХ, остаются липкими даже после длительного плавания в охлажденной охлаждающей ванне.
Когда эти липкие пряди попадают в режущую камеру, они деформируются и сгибаются, а не стригутся аккуратно. Они прилипают к ножу и слипаются. Хуже всего то, что они плотно обхватывают вращающиеся режущие роторы, вызывая полную остановку машины. В то время как некоторые более твердые сорта можно обрабатывать с помощью сильно охлажденной воды, подводные грануляторы объективно являются более разумным выбором для ультрамягких смол.
Полимеры с исключительно высоким индексом текучести расплава ведут себя скорее как горячий сироп, чем как вязкий гель. Эти жидкости с низкой прочностью плавления просто не могут удерживать непрерывную прядь. Они сильно провисают в тот момент, когда покидают матрицу, скапливаются на дне охлаждающей ванны или полностью ломаются, прежде чем тянущие ролики успевают их схватить.
Пластмассы с большим содержанием структурных добавок представляют собой серьезную механическую проблему. Составы, содержащие большое количество стекловолокна, карбоната кальция или талька, действуют точно так же, как наждачная бумага.
Хотя они образуют стабильные, красивые пряди, они наносят ущерб стандартным стальным лезвиям. Проталкивание высоконаполненных компаундов через базовую фрезу быстро затупит режущие роторы. Через несколько часов машина начнет жевать пластик, а не резать его, образуя неровные гранулы и огромное количество переносимой по воздуху полимерной пыли.
Для достижения стабильного высококачественного результата требуется нечто большее, чем простое нажатие выключателя питания. Менеджеры объектов должны хорошо понимать эксплуатационные параметры, которые управляют этим процессом. Точная настройка вашей линии гранулирования пластика гарантирует, что пряди останутся неповрежденными, лезвия прослужат дольше, а конечный продукт будет соответствовать строгим отраслевым допускам.
Термическая динамика водяной бани определяет физическую стабильность ваших прядей. Если вода слишком холодная, пластик разбивается внутри режущей камеры. Напротив, если вода слишком горячая, сердцевина пряди остается расплавленной пастой, в результате чего пластик размазывается по лезвиям и оставляет некрасивые хвосты на срезанных катышках.
Операторы должны использовать термостатируемые ванны, оборудованные теплообменниками. Распространенная заводская хитрость — создать турбулентный поток воды прямо у поверхности матрицы, чтобы предотвратить прилипание горячих прядей друг к другу. За этим следует плавный ламинарный поток, мягко направляющий их к секции сушки.
Механическое напряжение — это тонкий балансирующий акт. Скорость прорезиненных тянущих роликов должна быть идеально синхронизирована с выходной скоростью экструдера.
Если машинка тянет слишком сильно, она растягивает расплавленные пряди, утончая их до тех пор, пока они не сломаются. Если тянуть слишком медленно, пряди слипнутся и запутаются в воде. Современные линии используют усовершенствованные частотно-регулируемые приводы для создания системы обратной связи с обратной связью, автоматически регулирующей скорость валков в соответствии с незначительными колебаниями давления расплава в экструдере.
Влага – заклятый враг качественных пластиковых гранул. Если вода попадает на пряди и попадает в режущую камеру, она превращает пластиковую пыль в высокоабразивную пасту. Эта паста разрушает подшипники и быстро затупляет лезвия. Более того, влажные пеллеты совершенно неприемлемы для вторичных производителей.
Высокоскоростные воздушные ножи должны быть установлены с абсолютной точностью. Передовой инженерный опыт требует установки воздушного ножа под углом 45 градусов к направлению движения пряди. Такая специфическая ориентация резко удаляет всю поверхностную влагу еще до того, как прядь коснется подающих роликов.
Инвестиции в капитальное оборудование требуют выхода за рамки первоначальной цены. Лица, принимающие решения, должны оценивать технические характеристики с учетом их конкретного расхода материалов, уделяя особое внимание долговечности и доступности обслуживания.
Металлургический состав вашей режущей камеры определяет график технического обслуживания. Для стандартных операций по переработке чистого ненаполненного полиэтилена высокоуглеродистая инструментальная сталь, такая как D2, представляет собой высокорентабельное решение.
Однако если ваше предприятие перерабатывает жесткие конструкционные пластмассы или абразивные стеклонаполненные соединения, переход на роторы из твердого карбида вольфрама является обязательным капитальным затратом. Несмотря на свою хрупкость, твердый сплав очень устойчив к истиранию, обеспечивая чистый рез в условиях изнурительных производственных циклов без остановки заточки в середине смены.
В мире переработки пластмасс простои приводят к потере прибыли. Независимо от того, выполняет ли оператор плановую замену лезвия, смену цвета или устранение замятия, ему необходим мгновенный доступ к камере резки.
Отдавайте предпочтение конструкциям машин, которые обеспечивают доступ без инструментов. Системы, оснащенные быстроразъемными зажимами и откидными крышками, позволяют одному специалисту открыть ротор, пропылесосить камеру и возобновить производство менее чем за двадцать минут. Машина, на чистку которой уходит два часа, незаметно уничтожит ваш ежедневный урожай.
Для менеджеров по переработке отходов и руководителей производства закупка оборудования должна быть обоснована с помощью строгого финансового моделирования. В сочетании с альтернативными технологиями резка прядей представляет собой весьма убедительный экономический аргумент.
С точки зрения чисто капитальных затрат эта система требует значительно меньших первоначальных инвестиций, чем установка подводного гранулирования. Нет необходимости покупать сложные торцевые резаки, системы циркуляции воды под высоким давлением и дорогие центробежные сушилки.
Что касается эксплуатационных расходов, эти машины потребляют гораздо меньше электроэнергии. Затраты на замену лезвия вполне предсказуемы, а простая механическая конструкция означает, что ваша собственная бригада технического обслуживания может обслуживать машину с помощью стандартных инструментов. В конечном счете, ваша рентабельность инвестиций полностью зависит от качества конечного результата. Стандартизированные, однородные и абсолютно сухие пеллеты имеют высокие цены на мировом товарном рынке.
Этот традиционный метод резки остается надежным инструментом в промышленности по переработке пластмасс. Он уникально разработан для работы с широким спектром жестких и полужестких пластиков, от повседневных упаковочных смол до сложных конструкционных полимеров.
Несмотря на то, что при работе с ультрамягкими эластомерами или высокожидкими расплавами могут возникнуть проблемы, подбор правильного полимера для этого метода резки гарантирует беспрецедентную эффективность работы. Управляя температурой охлаждающей ванны, синхронизируя скорость тяги и инвестируя в правильную металлургию лезвий, вы можете значительно сократить время простоя и повысить качество конечного продукта.
Выбор правильного оборудования является наиболее важным шагом на пути к долгосрочной прибыльности. Мы настоятельно рекомендуем посетить официальный сайт Jwell, чтобы ознакомиться с их высокопроизводительным оборудованием для экструзии и грануляции. Свяжитесь с их командой инженеров сегодня, чтобы обсудить ваши конкретные требования к материалам, и позвольте им помочь вам создать индивидуальную систему гранулирования, адаптированную для увеличения вашей прибыли.
Да, он исключительно эффективен при переработке переработанного пластика, особенно при работе с жесткими материалами. Однако, поскольку бывшие в употреблении пластмассы часто содержат скрытые примеси, такие как бумага, металлические хлопья или грязь, ваша экструзионная линия должна быть оборудована надежными фильтрами расплава и устройствами смены сеток. Любые загрязнения, которым удастся пройти через фильерную головку, создадут слабые места в расплавленном полимере, в результате чего пряди сломаются в водяной бане, прежде чем их можно будет разрезать.
Обрыв прядей — это распространенная операционная головная боль, обычно связанная с тремя основными виновниками. Во-первых, плохая фильтрация расплава позволяет загрязнению нарушить структурную целостность пряди. Во-вторых, неправильная температура водяной бани приводит к серьезной хрупкости пластика, если он подвергается воздействию слишком холодной воды. Наконец, механическое несоответствие, при котором тянущие ролики вращаются быстрее, чем толкает экструдер, создает чрезмерное натяжение, ломая пряди под физическим напряжением.
Принципиальная разница заключается в физическом состоянии пластика в момент резки. Резак для обрезки прядей разрезает пластик после того, как он был вытянут в непрерывные нити и полностью затвердел в охлаждающей ванне. И наоборот, система водяных колец разрезает пластик, пока он еще представляет собой горячую расплавленную пасту, прямо на поверхности матрицы, немедленно выбрасывая эти горячие капли в циркулирующее кольцо воды для охлаждения. Резка прядей лучше подходит для жестких материалов с высокой прочностью расплава, тогда как резка водяными кольцами предпочтительна для липких смол.
Чрезмерное запыление обычно вызвано тупыми режущими лезвиями, неправильным зазором между ротором и станиной ножа или обработкой хрупких материалов при неправильной температуре. Чтобы снизить уровень пыли, операторы должны убедиться, что зазор между вращающимися лезвиями и неподвижным ножом точно откалиброван в соответствии со спецификациями производителя. Кроме того, поддержание острых лезвий и обеспечение того, чтобы пластиковый сердечник сохранял небольшое остаточное тепло перед резкой, будет способствовать чистому срезу, а не разрушению.
Для полиэтилентерефталата необходимо тщательно контролировать температуру водяной бани, обычно она должна быть выше, чем в стандартных полиолефиновых ваннах. Оптимальный диапазон температур часто составляет от 40 до 60 градусов по Цельсию. Если вода слишком холодная, пряди моментально становятся ломкими и ломаются при натяжении. Поддержание умеренно теплой ванны позволяет прядям затвердеть снаружи, сохраняя при этом достаточную гибкость, чтобы перемещаться по натяжным роликам без разрушения.


