
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-24 Происхождение:Работает


Чрезмерное тепло незаметно ухудшает качество экструзии пластика? Зайдите на любой активный производственный этаж. Вы быстро поймете, что экструдер — это гораздо больше, чем просто нагретая труба. Одношнековый экструдер при плавлении твердых полимеров в значительной степени зависит от механического трения. Без точного и быстрого охлаждения это неустанное трение приводит к серьезной деградации полимера. Результатом являются неприемлемые проценты брака и упущенная выгода.
В этом подробном руководстве мы убираем общие советы. Мы глубоко погружаемся в термодинамику экструзии с точки зрения передовой инженерии. Вы узнаете, как подобрать конкретные технологии охлаждения к вашим материалам, и поймете механические нюансы управления температурным режимом. Мы также рассмотрим важные шаги по устранению неполадок, чтобы ваша машина для гранулирования пластика работала с максимальной эффективностью.
Понимание внутренней термодинамики имеет фундаментальное значение. Отвод тепла так же важен, как и применение тепла. Оборудование превращает твердые пластиковые гранулы в однородную вязкую жидкость. Он работает как сложный термодинамический двигатель. Механическая энергия главного двигателя непрерывно преобразуется в тепловую энергию.
Когда шнек вращается, он прижимает материал к внутренней стенке цилиндра. Это создает мощные силы сдвига. Полимер сжимается и плавится. Это внутреннее трение генерирует огромное количество тепла за счет вязкой диссипации. Во время циклов высокоскоростного вращения трение сдвига генерирует значительно больше тепловой энергии, чем внешние литые нагреватели.
Как только система достигнет установившейся рабочей температуры, вы часто заметите, что нагревательные ленты полностью отключаются. В этот критический момент система охлаждения должна немедленно взять на себя управление. Он должен отводить избыточное тепло трения. Если механизм охлаждения не включается, температура расплава неконтролируемо возрастает. Это вызывает немедленные сбои обработки.
Точный контроль температуры является абсолютной основой для получения высококачественной продукции. Когда избыточное тепло сдвига выходит из-под контроля, расплав полимера легко нарушает максимальное окно обработки. Молекулярные цепи внутри пластика начинают разрушаться.
Для операторов, управляющих полом, плохая регулировка температуры проявляется физически. Вы видите обгоревшие материалы, сильное пожелтение и резкие колебания вязкости расплава. Эти изменения вызывают помпаж в головке штампа. В конечном итоге вы получаете гранулы неравномерного размера и плохой структурной целостности. Внедрение надежной инфраструктуры охлаждения обеспечивает оптимальную температуру плавления. Это обеспечивает равномерную геометрию гранул и сохраняет механические свойства полимера.
Глядя на последние разработки в экструзионном производстве, мы видим масштабный сдвиг в сторону энергоэффективного управления температурным режимом. Движущей силой этих изменений являются ужесточение глобальных требований устойчивого развития и рост цен на электроэнергию. Крупнейшие производители отказываются от насосов непрерывного действия и стандартных вентиляторов. Вместо этого в отрасли широко внедряются вентиляторы с частотно-регулируемым приводом и интеллектуальные системы охлаждения с замкнутым контуром. Эти усовершенствованные системы управляются автоматическими пропорциональными клапанами.
Эта эволюция сокращает потребление энергии. Он также обеспечивает сверхточные температурные допуски, необходимые для обработки современных переработанных композитов. Для руководителей предприятий это означает снижение эксплуатационных расходов и значительно меньше ручного вмешательства в цехах.
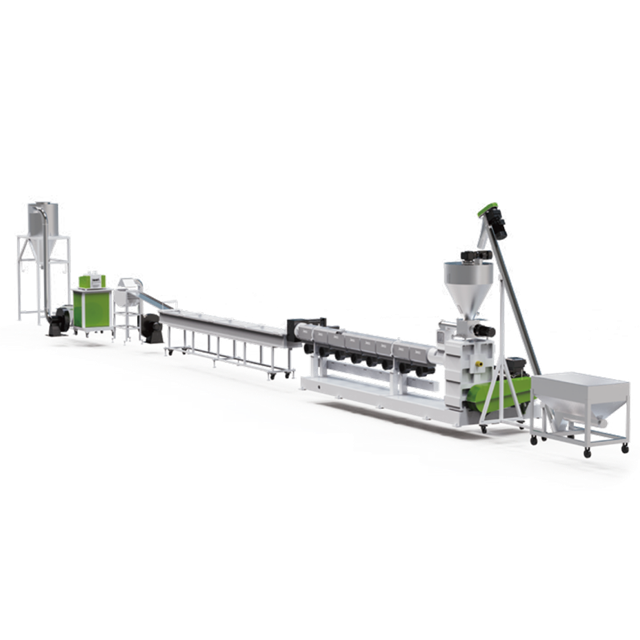
Для борьбы с перегревом производители используют три основные технологии. Окончательный выбор во многом зависит от требуемой скорости отвода тепла, термической чувствительности материала и вашего эксплуатационного бюджета.
Воздушное охлаждение остается наиболее доступным методом управления температурным режимом. Цилиндр экструдера оснащен литыми алюминиевыми или медными нагревателями с глубокими встроенными ребрами. Эти ребра увеличивают площадь поверхности. Электрические центробежные вентиляторы располагаются непосредственно под этими ребрами или рядом с ними. Когда определенная зона цилиндра превышает заданное значение, термопара сигнализирует ПЛК. Вентилятор мгновенно включается. Он заставляет окружающий заводской воздух проходить через ребра, рассеивая захваченное тепло.
Основное преимущество – простота эксплуатации. Воздушное охлаждение требует минимального обслуживания и исключает риск катастрофических утечек жидкости. Однако воздух обладает относительно низкой удельной теплоемкостью. Ему сложно эффективно рассеивать тепло в условиях чрезвычайно высокой производительности или в знойных летних заводских условиях.
Когда конвективное воздушное охлаждение не дает результатов, вступает в действие водяное охлаждение. В этой архитектуре охлажденная вода или вода температуры окружающей среды циркулирует через медные трубки, плотно обернутые вокруг цилиндра. Альтернативно, жидкость течет через точно обработанные каналы с сердцевиной, спрятанные внутри самого ствола. Электромагнитные клапаны регулируют поток жидкости на основе центрального ПИД-регулятора.
Вода может похвастаться исключительной теплопроводностью. Он почти мгновенно отводит огромное количество тепла от ствола. Эта особенность абсолютно важна для высокоскоростных экструзионных линий. Компромиссы включают более высокие первоначальные капитальные затраты и острую необходимость в источнике чистой воды.
В узкоспециализированных применениях термомасло заменяет воду. Высокотемпературные теплоносители прокачиваются через замкнутые рубашки, окружающие ствол. Масляное охлаждение особенно применяется при обработке высокотемпературных пластиков, таких как PEEK. Попадание воды в эти экстремальные условия приведет к тому, что она мгновенно превратится в пар. Масло обеспечивает высокостабильный контроль температуры в повышенных диапазонах.
| Тип охлаждения | Производительность по отводу тепла | Уровень обслуживания | Идеальное применение материалов |
|---|---|---|---|
| Воздушное охлаждение | Умеренный | Низкий | ПП, ПЭ, АБС, обычные полиолефины |
| Водяное охлаждение | Очень высокий | От среднего до высокого | ПВХ, ПЭТ, высокоскоростное компаундирование |
| Масляное охлаждение | Высокая точность при высоких температурах | Высокий | PEEK, фторполимеры, инженерные смолы |
В то время как охлаждение ствола управляет тепловой динамикой снаружи внутрь, некоторые сложные производственные сценарии требуют отвода тепла изнутри наружу. Такое специализированное управление температурным режимом достигается за счет винтового охлаждения.
Охлаждение шнека требует изготовления точного полого отверстия вдоль центральной оси цельного шнека экструдера. Поворотный штуцер устанавливается на конце коробки передач. Это умное механическое уплотнение позволяет стационарным трубопроводам перекачивать жидкость с контролируемой температурой непосредственно во вращающийся металлический вал. Внутренняя сифонная трубка гарантирует, что жидкость проходит всю длину отверстия перед возвращением.
Охлаждение корня винта особенно важно в зонах начальной подачи и сжатия. Если металлический сердечник становится слишком горячим, необработанные пластиковые гранулы преждевременно расплавляются и прилипают к винту. Это неприятное явление на полу известно как мост. Это полностью снижает эффективность прямой транспортировки.
В линии непрерывного гранулирования пластика постоянная подача материала не подлежит обсуждению. Поддерживая более прохладное основание шнека, сырье сохраняет достаточное трение о стенку цилиндра, чтобы его можно было механически протолкнуть вперед. Этот внутренний температурный баланс гарантирует стабильную и бесперебойную работу головки.
Выбор правильной технологии охлаждения никогда не является общим решением. Вы должны подобрать установку в соответствии с конкретными реологическими свойствами вашего полимера и целевой производительностью.
Полипропилен и полиэтилен относятся к очень щадящим товарным пластикам. Они обладают широким температурным диапазоном обработки и демонстрируют превосходную термическую стабильность при сдвиге. Для стандартной линии гранулирования ПП-ПЭ, работающей с типичной производительностью от 300 до 1000 кг/ч с соотношением L/D от 30:1 до 36:1, высокоэффективное воздушное охлаждение в сочетании с нагревателями с литыми алюминиевыми оребрениями почти всегда является наиболее практичным выбором. Он обеспечивает достаточный отвод тепла, сохраняя при этом затраты на долгосрочное обслуживание на удивительно низком уровне.
Напротив, такие материалы, как ПВХ или ПЭТ, требуют агрессивного управления температурой. ПВХ работает в очень тонком окне обработки. ПЭТ требует точного контроля температуры, чтобы предотвратить ухудшение характеристической вязкости на этапе гранулирования. Для этих летучих полимеров необходимы высокочувствительные системы жидкостного охлаждения. Необходимо активно использовать водяные или специальные масляные рубашки, чтобы обеспечить мгновенную нейтрализацию любых тепловых всплесков трения.
Даже самые надежные системы охлаждения требуют системного мониторинга. Диагностика основной причины позволяет быстро свести к минимуму количество бракованного продукта и предотвратить необратимое повреждение оборудования.
Для систем жидкостного охлаждения основным видом неисправности является бесшумное накопление минеральных отложений. Если вы заметили вялую реакцию температуры, когда ПЛК подает команду на охлаждение, но температура цилиндра остается высокой, весьма вероятно ограничение потока. Вы также можете заметить мелово-белый налет вокруг медных фитингов.
Виновником обычно является карбонат кальция, выпадающий в осадок из неочищенной воды на предприятии. Эта накипь действует как мощный теплоизолятор. Бригады технического обслуживания должны пропускать по контурам слабый раствор ингибированной кислоты для растворения этих отложений. В дальнейшем перевод оборудования на замкнутую систему, использующую очищенную воду, является лучшей профилактической мерой.
Системы с воздушным охлаждением очень чувствительны к загрязнению окружающей среды. Если вы прогуляетесь по заводскому цеху и заметите, что определенная зона цилиндра постоянно превышает заданное значение во время работы вентилятора, скорее всего, у вас блокировка воздушного потока.
Окружающая пыль и частицы полимера плотно скапливаются между алюминиевыми ребрами нагревателя. Немедленное решение — отключить питание и использовать сжатый воздух под высоким давлением, чтобы продуть ребра начисто. Если двигатель вентилятора не включается полностью, технические специалисты должны вытащить мультиметр, чтобы проверить, нет ли сгоревших твердотельных реле или неисправной обмотки двигателя.
Приобретение тяжелого промышленного оборудования требует тщательного технического общения. Предполагать, что стандартной системы охлаждения по каталогу будет достаточно, является распространенной ошибкой при закупках.
Размер и мощность теплообмена вашей системы охлаждения должны линейно масштабироваться в зависимости от целевой механической производительности. Машина, рассчитанная на производительность 200 кг/ч, предъявляет совершенно иные требования к рассеиванию тепла, чем массивная линия производительностью 1000 кг/ч. Предоставьте производителю точные данные вашего материала. Это позволяет их инженерной команде точно рассчитать ожидаемое тепло сдвига и подобрать соответствующие размеры воздуходувок или водяных насосов.
Не принимайте конфигурации по умолчанию, не проверив, что они соответствуют местным условиям эксплуатации. Задавайте конкретные вопросы во время инженерной проверки. Внутренние охлаждающие змеевики изготовлены из высококачественной меди, обеспечивающей превосходную проводимость? Какая марка воздуходувок и электромагнитных клапанов используется? Может ли поставщик интегрировать водоохладитель с замкнутым контуром непосредственно в базовую раму машины?
Выбор оптимальной системы охлаждения является основой успеха вашей экструзии. Правильный выбор полностью зависит от вашего конкретного полимера, амбиций по производительности и условий производства. Правильно подобранное управление температурным режимом обеспечивает надежность и повторяемость производства изо дня в день.
Хорошо сконфигурированный одношнековый экструдер, оснащенный индивидуальной архитектурой охлаждения, работает исключительно хорошо. Потратьте время на правильное проектирование тепловой динамики с первого дня. Не позволяйте неконтролируемому сдвиговому теплу влиять на качество вашей продукции. Изучите высокопроизводительные решения для экструзии и найдите точную настройку терморегулирования для вашего индивидуального проекта, чтобы гарантировать безупречное выполнение.
Это явление полностью обусловлено сдвиговым трением. Механическое действие вращения винта преобразует кинетическую энергию двигателя в интенсивное внутреннее тепло. На рабочей скорости одно только трение генерирует более чем достаточно тепла, чтобы расплавить пластик. Если ваши охлаждающие вентиляторы или линии циркуляции жидкости неисправны, это постоянное тепло от трения не сможет уйти.
Да, модернизация системы терморегулирования на существующей линии очень эффективна. Операторы часто модернизируют стандартные заводские вентиляторы до промышленных воздуходувок с высокой производительностью, чтобы увеличить поток воздуха. Для более агрессивного управления вы можете дооснастить ствол литыми алюминиевыми нагревателями с водяным охлаждением. Модернизация реле шкафа управления на твердотельные реле также значительно повысит скорость реагирования.
Для подавляющего большинства стандартных применений полипропилена и полиэтилена высокоэффективное воздушное охлаждение является лучшим выбором. Воздушное охлаждение обеспечивает достаточный отвод тепла, будучи при этом значительно более экономичным. Водяное охлаждение обычно предназначено для устройств с очень высокой производительностью, когда тепло от трения превышает ограничения по окружающему воздуху.
Частота технического обслуживания во многом зависит от вашей конкретной среды. В системах с воздушным охлаждением алюминиевые ребра и воздухозаборники следует продувать от пыли не реже одного раза в месяц. В системах с водяным охлаждением, использующих стандартную городскую воду, рубашки охлаждения следует химически промывать от минеральных отложений каждые три-шесть месяцев.
Чиллер с замкнутым контуром служит центральной нервной системой, обеспечивающей термическую стабильность. Он обеспечивает стабильную подачу охлажденной воды в рубашки стволов. Изолируя подачу воды, он полностью предотвращает образование минеральных отложений и обеспечивает абсолютную стабильность производства.
Идеальный температурный профиль обычно представляет собой обратную или горбовидную кривую в зависимости от полимера. Зона подачи требует максимального охлаждения, чтобы предотвратить преждевременное плавление и закупорку. Зона сжатия нуждается в умеренном охлаждении, чтобы сбалансировать тепло сдвига. Зона дозирования требует сверхточного управления температурой, чтобы обеспечить равномерную вязкость расплава до того, как полимер достигнет фильерной головки.
Недостаточная система охлаждения является явным тревожным сигналом для эксплуатации. Вы будете наблюдать хронические превышения температуры в зонах сжатия и дозирования, несмотря на то, что воздуходувки или насосы работают на полную мощность. Кроме того, температура плавления будет постоянно превышать заданные значения для ствола. Это приводит к ухудшению свойств материала и сильным помпажам в матрице.


