
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-02 Происхождение:Работает


Инвестиции в завод по переработке пластика являются важным операционным обязательством. Выбор правильного оборудования определяет границу между высокорентабельным предприятием и кошмаром, связанным с непрерывным обслуживанием. В основе этого процесса восстановления лежит экструдер-гранулятор. Эта сложная машина плавит, фильтрует и разрезает пластиковый мусор на однородные гранулы многоразового использования. Есть ли универсальное решение? Редко. Влажность поступающего лома, специфическая морфология полимера и целевая ежедневная производительность требуют точной механической настройки.
Независимо от того, настраиваете ли вы стандартную машину для гранулирования пластика или узкоспециализированную установку, вы должны понимать доступные модульные обновления. В этом руководстве рассказывается о важнейших компонентах. Это гарантирует, что вы сделаете наиболее экономически эффективный выбор для своего цеха.
Ключевые выводы
Прежде чем погрузиться в выбор оборудования, посмотрите на текущую траекторию сектора переработки. Недавний отраслевой анализ выявил окончательный сдвиг в сторону легко адаптируемых экструзионных систем. В связи с ужесточением требований экономики замкнутого цикла операторы предприятий сталкиваются со все более сложными потоками бытовых отходов. Базовых настроек уже недостаточно. Современные переработчики отдают приоритет передовой дегазации и интеллектуальной фильтрации для достижения качества полимера, близкого к первозданному. Рынок явно отдает предпочтение продукции высокой чистоты, а не просто объему переработки. Оборудование должно работать с различными показателями текучести расплава и серьезными уровнями загрязнения без ущерба для производительности.
По сути, эта машина принимает необработанные пластиковые отходы и преобразует их с помощью тепловой и механической энергии. Материал плавится внутри нагретой цилиндрической бочки, приводимой в движение точно спроектированным вращающимся винтом. На этом пути система отфильтровывает физические примеси и извлекает летучие газы. В конечном итоге расплавленный полимер разрезается на стандартизированные гранулы.
Для руководителя завода жизненно важно воспринимать это оборудование как настраиваемую последовательность модулей. Для каждой отдельной зоны требуются опции, адаптированные к объемной плотности вашего сырья. Несоответствие неизбежно приводит к частым засорам и ускоренному износу движущихся частей. Например, выбор неправильного соотношения длины и диаметра либо ухудшит чувствительные полимеры, либо не сможет полностью расплавить плотный пластик.
Одно из наиболее важных структурных решений связано с количеством стадий экструзии. Этот выбор определяет геометрическую площадь и механическую способность справляться с влажностью и летучими выбросами.
В одноступенчатой системе используется один непрерывный цилиндр и шнековая конфигурация. Эта установка, разработанная для чистого и относительно однородного промышленного мусора, отличается меньшими первоначальными капиталовложениями. Он занимает меньшую производственную площадь и работает с меньшим потреблением энергии. И наоборот, он механически борется с высоким уровнем влажности. Переработка здесь проблемных отходов часто провоцирует сильное пенообразование. В результате получаются полые, хрупкие гранулы, имеющие небольшую коммерческую ценность.
Напротив, двухступенчатая система физически соединяет основной экструдер напрямую со вторичным блоком. Эта двухэтапная архитектура абсолютно необходима для бытовых отходов или промытых сельскохозяйственных пленок, сохраняющих высокую остаточную влажность. Физическая переходная зона между двумя экструдерами обеспечивает превосходную естественную дегазацию. Захваченные газы подвергаются воздействию атмосферы и легко извлекаются. Это гарантирует, что конечная гранула будет плотной и твердой.
Чтобы прояснить эксплуатационные различия, рассмотрим следующее техническое сравнение:
| Особенность | Одноэтапная экструзия | Двухэтапная экструзия |
|---|---|---|
| Идеальное сырье | Чистый, сухой промышленный лом. | Промытые, влажные бытовые отходы |
| Типичное соотношение L/D | от 32:1 до 36:1 | Первичное 36:1, Среднее 12:1 |
| Возможность дегазации | Стандартная вакуумная вентиляция | Естественная переходная вентиляция плюс двойной вакуум |
| Площадь и стоимость | Компактность, низкие первоначальные капитальные затраты | Большая занимаемая площадь, более высокие капитальные затраты, более высокая рентабельность инвестиций в грязный металлолом. |
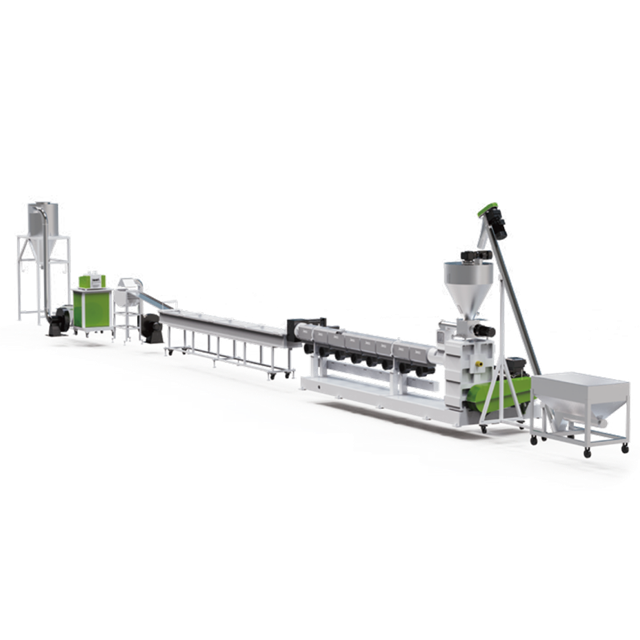
То, как сырье физически проникает в экструдер, в значительной степени определяет непрерывную производительность. Выбор правильного механизма подачи предотвращает застревание материала в бункере. Это гарантирует устойчивый поток расплавленного пластика.
Традиционный бункер, основанный исключительно на гравитации, идеально подходит для тяжелых однородных материалов. Он представляет собой базовый вариант, но остается высокоэффективным для чистого жесткого измельчения, например толстого лома, полученного литьем под давлением. Он требует минимального обслуживания. Однако для поддержания постоянной скорости подачи полностью зависит от объемной плотности материала.
При работе с легкими рыхлыми материалами или объемными угловатыми жесткими деталями силовой питатель становится незаменимым. Моторизованный шнек активно подает неравномерный материал в главный экструдер. Такая активная подача обеспечивает работу машины с максимальной объемной производительностью. Это предотвращает голодание главного винта, что приводит к резким колебаниям давления расплава.
Для сверхлегкого сырья с чрезвычайно низкой насыпной плотностью настоятельно рекомендуется интегрировать измельчитель-компактор непосредственно в зону первичной подачи. Это специализированное устройство использует тепло трения, генерируемое быстро вращающимися лезвиями. Он предварительно нагревает, режет и уплотняет материал, прежде чем центробежная сила протолкнет его в экструдер.
Для производства гранул премиум-класса, которые можно будет продавать высококлассным производителям литья под давлением, ваше оборудование должно иметь надежные технологии фильтрации.
Фильтрация расплава удаляет физические загрязнения, такие как бумага или нерасплавленные полимеры. При переходе на гидравлические безостановочные устройства смены сит используется двухканальная система. Операторы заменяют засорившиеся фильтрующие сетки, не останавливая процесс экструзии. Это значительно повышает ежедневную производительность. Системы с двойными пластинами предлагают значительно большую площадь поверхности фильтрации. Это обязательно для сильно загрязненных бывших в употреблении пластмасс, чтобы предотвратить опасные скачки давления.
Во время фазы термического плавления поверхностная влага и печатные краски испаряются с образованием летучих органических соединений. В зависимости от степени загрязнения операторы могут выбрать одинарную или двойную зону вакуумной вытяжки. Мощные жидкостно-кольцевые вакуумные насосы принудительно отсасывают эти газы до того, как расплав достигнет поверхности матрицы. Это предотвращает образование микроскопических пустот внутри гранул.
Режущий механизм представляет собой окончательную трансформацию. Он превращает непрерывный поток расплавленного пластика в товарный продукт. Подходящий вариант резки полностью зависит от индекса текучести расплава, вязкости и термической чувствительности вашего конкретного полимера.
В этой динамической системе расплавленный пластик разрезается вращающимися ножами в тот момент, когда он выходит из круглой поверхности матрицы. Горячие гранулы мгновенно выбрасываются наружу в непрерывное кольцо вращающейся воды для быстрого охлаждения. Этот вариант лучше всего подходит для стандартных полиолефинов, отличается очень компактным размером и исключительной устойчивостью к незначительным колебаниям давления расплава.
Альтернативно, пластик можно экструдировать через прямую матрицу в длинные непрерывные пряди. Эти пряди механически протягивают через длинную ванну с водяным охлаждением. Воздуходувки высокого давления сушат их на воздухе, а затем высокоскоростной роторный нож измельчает их на цилиндрические гранулы. Этот метод обеспечивает исключительную стабильность конструкционных пластмасс, обладающих высокой вязкостью или низкой прочностью расплава.
Для максимальной автоматизации производства поверхность матрицы полностью погружена в камеру с водой под давлением. Пластик разрезается непосредственно под водой, мгновенно закаляется и транспортируется в центробежную сушилку. Он не имеет себе равных при обработке материалов с чрезвычайной липкостью и позволяет получать гранулы идеальной сферической формы.
Твердые пластмассы варьируются от измельченных труб из ПВХ до толстых бутылок из полиэтилена высокой плотности. Они демонстрируют принципиально иное термодинамическое поведение при нагревании и давлении по сравнению с гибкими пленками. Если ваше предприятие перерабатывает эти требовательные материалы, инвестировать в специализированную крайне важно линию гранулирования жесткого пластика .
Физически более плотные и часто высокоабразивные, жесткие чешуйки требуют значительного крутящего момента. При неправильной обработке они ускоряют износ стандартных компонентов экструзии. Экструдер-гранулятор должен быть оснащен высокопрочными шнеками с биметаллическим покрытием. Их часто обрабатывают карбидом вольфрама, чтобы выдержать суровые условия жесткой переточки в течение тысяч часов работы. Высокоэффективные модели часто имеют специальное соотношение длины к диаметру 36:1, чтобы обеспечить полную пластификацию тяжелых хлопьев.
Чтобы оптимизировать вашу систему гранулирования жесткого пластика , необходима определенная эксплуатационная конфигурация. Обычно достаточно одноступенчатого экструдера при условии, что жесткие хлопья предварительно тщательно промыты и термически высушены. Если остаточная влажность остается высокой, становится необходимой двухступенчатая установка. Надежный силовой питатель имеет решающее значение для поддержания постоянного объема подачи объемных угловатых хлопьев. Наконец, выбор между резкой прядей или водяным кольцом строго определяется конкретными характеристиками течения расплава перерабатываемых жестких полимеров.
После отделения от поверхности матрицы гранулы необходимо полностью охладить и высушить перед подачей в упаковочный бункер. Даже малейшие следы остаточной поверхностной влаги могут испортить конечный продукт для конечного производителя.
Этот вариант агрессивной сушки, используемый в основном вместе с системами водокольцевой и подводной резки, использует высокоскоростной вертикальный ротор. Мощная центробежная сила выталкивает остатки охлаждающей воды с поверхностей гранул. Он выводит влагу через сито из нержавеющей стали, одновременно продвигая сухой продукт вверх.
Выполняя важнейшую двойную задачу, вибрационный классификатор действует как ступень вторичного охлаждения окружающей среды и как механическое сито. Вибромотор вытряхивает негабаритные комки или мелкую пыль. Это гарантирует, что в упаковку поступают только безупречно однородные пеллеты.
Для чувствительных к влаге материалов применяются мощные воздуходувки и циклонные силосы. Эти системы принудительно циркулируют окружающий или охлажденный воздух через основную партию. Они эффективно снижают внутреннюю температуру до комнатной температуры и предотвращают слипание горячих гранул в мешках для хранения.
Разработка идеальной линии требует тщательной эмпирической оценки ваших рабочих переменных. Выбор правильных механических опций в конечном итоге увеличивает ваши эксплуатационные расходы и определяет окупаемость инвестиций.
Во-первых, внимательно оцените свое сырье. Если ваша стратегия закупок основана на поиске недорогого влажного сельскохозяйственного пластика, инвестиции в двухступенчатую машину, оснащенную надежной двойной вакуумной дегазацией, не подлежат обсуждению. Первоначальные капитальные затраты выше, но они быстро компенсируются прибыльной прибылью, получаемой от переработки дешевого сырья.
Кроме того, оцените свой целевой рынок. Поставка переработанных смол для высокотехнологичных автомобильных компаний, занимающихся литьем под давлением, требует бескомпромиссного контроля качества. Значительные инвестиции в устройства непрерывной смены сит с двумя пластинами обеспечивают высочайший уровень чистоты. Уделяйте приоритетное внимание энергоэффективности, выбирая изолированные керамические нагревательные ленты и высокоэффективные двигатели переменного тока. Такой выбор напрямую увеличивает чистую прибыль от каждой произведенной партии.
Экструдер-гранулятор – это гораздо больше, чем просто статичный механизм. Это взаимосвязанная система с широкими возможностями настройки, которую необходимо тщательно адаптировать к конкретной производственной среде. Объективно анализируя сырье и выбирая подходящие этапы экструзии, методы резки и механизмы подачи, вы закладываете основу для высокоэффективной переработки.
Независимо от того, обрабатываете ли вы легкие сельскохозяйственные пленки или инвестируете в установку для тяжелых условий эксплуатации для жестких пластиков, выбор правильных модульных обновлений гарантирует максимальное время безотказной работы. Эти стратегические решения в области оборудования защищают вашу прибыль и ускоряют возврат инвестиций в условиях растущей конкуренции.
Готовы модернизировать свой завод по переработке мусора? Изучите передовые индивидуальные решения, адаптированные к вашим конкретным потребностям в материалах, в Jwell Recycling. Наша команда инженеров может помочь вам сконфигурировать именно то оборудование, которое необходимо для максимизации вашей эксплуатационной рентабельности и чистоты продукции.
Одноступенчатая система использует один главный цилиндр экструдера и очень эффективна для чистых сухих промышленных пластмасс. Двухступенчатая система физически соединяет два экструдера вместе. Эта тандемная конструкция обеспечивает расширенную фильтрацию и превосходную естественную вентиляцию, что делает ее идеальным выбором для влажных или сильно загрязненных пластиковых отходов.
Для стандартных жестких пластиков, таких как полипропилен и полиэтиленовые хлопья, гранулирование с использованием водяных колец является высокоэффективным и экономит производственную площадь. Однако для жестких пластиков с высокой вязкостью или термочувствительностью гранулирование прядей обычно является предпочтительным вариантом для обеспечения строгой стабильности процесса.
Если вы обрабатываете легкие материалы, такие как пленочные хлопья или объемные жесткие хлопья неправильной формы, настоятельно рекомендуется использовать силовой питатель. Он активно проталкивает материал в бочку, предотвращая застревание в бункере. Это обеспечивает постоянную подачу шнека экструдера.
В процессе термического плавления остаточная влага и поверхностные чернила превращаются в летучие газы. Если эти газы не удалять агрессивно, они задерживаются внутри расплава пластика, образуя полые структурно слабые гранулы. Установка вакуумной дегазации активно извлекает эти газы из ствола.
Хотя это технически возможно, оно редко бывает оптимальным для высокоэффективного коммерческого производства. Гибкие пленки обычно требуют специальной системы подачи резака-уплотнителя для уплотнения материала. Жесткие пластмассы полагаются на стандартную бункерную гравитацию или принудительную подачу. Обработка обоих на одной линии требует гибкой настройки гибридной конфигурации, разработанной для предотвращения серьезных узких мест в работе.
Соотношение длины и диаметра определяет время пребывания пластика внутри ствола. Более высокое соотношение, например 36:1, отлично подходит для сильно загрязненных материалов, требующих интенсивного плавления и дегазации. Для чистых, легко плавящихся полимеров более короткое соотношение, например 28:1 или 32:1, сводит к минимуму термическое разложение и снижает потребление энергии.
Частое засорение обычно происходит из-за недостаточной предварительной промывки пластиковых отходов или выбора слишком мелкой фильтрующей сетки для начальной стадии экструзии. Использование двухступенчатого экструдера позволяет разместить более крупное сито на первом экструдере и более мелкое сито на втором, что значительно снижает скачки давления и время простоя при обслуживании.


