
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-25 Происхождение:Работает


Ваше нынешнее технологическое оборудование тратит ценную энергию, пытаясь поддерживать постоянную производительность? Покупка экструзионного оборудования требует тщательного планирования и глубокого понимания реологии материала. Неправильные конфигурации машины неизбежно приводят к значительному снижению производительности материала, частым остановкам на техническое обслуживание и ухудшению качества полимеров. Вы не можете себе позволить гадать при выборе промышленного оборудования.
В этом подробном инженерном руководстве вы найдете точные механические параметры, необходимые для оптимизации вашего производственного цеха. Мы изучим передовые технологические решения, адаптированные к уникальным эксплуатационным требованиям вашего предприятия. Понимая взаимосвязь между геометрией винта, крутящим моментом двигателя и последующими операциями, вы принимаете обоснованное решение о покупке, которое максимизирует долгосрочную прибыльность.
В отличие от традиционных одношнековых моделей, предназначенных в первую очередь для основной плавки и транспортировки, двухшнековая установка имеет два пересекающихся вала, помещенных в нагреваемый модульный цилиндр. Эта особая геометрия взаимодействия обеспечивает превосходное дисперсионное и распределительное смешивание. Это также обеспечивает точный контроль температуры и превосходные возможности удаления летучих веществ. Поскольку шнеки непрерывно продвигают материалы вперед, их вытирающее действие эффективно предотвращает застой полимера и локальную термическую деградацию.
Для руководителей предприятий, оценивающих модернизацию оборудования, крайне важно понять модульную архитектуру этого оборудования. Сегменты цилиндра и шнековые элементы, такие как конвейерные скребки, месильные блоки и реверсивные элементы, можно быстро переконфигурировать. Эта модульность предоставляет операторам десятки возможностей идеально адаптировать машину для компаундирования, реактивной экструзии или современной переработки пластмасс. В конечном счете, выбор правильной геометрической комбинации определяет скорость сдвига, распределение времени пребывания и удельное энергопотребление всего вашего производственного процесса.
Прежде чем углубляться в конкретные конфигурации, мы должны признать масштабные изменения, которые в настоящее время трансформируют сектор экструзии. Под влиянием требований экономики замкнутого цикла современные переработчики пластмасс быстро отходят от базовых установок плавления. Тенденции отрасли подчеркивают агрессивный поворот к редукторам со сверхвысокой плотностью крутящего момента и интеллектуальным системам управления с поддержкой Интернета вещей. Эта эволюция отражает растущую необходимость обработки весьма изменчивых потоков вторичной переработки после потребления без ущерба для механических свойств конечной гранулы. Инвестирование в адаптируемые и высокоэффективные варианты больше не является просто выбором премиум-класса; это стало базовым требованием для сохранения конкурентоспособности.
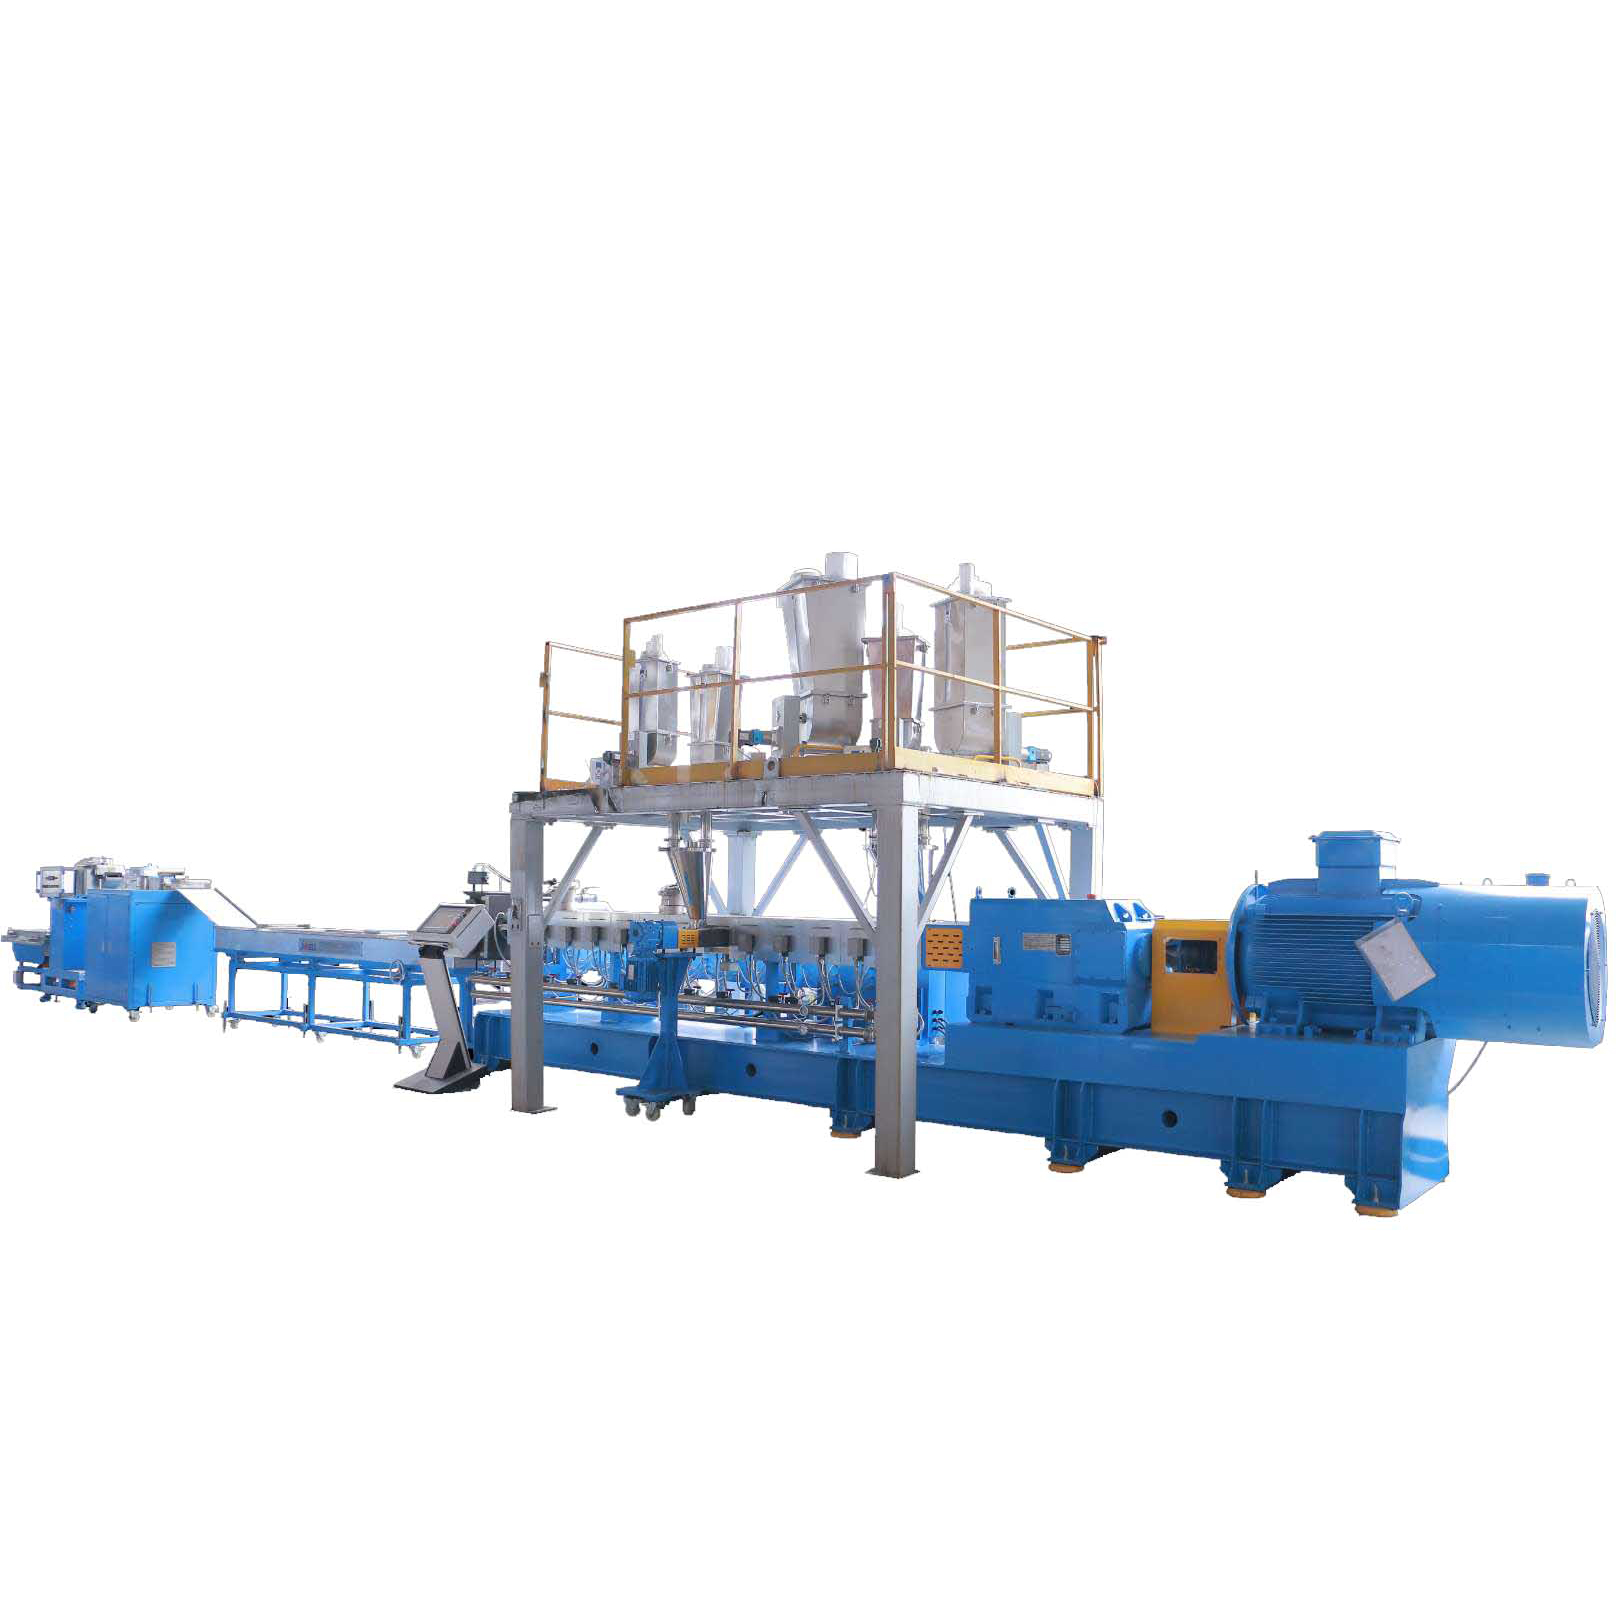
Первое важное инженерное решение предполагает определение направления вращения винтов. Этот фундаментальный выбор меняет то, как машина обрабатывает расплавы полимеров под сильным давлением.
В конфигурации совместного вращения оба винта вращаются в одном направлении. Когда материал проходит через зону взаимодействия, он перемещается от одного шнека к другому по непрерывной схеме в форме восьмерки. Следовательно, эта конструкция доминирует в секторе компаундирования. Виток одного винта очищает основание другого, обеспечивая узкое распределение времени пребывания и предотвращая пригорание материала на металлическую поверхность. Машины совместного вращения работают на гораздо более высоких скоростях — обычно от 300 до более 1000 об/мин, что обеспечивает огромную производительность. Создаваемые мощные силы сдвига идеально подходят для равномерного диспергирования пигментов, наполнителей и добавок по всей полимерной матрице.
И наоборот, в установке с противоположным вращением винты вращаются в противоположных направлениях. Материал втягивается в зазор между валами и продвигается вперед, действуя во многом как поршневой насос. Поскольку материал не подвергается интенсивному измельчению, наблюдаемому в моделях совместного вращения, выделение тепла при сдвиге остается минимальным. Эта характеристика делает экструдеры встречного вращения оптимальным выбором для обработки жесткого поливинилхлорида и древесно-пластиковых композитов. Эти материалы очень чувствительны к термическому разложению. Эффект закрытой камеры валов, вращающихся в противоположных направлениях, обеспечивает превосходную стабильность транспортировки при гораздо более низких рабочих скоростях.
Для достижения целевых производственных показателей внутренние характеристики машины должны идеально соответствовать физическим и химическим свойствам вашего сырья. Давайте разберем критические параметры.
Соотношение длины и диаметра выступает в качестве критической характеристики. Он определяет длину обработки, доступную для плавления, смешивания и вентиляции. Более короткие соотношения в диапазоне от 24:1 до 32:1 подходят для простых задач плавки, когда материал не требует длительного времени пребывания. Средние соотношения от 36:1 до 44:1 представляют собой стандартный диапазон для большинства конструкционных пластиков. Такая длина обеспечивает достаточно места для боковой подачи стекловолокна и стандартной вакуумной дегазации. Для сложной реактивной экструзии или переработки с высокой влажностью обязательными становятся длинные соотношения от 48:1 до 56:1. Эти удлиненные бочки эффективно удаляют летучие вещества и влагу через несколько вентиляционных зон.
Номинальный крутящий момент редуктора напрямую влияет на удельную энергию, передаваемую расплаву полимера. Покупатели должны оценить стандартные конфигурации и конфигурации с высоким крутящим моментом. Экструдеры с высоким крутящим моментом, часто превышающим 11 Нм на кубический сантиметр, позволяют машине обрабатывать материалы с высокой вязкостью и высоконаполненные компаунды при более низких температурах плавления. Предотвращение термической деградации при максимальном увеличении объемной производительности оправдывает более высокие первоначальные инвестиции в коробку передач премиум-класса.
Регулирование температуры осуществляется позонно вдоль ствола для поддержания оптимальной реологии. Варианты нагрева варьируются от нагревателей из литого алюминия для стандартных применений до медных или керамических лент для высокотемпературных конструкционных пластиков, таких как PEEK. Чтобы сбалансировать тепло сдвига, генерируемое винтами, в стандартную комплектацию встроены системы охлаждения мягкой водой с замкнутым контуром. Включение многоступенчатых зон вакуумной дегазации также важно для удаления влаги, мономеров и летучих органических соединений. Это структурное дополнение предотвращает пористость и обеспечивает плотную и качественную продукцию.
| Направленность применения | Рекомендуемое соотношение L/D | Ключевые инженерные требования | Идеальное соединение на выходе |
|---|---|---|---|
| Стандартная цветная маточная смесь | от 36:1 до 40:1 | Блоки для смешивания с высоким усилием сдвига для диспергирования | Гранулирование прядей |
| Высоконаполненные соединения | от 40:1 до 44:1 | Высокомоментный редуктор, биметаллические вкладыши. | Водокольцевое гранулирование |
| Постпотребительская переработка | от 48:1 до 52:1 | Многоступенчатая вакуумная дегазация, фильтрация расплава | Подводное гранулирование |
Высокопроизводительный экструдер не может эффективно работать изолированно. Периферийное оборудование определяет согласованность входных данных и структурную целостность конечного результата.
Точная рецептура служит основой качественной рецептуры. Объемные дозаторы дозируют материал в зависимости от объема и остаются экономически эффективными, но им не хватает точности при работе с измельченными хлопьями или хлопьями различной объемной плотности. Гравиметрические питатели, работающие по принципу потери веса, используют тензодатчики и ПИД-регуляторы для измерения и регулировки точной массы материала, поступающего в цилиндр. Внедрение гравиметрической подачи обеспечивает точное соотношение добавок. Это делает его незаменимым компонентом двухшнековой линии гранулирования премиум-класса..
Прежде чем расплавленный полимер достигнет фильерной головки, операторы должны отфильтровать загрязнения. Гидравлические двухпоршневые устройства смены сит обеспечивают непрерывную работу. Когда один экран требует замены, другой остается активным, что эффективно предотвращает дорогостоящие отключения линии. В сильно загрязненных потоках вторичной переработки плавкие фильтры непрерывного действия автоматически очищают мусор без ручного вмешательства оператора. Это обеспечивает бесперебойный поток расплава и стабилизирует давление в матрице.
Метод, используемый для разрезания расплава полимера на гранулы, во многом зависит от прочности расплава и вязкости пластика. Гранулирование стренгов предполагает выдавливание расплава на длинные стренги, охлаждение их на водяной бане и резку вращающимся ножом. Это идеально подходит для твердых материалов, таких как ABS и ПК. Водокольцевое гранулирование разрезает расплав сразу на поверхности матрицы, выбрасывая гранулы в кольцо охлаждающей воды. Подходит для материалов с умеренной прочностью расплава, таких как полиэтилен и полипропилен. При подводном гранулировании поверхность матрицы полностью погружается в воду, в результате чего расплав нарезается на сферические гранулы. Этот вариант премиум-класса имеет решающее значение для материалов с низкой вязкостью, таких как ТПУ.
Общая конфигурация вашего оборудования должна строго соответствовать предполагаемому конечному продукту и условиям повседневной эксплуатации.
При производстве цветных маточных смесей или наполнителей основной инженерной целью является безупречное диспергирование. Профиль шнека должен отдавать предпочтение высоким скоростям сдвига. Опции должны включать блоки агрессивного перемешивания и элементы обратной транспортировки для создания локализованных пиков давления. Такая установка гарантирует, что стойкие агломераты пигментов полностью разрушатся и равномерно распределятся. Гравиметрические боковые питатели часто используются для введения термочувствительных добавок на выходе, сводя к минимуму их воздействие на них интенсивного сдвигающего тепла.
Переработка представляет собой совершенно другой набор эксплуатационных проблем. Предприятия в первую очередь имеют дело с меняющейся объемной плотностью, остаточной влажностью и абразивными загрязнениями. Конфигурации, адаптированные для этого применения, должны фокусироваться на надежных механизмах подачи, таких как устройства подачи для легких пленок. Машина должна иметь шнековые элементы с глубоким витком в зоне всасывания, а также несколько мощных вакуумных насосов для агрессивного удаления водяного пара. Мощная машина для гранулирования пластика, предназначенная для переработки, также будет отдавать предпочтение износостойким биметаллическим гильзам стволов. Эти специализированные футеровки противодействуют высокоабразивному характеру непромытого измельченного материала, значительно продлевая срок службы оборудования.
Инвестиции в новую экструзионную технологию требуют систематической и объективной оценки вашей конкретной технологической среды. Покупатели должны выйти за рамки первоначальных капитальных затрат и проанализировать технические параметры, определяющие долгосрочную стабильность работы.
Физические и химические свойства вашего полимера действуют как основные переменные, определяющие конфигурацию машины. Различные пластики ведут себя по-разному при нагревании и сдвиговом напряжении, что делает невозможным универсальный подход. Термочувствительные материалы быстро разрушаются под воздействием чрезмерной тепловой энергии. Их обработка требует точного контроля температуры и профилей шнеков с низким сдвиговым усилием. При смешивании инженерных пластиков с высоким содержанием стекловолокна износ ствола ускоряется в геометрической прогрессии. В этих сложных сценариях выбор специализированных металлургических вариантов, таких как биметаллические цилиндры и винтовые элементы из высокоизносостойкой инструментальной стали, таких как WR13 или WR14, становится критически важным для поддержания долговечности машины.
Достижение целевой производительности полностью зависит от выбора правильного диаметра шнека и мощности двигателя. Увеличение размера машины приводит к напрасной трате энергии и чрезмерному времени пребывания, что приводит к разрушению полимера. Недостаточный размер приводит к высокому напряжению сдвига и частым механическим поломкам. Например, современный шнек диаметром 75 мм обычно имеет производительность от 400 до 600 кг/ч, что идеально подходит для стандартных конструкционных пластмасс. Для крупномасштабной нефтехимической переработки требуются модели размером от 95 до 135 мм, способные легко перерабатывать более 2000 кг/час.
Оценка общей стоимости владения значительно перевешивает сравнение первоначальных цен на наклейки. Экструзионные линии являются энергоемкими объектами. Выбор редукторов с высоким крутящим моментом и синхронных двигателей с постоянными магнитами премиум-класса значительно снижает удельное энергопотребление процесса. В течение стандартного десятилетнего срока эксплуатации снижение затрат на электроэнергию и минимизация незапланированных простоев механического оборудования обеспечивают значительно более высокую отдачу от инвестиций.
Переход от теоретической конфигурации машины к практическому применению требует выбора оборудования, разработанного для конкретных промышленных потребностей. Современные производители предлагают легко настраиваемые платформы, предназначенные для динамического решения конкретных задач, связанных с материалами.
Для предприятий, работающих с разнообразным ассортиментом полимеров, эксплуатационная универсальность является наиболее ценным активом. В легко адаптируемой системе используется модульная двухвинтовая архитектура совместного вращения. Эти универсальные машины позволяют инженерам регулировать соотношение L/D и заменять определенные элементы транспортировки и смешивания в зависимости от ежедневного производственного графика. Благодаря интеграции гибких дополнительных опций эти машины обеспечивают надежную основу для динамичной производственной среды.
Некоторые полимеры обладают химическими характеристиками, которые делают стандартные экструзионные линии совершенно неэффективными. Полиэтилентерефталат, широко используемый в упаковке и текстиле, общеизвестно чувствителен к гидролитическому разложению. Если влага остается во время фазы плавления, характеристическая вязкость ПЭТ значительно падает, нарушая структурную целостность конечного продукта. Обработка ПЭТ требует узкоспециализированной конфигурации. В современных системах, таких как двухшнековая линия гранулирования ПЭТ CJWH , используются шнеки особой геометрии, предназначенные для бережного плавления в сочетании с агрессивным обновлением площади поверхности. Что еще более важно, они оснащены надежными многоступенчатыми вакуумными системами Рутса, способными извлекать влагу и низкомолекулярные летучие вещества непосредственно из расплава. Такая целенаправленная разработка устраняет необходимость в энергоемкой предварительной кристаллизации и предварительной сушке хлопьев, оптимизируя процесс и гарантируя, что конечные гранулы сохранят необходимый уровень вязкости для переработки от бутылки к бутылке.
Выбор правильных вариантов экструдера полностью зависит от объективной оценки вашего конкретного материала и условий эксплуатации. Ваши производственные цели определяют необходимую конструкцию винта, соотношение L/D и крутящий момент редуктора. Интеграция надлежащего последующего оборудования обеспечивает высокоэффективный, стабильный и прибыльный процесс. Избавьтесь от догадок, связанных с типовым оборудованием, и проконсультируйтесь с экспертами по экструзии уже сегодня. Создавая индивидуальную конфигурацию машины, адаптированную к вашим реологическим потребностям, вы гарантируете долгосрочный успех и максимальную рентабельность инвестиций в операции по промышленному гранулированию пластика . Оцените текущие узкие места, согласуйте их с расширенными инженерными параметрами, описанными выше, и с уверенностью модернизируйте свои производственные возможности.
Одношнековый экструдер в основном функционирует как насос непрерывного действия, предназначенный для простого плавления, транспортировки и формования полимеров через матрицу. Он обладает ограниченными возможностями смешивания. Напротив, двухшнековый экструдер имеет два пересекающихся вала, которые обеспечивают интенсивное дисперсионное и распределительное смешивание, превосходный контроль сдвига и превосходное удаление летучих веществ. Это фундаментальное отличие делает двухшнековые модели обязательным стандартом для комплексного составления компаундов, добавления наполнителей, производства цветных маточных смесей и расширенной переработки.
Соотношение должно точно соответствовать сложности вашего процесса. Более короткое соотношение обеспечивает достаточное время пребывания для простого плавления и основного приготовления термочувствительных материалов. Если ваше производство включает в себя несколько стадий подачи добавок, сложную реактивную экструзию или тяжелую вакуумную дегазацию, что часто встречается при переработке переработанных пластмасс с высокой влажностью, становится необходимым более длинное соотношение, достигающее 52:1, чтобы обеспечить достаточное пространство в бочке для этих критически важных операций.
Автономный экструдер не может эффективно работать без прецизионного вспомогательного оборудования. Полноценная промышленная линия требует гравиметрических питателей для обеспечения точной точности рецептуры и устранения отходов материала. Это также требует надежных систем фильтрации расплава, таких как непрерывные гидравлические устройства смены сеток, для удаления примесей без остановки производства. Операторы должны выбрать правильную последующую систему гранулирования, исходя из конкретной прочности расплава и требований к охлаждению обрабатываемого полимера.
Да, при условии, что оборудование спроектировано по модульной двухвинтовой архитектуре. Поскольку винтовые валы имеют шлицевое соединение, операторы могут надевать на вал различные элементы для замешивания, смешивания и транспортировки, чтобы создать индивидуальный геометрический профиль, адаптированный для различных полимеров. Регулируя температурные профили ствола и изменяя скорость двигателя с помощью панели управления, одна хорошо сконфигурированная машина может плавно перейти от обработки гибких полиолефинов к жестким конструкционным пластикам.
Быстрый износ обычно вызван обработкой высокоабразивных материалов, таких как стекловолокно, карбонат кальция или непромытые переработанные хлопья, с использованием стандартной металлургии. Высокое напряжение сдвига и чрезмерное локальное давление также ускоряют износ. Чтобы бороться с этим, инженеры используют биметаллические гильзы ствола и специальные винтовые элементы из инструментальной стали, предназначенные для работы в суровых абразивных средах.
Высокая плотность крутящего момента позволяет экструдеру перерабатывать высоковязкие расплавы и сильнонаполненные соединения без остановки системы привода. Это позволяет машине работать на более низких скоростях шнека, сохраняя при этом высокую объемную производительность. Это уменьшает теплоту сдвига, передаваемую материалу, предотвращая термическую деградацию и обеспечивая более стабильную и высококачественную полимерную матрицу.


