
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-20 Происхождение:Работает


Уменьшает ли низкое качество продукции вашу прибыль от переработки пластика? Многие менеджеры предприятий и покупатели B2B полностью зацикливаются на начальной цене нового оборудования. Они совершенно упускают из виду технические характеристики, которые на самом деле определяют их финансовый успех. Игнорирование этих важных показателей приводит к серьезным узким местам в работе заводов. Хуже того, в конечном итоге вы получаете ухудшенную конечную продукцию, которую продают за копейки перерабатывающим производителям.
Полностью автоматическая машина по переработке пластика решает эту проблему, обеспечивая точную и строго контролируемую среду обработки. Чтобы по-настоящему максимизировать отдачу от инвестиций, вам необходимо точно знать, какие показатели производительности имеют значение. В этом подробном руководстве мы разбиваем важнейшие характеристики производительности: от пропускной способности до однородности окатышей. Это точные технические параметры, которые вы должны оценить перед покупкой полной системы переработки.
Прежде чем углубляться в конкретные параметры машин, нам необходимо обратить внимание на серьезные изменения в секторе переработки. Недавний отраслевой анализ подчеркивает массовый поворот в сторону переработки отходов по замкнутому циклу. В связи с ужесточением правил упаковки и корпоративными требованиями устойчивого развития покупатели теперь требуют отработанную смолу, которая по своим характеристикам идентична первичным пластикам. Это означает, что выходные характеристики больше не являются просто критериями качества. Это строгие предпосылки для входа в прибыльные цепочки поставок. Если ваше оборудование не может постоянно соответствовать требованиям высокой чистоты и стабильного течения расплава, вы просто будете лишены доступа на премиальные рынки.
Оценивая эксплуатационные характеристики, помните, что продукция — это не просто побочный продукт конечного экструдера. Это совокупный результат полностью интегрированной и высокоавтоматизированной экосистемы. Каждый отдельный модуль, от первоначального измельчения до конечного этапа охлаждения, напрямую влияет на физические и химические свойства переработанных пеллет.
Предварительная обработка неизбежно влияет на эффективность последующей обработки. Основная функция надежного измельчителя пластика — измельчение громоздких, непредсказуемых отходов до управляемых и однородных частей. Представьте себе, что вы загружаете в экструдер куски жесткого пластика совершенно неправильной формы. Винт будет с трудом поддерживать постоянный прикус. Это приводит к сильным колебаниям давления внутри ствола, что в конечном итоге приводит к неравномерному плавлению и плохой однородности гранул. Соблюдая строгие требования к размерам сит и используя специальную конструкцию одновального ротора, руководители предприятий обеспечивают плавный переход измельченного материала на следующий этап обработки. Это эффективно предотвращает засорение и значительно снижает механический износ.
Современные линии по переработке отходов в значительной степени полагаются на программируемые логические контроллеры для синхронизации различных этапов работы. Автоматизация устраняет разрыв между этапами измельчения, промывки и экструзии. Это превращает их в единое целое. Датчики непрерывно контролируют нагрузку двигателя, температурные зоны и скорость потока материала в режиме реального времени. Когда система обнаруживает внезапный выброс материала из измельчителя, контроллер автоматически снижает скорость конвейера. Это предотвращает перегрузку бункера экструдера. Такая точная синхронизация сводит к минимуму человеческие ошибки, стабилизирует давление расплава и гарантирует, что конечная производительность останется стабильной на протяжении всей производственной смены.
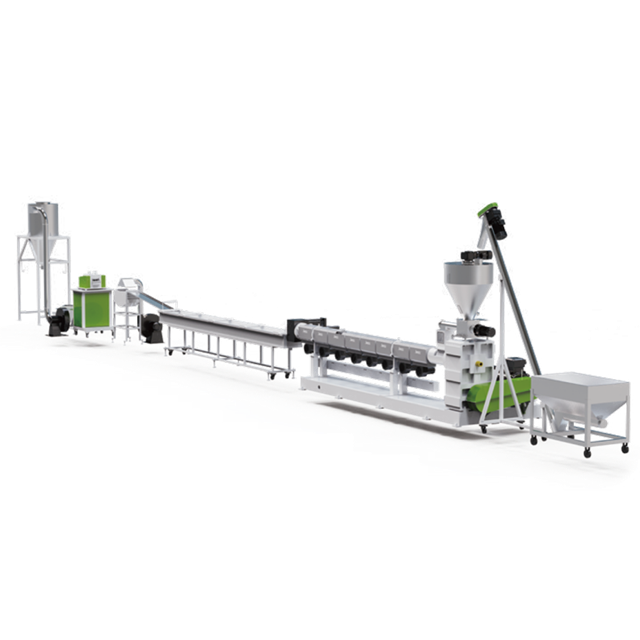
Пропускная способность почти всегда является первой характеристикой, которую покупатели ищут в технических характеристиках. Оценка мощности требует детального понимания того, как теоретические цифры преобразуются в суровые реалии повседневной работы.
Менеджеры объектов должны четко различать номинальную мощность, указанную в глянцевой брошюре, и фактическую производительность. Фактический объем производства сильно зависит от объемной плотности, содержания влаги и уровня загрязнения исходного сырья. Переработка жесткого и чистого вторичного измельчения полиэтилена высокой плотности позволит получить производительность, намного более близкую к номинальной. И наоборот, попытка обработки легких пленок LDPE с плотной печатью естественным образом снизит часовую производительность из-за неэффективности подачи.
| Тип материала | Входная насыпная плотность | Номинальная производительность машины | Ожидаемая фактическая производительность |
|---|---|---|---|
| Жесткие хлопья HDPE | Высокий | 1000 кг в час | 900 - 950 кг в час |
| Чистая пленка LDPE | Низкий | 1000 кг в час | 750 - 850 кг в час |
| Смешанные/мокрые пластмассы | Переменная | 1000 кг в час | 600 - 700 кг в час |
Заблаговременный учет этих переменных гарантирует, что покупатели не занижают размеры своего оборудования. Это ошибка, которая неизменно приводит к невыполнению производственных задач и болезненному продлению сроков окупаемости инвестиций.
Вкладывая капитал в полностью автоматическую машину по переработке пластика, дальновидные покупатели оценивают модульность системы. Поскольку предприятие по переработке отходов получает более выгодные муниципальные или коммерческие контракты, объем поступающих отходов естественным образом возрастет. Оборудование с масштабируемыми компонентами позволяет операторам повысить производительность, не беспокоясь о необходимости демонтажа и замены всей линии. Ранняя оценка характеристик масштабируемости защищает первоначальные капиталовложения. Это прокладывает четкий технический путь для будущего расширения объекта.
Финансовая жизнеспособность любой операции по переработке полностью зависит от рыночной стоимости продукции. Конечным потребителям переработанных пластмасс требуются материалы, которые ведут себя предсказуемо во время процессов высокоскоростного литья под давлением или выдувного формования. Поэтому физические и химические характеристики конечной гранулы имеют решающее значение.
Производители требуют, чтобы гранулы были однородными по размеру, безупречно гладкими и не содержали внутренних пустот и пузырьков воздуха. Высококачественная машина для гранулирования пластика использует высокоточную технологию торцевой резки и контролируемое водяное охлаждение для достижения безупречной консистенции. Усовершенствованные системы часто имеют оптимизированное соотношение L/D 32:1 или 36:1 для обеспечения тщательной пластификации. Кроме того, объемная плотность является важной характеристикой, которую часто упускают из виду. Высокая объемная плотность означает, что гранулы плотно упаковываются друг в друга. Это существенно снижает затраты на упаковку и логистику. Что еще более важно, плотные гранулы гораздо эффективнее подаются в бункеры последующих термопластавтоматов.
Индекс текучести расплава точно измеряет, насколько легко термопластичный полимер течет под воздействием тепла и давления. Если этот показатель сильно колеблется от партии к партии, производители просто не смогут использовать пеллеты для производства структурно здоровых товаров. Превосходная система гранулирования поддерживает эту жизненно важную стабильность за счет использования высокоточных зон контроля температуры вдоль цилиндра экструдера. Это сводит к минимуму деградацию полимера. Поддерживая напряжение сдвига и время пребывания в оптимальных пределах, оборудование сохраняет длину молекулярной цепи пластика.
Влага, пожалуй, самый большой враг процесса экструзии пластика. Даже микроскопические следы воды, попавшие в экструдер, могут серьезно подорвать структурную целостность конечной гранулы.
Когда влажные пластиковые хлопья попадают в очень горячий экструдер, высокие температуры обработки приводят к тому, что вода мгновенно превращается в пар. Этот пар резко попадает в ловушку расплава полимера. Это приводит к вспениванию, серьезной молекулярной деградации и, в конечном итоге, к хрупкости гранул, которые ломаются под давлением. Чтобы предотвратить такое катастрофическое падение качества, в технических характеристиках любой предшествующей системы сушки должно быть строго указано конечное содержание влаги менее 1 процента. Постоянное соблюдение этой спецификации гарантирует бесперебойную работу экструдера и сохранение максимальной прочности готовых гранул.
Чтобы достичь этих невероятно строгих ограничений по влажности, коммерческая линия для вторичной переработки обычно использует стратегическое сочетание технологий механической и термической сушки. Центробежные сушилки используют чрезвычайно высокие вращательные силы для физического удаления воды с поверхности твердых пластиковых хлопьев. Для гибких пленок или высокопористых материалов одной лишь механической сушки недостаточно. В этих сценариях системы термической сушки, такие как трубопроводы горячего воздуха, должны быть легко интегрированы в линию мойки. Оценка конкретных механизмов сушки и их гарантированной отдачи влаги является важным шагом в подборе моечной линии к предполагаемому потоку отходов.
Постпотребительские пластиковые отходы по своей сути грязны. Он поставляется загрязненным бумажными этикетками, остатками клея, въевшейся грязью и следами несовместимого полимера. Фаза экструзии должна агрессивно удалять эти примеси для производства коммерчески жизнеспособного продукта.
Технические характеристики устройства смены сит определяют максимальную чистоту конечной гранулы. Покупатели должны критически оценить активную площадь фильтрации и размер ячеек, с которыми может справиться система, не создавая чрезмерного противодавления. Стандартные операции часто основаны на устройствах смены сит с одной пластиной, но это требует от операторов остановки машины для замены сит. Это резко нарушает автоматизированный рабочий процесс и снижает фактическую производительность. Для крупносерийных операций золотым стандартом являются двухпоршневые устройства непрерывной смены сит. Они позволяют техническим специалистам заменять засоренные фильтрующие сетки, пока расплав продолжает течь, обеспечивая абсолютное нулевое время простоя.
Во время интенсивного плавления бывших в употреблении пластиков остатки печатных красок и разложившиеся органические вещества испаряются, образуя летучие органические соединения. Если эти газы остаются в полимерной матрице, они проявляются в виде уродливых дефектов поверхности. Усовершенствованные машины оснащены двойными или многозонными системами вакуумной дегазации, тщательно разработанными для извлечения этих летучих веществ непосредственно из цилиндра экструдера. Высокоэффективная дегазация напрямую связана с великолепной визуальной четкостью и полным устранением неприятных запахов в конечном продукте.
В то время как высокая производительность и превосходное качество пеллет определяют вашу выручку, потребление энергии определяет ваши эксплуатационные расходы. В современном промышленном мире истинная прибыльность неразрывно связана с энергоэффективностью.
Сообразительные покупатели всегда должны требовать конкретные показатели энергопотребления непосредственно у производителя оборудования. Обычно это выражается в киловатт-часах на килограмм. Машина, которая производит огромные объемы, но потребляет непомерное количество электроэнергии, быстро снизит вашу прибыль. Настоящая эксплуатационная эффективность достигается только тогда, когда затраты энергии, необходимые для производства одного килограмма высококачественного пластика, сведены к минимуму. Сравнение этих характеристик для различных конфигураций обеспечивает математически обоснованную основу для расчета долгосрочной рентабельности инвестиций.
Интеллектуальная интеграция передовых электрических компонентов играет огромную роль в снижении затрат на электроэнергию. В современных полностью автоматических машинах для переработки пластмасс используются частотно-регулируемые приводы главных двигателей экструдеров и приводов измельчителей. Вместо того, чтобы постоянно работать на полном ходу, эти приводы динамически регулируют потребляемую мощность двигателя в зависимости от требований нагрузки в реальном времени. Кроме того, переход на инфракрасные нагревательные ленты или толстую керамическую изоляцию вокруг цилиндра экструдера предотвращает утечку ценной тепловой энергии в окружающую среду завода. Эти интеллектуальные технологии гарантируют, что каждый ватт электрической энергии будет полностью направлен на плавление пластика.
Было бы дорогостоящей ошибкой полагать, что выходные характеристики можно обобщить для всех типов пластиковых отходов. Физические характеристики исходного материала определяют необходимые механические конфигурации и ожидаемые выходные параметры.
Полипропилен и полиэтилен доминируют в сфере вторичной переработки, однако они требуют весьма специфических условий переработки. Специальная линия гранулирования ПП-ПЭ должна иметь точные характеристики контроля температуры, чтобы предотвратить термическое разложение этих чувствительных материалов. В частности, скорость резки торцевой головки и температура воды в охлаждающем кольце должны быть тщательно откалиброваны в соответствии с удельной прочностью расплава пластика. Если скорость резки слишком низкая, гранулы слипнутся в бесполезные комки. Если слишком быстро, пеллеты будут иметь неправильную форму, что приведет к отказу от последующих покупателей.
Переработка гибкой упаковки представляет собой совершенно иной набор задач по сравнению с переработкой жестких бутылок. Представьте себе, как вы забрасываете горсть перьев в высокоскоростной вентилятор. По сути, именно это и происходит, когда операторы пытаются обрабатывать рыхлые пленки низкой плотности без надлежащего уплотнения. Для поддержания высокой производительности машины для обработки пленок должны иметь специализированный режуще-уплотняющий агрегат. Этот уплотнитель использует тепло трения для уплотнения легкой пленки в более тяжелые полурасплавленные гранулы перед принудительной подачей их в шнек экструдера. Оценка характеристик переработки этого уплотнителя абсолютно необходима для предприятий, специализирующихся на переработке отходов коммерческой упаковки.
Технические брошюры и красочные торговые презентации предоставляют теоретические данные. Для покупателей B2B, делающих значительные капиталовложения, принятие этих выходных характеристик за чистую монету представляет собой серьезный операционный риск. Проверка этих утверждений посредством объективного тестирования в реальных условиях является обязательным этапом процесса закупок.
Прежде чем осуществить окончательный платеж и разрешить отправку, покупатели должны потребовать подробный протокол заводских приемочных испытаний. Во время этого испытания производитель должен запустить машину, используя специальные пластиковые отходы вашего предприятия. Этот тестовый запуск в реальном времени предоставляет эмпирические доказательства того, что машина может стабильно достигать обещанной производительности, поддерживать требуемый индекс текучести расплава и производить окатыши с правильной насыпной плотностью. Если во время этого критического испытания машина не соответствует согласованным характеристикам производительности, заводские инженеры могут внести необходимые механические настройки еще до того, как оборудование покинет производственный цех.
В конечном счете, выходные характеристики определяют ваш операционный успех. В то время как высокая производительность и безупречное качество пеллет открывают двери на рынки премиум-класса, строгая энергоэффективность позволяет контролировать ваши ежедневные эксплуатационные расходы. Инвестируя в полностью автоматическую машину для переработки пластика с проверенными высочайшими характеристиками, руководители предприятий могут устранить узкие места производства и обеспечить долгосрочную прибыльность. Перестаньте гадать со своими капитальными вложениями. Посетите Jwell сегодня, чтобы ознакомиться с нашими высокопроизводительными решениями по переработке отходов. Свяжитесь с нашей командой инженеров, чтобы обсудить индивидуальные спецификации для ваших конкретных потоков отходов и запросить подробное ценовое предложение на оборудование, подкрепленное производительностью.
Это полностью зависит от физических размеров вашего предприятия и законтрактованного объема поступающих отходов. Малые и средние предприятия по переработке отходов могут эффективно работать с машинами производительностью от 300 до 500 кг в час. Для операций промышленного масштаба обычно требуются сверхмощные системы, способные перемещать от 1000 до 3000 кг в час. Важнейшим инженерным принципом здесь является синхронизация. Вы должны идеально согласовать производительность вашего экструдера с объемом обработки ваших предшествующих устройств измельчения и промывки, чтобы избежать дорогостоящих узких мест в материалах.
Фаза промывки является абсолютной основой качества последующих гранул. Высокопроизводительная система промывки агрессивно удаляет абразивную грязь, органические масла и бумажные этикетки, которые в противном случае быстро засорили бы фильтрующие сетки экструдера. Самое главное, что специализированные сушильные модули на линии мойки значительно снижают содержание влаги в пластиковых хлопьях. Если пластик попадает в экструдер с высокой влажностью, захваченная вода превращается в пар, вызывая серьезную деградацию полимера и приводя к хрупким, недорогим гранулам, пронизанным пузырьками газа.
В одноступенчатой машине используется один главный цилиндр экструдера. Он отличается высокой энергоэффективностью и идеально подходит для обработки чистых, предварительно промытых жестких пластмасс с низким содержанием влаги. Напротив, двухступенчатая каскадная машина оснащена основным экструдером, который подает расплавленный пластик непосредственно во вторичный экструдер меньшего размера. Эта каскадная установка обеспечивает значительно большую площадь поверхности для улучшенной фильтрации расплава и дегазации в высоком вакууме. Это обязательный выбор для обработки материалов с большим количеством печати, сильно загрязненных материалов или материалов с высокой влажностью, таких как бывшие в употреблении сельскохозяйственные пленки.
Индекс текучести расплава точно измеряет, насколько легко термопластичный полимер течет при плавлении при определенном весе и температуре. Производители, которые покупают ваши переработанные пеллеты для формования новых продуктов, калибруют свое дорогостоящее оборудование на основе весьма конкретных значений индексов. Если ваша машина для переработки отходов разрушает полимерные цепи из-за чрезмерного напряжения сдвига или плохого контроля температуры, индекс будет сильно колебаться от партии к партии. Стабильный и предсказуемый поток расплава является основным показателем переработанного пластика премиум-класса, позволяющим вам уверенно продавать свою продукцию по гораздо более высокой рыночной цене.
Фактическая производительность измеряется путем взвешивания готовых, охлажденных и высушенных гранул, произведенных в течение непрерывного, непрерывного часа нормальной работы. Не следует измерять мощность в течение первых нескольких минут запуска, поскольку система все еще стабилизируется. Чтобы получить точные показатели, исследуйте типичные отходы со стандартными уровнями загрязнения. Собирайте результат в пакет на калиброванных напольных весах ровно шестьдесят минут. Этот реальный тест учитывает изменения сита, незначительные колебания подачи и изменения плотности материала.
Колебания в первую очередь вызваны непостоянным термическим разложением во время процесса экструзии. Если температура цилиндра экструдера слишком высока или если конструкция шнека создает чрезмерное напряжение сдвига, молекулярные цепи полимера разрушаются, непредсказуемо увеличивая скорость течения расплава. Кроме того, обработка смешанных сортов пластмасс без надлежащей сортировки или отсутствия удаления остаточной влаги перед экструзией радикально изменит конечный показатель. Поддержание точного контроля температуры и обеспечение сухого, хорошо отсортированного исходного материала имеют решающее значение для стабилизации вашего конечного продукта.


