
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-17 Происхождение:Работает


Мировой спрос на переработанный ПЭТ, широко известный как rPET, продолжает расти беспрецедентными темпами. Благодаря агрессивным законодательным нормам и масштабному изменению осведомленности потребителей об окружающей среде ситуация в сфере вторичной переработки быстро меняется. Недавний отраслевой анализ выявил критическую тенденцию: острую рыночную нехватку вторичного ПЭТФ пищевого качества. Бренды изо всех сил пытаются достичь целей к 2030 году, требуя, чтобы в упаковке было до 30 процентов переработанного содержимого. Преобразование хлопьев из бутылочных отходов в ценные гранулы представляет собой весьма выгодную возможность для предприятий по переработке отходов. Тем не менее, с инженерной точки зрения, это остается общеизвестно сложным термическим процессом.
Полиэтилентерефталат по своей природе гигроскопичен. При воздействии высоких температур во время фазы плавления любая остаточная влага вызывает быстрый гидролиз. Эта химическая реакция вызывает катастрофическое падение характеристической вязкости, или IV, эффективно разрушая полимерные цепи. Получающийся в результате деградированный пластик становится опасно хрупким и совершенно бесполезным для производства премиум-класса. Для решения этих сложных тепловых проблем требуется узкоспециализированное оборудование. В этом подробном техническом руководстве оцениваются лучшие доступные конфигурации машин и подробно описываются механизмы как одношнековых, так и двухшнековых экструзионных систем, что помогает руководителям предприятий принимать выгодные решения о покупке на основе данных.
Зайдите на любой современный, мощный завод по переработке отходов, и вы увидите высокосинхронизированный рабочий процесс. Массивные объемные силосы подают промытые и измельченные бутылочные хлопья в бункер экструдера. Внутри бочки машина тщательно разрезает и плавит эти необработанные хлопья при строго контролируемых температурных профилях. Когда расплавленный полимер продвигается вперед, насосы высокого давления прогоняют его через микроскопические сита, просверленные лазером, для улавливания стойких физических примесей. Наконец, режущие головки с подводным или водяным кольцом разрезают экструдированные пластиковые нити на однородные твердые гранулы, готовые к коммерческой перепродаже.
Текущая нормативно-правовая база оказывает огромное давление на эти механические системы. Стандартным, устаревшим пластиковым экструдерам просто не хватает конкретной геометрии шнеков и системы вентиляции, необходимых для переработки ПЭТ. Предприятия больше не могут полагаться на перепрофилированные машины для производства полиолефина. Чтобы предотвратить резкое падение вязкости, связанное с гидролизом, абсолютно необходима специальная машина, оснащенная специальной многоступенчатой вентиляцией для поддержания прочности полимера на разрыв.
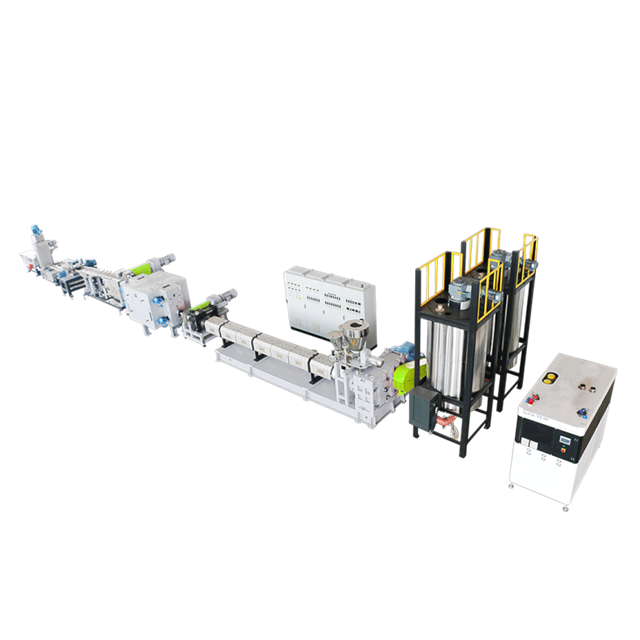
На критическом этапе закупок технические директора оказываются перед ключевым выбором. Покупатели должны сопоставить традиционную одношнековую архитектуру с передовой технологией двухшнековой экструзии. Каждая механическая конфигурация предлагает различную динамику сдвига, энергетические профили и эксплуатационные компромиссы, которые определяют ежедневную эффективность установки.
| Характеристики | Одношнековый экструдер (например, серии JWT) | Двухшнековый экструдер (например, серии CJWH) |
|---|---|---|
| Требование к предварительной сушке | Строго обязательно. Хлопья необходимо кристаллизовать и высушить. | Обработка без сушки благодаря глубокому вакууму. |
| Смешивание и сдвиговая сила | Умеренный. Лучше всего подходит для последовательных и чистых исходных материалов. | Исключительно высокий. Идеально подходит для смешивания хлопьев различного качества. |
| Энергоэффективность | Более высокий общий расход из-за массивных бункеров кристаллизаторов. | Значительно ниже на кг за счет исключения этапа предварительной сушки. |
| Идеальное применение | Штапельное волокно, ленты обвязочные, гранулы стандартного качества. | Пищевая упаковка, от бутылки к бутылке, листы премиум-класса. |
Одновинтовая система представляет собой высоконадежный, проверенный временем инженерный подход. В таком оборудовании, как серия JWT, используются определенные соотношения L/D, обычно от 32:1 до 36:1, для обеспечения стабильного плавления. Однако эта архитектура полностью основана на предварительной кристаллизации и исчерпывающей предварительной сушке бутылочных хлопьев перед тем, как они попадут в загрузочную горловину. Этот подготовительный термический этап не подлежит обсуждению, поскольку он образует основную защиту от гидролитического разложения.
Хотя эта установка требует значительной площади для размещения высоких силосов предварительной сушки, она обычно требует меньших первоначальных капиталовложений. Механический механизм представляет собой простой редуктор и один вал, что делает регулярное техническое обслуживание легко предсказуемым для технических специалистов завода. Для предприятий, ориентированных на производство стандартных ПЭТ-пеллет , эта конфигурация представляет собой высокорентабельную точку входа. Он идеально подходит для производства полиэфирных штапельных волокон или изготовления прочных обвязочных лент, где сверхвысокая степень удержания IV не является строго обязательным требованием.
Напротив, двухшнековая технология представляет собой оптимизированный и высокопроизводительный подход к современному извлечению полимеров. Такие конструкции, как серия CJWH, оснащены двумя вращающимися вместе винтами, тесно сцепленными внутри модульного цилиндра, и обеспечивают огромную силу сдвига и исключительное обновление площади поверхности. Что еще более важно, они имеют увеличенное соотношение L/D до 48:1, что позволяет интегрировать глубокие многоступенчатые зоны вакуумной дегазации по всему стволу.
Это особое механическое преимущество позволяет осуществлять прямую экструзию мытых бутылочных хлопьев без высыхания. Обход энергозатратной фазы предварительной сушки значительно снижает общее потребление электроэнергии, обеспечивая при этом превосходное удержание внутривенного вливания за счет быстрого удаления влаги. Инвестиции в высокопроизводительную двухшнековую линию гранулирования являются отраслевым стандартом для операций, направленных на производство высококачественных сортов продукции из бутылки в бутылку. Он справляется с переменным уровнем влажности и различными качествами сырья, обеспечивая при этом замечательную эксплуатационную стабильность.
Выбор оборудования – это не просто выбор торговых марок; это требует строгой технической оценки. Конкретные аппаратные компоненты напрямую определяют оптическую прозрачность, прочность на разрыв и чистоту ваших конечных переработанных гранул.
Извлечение влаги во время фазы плавления определяет коммерческий успех. По мере перехода хлопьев в расплавленное состояние летучие органические соединения и остаточная вода быстро испаряются. Если эти газы остаются в ловушке, они образуют микроскопические пустоты внутри пластиковой матрицы и вызывают необратимый разрыв цепи. Чтобы бороться с этим, промышленные экструдеры используют мощные водокольцевые вакуумные насосы, способные поддерживать отрицательное давление от -0,08 до -0,1 МПа. Эта агрессивная экстракция вытягивает влагу до того, как произойдет гидролиз, гарантируя, что экструдированный пластик остается структурно прочным и визуально прозрачным.
Даже тщательно промытые бывшие в употреблении хлопья содержат следы стойких физических загрязнений. Микроскопическая алюминиевая пыль с крышек бутылок, остатки клея или случайные частицы ПВХ испортят производственную партию. Для улавливания этих опасностей необходима мощная система непрерывной фильтрации расплава. Двухколонные и двухпоршневые устройства смены сит являются золотым стандартом для этой задачи. Они позволяют операторам заменять засоренные фильтрующие сетки на лету, не останавливая главный привод экструдера. Такая непрерывная работа предотвращает дорогостоящие простои и большие потери материала при смене сит.
Характеристическая вязкость измеряет молекулярную массу полимерных цепей, напрямую коррелирующую с прочностью плавления. Покупатели должны убедиться, что выбранная ими система имеет оптимизированную геометрию шнеков, предназначенную для минимизации времени пребывания материала. Чем меньше времени пластик проводит под воздействием высоких температур, тем меньшей термической деградации он подвергается. При производстве пищевых продуктов премиум-класса предприятия часто объединяют свои экструзионные линии с системами твердотельной поликонденсации для активного повышения и гомогенизации уровней IV после завершения начальной фазы гранулирования.
Ваш выбор оборудования должен соответствовать вашему целевому потребительскому рынку. Различные применения требуют совершенно разных уровней тонкости фильтрации, прочности на разрыв и значений цвета.
Этот требовательный сектор требует максимально возможной чистоты и степени IV. Переработанный материал должен соответствовать строгим стандартам безопасности при контакте с пищевыми продуктами, установленным такими агентствами, как FDA или EFSA. Для достижения этих строгих требований практически обязательна двухвинтовая система совместного вращения. Его превосходная эффективность дегазации и интенсивное распределительное перемешивание гарантируют, что материал остается химически безопасным, оптически прозрачным и механически достаточно прочным, чтобы его можно было формовать с раздувом и вытяжкой в новых контейнерах для напитков.
Переработанный полиэстер является основой синтетической одежды, геотекстиля и автомобильных ковров. Хотя это применение требует сверхтонкой фильтрации для предотвращения микроскопических засоров фильеры во время прядения пряжи, оно предъявляет несколько более щадящие требования к внутривенному вливанию по сравнению с бутылочными сортами. Прочная одношнековая установка в сочетании с устройством смены сит большой площади обеспечивает высоконадежное и экономичное решение для производства штапельного волокна в больших масштабах.
Эти специальные гранулы предназначены для изготовления прозрачной раскладывающейся упаковки, используемой в розничной торговле. Этот рынок требует безупречной оптической прозрачности и отсутствия пожелтения. Достижение этого требует точного и равномерного контроля температуры по всему экструзионному цилиндру для предотвращения локального перегрева. На этом рынке могут работать как одношнековые, так и двухшнековые машины при условии, что их системы терморегулирования, охлаждения бочек и последующих систем гранулирования безупречно интегрированы.
Приобретение промышленного оборудования для переработки отходов представляет собой крупную капитальную статью расходов. Перед оформлением заказа на закупку необходимо тщательно оценить несколько операционных показателей, чтобы гарантировать долгосрочную прибыльность.
Руководители предприятий должны привести производительность оборудования в соответствие с фактической цепочкой поставок материалов. Промышленные мощности варьируются от 300 кг/ч до более 2000 кг/ч. Увеличение мощности двигателя приводит к крайне неэффективному использованию энергии, а уменьшение мощности создает серьезные проблемы в производственном цеху. Точное планирование производительности при выборе машины для гранулирования пластика обеспечивает оптимальную окупаемость инвестиций. Кроме того, решающее значение имеет оценка показателя «киловатт на килограмм». Выбор двухшнековой архитектуры без сушки может значительно сократить счета за коммунальные услуги, часто экономя сотни тысяч долларов в течение жизненного цикла машины.
Современные экструзионные линии в значительной степени полагаются на интеллектуальную цифровую автоматизацию. Усовершенствованные системы ПЛК постоянно контролируют внутреннее давление расплава, крутящий момент двигателя и зоны нагрева, чтобы предотвратить случайную термическую деградацию. Автоматизированные сигналы тревоги мгновенно предупреждают технических специалистов о скачках давления, прежде чем они перерастут в опасные отказы оборудования. Помимо аппаратного обеспечения, жизненно важное значение имеет инженерная инфраструктура производителя. Партнерство с признанными поставщиками обеспечивает комплексные гарантии, быстрый доступ к точно обработанным запасным частям и квалифицированный ввод в эксплуатацию на месте.
Интенсивное и профилактическое обслуживание продлевает срок службы вашей коробки передач и ствола, обеспечивая при этом постоянное физическое качество переработанной продукции.
Основной шнек экструдера требует строгого графика очистки, чтобы предотвратить карбонизацию остаточного пластика на шнеках. Накопление испорченного ПЭТ изменяет динамику внутреннего потока и приводит к появлению серьезных черных пятен на готовых гранулах. В то же время система фильтрации расплава требует тщательного контроля. Игнорирование датчиков перепада давления приводит к опасному повышению давления расплава внутри ствола. Операторы должны быть тщательно обучены быстро выполнять изменения на экране на основе цифровых показаний давления, а не на догадках.
В многоступенчатой системе дегазации используются промышленные водокольцевые вакуумные насосы. Эти жизненно важные компоненты необходимо хранить в первозданном виде, чтобы поддерживать их мощность всасывания. Если циркулирующая вода загрязняется полимерной пылью или летучими олигомерами, в насосе возникает кавитация, и эффективность дегазации резко падает. Регулярная проверка рабочих колес и промывка системы циркуляции воды предотвращает эту проблему, обеспечивая глубокий вакуум, необходимый для внутривенного обслуживания.
Преобразование хлопьев из бутылок для отходов в прибыльные и ценные гранулы требует применения точной технологии экструзии, адаптированной к вашим операционным целям. Выбор между экономичной одношнековой линией и современной двухшнековой системой, не требующей сушки, полностью зависит от вашей технологической мощности, затрат на электроэнергию и желаемого рынка конечной продукции. Инвестирование в оборудование промышленного класса, оснащенное надежной многоступенчатой дегазацией, непрерывной двухпоршневой фильтрацией и точным терморегулированием, является основой для освоения процесса переработки. Тщательно оценивая эти инженерные показатели, предприятия могут повысить свои производственные возможности и извлечь выгоду из быстро развивающейся экономики вторичного ПЭТ. Чтобы изучить индивидуальные решения для экструзии и просмотреть подробные параметры машины, посетите https://www.jwell-recycling.com и найдите идеальное оборудование, подходящее для вашего завода.
Да, но это возможно только при использовании специализированной двухвинтовой системы, оснащенной многоступенчатой высоковакуумной установкой дегазации. Поскольку эти машины обеспечивают интенсивное обновление площади поверхности и быстрое удаление влаги, они очень эффективно обрабатывают невысушенные хлопья. И наоборот, традиционные одношнековые машины строго требуют предварительной кристаллизации и исчерпывающей сушки, чтобы предотвратить сильный гидролиз.
Благодаря агрессивному профилактическому обслуживанию и своевременной замене быстроизнашивающихся компонентов, таких как элементы шнека, гильзы цилиндра и фильтрующие сетки, экструзионная линия премиум-класса будет надежно работать от 10 до 15 лет в сложных промышленных условиях 24 часа в сутки, 7 дней в неделю.
Оборудование останавливает потери IV, строго контролируя температурные профили, используя оптимизированную геометрию шнеков для минимизации времени пребывания полимера внутри нагретого цилиндра, а также применяя глубокую вакуумную экстракцию для удаления гидролитической влаги до того, как она разрушит молекулярные цепи.
Двухвинтовые системы требуют значительно более высоких первоначальных капиталовложений из-за сложных высокомоментных редукторов и двухвальной конструкции. Тем не менее, они часто обеспечивают гораздо более быструю окупаемость инвестиций за счет значительной экономии энергии за счет отказа от предварительной сушки и обеспечения прибыльного производства высококачественных, безопасных для пищевых продуктов гранул.
Устранив необходимость в массивных кристаллизаторах и осушительных сушилках, двухшнековая экструзионная линия без сушки может снизить общее потребление энергии на 30–40 процентов на килограмм обрабатываемого материала по сравнению с традиционными одношнековыми установками.
Для одношнековых машин, перерабатывающих предварительно высушенные хлопья, стандартным является соотношение L/D от 32:1 до 36:1. Для двухшнековых машин, выполняющих экструзию без сушки, необходимо расширенное соотношение L/D от 40:1 до 48:1, чтобы обеспечить достаточное физическое пространство для нескольких зон вакуумной дегазации вдоль цилиндра.


