
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-21 Происхождение:Работает


Вы когда-нибудь наблюдали, как идеально гудит линия по переработке отходов, а затем слышите мучительный скрежет огромного застревания материала? Заклинившая производственная линия уничтожает ежедневную производительность. Серьезным препятствием является плохое кормление. Это наносит вред высокопроизводительным установкам для измельчения, вызывает механические заедания и приводит к потере дорогостоящего рабочего времени.
Сдача промышленного пластикового лома – это не просто перемещение материала. Это требует точного контроля потока материала. Грануляторы обрабатывают определенный объем пластика в час. Когда механизм подачи перегружает или истощает режущую камеру, страдает вся система. Механический износ ускоряется. Угрозы безопасности множатся. Менеджеры предприятий должны оценить точные механизмы подачи, чтобы они соответствовали конкретным эксплуатационным параметрам.
Оптимизированная стратегия подачи задает ритм для всего вашего завода по переработке отходов. Сопоставьте метод всасывания с прикусом ротора. Это раскрывает истинный потенциал вашего оборудования.
Постоянная скорость подачи предотвращает разрушительные скачки тока двигателя. Одновременный сброс огромных партий тяжелого пластика заставляет ротор внезапно развивать максимальный крутящий момент. Мотор изо всех сил пытается прорваться через плотную массу. Такое неустойчивое энергопотребление сокращает срок службы двигателя и увеличивает потребление энергии. Оптимизированная система подачи обеспечивает дозированный поток. Он поддерживает работу режущей камеры с максимальной номинальной производительностью без остановки сверхмощного ротора.
Безопасность операций по уменьшению размеров требует строгого технического контроля. Обратный ход — это опасное явление, при котором вращающийся ротор с силой выбрасывает острые пластиковые осколки обратно через бункер. Автоматизированные системы подачи физически удаляют операторов от зоны резки. Реализация расширенной геометрии бункера и физических барьеров полностью исключает обратный ход. Это обеспечивает соблюдение строгих норм промышленной безопасности.
Перегрузка или недостаточная подача машины для дробления пластика напрямую влияет на ежедневное время безотказной работы. При перегрузке режущая камера слишком плотно забивается. Сильное трение приводит к тому, что материал плавится, а не разрезается чисто. Расплавленный пластик обволакивает вал ротора, создавая серьезные заедания, которые требуют нескольких часов ручной очистки. Недостаточное питание приводит к плохому использованию энергии. Предприятие платит дополнительную плату за запуск мощного двигателя, обрабатывающего пустой воздух. Правильно подобранные системы гарантируют стабильную обработку.
Ручная подача предполагает загрузку гранулятора вручную. Современные предприятия в значительной степени ориентированы на автоматизацию, однако бункеры с ручным управлением по-прежнему служат конкретным операционным условиям. Знание того, когда использовать ручное кормление, имеет решающее значение для разумного проектирования завода.
Мелкомасштабные операции или специализированные задачи выигрывают от использования ручных бункеров. Предприятия по переработке небольших объемов очистки, бракованных деталей от литья под давлением или твердых кусков часто используют этот метод. Малый объем материала не оправдывает капитальных затрат на автоматизированный конвейер. Операторы также могут визуально осматривать каждую деталь перед ее попаданием в камеру. Это обеспечивает ручной контроль качества ценных конструкционных пластмасс.
Кормление вручную имеет серьезные ограничения в масштабах. Направление рабочего исключительно на загрузку машины влечет за собой непомерные затраты на рабочую силу. Люди-операторы не могут поддерживать идеально постоянную скорость подачи в течение изнурительной восьмичасовой смены. Наступает утомление. Непостоянные двигательные нагрузки становятся неизбежными. Многократный подъем тяжелых пластиковых контейнеров в бункер также вызывает серьезные эргономические проблемы.
Если предприятие выбирает ручную дробилку пластика, предназначенную для жестких листов или лотков, строгие меры безопасности не подлежат обсуждению. Звукоизолированные бункеры защищают операторов от сильного шума дробления. Бункер должен иметь двустворчатые створки или специальные противообратные шторы. Тангенциальная геометрия подачи направляет материал под углом, а не роняет его прямо на ход ротора вверх. Такая конструкция физически блокирует выброс опасного материала.
Средние и крупные предприятия по переработке используют ленточные конвейеры в качестве основного средства загрузки. Конвейеры превращают серийный процесс в непрерывную производственную линию. Они легко справляются с тяжелыми, объемными и смешанными пластиковыми отходами.
В настоящее время индустрия переработки отходов переживает масштабный переход к интеллектуальному кормлению с помощью Интернета вещей. Эту тенденцию стимулируют рост затрат на рабочую силу и ужесточение требований к эффективности. В современных конвейерных системах используются частотно-регулируемые приводы, встроенные непосредственно в панель управления двигателем гранулятора. Датчики контролируют нагрузку двигателя в режиме реального времени. Если сила тока ротора резко возрастает, привод автоматически замедляет или останавливает конвейерную ленту. Как только камера очищается, конвейер возобновляет работу на стандартной скорости. Такая связь по замкнутому контуру исключает ручное вмешательство, предотвращает застревание и максимизирует пропускную способность на киловатт.
Металлические примеси приводят к катастрофическому выходу лезвия из строя. Случайные болты, гайки или упавшие инструменты мгновенно разрушают дорогие ножи ротора. Эту проблему решает установка на конвейер шкивов с магнитными головками или надленточных катушек металлодетектора. Система автоматически идентифицирует и удаляет черные и цветные металлы до того, как они попадут в камеру резки. Эта жизненно важная интеграция обеспечивает высокую чистоту окончательного измельчения пластика.
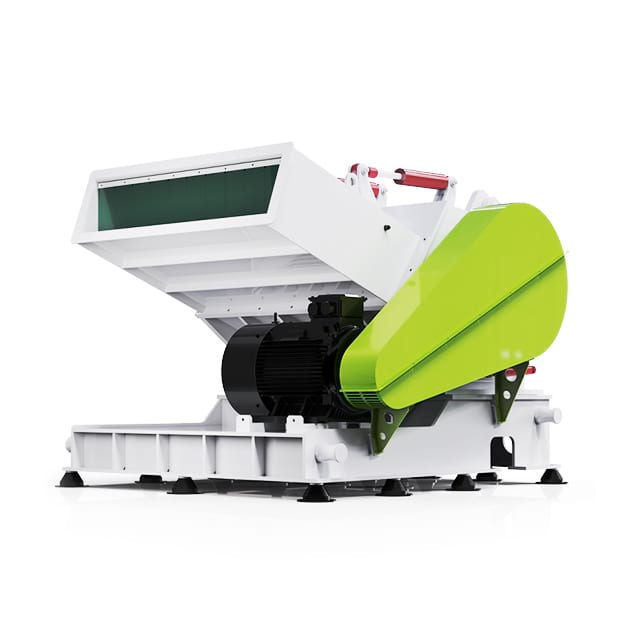
Стандартные бункеры полагаются на гравитацию. Гравитационная подача совершенно не работает при работе с непрерывными легкими или плоскими материалами. Для этих конкретных применений необходимы активные тяговые механизмы.
Пластиковые пленки, тонкие листы и термоформованные скелетные полотна обладают очень низкой объемной плотностью. Подаваемые в стандартный бункер эти материалы улавливают восходящий поток, создаваемый вращающимся ротором. Они плавают и образуют мостик над режущими лезвиями. Производство останавливается, поскольку материал отказывается поступать в камеру резки. Активная механическая сила должна тянуть пластик вниз.
В тяговом питателе используются сверхмощные прижимные ролики, расположенные непосредственно над режущей камерой. Эти ролики прочно захватывают плоское пластиковое полотно и физически втягивают его в гранулятор. Усовершенствованные системы точно синхронизируют скорость прижимного ролика с частотой вращения ротора. Это поддерживает постоянное натяжение пленки, предотвращает наматывание на лезвия и обеспечивает одинаковый размер хлопьев.
Интеграция дробилки пластиковых листов непосредственно в действующую производственную линию максимизирует эффективность. Тяговый питатель расположен в конце линии термоформования или экструзии пленки. Когда скелетное полотно выходит из формирователя, оно непрерывно подается к прижимным роликам. Эта установка с замкнутым контуром мгновенно преобразует лом обратно в пригодный для вторичного измельчения материал. Это избавляет от необходимости хранить или транспортировать громоздкие рулоны отходов.
Промышленные мощности зачастую делают ручное опорожнение контейнеров устаревшим. Автоматизированные самосвалы представляют собой следующий уровень логистики кормления больших объемов.
Гидравлические самосвалы надежно захватывают стандартные промышленные контейнеры. Они гидравлически поднимают контейнер и медленно наклоняют его над дозирующим конвейером высокой производительности. Передовые системы управления определяют точный угол наклона и скорость. Такое тщательное регулирование обеспечивает равномерность каскадов пластика. Это предотвращает внезапные лавины материала, которые в противном случае могли бы перегрузить режущую камеру.
Автоматизированные системы разгрузки обеспечивают быструю окупаемость инвестиций за счет сокращения трудозатрат. Один оператор вилочного погрузчика размещает полные контейнеры на самосвальной станции. Физическое кормление осуществляет автоматизированная система. Это устраняет необходимость в том, чтобы несколько рабочих перегребали материал. Это значительно снижает риск травм на рабочем месте, связанных с повторяющимся подъемом тяжестей.
Выбор механизма подачи требует систематического анализа материала. Объемная плотность, гибкость формы и толщина определяют, как пластик взаимодействует с ротором. Несоответствие приводит к закупорке материала и нестабильной производительности.
| Категория материала | Типичные примеры отходов | Рекомендуемая система подачи | Основные эксплуатационные преимущества |
|---|---|---|---|
| Жесткие пластмассы | ПЭТ-бутылки, густые комки, продувки | Конвейерные ленты или бункеры для тяжелых условий эксплуатации | Предотвращает перегрузку двигателя за счет дозированной подачи. |
| Гибкие пластмассы | Пленки LLDPE, тканые мешки из ПП | Принудительные питатели или шнековые шнеки | Преодолевает низкую объемную плотность и образование мостиков. |
| Длинные профили | ПВХ трубы, оконные рамы, трубки | Горизонтальные желоба с гидроцилиндрами | Устраняет опасность биения и контролирует скорость подачи. |
| Плоский пластик | Термоформовочные полотна, лотки, широкие листы | Тяговые ролики и прижимные ролики | Обеспечивает непрерывную автоматическую поточную обработку. |
Преобразование анализа материалов в интеграцию предприятия знаменует собой последний шаг в закупке оборудования. Система кормления должна соответствовать физическим реалиям предприятия и возможностям последующей переработки.
Ленточные конвейеры требуют значительной горизонтальной площади для достижения необходимого угла наклона. Если горизонтальное пространство строго ограничено, инженеры должны оценить вертикальные загрузочные шнеки. Автоматизированным опрокидывателям коробок требуется значительный вертикальный зазор над потолком для безопасного подъема и наклона тяжелых контейнеров.
Скорость подачи питателя должна идеально соответствовать производительности гранулятора. Слишком медленная работа устройства подачи приводит к недостаточному использованию машины. Слишком быстрая подача материала приводит к немедленным застреваниям. Убедитесь, что все скорости конвейера и обороты тяговых роликов используют частотно-регулируемые приводы, чтобы точно соответствовать производительности режущего ротора в килограммах в час.
Гранулятор функционирует как отдельный узел комплексной линии по переработке отходов. Скорость подачи напрямую влияет на последующие системы экстракции. Если питатель подает в камеру тысячу килограммов в час, расположенные ниже нагнетательные вентиляторы и циклонные силосы должны одновременно откачать именно этот объем. Синхронизируйте панель управления кормлением с центральным ПЛК для бесперебойной работы.
Оптимизация вашей линии измельчения требует тщательно продуманной стратегии кормления. Независимо от того, используете ли вы интеллектуальные конвейеры, синхронизированные тяговые ролики или мощные ручные бункеры, правильный выбор предотвращает застревание, защищает двигатели и сокращает затраты на рабочую силу. Тщательно проанализируйте объемную плотность вашего материала и площадь объекта. Менеджеры предприятий, желающие модернизировать свои производственные линии надежным и высокопроизводительным оборудованием, могут изучить передовые инженерные решения Jwell Recycling, чтобы найти точную конфигурацию, соответствующую вашим эксплуатационным потребностям.
Да. Для операций масштабирования настоятельно рекомендуется модернизировать механизм подачи на существующей машине. Стандартные грануляторы с гравитационной подачей часто оснащаются модернизированными наклонными конвейерными лентами или автоматическими опрокидывателями коробок. Модернизация специализированных компонентов, таких как тяговые ролики, требует тщательной оценки конструкции бункера и совместимости панели управления. Всегда проверяйте пределы электрической нагрузки перед установкой новых автоматизированных двигателей.
Профессионалы отрасли часто используют эти термины как синонимы, однако они обозначают разные стадии уменьшения размера. Мощная дробилка выполняет первичное измельчение. Он разбивает массивные плотные материалы, как толстые куски, на грубые куски. Гранулятор обеспечивает вторичное измельчение. Он разрезает более мелкие кусочки на мелкие однородные хлопья, пригодные для экструзии. Оба требуют специально разработанных систем подачи, чтобы работать без остановок.
Обратный ход материала представляет собой серьезную опасность, вызванную кинетической энергией вращения лопастей. В ручных бункерах должны использоваться сверхпрочные противообратные завесы из толстой резины или многослойных металлических створок, расположенных глубоко внутри горловины. Конструкция режущего ротора V-образной формы по своей сути тянет материал к центру, уменьшая выброс вверх. Переход на автоматизированный конвейер с закрыто-желобной системой полностью удаляет операторов из опасной зоны.
Пластиковые листы, термоформованные каркасные полотна и промышленные пленки не имеют необходимого веса, чтобы естественным образом упасть в камеру резки. Подаваемые вручную, эти легкие материалы пересекают горло или порхают над вращающимися лопастями. Это приводит к немедленным узким местам производства. В специализированном податчике листов используются моторизованные тяговые ролики, которые физически захватывают полотно и тянут его вниз с постоянной контролируемой скоростью. Это предотвращает застревание и обеспечивает равномерный рез.
Идеальная скорость подачи соответствует максимальной непрерывной производительности камеры резки, не превышая номинальную силу тока двигателя. Это не фиксированное число, а динамический баланс. Современные системы используют технологию определения нагрузки для поддержания двигателя примерно на восьмидесяти-девяноста процентах максимальной нагрузки. Эта золотая середина обеспечивает максимальную мощность, предотвращая при этом внезапные скачки тока, которые приводят к остановке ротора.
Застревание происходит, когда легкие или сцепленные материалы образуют арку над режущим ротором, останавливая поток материала. Чтобы предотвратить это, не выбрасывайте сразу большие запутанные партии. Используйте дозированную конвейерную подачу для постепенной подачи материала. Для чрезвычайно легких материалов, таких как пленка, установите активные силовые питатели с внутренними шнеками или тяговыми роликами, которые физически проталкивают или протягивают пластик вниз по месту захвата лезвия.


