
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-10 Происхождение:Работает


Вы боретесь с нестабильным качеством переработанного пластика? Менеджеры предприятий сталкиваются с огромным давлением, требующим интеграции переработанного пластика в производственные линии без ущерба для целостности продукции. Это операционное узкое место вызывает ежедневные дебаты в заводских цехах. Стоит ли загружать необработанные измельченные пластиковые отходы непосредственно в формовочные машины? Или же этот лом обязательно перерабатывать в однородные окатыши?
Недавний анализ рынка выявил резкие изменения в мировом секторе пластмасс. Ужесточение экологических норм и агрессивные корпоративные требования к устойчивому развитию фундаментально изменили стратегии поставок материалов. Бренды отвергают простой даунсайклинг. Вместо этого они требуют высококачественных переработанных смол, способных напрямую заменить первичные полимеры. Следовательно, необработанный, необработанный лом быстро теряет свою пригодность для производства высшего уровня. Предприятия по переработке отходов должны критически оценивать выпуск своих материалов, чтобы оставаться конкурентоспособными и прибыльными.
В этом инженерно-ориентированном руководстве мы подробно разбираем механические и коммерческие различия между переизмельченным пластиком и переработанными гранулами. Мы изучим их уникальное поведение материалов, оценим эксплуатационные плюсы и минусы и продемонстрируем, как модернизация вашего перерабатывающего оборудования существенно улучшает бизнес по переработке отходов.
Чтобы полностью понять основные различия в перерабатываемых материалах, мы должны сначала изучить переизмельчение пластика. Повторное измельчение представляет собой предварительную стадию механической переработки. Это необработанный, необработанный продукт, полученный непосредственно на оборудовании для измельчения.
Создание перешлифовки основано на грубой механической силе. Промышленные предприятия собирают лом, дефектные формованные детали, бегунки или бытовые отходы. Операторы подают этот материал непосредственно в гранулятор или промышленный измельчитель. Высокоскоростные вращающиеся лезвия разрезают жесткий пластик на более мелкие кусочки. На этом конкретном этапе материал не подвергается термической обработке, вакуумной дегазации или химическому изменению. Его физический размер просто уменьшен для облегчения хранения.
Поскольку переизмельчение производится в результате сильного механического сдвига, его физические характеристики остаются крайне противоречивыми. На выходе обычно встречаются хлопья неправильной формы, острые осколки и крупные куски. Размеры частиц сильно различаются даже в пределах одной партии. В процессе дробления также образуется огромный объем мелкой фракции, представляющей собой микроскопические частицы пластиковой пыли. Эти мелкие частицы в сочетании с угловатой геометрией чешуек приводят к получению материала с крайне непредсказуемой объемной плотностью.
Подача измельченного материала непосредственно на производственные линии имеет явные преимущества и серьезные ограничения. Руководители предприятий должны объективно оценить эти факторы перед загрузкой бункеров.
Плюсы: Основным преимуществом является низкая стоимость немедленной обработки. Для повторного измельчения требуется минимальное количество оборудования, обычно только дробилка, и он потребляет гораздо меньше энергии, поскольку минует вторичную фазу плавления. Это позволяет производителям быстро повторно использовать чистые отходы промышленного производства с минимальными задержками.
Минусы: недостатки часто наносят вред высокоточному производству. Непостоянная объемная плотность приводит к плохой сыпучести в бункерах для литья под давлением, что приводит к неприятному засорению, известному как закупорка. Неправильные размеры вызывают неравномерность профилей плавления. Меньшие частицы пыли сгорают и разлагаются задолго до того, как более крупные куски полностью расплавятся. Переизмельчение из бывших в употреблении источников также несет в себе общеизвестно высокий риск скрытого загрязнения, которое может мгновенно повредить шнек экструдера и разрушить производственный цикл.
Переработанные пластиковые гранулы представляют собой значительно более высокий уровень сырья. Они являются прямым результатом повторного измельчения сырья комплексным процессом термомеханической очистки.
Производство этих гранул требует подачи сырого, неоднородного измельченного материала в высокотехнологичную машину для гранулирования пластика . Внутри цилиндра экструдера хлопья неправильной формы подвергаются контролируемому тепловому профилю и механическому трению сдвига, пока они не достигнут однородного расплавленного состояния. По мере плавления полимера зоны вакуумной дегазации активно извлекают попавший в него воздух и влагу. Затем расплавленный пластик пропускают через микроскопические фильтрующие сетки для удаления нерасплавленных примесей, а затем разрезают на поверхности матрицы на однородные шарики.
Основным физическим отличием переработанных гранул является их стандартизированная геометрия. Эта однородность является важнейшим инженерным требованием современного автоматизированного производства. Однородные гранулы обладают предсказуемой и стабильной объемной плотностью. При подаче в машину для литья под давлением они текут плавно, без образования мостиков. Эта стандартизация имитирует точное поведение первичного пластика, обеспечивая предсказуемую температуру плавления, стабильное давление в бочке и непрерывные объемы выпускаемой продукции.
Процесс экструзии существенно улучшает качество исходного лома. Плавление и фильтрация пластика удаляет остаточные примеси и неплавкие частицы, которые невозможно удалить механическим дроблением. Фаза дегазации предотвращает образование внутренних пустот или пузырьков в молекулярной структуре. Таким образом, полученные переработанные пеллеты классифицируются как готовые к формованию. Их можно использовать в высокотехнологичных, структурно требовательных приложениях, не опасаясь постоянного отказа продукта.
Чтобы принять обоснованное решение относительно использования материалов и инвестиций в оборудование, производители должны проанализировать различия между этими двумя материалами по критическим эксплуатационным показателям.
| Характеристика: | Пластиковые | переизмельченные гранулы |
|---|---|---|
| Форма и размер | Неравномерные хлопья, острые осколки, тяжелая пыль | Однородные цилиндрические, сферические или двояковыпуклые шарики. |
| Объемная плотность | Сильно изменчива, склонна к мостообразованию | Стабильный и предсказуемый, отличная текучесть |
| Консистенция расплава | Неравномерное плавление, высокий риск подгорания мелочи | Синхронное плавление, стабильное давление расплава |
| Уровень чистоты | Высокий риск загрязнения металлом, грязью и бумагой. | Чрезвычайная чистота благодаря гидравлической фильтрации расплава |
| Рыночная стоимость | Низкая, покупатель принимает на себя риски обработки | Премиальная цена, действует как заменитель. |
Представьте себе стандартный бункер, питающий экструдер. Неравномерная геометрия крупного помола создает сильное трение. Угловые хлопья сцепляются друг с другом, как кусочки головоломки, нарушая непрерывный поток материала в загрузочное отверстие. Такая неустойчивая подача вызывает сильные колебания давления расплава. И наоборот, гранулы, полученные машинной экструзией, имеют гладкую поверхность и одинаковые размеры. Они беспрепятственно проходят через трубы, силосы и автоматизированные системы дозирования. Непрерывный поток абсолютно необходим для соблюдения строгих допусков на размеры готовой продукции.
Необработанный измельченный материал часто содержит загрязнения, такие как бумажные этикетки, остатки клея, алюминиевую фольгу или несовместимые полимеры. При попадании непосредственно в формовочную машину эти примеси вызывают немедленные косметические дефекты и структурные недостатки. Модернизация вашего предприятия с помощью надежной линии гранулирования пластика полностью снизит эту проблему. Усовершенствованные гидравлические устройства смены сит улавливают микроскопический мусор, пока пластик находится в жидком состоянии, гарантируя, что конечная гранула остается исключительно чистой.
Когда пластик попадает в экструдер, он должен плавиться равномерно, образуя гомогенный расплав полимера. Резко меняющиеся размеры частиц Regrind нарушают этот хрупкий тепловой баланс. Микроскопические частицы пыли быстро плавятся и горят, вызывая деградацию полимера и образование цветных полос. Большие куски могут остаться частично нерасплавленными. Однородные гранулы равномерно поглощают тепло, плавясь с синхронизированной скоростью. Такая стабильность обработки предотвращает слабые места и обеспечивает более высокий выход приемлемой готовой продукции.
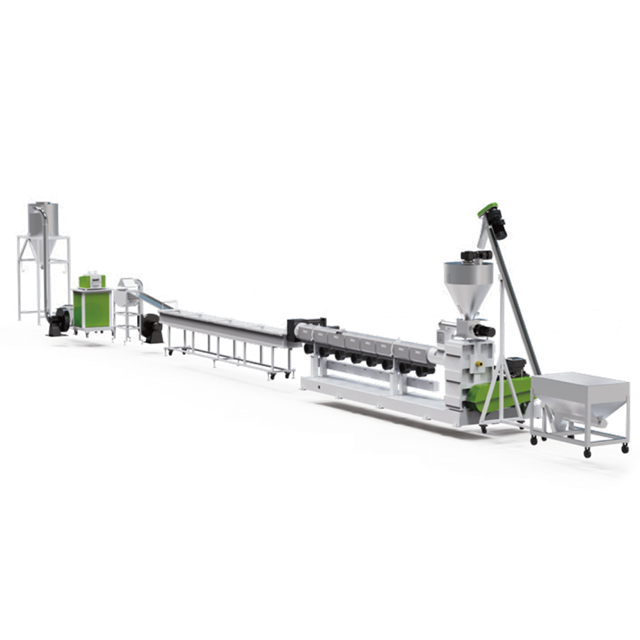
Понимание процесса механического преобразования лома в окатыши проясняет, почему конечный продукт работает лучше. Весь процесс основан на последовательности тщательно продуманных шагов.
Преобразование начинается с внедрения материала. Тяжелый, жесткий измельченный материал обычно подается через гравиметрический бункер. Однако легкие материалы, такие как измельченная пластиковая пленка или тканые мешки, будут застревать в стандартном бункере. В этих случаях в оборудовании используется встроенный фрезерный уплотнитель. Высокоскоростные вращающиеся лезвия создают трение, мягко нагревая и уплотняя рыхлый материал, прежде чем центробежная сила протолкнет его в шнек экструдера, обеспечивая очень стабильную скорость подачи.
Внутри цилиндра экструдера пластик подается вперед с помощью точно обработанного вращающегося шнека. Внешние ленты нагревателя и внутреннее механическое трение сдвига постепенно расплавляют пластик. Когда полимер переходит в расплавленное состояние, он проходит через специальные зоны вакуумной дегазации. Мощные насосы удаляют захваченный воздух, пары влаги и летучие органические соединения. Если не удалить влагу, в конечном продукте появятся серебряные полосы, известные как вздутия, и структурные пустоты.
Прежде чем расплавленный пластик выйдет из машины, его необходимо тщательно очистить. Жидкий материал пропускается через устройство непрерывной смены гидравлических сит. Тонкие проволочные сетки улавливают нерасплавленные загрязнения, такие как грязь или следы алюминия. Усовершенствованные машины позволяют автоматически менять сита без остановки производства, сохраняя при этом высокую производительность.
На заключительном этапе очищенный расплав проталкивается через специализированную фильеру. Грануляция с помощью водяного кольца разрезает пластик непосредственно на поверхности матрицы, одновременно охлаждая его водяным кольцом. В качестве альтернативы, при гранулировании прядей длинные пряди спагетти экструдируются через охлаждающую водяную баню, а затем роторный нож нарезает их на цилиндры одинаковой формы. Охлажденные гранулы затем сушат и упаковывают.
Выбор подходящего технологического оборудования является наиболее важным решением, которое принимает руководитель предприятия. Физические свойства ваших пластиковых отходов определяют точные архитектурные требования вашего оборудования. Неопределенный выбор оборудования приводит к затруднениям в производстве.
Твердые пластмассы, такие как бывшие в употреблении бутылки из полиэтилена высокой плотности, трубы из полипропилена и корпуса электронных устройств из АБС-пластика, обладают высокой объемной плотностью. Для предприятий, перерабатывающих эти особые твердые материалы, инвестиции в специальную линию гранулирования жесткого пластика гарантируют оптимальную обработку материала. Эти системы имеют специальную геометрию винтов с соотношением длины к диаметру, которое обычно составляет от 30:1 до 36:1. Эта особая геометрия применяет точные усилия сдвига, эффективно плавя плотные хлопья, не вызывая чрезмерного термического напряжения. Оборудование этого класса обычно обеспечивает стабильную производительность в диапазоне от 300 кг/ч до более 1000 кг/ч. Если жесткие хлопья содержат высокий уровень влажности или тяжелые печатные краски, необходима двухступенчатая система экструзии, обеспечивающая вторичную фильтрацию и агрессивную вакуумную дегазацию.
Гибкие пластики, в том числе упаковочные пленки из полиэтилена низкой плотности, сельскохозяйственная мульча и тканые мешки из полипропилена, обладают чрезвычайно низкой объемной плотностью. Подача этого легкого пуха непосредственно в стандартный бункер экструдера гарантирует образование перемычек и всплески. Чтобы решить эту проблему, инженеры используют системы, оснащенные режущим уплотнителем. Этот интегрированный блок действует как большой вертикальный бункер с высокоскоростными вращающимися лопастями. Трение уплотняет пластиковый пух и приводит его в более тяжелое состояние, прежде чем он попадет непосредственно в шнек экструдера.
Финансовое обоснование модернизации установки по переработке отходов с простого процесса измельчения до установки полного гранулирования основано на анализе как немедленного повышения стоимости материала, так и долгосрочной операционной экономии.
Самой непосредственной финансовой выгодой от производства переработанных пеллет является существенное увеличение их рыночной стоимости при перепродаже. Покупатели вторичного измельченного сырья принимают на себя риски, связанные с переработкой нестандартных материалов, включая возможное повреждение оборудования. Взяв на себя процесс экструзии, вы берете на себя этот риск и производите продукт премиум-класса, готовый к формованию. Переработанные окатыши имеют гораздо более высокую рыночную цену, поскольку они имеют предсказуемые показатели текучести расплава и равномерную объемную плотность. Это увеличивает размер прибыли и ускоряет окупаемость оборудования.
Для производителей, использующих собственный лом, переход на пеллеты значительно снижает скрытые эксплуатационные расходы. Когда пыльный измельченный материал попадает в формовочную машину, мелочь быстро плавится и пригорает к шнеку экструдера, что приводит к образованию черных пятен и высокому проценту брака. Неравномерная подача приводит к чрезмерному износу лопастей шнека. Используя однородные гранулы, производители получают более плавный поток материала, значительно меньшее количество застреваний в машинах, сокращение времени простоя при обслуживании и значительно более низкий процент брака продукции.
Глобальная нормативно-правовая база в значительной степени стимулирует спрос на устойчивое производство. Крупные бренды все чаще берут на себя обязательство использовать определенный процент переработанного контента. Достижение таких точных показателей дозирования при необработанном измельчении практически невозможно из-за его непредсказуемой объемной плотности. Высококачественные переработанные гранулы позволяют производителям точно дозировать переработанные материалы вместе с первичными материалами, что позволяет им уверенно сертифицировать свою продукцию.
Решение о том, использовать ли необработанный размол или инвестировать в переработанные окатыши, полностью зависит от механических требований вашего конечного продукта и вашего положения в цепочке поставок.
Использование повторного измельчения пластика является жизнеспособной стратегией для производства низкосортных, толстостенных или неструктурных продуктов. Если ваше предприятие производит толстые пластиковые пиломатериалы, сверхпрочные транспортировочные поддоны, подземные дренажные трубы или внутренние конструктивные элементы, скрытые от взгляда потребителя, эстетические недостатки в значительной степени не имеют значения. В этих конкретных случаях применение повторного измельчения позволяет избежать энергетических затрат, связанных с вторичным плавлением.
И наоборот, если ваша деятельность ориентирована на потребительские товары высокого качества, тонкостенную упаковку, детали интерьера автомобилей или корпуса медицинского оборудования, переход на технологию гранулирования является обязательным стратегическим обновлением. Эти применения требуют строгих допусков на размеры, безупречной эстетики поверхности и абсолютной структурной целостности. Для коммерческих предприятий по переработке отходов, стремящихся к масштабированию, инвестиции в экструзионную технологию являются единственным надежным путем перехода от мелкого поставщика лома к жизненно важному поставщику сырья премиум-класса.
Хотя использование сырого измельченного материала служит первым функциональным шагом к базовой переработке, переработанные гранулы, несомненно, остаются золотым стандартом для производства высококачественного пластика. Неустойчивый характер измельченных хлопьев просто не может конкурировать с предсказуемыми, девственными характеристиками стандартизированных гранул.
В конечном счете, разрыв между дешевым ломом и высококачественной, пользующейся большим спросом продукцией полностью устраняется за счет внедрения правильного оборудования. Модернизация вашего технологического оборудования улучшает стабильность материала и значительно увеличивает операционную прибыль. Если ваше предприятие готово максимизировать ценность своих пластиковых отходов, оцените свои потоки материалов сегодня и изучите высокопроизводительные экструзионные решения в Jwell, чтобы найти именное оборудование, соответствующее вашим производственным целям.
Да, но эта практика обычно ограничивается небольшими процентами, обычно от 10% до 20% от общей смеси материалов. Поскольку сырой измельченный материал и первичные окатыши имеют совершенно разную объемную плотность и форму, они имеют тенденцию разделяться внутри бункера для материала. Такое разделение приводит к неравномерному плавлению и возможным закупоркам питающего канала. Обновляя необработанный лом с помощью специальной экструзионной линии, полученные переработанные гранулы будут соответствовать физическому профилю первичного материала, что позволит вам безопасно использовать гораздо более высокие соотношения компонентов смеси.
Да, есть существенные механические различия. Линия, предназначенная для обработки твердых пластмасс, отличается специальной геометрией шнеков и надежными механизмами принудительной подачи, разработанными специально для обработки твердых, измельченных хлопьев, таких как полипропиленовые трубы или полиэтиленовые бутылки. Эти системы оптимизированы для применения нужной величины силы сдвига для эффективного плавления плотных материалов. Напротив, стандартные грануляторы или машины, оснащенные режущими уплотнителями, предназначены для работы с легкими и гибкими материалами, такими как пленки, которые требуют уплотнения перед экструзией.
Каждый раз, когда полимер подвергается термическому циклу, его молекулярные цепи испытывают небольшую степень деградации, что может незначительно повлиять на его механическую прочность. Однако современное экструзионное оборудование спроектировано таким образом, чтобы смягчить эту тепловую историю. В усовершенствованных системах используются мягкие профили нагрева, оптимизированная конструкция шнеков, снижающая ненужное трение, и высокоэффективные устройства вакуумной дегазации. Эти технологические меры предосторожности сводят к минимуму термическую деградацию, гарантируя, что гранулы сохраняют физические свойства, невероятно близкие к исходному качеству.
Капитальные затраты на коммерческое оборудование для переработки отходов широко варьируются в зависимости от нескольких технических параметров. Затраты в первую очередь определяются требуемой пропускной способностью, уровнем автоматизации, сложностью системы фильтрации расплава, а также тем, требует ли материал одноступенчатую или двухступенчатую установку экструзии. Хотя первоначальные инвестиции значительны, окупаемость инвестиций обычно ускоряется из-за высокой рыночной стоимости готовых, готовых к формованию переработанных пеллет по сравнению с необработанным ломом.
Гибкие пластики из-за их низкой объемной плотности и склонности к всплытию представляют большие проблемы для стандартных экструдеров с гравитационной подачей. Наиболее эффективным инженерным методом переработки этих материалов является использование экструзионной линии, оснащенной встроенным режущим уплотнителем. В этом компоненте используются вращающиеся лезвия для генерации тепла трения, которое одновременно разрезает, сушит и уплотняет легкую пленку до более тяжелого состояния. Затем уплотнитель подает этот уплотненный материал непосредственно в шнек экструдера, обеспечивая стабильную подачу и предотвращая помпаж оборудования.
Срок окупаемости инвестиций варьируется в зависимости от масштаба деятельности и местных цен на сырьевые товары, но хорошо оптимизированное предприятие обычно достигает полной окупаемости инвестиций в течение 12–24 месяцев. Такая быстрая окупаемость обусловлена огромной разницей в ценах между продажей необработанного, загрязненного лома и продажей фильтрованных, готовых к формованию гранул премиум-класса непосредственно производителям высокого класса.
Влага очень вредна для процесса экструзии. Если влажный помол попадает в бочку, вода мгновенно превращается в пар при сильном нагревании. Это приводит к сильному пенообразованию, ослабляет молекулярные связи полимера и вызывает появление разводов на конечном продукте. Чтобы бороться с этим, профессиональные линии гранулирования используют агрессивные зоны вакуумной дегазации, встроенные непосредственно в цилиндр экструдера, чтобы удалить всю влагу до того, как пластик достигнет поверхности матрицы.


