
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-07 Происхождение:Работает


Изменения смолы часто вызывают у экструзионных цехов чувство легкого беспокойства. Переход от одной рецептуры полимера к другой создает летучую среду внутри ствола. Внезапные, непредсказуемые изменения в материальном поведении являются скорее нормой, чем исключением. Неконтролируемые перемещения создают огромную механическую нагрузку на оборудование, что может привести к серьезному повреждению и дорогостоящему простою. Руководство
Недавний отраслевой анализ подчеркивает определяющий сдвиг в современных операциях экструзии. Поскольку производители активно ориентируются на модели экономики замкнутого цикла, предприятия перерабатывают все более разнообразную смесь бывших в употреблении смол. Этот приток переработанных материалов приводит к чрезвычайной изменчивости потоков расплава и уровней загрязнения. Следовательно, постоянная ротация различных марок полимеров означает, что смена материалов происходит чаще, чем когда-либо прежде. Отслеживание и управление давлением в экструдере больше не является простой мерой безопасности. Это превратилось в важнейшую операционную стратегию по минимизации брака, продлению срока службы оборудования и максимизации окупаемости всей производственной линии.
Ключевые выводы
Когда оператор инициирует переход от одного сорта полимера к другому, внутренняя гидродинамическая среда экструзионного цилиндра претерпевает быстрые, часто нестабильные изменения. Понимание физической науки, стоящей за этими нестабильными изменениями, является первым шагом к пониманию того, почему непрерывный мониторинг в реальном времени является абсолютной необходимостью в цехах.
Каждый полимер обладает определенным индексом текучести расплава, который определяет его характеристическую вязкость при данной температуре обработки. Когда техник помещает в бункер жесткую смолу с высокой вязкостью, чтобы вымыть более мягкий материал с низкой вязкостью, мгновенно возникает серьезное гидродинамическое сопротивление. Новый, очень вязкий материал требует экспоненциально большей механической силы, чтобы протолкнуть ствол. Если скорость винта остается постоянной, в то время как это сопротивление резко возрастает, внутреннее давление резко возрастет до опасного уровня в течение нескольких секунд. И наоборот, резкий переход к материалу с более высокой текучестью расплава часто вызывает внезапный вакуум давления. Это падение приводит к голодному кормлению, потере важнейшего уплотнения расплава и снижению производительности продукта.
Различные семейства смол требуют различных, тщательно выверенных температур обработки. Например, при переключении полос нагревателя для перехода от высокотемпературного технического полимера к стандартному товарному пластику ствол из тяжелого металла не остывает мгновенно. Эта тепловая задержка создает локальные несоответствия температуры. Нерасплавленный материал или холодные пятна могут быстро образовываться в переходной зоне, действуя как полутвердые бетонные пробки, движущиеся в потоке расплава. Когда эти затвердевшие массы неизбежно ударяются о пластину прерывателя или устройство смены сит, они действуют как прочные физические барьеры. Это приводит к немедленной блокировке, сильному тепловому удару и разрушительным скачкам силы по всей трансмиссии.
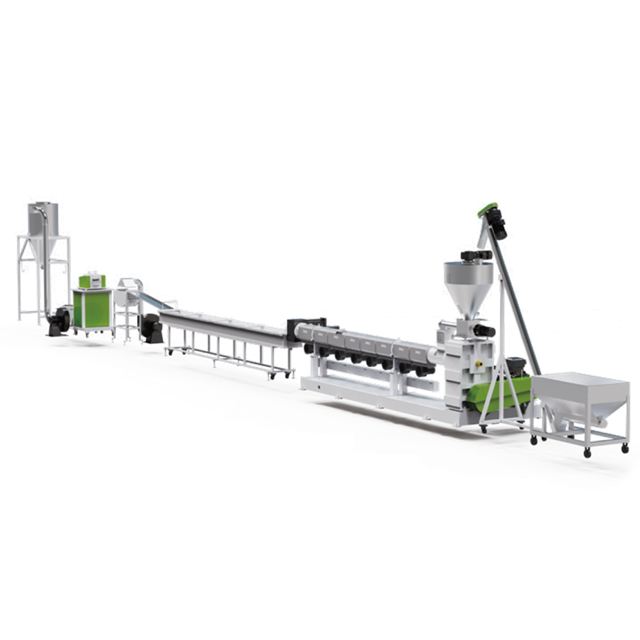
Для инженеров-технологов и руководителей предприятий поддержание эксплуатационной стабильности имеет первостепенное значение. Внедрение строгих протоколов мониторинга давления на основе данных во время замены смол — это не просто передовая отраслевая практика. Он служит важнейшим защитным механизмом от катастрофических механических сбоев и опасных условий труда.
Цилиндр экструдера, фланцы и фильерная головка тщательно спроектированы так, чтобы выдерживать определенное максимальное давление текучести. Если в штампе произойдет внезапное засорение, часто вызванное нерасплавленными гелями смолы или деградацией сшитого полимера, внутренняя сила может легко превысить пределы структурной безопасности машины. Без подачи данных датчика в режиме реального времени в контур автоматического отключения эта избыточная кинетическая энергия может привести к необратимой деформации вала винта, разрушению закаленного цилиндра или резкому разрушению тяжелой головки. Ремонт этих основных компонентов требует значительных капитальных затрат и обычно приводит к неделям незапланированных простоев, приводящих к потере прибыли.
Расположенный на пути экструзии пакет сеток, возможно, является самым деликатным компонентом всей линии. Он разработан специально для фильтрации микроскопических загрязнений и нерасплавленных гелей, что делает его очень чувствительным к внезапным изменениям силы плавления. Когда высоковязкая переходная заглушка врезается в пакет сеток, локализованное напряжение может легко разорвать тонкую проволочную сетку. Разорванное сито не только полностью не фильтрует расплав, но и выбрасывает измельченный мусор металлической проволоки непосредственно в поток конечного продукта. Постоянно наблюдая за базовым давлением, операторы могут обнаружить ранние, едва заметные признаки запотевания экрана и инициировать безопасную замену экрана задолго до того, как произойдет механическая неисправность.
Промышленная экструзия по своей сути работает в экстремальных температурных условиях и при сильных механических воздействиях. Неконтролируемые скачки давления представляют серьезную, иногда смертельную, профессиональную опасность для персонала. Датчики давления расплава служат важной системой раннего предупреждения. Интегрируя эти чувствительные устройства со звуковыми сигналами и автоматическими защитными блокировками, предприятия гарантируют, что машина безопасно отключится или сработает перепускной клапан задолго до того, как внутренняя сила достигнет критического порога взрыва.
Помимо базовой безопасности и сохранности оборудования, финансовая жизнеспособность экструзионного завода во многом зависит от стабильного качества продукции. Плохо управляемые, хаотичные замены смол напрямую снижают выход продукции и рыночную стоимость конечной продукции.
Во время замены материала основная цель состоит в том, чтобы как можно быстрее удалить старую смолу, чтобы свести к минимуму объем переходного лома, который представляет собой смешанный некондиционный побочный продукт, который обычно не подлежит продаже. Устойчивые, предсказуемые показания давления на панели управления указывают на равномерную и чистую продувку. Однако неустойчивые колебания давления показывают, что старая смола упорно прилипает к основанию винта и периодически сворачивается в новый полимер. Используя точные данные о давлении, операторы могут точно определить момент полного завершения перехода. Это останавливает цикл очистки с математической точностью и экономит сотни фунтов первичного сырья за смену.
В частности, для операций компаундирования и переработки, однородная геометрия гранул является строгим и непреложным требованием к качеству. При работе машины для гранулирования пластика требуется оптимальное и стабильное внутреннее давление, чтобы проталкивать расплав через фильеру с постоянной и неизменной скоростью. Если давление упадет из-за небрежного переключения или голодания, внешние отверстия матрицы могут частично выйти из строя. Это приводит к получению гранул недостаточного размера, неправильной формы или отставания. Поддержание стабильной внутренней динамики обеспечивает постоянный размер гранул, оптимальную объемную плотность и структурную целостность, что напрямую повышает коммерческую ценность готового продукта.
Промышленное экструзионное оборудование требует масштабных долгосрочных капиталовложений. Увеличение срока службы этой тяжелой техники требует упреждающего, ориентированного на данные подхода к снижению механического напряжения. Датчики давления расплава обеспечивают точную телеметрию, необходимую для защиты этих активов на протяжении десятилетий эксплуатации.
Постоянные, неконтролируемые скачки давления приводят к серьезным микроабразиям и глубоким трещинам под напряжением в металлургических элементах экструдера. Когда высоковязкие смолы с силой проталкиваются через цилиндр под чрезмерным давлением, асимметричный поток расплава смещает шнек от центра. Это отклонение приводит к тому, что закаленные лопасти винта агрессивно царапают облицовку ствола. При многократном неконтролируемом переключении трение металла о металл экспоненциально ускоряет абразивный износ. Мониторинг и динамический контроль давления обеспечивают идеальное центрирование шнека в ванне расплава, сохраняя точные и жесткие допуски, необходимые для эффективной экструзии с высоким усилием сдвига.
Современные производственные предприятия в значительной степени полагаются на прогнозируемое обслуживание на основе данных, а не на хаотичный реактивный ремонт. Тщательно регистрируя данные о давлении с течением времени во время конкретной замены смолы, группы технического обслуживания могут установить надежные базовые показатели производительности. Если рутинный переход от конкретного полимера начинает генерировать пики давления, превышающие норму, в течение нескольких месяцев, это служит ранним диагностическим индикатором. Это может сигнализировать о том, что цилиндр изношен, устройство смены сит нуждается в капитальном ремонте или датчик, расположенный ниже по потоку, требует повторной калибровки. Своевременное устранение этих незначительных аномалий предотвращает внезапные катастрофические сбои в часы пиковой производительности.
При переходе между различными марками полимеров обработка жестких материалов представляет собой особый, весьма неумолимый набор эксплуатационных препятствий по сравнению с гибкими пленками или эластомерами. Руководители предприятий и инженеры-технологи должны тщательно понимать реологическое поведение этих материалов, чтобы поддерживать оптимальную внутреннюю динамику и предотвращать дорогостоящие простои.
Обработка жестких материалов, таких как бывший в употреблении полиэтилен высокой плотности, полипропиленовые хлопья или акрилонитрил-бутадиен-стирол, по своей сути требует огромного крутящего момента и повышенных параметров давления. Эти полимеры обладают более высокой молекулярной массой и более низкими показателями текучести расплава, что приводит к значительно более жесткому и менее щадящему расплаву.
Во время замены смолы введение жесткого полимера в цилиндр, ранее занятый более мягкой смолой, приводит к немедленному резкому несоответствию вязкости. Новый жесткий материал действует почти как прочная механическая пробка, агрессивно прижимая старую смолу с более низкой вязкостью к головке штампа. Если этот переход не осуществляется с помощью точных термических и механических регулировок, эффект пробкового течения вызывает мгновенный и серьезный всплеск силы.
Чтобы безопасно справиться с этими интенсивными механическими нагрузками, предприятия часто полагаются на специально построенную линию гранулирования жесткого пластика . Эти усовершенствованные системы оснащены редукторами с высоким крутящим моментом, оптимизированным соотношением длины к диаметру в диапазоне от 30 до 36 и интеллектуальными системами программируемого логического контроллера Siemens. Даже при наличии надежного оборудования система остается уязвимой к экспоненциальным мультипликаторам давления, которые возникают, когда нерасплавленные жесткие хлопья временно засоряют устройство смены сит. Присущая расплаву жесткость означает, что система не может поглотить удар. Вместо этого нагрузка передается непосредственно на хрупкие упорные подшипники и главный редуктор, что делает необходимым постоянный мониторинг.
Традиционно из соображений предосторожности операторы вручную снижают скорость шнека до минимальной во время переключения, чтобы предотвратить выбросы. Этот утомительный процесс может легко отнять часы ценного производственного времени. Используя интеллектуальный встроенный мониторинг давления, операторы могут безопасно ускорить процесс продувки.
Датчики обеспечивают обратную связь в режиме реального времени, позволяя системе управления автоматически увеличивать число оборотов винта в минуту до точного безопасного рабочего предела. Пока давление остается в пределах определенных параметров безопасности, машина выталкивает старую смолу с максимальной скоростью. Как только давление стабилизируется на базовом уровне, ожидаемом для новой смолы, операторы получают эмпирическое подтверждение того, что продувка завершена. Такой подход, основанный на данных, сокращает время переналадки с часов до нескольких минут, устраняя догадки, радикально сокращая отходы при переходе и значительно увеличивая общую производительность предприятия.
| по функциям | . Наблюдение | . Автоматический мониторинг. |
|---|---|---|
| Время ответа | От секунд до минут в зависимости от оператора | Миллисекунды благодаря интеграции с ПЛК |
| Защита оборудования | Высокий риск повреждения упорного подшипника и ствола. | Абсолютная защита за счет автоматического снижения частоты вращения. |
| Скорость переключения | Медленный, осторожный, склонный к чрезмерному очищению. | Оптимизированная, быстрая продувка при безопасных пределах давления. |
| Материальные отходы | Большой объем переходного лома | Минимум отходов, математически точные остановки |
Даже если на стволе установлены высококлассные и дорогие датчики, человеческие ошибки и процедурные недосмотры могут сделать мониторинг давления совершенно неэффективным. Чтобы получить реальную выгоду от этой технологии, предприятиям необходимо провести аудит своих стандартных рабочих процедур и избежать нескольких распространенных в отрасли ошибок.
Датчик давления расплава — это высокочувствительный прибор лабораторного класса, точность которого полностью зависит от правильной и своевременной калибровки. Одной из наиболее распространенных ошибок в отрасли является неспособность обнулить или откалибровать датчики в правильных температурных условиях перед использованием новой смолы.
Датчики подвержены физическому явлению, известному как тепловой сдвиг нуля. Если технический специалист калибрует датчик, пока цилиндр экструдера холодный, расширение металлической чувствительной диафрагмы при нагревании машины приведет к тому, что датчик будет регистрировать ложное положительное показание давления, даже если цилиндр полностью пуст. Когда начинается смена смолы, эта базовая ошибка усугубляется, заставляя операторов паниковать из-за фантомных скачков или делать неправильные настройки на основе ошибочных данных. Датчики всегда необходимо калибровать и обнулять при заданной рабочей температуре новой смолы непосредственно перед тем, как материал выпадет из бункера.
Старый школьный метод управления переходами смолы часто предполагает, что оператор-ветеран стоит у фильерной головки, слушает вой двигателя или визуально проверяет консистенцию расплава, когда он падает в водяную баню. Хотя интуиция оператора ценна, полагаться исключительно на ручное наблюдение является критически важным фактором в современном высокоскоростном производстве.
Время человеческой реакции просто слишком медленное, чтобы предотвратить катастрофический сбой. Скачок давления, вызванный внезапной жесткой блокировкой, может перейти от безопасных рабочих пределов к разрыву мембраны менее чем за одну секунду. К тому моменту, когда оператор слышит, как машина трясется, или видит изменение потока расплава, внутреннее повреждение лопастей шнека уже произошло. Подчеркивание необходимости использования цифровых систем мониторинга, подключенных непосредственно к программируемому логическому контроллеру, не подлежит обсуждению. Цифровые системы запускают автоматическое отключение двигателя или открытие перепускных клапанов через миллисекунды после превышения порогового значения.
Если производственное предприятие сталкивается с постоянными повреждениями оборудования, частыми разрывами сеток или большими объемами непродаваемого переходного лома во время смены материалов, модернизация устаревших машин автономными датчиками может служить лишь временным решением. Зачастую узким местом является сама архитектура ядра устаревшей машины.
Оценивая новое капитальное оборудование, руководители предприятий должны выйти за рамки базовых аналоговых датчиков и сосредоточиться на интегрированных интеллектуальных экосистемах управления. Современная экструзия требует сложной интеграции датчиков, которые активно взаимодействуют с системами привода машины.
Ключевые интеграции, которые следует расставить по приоритетам, включают в себя:
Устаревшие машины обычно проектировались для длительной и непрерывной работы с одним и тем же однородным материалом. Они работают по принципу управления с разомкнутым контуром, требуя постоянного вмешательства человека для корректировки параметров по мере изменения поведения материала. Этот ручной надзор приводит к опасной задержке.
Кроме того, если ваша нынешняя инфраструктура не может удовлетворить строгие требования современных полимерных переходов, особенно сильно загрязненных переработанных потоков, вероятно, пришло время инвестировать в комплексную, современную систему гранулирования жесткого пластика . Двухступенчатые конфигурации превосходно стабилизируют давление, поскольку основной экструдер справляется с тяжелым плавлением и дегазацией, а вторичный экструдер мягко создает точное давление, необходимое для головки экструзионной головки. Современные установки оснащены взаимосвязанными датчиками, которые обмениваются данными за миллисекунды, автоматически регулируя крутящий момент двигателя и температурные зоны в режиме реального времени в ответ на обратную связь по давлению. Такой уровень продвинутой автоматизации превращает замену смолы из рутинной работы, связанной с высоким риском, в простую и высокорентабельную стандартную рабочую процедуру.
Непрерывный мониторинг давления в экструдере во время замены смолы является обязательным условием обеспечения безопасности вашего оборудования, контроля качества продукции и значительного сокращения отходов материала. Нестабильный характер перехода между различными марками полимеров требует точного отслеживания на основе данных, чтобы избежать внезапных скачков силы, которые могут в мгновение ока вывести из строя дорогостоящее оборудование. Используя современные цифровые датчики и системы управления с обратной связью, предприятия могут автоматизировать эти переходы, исключая человеческие ошибки и ускоряя время переналадки. В конечном счете, модернизация вашей экструзионной установки с использованием передовой технологии мониторинга давления напрямую приводит к сокращению незапланированных простоев, более безопасным условиям труда и повышению ежедневной эффективности производства. Если ваша текущая линия с трудом справляется с разнообразными изменениями в смолах, изучите передовые решения с интегрированными датчиками в Jwell Recycling, чтобы защитить свое производство и увеличить прибыль.
Нормальное давление сильно варьируется в зависимости от размера машины, конструкции шнека и конкретного типа смолы, но обычно оно колеблется от 1500 до 4500 фунтов на квадратный дюйм. Критическим фактором для операторов является отслеживание внезапных и быстрых отклонений, таких как резкое увеличение или уменьшение на 10 процентов, а не сосредоточение внимания исключительно на абсолютном числовом значении. Стабильная базовая линия указывает на плавный переход, а неустойчивые колебания предупреждают о конфликте вязкости.
В этих преобразователях используется высокочувствительная металлическая диафрагма, которая полностью прилегает к внутренней стенке цилиндра экструдера. Когда расплавленный пластик течет и прижимается к этой диафрагме, механическая сила мгновенно преобразуется в точный электрический сигнал. Этот сигнал передается на главную панель управления, предоставляя операторам в режиме реального времени высокоточные данные о внутреннем состоянии ствола.
Да, это один из наиболее эффективных методов оптимизации процесса очистки. Наблюдая за стабилизацией кривой давления на цифровом интерфейсе, операторы точно знают, когда старая смола полностью вытеснена и новая смола начинает течь стабильно. Эта проверка на основе данных исключает традиционные догадки, которые часто приводят к консервативной чрезмерной очистке и ненужным потерям материала.
Внезапное падение давления обычно происходит при переходе от очень жесткой смолы с высокой вязкостью к более мягкой смоле с низкой вязкостью, которая течет со значительно меньшим сопротивлением. Кроме того, внезапный вакуум под давлением может указывать на временный перерыв в подаче материала, известный как голодание, которое происходит, если бункер опустошается во время физического переключения полимерных материалов.
Для обеспечения оптимальной точности и безопасности датчики следует тщательно проверять и калибровать во время всех плановых остановов на техническое обслуживание. Кроме того, калибровку следует выполнять немедленно, если операторы замечают какой-либо необъяснимый дрейф давления, ложноположительные показания или несоответствия во время обычных производственных циклов. Всегда следите за тем, чтобы калибровка выполнялась точно при стандартной рабочей температуре, чтобы предотвратить термические ошибки сдвига нуля.
Если нерасплавленные переходные гели или жесткие хлопья залепляют сетку экрана, поток расплава мгновенно блокируется. Без датчика давления, способного обнаружить немедленный всплеск и автоматически снизить скорость шнека, огромная кинетическая энергия трансмиссии либо разорвет сетку сита, отправив металлический мусор в ваши гранулы, либо серьезно повредит упорные подшипники экструдера.
Переработанные материалы имеют крайне непостоянную скорость течения расплава из-за смешанных сортов пластика и разного уровня влажности. Жесткий контроль давления, особенно в усовершенствованных одно- или двухступенчатых линиях гранулирования, динамически регулирует скорость шнека, чтобы компенсировать эти несоответствия. Это обеспечивает постоянную скорость потока через матрицу, в результате чего получаются идеально однородные гранулы без хвостов и полых центров.


