
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-29 Происхождение:Работает


Вы когда-нибудь задумывались, где на самом деле оказывается выброшенный пластик? Получит ли он вторую жизнь или просто отправится на свалку? В глобальном управлении отходами не все методы утилизации одинаковы. Плохая обработка разрушает внутреннюю ценность полимера. Однако сложные системы восстановления вдыхают почти бесконечную жизнь в повседневные материалы. Давайте посмотрим на реальность на заводе.
В этом подробном руководстве мы рассмотрим важнейшие эксплуатационные и экономические различия между рециркуляцией с закрытым и открытым циклом. Мы разберем, как эти пути влияют на жизненный цикл материалов. Более того, мы подробно опишем конкретное промышленное оборудование, необходимое для переработки загрязненных бытовых отходов в высококачественное производственное сырье.
Замкнутая переработка пластика представляет собой тщательно контролируемую экосистему циклического управления отходами. Постпотребительские или постиндустриальные материалы собираются, очищаются и непрерывно производятся в один и тот же продукт. Основная цель этой сложной системы — предотвратить деградацию материала. Благодаря этому полимер сохраняет свою первоначальную структурную целостность, прочность на разрыв и характеристическую вязкость на протяжении нескольких жизненных циклов.
В практических промышленных условиях достижение этого цикла требует бескомпромиссной среды. Представьте себе тюк уплотненных контейнеров разного цвета, прибывший на объект. Они покрыты грязью, остатками сахара и агрессивными промышленными клеями. Преобразование этой хаотичной массы в чистую, безопасную для пищевых продуктов смолу требует серьезной инженерной мысли. Материал подвергается тщательной сортировке с использованием оптических сканеров ближнего инфракрасного диапазона, интенсивной фрикционной промывке и точной термической экструзии.
Общие примеры систем с замкнутым контуром:
Внедрение инфраструктуры замкнутого цикла максимизирует сохранение природных ресурсов. Это напрямую компенсирует потребность в первичной нефтехимической добыче. С корпоративной точки зрения это радикально снижает выбросы углекислого газа на предприятии, что соответствует строгим экологическим, социальным и управленческим критериям, требуемым глобальными регулирующими органами.
В отличие от циклической модели, переработка пластика в открытом цикле представляет собой линейный процесс восстановления материала. В рамках этой концепции переработанный пластик используется для производства продукта, совершенно отличного от его первоначальной формы. Почему это происходит? Обычно полимерные цепи подвергаются термической деградации во время своего первоначального жизненного цикла. Альтернативно, собранный поток отходов содержит смесь пластмасс и стойких загрязнений, которые невозможно отделить экономически.
Поскольку восстановленному материалу не хватает высокой чистоты или механической прочности, необходимой для его первоначального применения, его часто смешивают с другими материалами или первичными смолами. Следовательно, эта практика широко известна в отрасли как даунсайклинг.
Общие примеры систем с разомкнутым контуром:
Основное преимущество вторичной переработки отходов заключается в ее доступности. Это требует менее строгой инфраструктуры сортировки и мойки. Это делает для муниципалитетов весьма экономичным методом отвода огромных объемов отходов от немедленного сжигания. Однако явным недостатком является его линейный характер. Флисовую куртку, изготовленную из переработанных бутылок, невозможно повторно переработать из-за сложной смеси красителей и испорченных нитей. В конечном итоге путешествие этого материала заканчивается на свалке.
Понимание операционных и экономических различий между этими двумя системами имеет жизненно важное значение. Менеджеры предприятий и инвесторы должны понять эти концепции, чтобы оптимизировать свои производственные линии. В таблице ниже представлены основные отклонения.
| Функция/метрика | Переработка с замкнутым контуром | Переработка с разомкнутым контуром |
|---|---|---|
| Назначение материала | Становится точно таким же продуктом. | Становится другим, более низкосортным продуктом. |
| Полимерная целостность | Поддерживается на высоком уровне; требует точного контроля температуры. | Допускает снижение структурной целостности и характеристической вязкости. |
| Толерантность к загрязнению | Почти нулевая толерантность. Требует усовершенствованной фрикционной промывки и фильтрации расплава. | Очень снисходительный. Может обрабатывать смешанные цвета и небольшие химические примеси. |
| Экономическая ценность | Производит пищевые пеллеты премиум-класса, которые имеют высокие рыночные цены. | Производит материалы более низкого уровня с более низкой прибылью. |
| Конец срока службы | Бесконечный или сильно расширенный жизненный цикл. | Линейный жизненный цикл; заканчивается на свалке после одного или двух использований. |
В науке о полимерах каждый раз, когда пластик подвергается термомеханическому воздействию, его молекулярные цепи разрушаются. Системы с замкнутым контуром активно смягчают это ухудшение за счет передовых технологий экструзии и щадящих профилей нагрева. Между тем, системы с разомкнутым контуром не отдают приоритет сохранению молекул. Конечные продукты, такие как пластиковые пиломатериалы, зависят от массы и толщины, а не от точной прочности на разрыв.
Индустрия вторичной переработки переживает глубокие структурные изменения. Мы агрессивно движемся от простого даунциклинга к сложной инфраструктуре с замкнутым контуром. Этот переход – не просто экологическое предпочтение. Это обусловлено сочетанием законодательных мер, рыночного спроса и экономики цепочки поставок.
Недавний анализ рынка подчеркивает окончательный поворот в этом секторе. Поскольку глобальная нестабильность нефтехимической отрасли продолжает подрывать традиционное производство, крупные быстро развивающиеся корпорации по производству потребительских товаров активно обеспечивают независимые цепочки поставок. Они инвестируют непосредственно в передовые предприятия по переработке механических отходов. Прогнозы отрасли показывают, что спрос на высококачественную постпотребительскую смолу к 2030 году значительно превысит предложение. Это фактически превращает тюки высокочистого пластика из мусора в широко продаваемый и прибыльный товар.
Более того, правительства во всем мире переходят от добровольных руководящих принципов к обязательным правилам. Например, Директива Европейского Союза по одноразовым пластикам требует, чтобы к 2025 году ПЭТ-бутылки для напитков содержали не менее 25 процентов пластика, полученного из постпотребительской смолы, а к 2030 году эта цифра увеличится до 30 процентов. Предприятия, которые не смогут обеспечить или произвести материалы высокой чистоты, столкнутся с жестким налогообложением и потенциальной изоляцией на рынке. Производство первичных пластиковых гранул внутренне изолирует производителей от этих геополитических потрясений, обеспечивая предсказуемые долгосрочные операционные расходы.
Переход от теоретических моделей замкнутого цикла к прибыльному действующему объекту требует преодоления разрыва с помощью технологий промышленного уровня. Успех как замкнутых, так и разомкнутых систем полностью зависит от механической обработки материала. Преобразование загрязненных бытовых отходов в высококачественное промышленное сырье требует многоэтапного механического процесса, включающего измельчение, очистку и прецизионную повторную экструзию.
Начальный этап любого цикла механической переработки включает в себя измельчение громоздких пластиковых отходов неправильной формы до управляемых и однородных размеров. Тюки бывших в употреблении бутылок, толстостенные промышленные трубы и жесткие упаковочные ящики нельзя подавать непосредственно в экструдеры.
Сверхмощный измельчитель пластика служит основной рабочей лошадкой для уменьшения размера. Гул высокомоментного ротора, прорывающегося сквозь барабаны из плотного полиэтилена высокой плотности, является сердцебиением предприятия. Работая на низких скоростях с огромной вращательной силой, эти машины используют прочные вращающиеся лезвия, выкованные из износостойкой стали, которые разрезают плотные материалы без выделения чрезмерного тепла. Предотвращение преждевременного плавления на этапе измельчения имеет решающее значение. Локализованное тепло может вызвать деградацию полимера еще до того, как материал достигнет фазы стирки. Постоянное уменьшение размера гарантирует, что последующие ступени будут работать с максимальной эффективностью без заеданий.
При вторичной переработке замкнутого цикла чистота является главным показателем успеха. Если в экструдер попадут органические остатки, клей для этикеток или грязь, они начнут карбонизироваться. Это приводит к появлению черных пятен и структурной слабости конечной гранулы. Чтобы достичь почти нулевой толерантности к загрязнению, необходимой для переработки пищевых продуктов, предприятия должны уничтожать даже микроскопические примеси.
В частности, специализированная становится незаменимой В этой системе непрерывного действия используется комбинация механических барабанных сепараторов, поплавковых резервуаров и моек горячего трения. Применяя каустическую соду и высокотемпературную воду в сочетании с интенсивным механическим трением при высоких оборотах, система удаляет стойкие клеи и остатки органических веществ. В результате получаются чистые, незагрязненные хлопья, готовые к термической обработке. линия для мойки вторичной переработки ПЭТ-бутылок .
После того как пластиковые хлопья тщательно промыты и высушены, их необходимо превратить в стандартизированное сырье. Затем этот материал можно использовать в машинах для литья под давлением или выдувного формования. Это преобразование происходит внутри нагретого цилиндра экструдера.
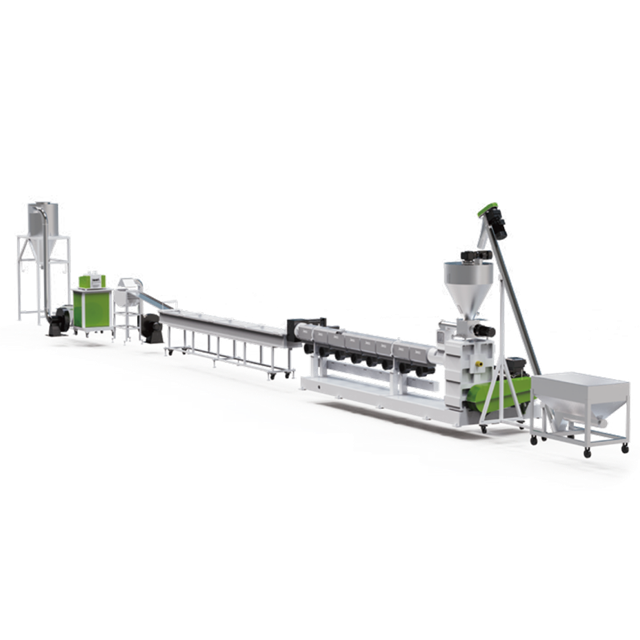
Машина для гранулирования пластика, пожалуй, является наиболее значимой инвестицией в завод по переработке отходов. Высококачественные грануляторы имеют специальное соотношение длины к диаметру и геометрию шнека. Они обеспечивают гомогенный расплав без возникновения чрезмерного напряжения сдвига, которое в противном случае могло бы разорвать полимерные цепи. Кроме того, современные машины оснащены многозонными системами вакуумной дегазации для удаления летучих газов и влаги, предотвращая образование микроскопических пузырьков. Непрерывная фильтрация расплава улавливает любые оставшиеся субмикронные примеси непосредственно перед тем, как расплавленный полимер разрезается на однородные гранулы высокой плотности.
Различные полимеры демонстрируют различное реологическое поведение при плавлении. Таким образом, универсальный подход к экструзии часто приводит к неоптимальному качеству смолы. Твердые пластмассы, такие как полипропиленовые корпуса аккумуляторов или полиэтиленовые логистические поддоны, требуют особого обращения.
Для этих плотных материалов настоятельно рекомендуется использовать специальную Эти специализированные линии оптимизированы для конкретных показателей текучести расплава твердых пластмасс. Они часто используют агрессивную вентиляцию, чтобы справиться с более высоким содержанием влаги и чернилами, которые обычно встречаются в постпромышленных отходах. Подбирая оборудование для конкретного профиля полимера, операторы максимизируют производительность и обеспечивают соответствие продукции строгим спецификациям как для высококачественной конструкции с открытым циклом, так и для упаковки с замкнутым циклом. линию гранулирования жесткого пластика .
Приобретение капитального оборудования для предприятия по переработке отходов напрямую влияет на долгосрочную прибыльность и эксплуатационные расходы. Покупатели должны оценивать оборудование на основе объективных технических параметров, а не поверхностных характеристик. Вот практический инженерный контрольный список, который поможет вам сделать выбор:
Сначала определите целевой контур и характеристики материала. Если вы стремитесь к системе с замкнутым контуром, пригодной для пищевых продуктов, вам необходимо приобрести гранулятор с многоступенчатой дегазацией в высоком вакууме и сверхтонкой непрерывной фильтрацией расплава. И наоборот, если ваша бизнес-модель ориентирована на конструкционные материалы с разомкнутым контуром, более важным будет отдать предпочтение машине с максимальной производительностью и надежной износостойкостью против абразивных примесей.
Во-вторых, оцените геометрию винта. Убедитесь, что конструкция внутреннего винта соответствует конкретному типу полимера. Использование стандартного профиля шнека для термочувствительных материалов приведет к неравномерному плавлению и серьезному ухудшению характеристической вязкости.
Наконец, оцените автоматизацию и энергоэффективность. Труд и электроэнергия составляют самые высокие текущие затраты на заводе по переработке механических отходов. Современные предприятия должны искать машины, оснащенные интеллектуальными системами программируемого логического контроллера, автоматическим регулированием температуры и устройствами смены сит с самоочисткой. Эти функции значительно сокращают необходимость ручного вмешательства и снижают потребление энергии на переработанный килограмм.
Несмотря на экологические и экономические стимулы, переход к идеально замкнутой системе сопряжен с рядом объективных эксплуатационных проблем. Фундаментальным условием рециркуляции по замкнутому циклу является однородное сырье. К сожалению, муниципальные системы сбора часто приводят к образованию сильно смешанных тюков, содержащих различные типы полимеров, цветов и непластмассовые загрязнения. Предприятиям приходится тратить огромные средства на оптические сортировщики и ручной труд для изоляции целевых материалов.
Химическое загрязнение представляет собой еще одно серьезное техническое препятствие. Пластик обладает высокой впитывающей способностью. Контейнер, ранее использовавшийся для хранения моторного масла, невозможно просто вымыть и переработать в пищевую упаковку. Идентификация и изоляция этих химически загрязненных пластиков до того, как они попадут на технологическую линию, требует передовых сенсорных технологий.
Наконец, существует научная реальность деградации полимеров. Каждый цикл измельчения, промывки и плавления неизбежно укорачивает полимерные цепи, снижая ударопрочность материала. Из-за этой термомеханической деградации даже самые совершенные системы с замкнутым контуром обычно требуют введения небольшого процента первичного пластика или специальных химических удлинителей цепи для поддержания структурной целостности.
Поскольку ограничения традиционной механической обработки становятся очевидными, отрасль быстро развивается, чтобы удовлетворить потребности полностью замкнутой экономики. Будущее, скорее всего, будет зависеть от двойного подхода, сочетающего химические инновации с передовыми механическими системами.
Химическая переработка представляет собой новый рубеж. В отличие от механической переработки, при которой пластик просто плавится, при химической переработке используются тепло, давление и растворители, чтобы снова превратить полимерные цепи в их исходные молекулярные мономеры. Это эффективно удаляет все красители и историю разложения. Несмотря на то, что в настоящее время он является весьма капиталоемким, он готов дополнить механические системы, ориентируясь на сложные многослойные пластики.
В то же время механическая переработка отходов остается сегодня наиболее экономически целесообразным и широко распространенным методом. Интеграция искусственного интеллекта в оптическую сортировку повышает чистоту сырья до беспрецедентного уровня. Экструдеры становятся умнее: они используют реологические датчики, работающие в режиме реального времени, для мгновенной регулировки температуры и скорости шнека. Это сводит к минимуму деградацию полимера и максимизирует качество переработанной смолы.
Переработка по открытому циклу служит бесценным трамплином, активно отвлекающим миллионы тонн отходов со свалок и мусоросжигательных заводов. Однако рециркуляция по замкнутому циклу остается конечной целью устойчивого развития. Он предлагает настоящую экономику замкнутого цикла, которая сохраняет материальные ценности и радикально снижает зависимость от ископаемого топлива.
Успех любой операционной модели полностью зависит от чистоты процесса и надежности вашего промышленного оборудования. Модернизация вашего предприятия с помощью прецизионных измельчителей, специализированных моечных линий и передовых технологий экструзии больше не является просто экологическим выбором. Это важнейшая бизнес-стратегия.
Готовы усовершенствовать свои операции по переработке отходов и производить смолу премиум-класса, готовую к продаже? Инвестируя в подходящее оборудование сегодня, операторы могут создать высокодоходную и перспективную экосистему переработки отходов. Посетите Jwell Machinery по адресу https://www.jwell-recycling.com, чтобы ознакомиться с полным спектром решений по промышленной переработке, адаптированных к вашим конкретным потребностям в материалах.
Да, это вполне возможно, но для этого требуется очень сложная инфраструктура. Чтобы обеспечить замкнутый цикл переработки от бутылки к бутылке, предприятие должно использовать передовую оптическую сортировку и линию интенсивной промывки для удаления всех следов клея, органических остатков и перекрестных полимерных загрязнений. Поскольку термомеханическое напряжение при плавлении слегка разрушает ПЭТ, производители часто применяют технологию твердотельной поликонденсации для восстановления полимерных цепей. В качестве альтернативы они смешивают расчетное процентное содержание первичного ПЭТ с переработанной смолой, чтобы поддерживать стандарты безопасности для контейнеров для напитков под давлением.
Нет, переработка отходов по открытому циклу является весьма полезной для окружающей среды практикой. Он активно предотвращает попадание огромных объемов пластиковых отходов на свалки, в океаны или мусоросжигательные заводы, тем самым снижая непосредственный спрос на первичный пластик. Однако с точки зрения строгой экономики замкнутого цикла это рассматривается как отсрочка окончания срока службы материала, а не как постоянное решение. Поскольку изделия с разомкнутым контуром, такие как синтетический флис или пластиковые парковые скамейки, редко подлежат вторичной переработке, в конечном итоге они попадают на свалку.
Хотя каждый компонент линии по переработке отходов глубоко взаимозависим, машина для гранулирования повсеместно считается важнейшим ядром всей операции. Экструдер определяет конечную рыночную стоимость переработанного продукта. Если гранулятор не сможет должным образом дегазировать расплав, отфильтровать микроскопические загрязнения или контролировать температуру сдвига, полученные гранулы будут хрупкими, обесцвеченными или пористыми. Это делает их бесполезными для дорогостоящего производства, независимо от того, насколько хорошо материал был предварительно промыт.
Универсальный и многоцелевой измельчитель может обрабатывать самые разные материалы, но эффективность и срок службы оборудования зависят от правильной конфигурации. Геометрия лопастей, скорость ротора и мощность двигателя должны быть согласованы с конкретным сырьем. Например, для переработки толстых, жестких кусков продувок требуется мощный одновальный измельчитель с высоким крутящим моментом для предотвращения заклинивания. И наоборот, измельчение очень гибких материалов, таких как сельскохозяйственная пленка, требует специальной конструкции ротора, чтобы предотвратить наматывание пленки на вал. Операторы должны адаптировать настройки своего оборудования к первичным потокам отходов.
Основное различие заключается в жизненном цикле конечного продукта. При вторичной переработке по замкнутому циклу материал возвращается в исходную форму без потери качества, создавая непрерывный цикл. При переработке с открытым циклом материал перерабатывается в другой продукт, часто более низкого качества, который обычно не может быть повторно переработан, что делает этот процесс линейным.
Системы с замкнутым контуром требуют значительно более высоких капиталовложений, поскольку требуют почти идеальной чистоты материала. Для достижения этой цели предприятия должны установить дорогостоящие технологии оптической сортировки, линии интенсивной горячей промывки и современное экструзионное оборудование, оснащенное тонкой фильтрацией расплава и вакуумной дегазацией. Любое незначительное загрязнение может нарушить структурную целостность продукта замкнутого цикла, в результате чего строгий контроль качества станет постоянными эксплуатационными расходами.


