
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-01 Происхождение:Работает


Нарушают ли стойкие комки механическую целостность ваших полимерных изделий? Я постоянно наблюдаю это в заводских цехах. Высокие нагрузки наполнителя часто вызывают серьезную механическую слабость при неправильной обработке. Это приводит к неприятным задержкам производства и бракованию партий. Двухшнековый экструдер для производства маточной смеси наполнителя решает эту распространенную проблему. Он применяет точные механические силы для плавного смешивания материалов. В этом руководстве мы рассмотрим основные конфигурации машины. Вы узнаете, как улучшить процесс диспергирования, и поймете важнейшие компоненты, обеспечивающие непрерывную стабильность производства.
Двухшнековый экструдер для производства маточной смеси наполнителя представляет собой узкоспециализированную машину для компаундирования. Инженеры разработали его специально для смешивания больших объемов неорганических порошков с расплавленной полимерной матрицей. По своей сути машина использует два вращающихся в одном направлении винта, находящихся в зацеплении, заключенных в нагреваемый модульный ствол. Мощный двигатель приводит в движение шнеки, которые непрерывно транспортируют, плавят, сжимают и смешивают сырье. Тщательно продуманная геометрия шнекового профиля обеспечивает целенаправленное механическое воздействие на материал. Это гарантирует, что мелкие частицы порошка равномерно смачиваются и инкапсулируются полимерной смолой перед тем, как их экструдируют через фильеру и разрезают на однородные, плотные гранулы.
При крупномасштабном промышленном гранулировании пластика начальная фаза компаундирования определяет физические свойства конечного потребительского продукта. Высококачественная маточная смесь широко используется на последующих этапах производства в требовательных приложениях. К ним относятся сельскохозяйственные пленки, напорные трубы и прецизионные автомобильные детали, отлитые под давлением. Если наполнитель не диспергируется должным образом на этом основном этапе гранулирования, полученная маточная смесь неизбежно приведет к визуальным дефектам, засорению фильтров и структурным нарушениям в продуктах конечного использования. Таким образом, основополагающей технологией является двухшнековый экструдер с сонаправленным вращением. Это позволяет производителям производить надежные маточные смеси в больших объемах, соответствующие строгим отраслевым допускам.
Неорганические наполнители добавляются к базовым полимерам для снижения общих затрат на рецептуру, повышения жесткости или изменения термических свойств. Однако их микроскопические свойства делают их чрезвычайно трудными для обработки без специального оборудования. Они часто обладают высокой объемной плотностью, склонностью к гигроскопичности и сильной склонностью к комкованию.
| Тип наполнителя | Основная функция | Задача дисперсии |
|---|---|---|
| Карбонат кальция | Снижение затрат, улучшенная жесткость | Высокая склонность к образованию плотных агломератов; очень склонен к впитыванию влаги. |
| Тальк | Повышенная жесткость, стабильность размеров | Пластинчатая, чешуйчатая структура удивительно затрудняет равномерное смачивание расплавом полимера. |
| Диоксид титана | Непрозрачность, белизна, устойчивость к ультрафиолетовому излучению. | Очень сплоченный характер; плохая дисперсия приводит к появлению видимых полос и слабых мест на поверхности. |
| Технический углерод | Защита от ультрафиолета, электропроводность | Чрезвычайно мелкий размер частиц; представляет высокий риск загрязнения воздуха и сильного комкования. |
Недавний анализ рынка выявил окончательный сдвиг в мировом секторе рецептурных добавок. Цены на первичные полимерные смолы колеблются непредсказуемо. В то же время глобальные требования к устойчивому развитию ужесточаются. Производители активно расширяют границы соотношения наполнителей, чтобы адаптироваться. Добавление 80 или даже 85 процентов карбоната кальция уже не является просто разумной мерой экономии. Он активно снижает выбросы углекислого газа от конечного пластикового продукта, согласуясь с современными экологическими инициативами.
Следовательно, общеотраслевое стремление к маточным концентратам со сверхвысоким содержанием наполнителей сделало передовую двухшнековую технологию абсолютной необходимостью. Стандартное оборудование просто не может справиться с чрезвычайной вязкостью и абразивной природой этих тяжелонагруженных составов. При выходе за пределы своих возможностей базовые экструдеры страдают от катастрофического износа или резких скачков давления расплава. Переход на надежные линии компаундирования с высоким крутящим моментом — единственный способ оставаться конкурентоспособным на современном рынке.
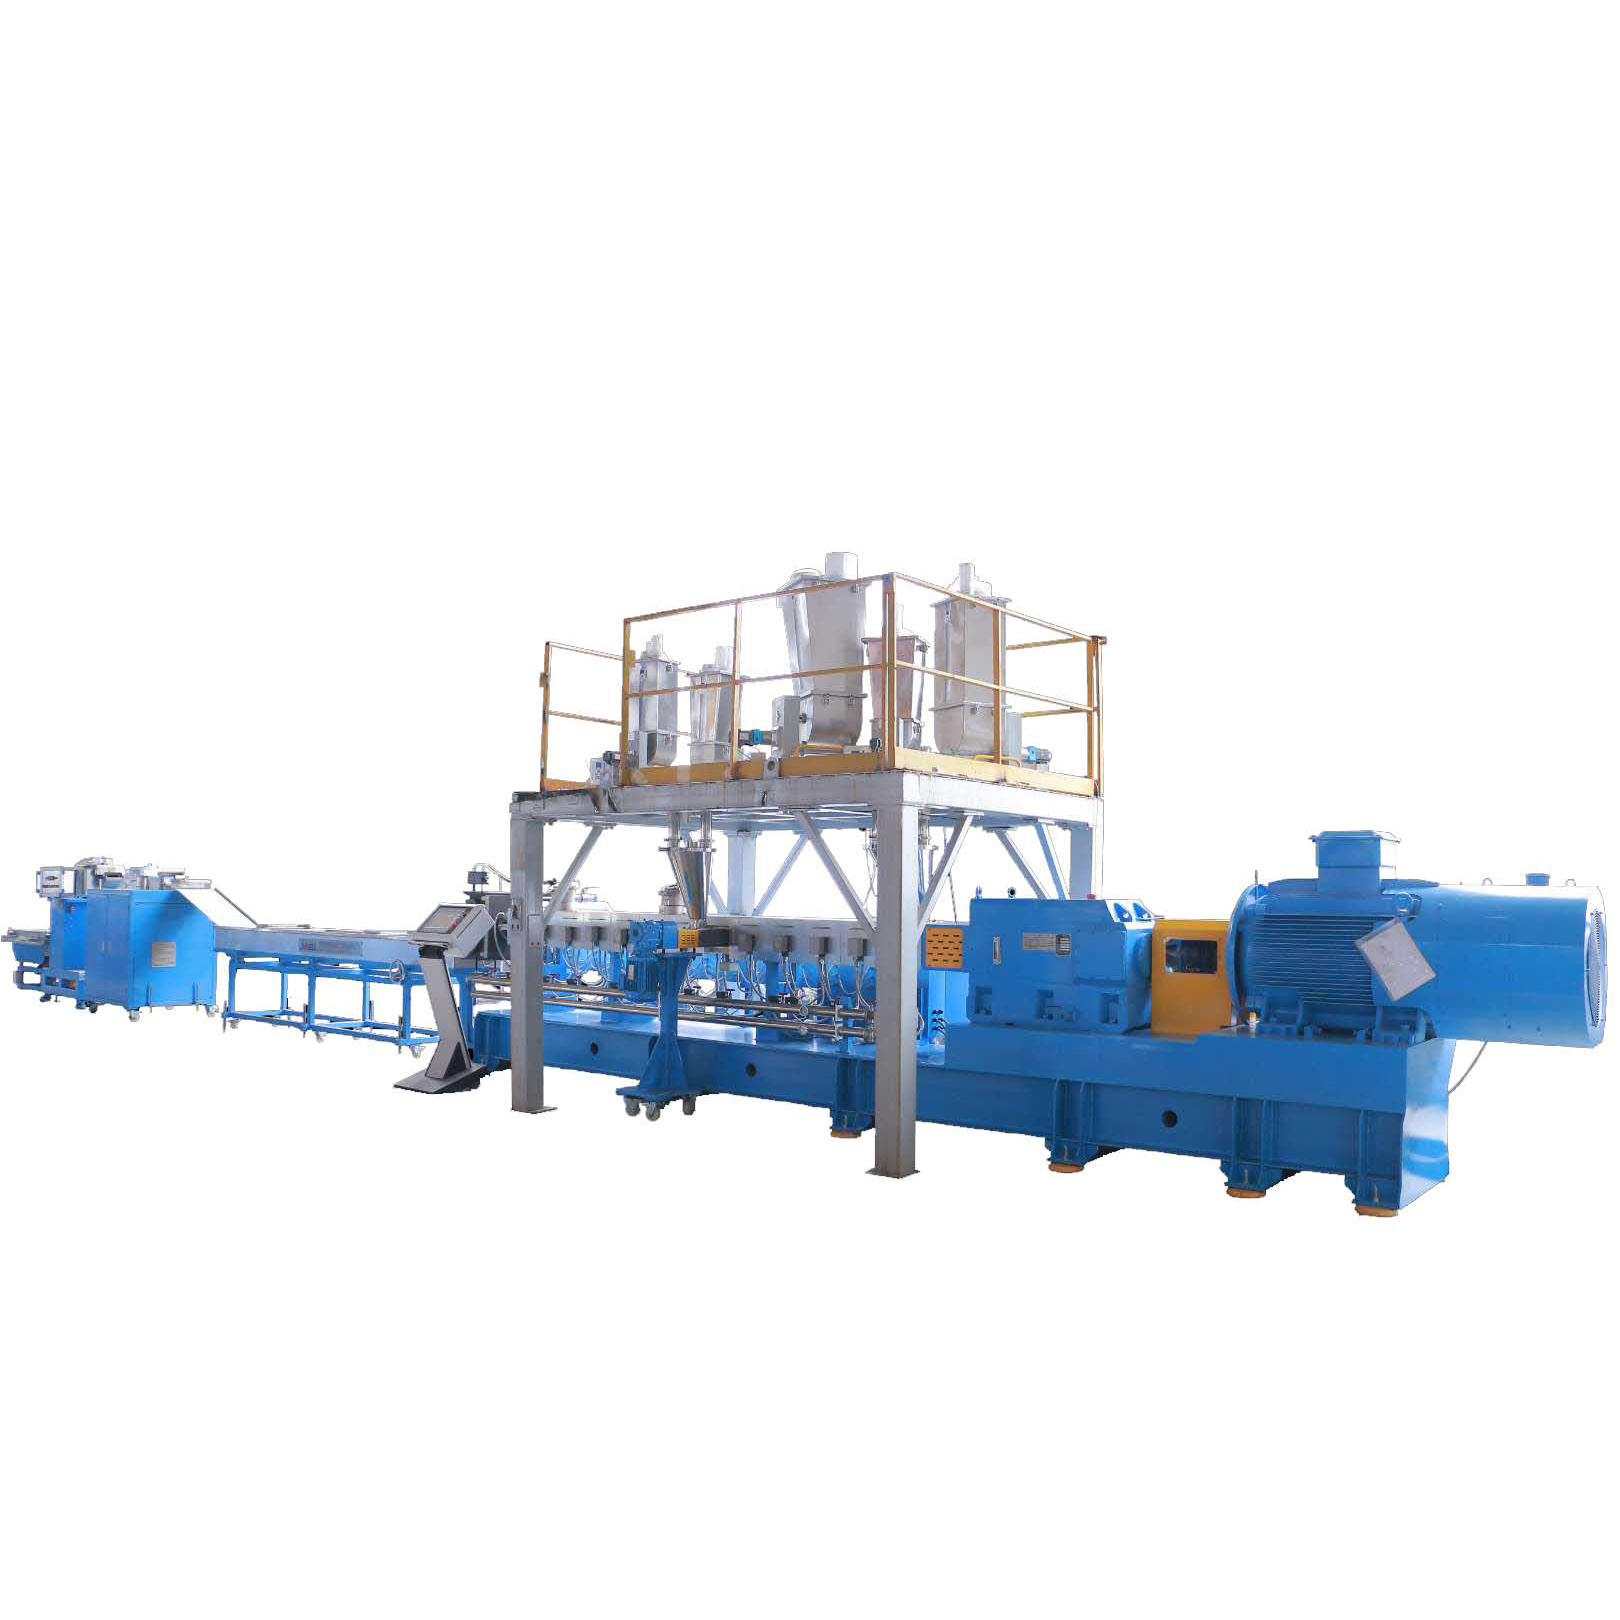
Достижение однородной смеси твердых минеральных порошков и вязких полимерных жидкостей требует точных и рассчитанных механических усилий. Физика смешивания внутри экструдера во многом зависит от управления напряжением сдвига и вязкостью материала. Когда твердый полимер плавится, он превращается в высоковязкую жидкость. Для введения сухих микроскопических порошков в эту густую жидкость требуется, чтобы машина генерировала достаточно локализованной энергии. Эта энергия должна преодолеть силы сцепления, удерживающие частицы порошка вместе.
Чтобы по-настоящему понять процесс смешивания, операторы должны различать два основных типа смешивания, которые происходят одновременно внутри цилиндра экструдера.
Взаимосвязывающее действие двухшнекового экструдера специально разработано для безупречного выполнения обоих типов смешивания. Когда винты вращаются, расплавленный материал проталкивается через невероятно узкие зазоры. Эти зазоры существуют между витками шнека и стенкой цилиндра, а также динамически между самими двумя шнеками. Этот узкий зазор создает интенсивное локализованное напряжение сдвига, необходимое для дисперсионного смешивания.
Одновременно материал перемещается по модульному винтовому профилю. Непрерывное расщепление, складывание и повторное объединение расплава полимера обеспечивает тщательное распределительное перемешивание. Это сложное двойное действие предотвращает образование нерасплавленных или недиспергированных частиц, устраняя слабые места в конечном пластиковом изделии.
Оценивая экструзионное оборудование, специалисты по закупкам часто взвешивают различия между одно- и двухшнековыми технологиями. Для маточной смеси наполнителя с высокой нагрузкой эмпирические данные и отраслевые стандарты в подавляющем большинстве отдают предпочтение двухшнековой конфигурации.
Одношнековые экструдеры очень эффективны для простых задач плавки, транспортировки и формования, таких как экструзия труб. Однако они полагаются в первую очередь на сопротивление потоку. Это означает, что материал движется вперед за счет трения о стенку ствола. В этой упрощенной конструкции отсутствует интенсивная локализованная сила сдвига, необходимая для разрушения стойких агломератов наполнителя. Кроме того, одношнековые машины с трудом перекачивают большие объемы мелкодисперсных, скользких порошков. Попытка сделать это часто приводит к всплеску материала, крайне нестабильной производительности и опасно плохому распределению наполнителя.
Напротив, двухшнековый экструдер с сонаправленным вращением преодолевает эти ограничения за счет положительного смещения. Взаимодействующие винты постоянно очищают друг друга во время вращения. Это предотвращает застой, горение и разложение материала внутри бочки.
Инвестиции в современную машину для гранулирования пластика требуют тщательной технической оценки ее основных механических компонентов. Производительность, долговечность и качество продукции экструдера во многом зависят от инженерной точности его внутренних частей.
Шнеки в двухшнековом экструдере для маточной смеси наполнителя не представляют собой сплошные блоки. Они тщательно изготавливаются путем надевания отдельных специализированных элементов на шлицевой вал. Такая модульность позволяет инженерам разрабатывать особый профиль шнека, точно соответствующий реологии рецептуры наполнителя.
Обработка больших объемов наполнителя приводит к значительному внутреннему трению, которое приводит к сильному нагреву. Если этим теплом не управлять активно, полимерный носитель будет разрушаться. Это приводит к обесцвечиванию, ломкости гранул и неприятному запаху. В высокопроизводительных экструдерах используются усовершенствованные зоны контроля температуры по всей длине цилиндра. Каждая зона оснащена независимыми литыми электронагревателями и внутренними каналами жидкостного охлаждения. Такое точное управление температурой обеспечивает сохранение оптимальной вязкости полимера. Он остается достаточно жидким, чтобы смачивать частицы наполнителя, но при этом достаточно густым, чтобы передавать необходимое механическое напряжение сдвига для диспергирования.
Неорганические наполнители обладают высокой абразивностью. При обработке на высоких скоростях и давлении они действуют на внутренние компоненты экструдера точно так же, как жидкая наждачная бумага. Передовая металлургия не подлежит обсуждению, поскольку обеспечивает длительный срок эксплуатации и предотвращает металлические загрязнения. В экструдерах промышленного класса используются биметаллические цилиндры с высокоизносостойкой внутренней футеровкой из сплава. Аналогичным образом, винтовые элементы изготавливаются из специализированных инструментальных сталей, которые подвергаются специальной термообработке в вакууме, чтобы противостоять непрерывному агрессивному истиранию.
Я постоянно вижу мелкую меловую пыль, покрывающую стандартные бункеры на заводах. Это подчеркивает серьезное оперативное препятствие. Даже самая передовая технология экструзии не сможет обеспечить оптимальные результаты, если сырье подается непостоянно. При производстве маточных смесей наполнителей с высокой концентрацией процесс дозирования, возможно, так же важен, как этапы плавления и смешивания.
Чтобы получить безупречную полимерную матрицу, соотношение смолы-носителя, порошка наполнителя и связующих агентов должно оставаться абсолютным на протяжении всего производственного цикла. Ручная подача или базовые методы объемного дозирования часто приводят к всплескам материала. Это приводит к колебаниям давления расплава и нестабильному качеству окатышей.
Интеграция полностью автоматической системы кормления полностью устраняет эти различия. В этих сложных системах используется гравиметрическая технология потери веса. Они полагаются на высокочувствительные тензодатчики, которые непрерывно измеряют точный вес материала, выгружаемого в экструдер. Контроллер системы подачи напрямую взаимодействует с программируемым логическим контроллером экструдера в режиме реального времени. Если насыпная плотность порошка наполнителя на мгновение изменится, автоматический питатель мгновенно отрегулирует скорость шнека. Это поддерживает точный массовый расход, требуемый рецептурой. Контроль с обратной связью гарантирует, что конечная маточная смесь сохраняет строгие физические свойства, сокращая количество некондиционного производства практически до нуля.
Неорганические наполнители известны своей плохой сыпучестью. При хранении в стандартных бункерах мелкие порошки имеют тенденцию к уплотнению. Это приводит к перебоям потока, известным как «крысиные норы», когда образуется центральная воронка, в результате чего материал прилипает к стенкам. Это также вызывает закупорку, когда материал образует сплошную арку над точкой выпуска, полностью останавливая поток.
Усовершенствованные автоматизированные системы подачи разработаны специально для решения этих реологических проблем. Они оснащены горизонтальными мешалками и специальными двухшнековыми дозирующими механизмами непосредственно внутри бункера. Мешалки постоянно кондиционируют порошок, разбивая мелкие комки и поддерживая наполнитель в псевдоожиженном, динамическом состоянии. Такое механическое вмешательство обеспечивает устойчивый и непрерывный поток тяжелых порошков в основное загрузочное отверстие, максимизируя стабильность производства.
Для менеджеров по производству, стремящихся оптимизировать свои текущие установки компаундирования, незначительные корректировки рабочих параметров могут привести к значительным улучшениям. Достижение идеального баланса требует глубокого понимания того, как материал динамически ведет себя внутри ствола.
Соотношение длины и диаметра является фундаментальной характеристикой, определяющей время пребывания материала внутри экструдера. Для стандартной пластмассовой смеси может быть достаточным соотношение 32 к 1. Однако при переработке маточных смесей наполнителя с высокой нагрузкой настоятельно рекомендуется использовать более высокое соотношение в диапазоне от 40:1 до 48:1.
Более длинный ствол обеспечивает необходимое физическое пространство и время для последовательных этапов обработки. Он обеспечивает постепенное, контролируемое плавление смолы-носителя с последующим точным введением наполнителей через боковые питатели. Самое главное, что он обеспечивает достаточно места для обширных зон дисперсионного и распределительного смешивания. Вам не придется запускать машину на слишком высоких скоростях шнека. Более низкие скорости шнека в сочетании с более длительным временем пребывания предотвращают чрезмерный сдвиговой нагрев. Это защищает полимер от термического разложения, обеспечивая при этом полную инкапсуляцию каждой частицы наполнителя.
Неорганические наполнители естественным образом поглощают влагу из атмосферы и часто задерживают микроскопические воздушные карманы между грубыми частицами. Когда эти наполнители подвергаются сильному нагреву в процессе экструзии, влага мгновенно превращается в пар, а захваченный воздух расширяется. Если эти летучие газы не будут эффективно удалены, полученные гранулы маточной смеси будут иметь серьезные дефекты, такие как внутренние пустоты, шероховатость поверхности и чрезвычайная хрупкость.
Правильное управление зоной вакуумной дегазации имеет решающее значение. Вакуумный порт должен быть стратегически расположен ниже по потоку, сразу после зон первичного смешивания, но непосредственно перед зоной создания давления на головке экструзионной головки. Операторы должны следить за тем, чтобы вакуумный насос поддерживал постоянное отрицательное давление. Регулярное техническое обслуживание вакуумной системы является жизненно важным методом обеспечения плотных и структурно прочных гранул.
| Распространенная проблема смешивания | Потенциальная причина | Возможное решение |
|---|---|---|
| Хрупкие окатыши | Чрезмерная влага в наполнителях; низкая эффективность дегазации. | Увеличьте вакуумное давление; гигроскопичные наполнители предварительно высушить перед скармливанием. |
| Дефекты поверхности | Неполное дисперсионное перемешивание; сильная агломерация. | Изменить профиль шнека с помощью более плотных блоков замешивания; увеличить время пребывания ствола. |
| Повышение давления расплава | Неравномерная подача порошка; в бункере происходит перемычка. | Внедрить кормушки с потерей веса; активируйте внутренние мешалки бункера. |
| Деградация полимера | Чрезмерное тепло сдвига; неправильные настройки температурного профиля. | Более низкая скорость шнека; оптимизировать системы жидкостного охлаждения ствола в зонах смешивания с высоким сдвигом. |
Приобретение капитального оборудования для операций компаундирования является значительным финансовым вложением. Он диктует эксплуатационные возможности объекта на десятилетие и более. Лица, принимающие решения, должны оценивать оборудование на основе эмпирических данных, инженерного качества и долгосрочной экономической целесообразности.
При выборе линии гранулирования главным фактором является соответствие геометрического объема и крутящего момента машины точным производственным задачам. Размер машины обычно обозначается диаметром шнека.
В частности, выходная мощность определяется не только физическим размером. Удельная плотность крутящего момента коробки передач играет жизненно важную роль. Экструдер с высоким крутящим моментом может обрабатывать значительно большие объемы маточной смеси плотного наполнителя при более низких скоростях по сравнению с машиной со стандартным крутящим моментом того же диаметра. Покупатели должны тщательно проанализировать требуемую производительность с учетом доступной площади завода. Это гарантирует, что выбранное оборудование обеспечивает максимальную производительность с квадратного метра без ущерба для качества диспергирования.
Специалисты по закупкам, оценивающие двухшнековый экструдер для производства маточной смеси наполнителя, должны смотреть далеко за рамки первоначальных капитальных затрат. Общая стоимость владения в течение жизненного цикла продолжительностью от пяти до десяти лет является истинным показателем стоимости машины.
Достижение безупречного диспергирования наполнителя — это тонкий баланс, требующий точного подбора механических усилий. Точный контроль температуры также крайне необходим для защиты целостности базового полимера. Кроме того, точная подача материала обеспечивает стабильность и предсказуемость всего термодинамического процесса.
Инвестирование в двухшнековый экструдер для производства маточной смеси наполнителя премиум-класса — это разумное и дальновидное решение для любого предприятия по производству компаундов. Добавление автоматизированной системы кормления надежно масштабирует ваши операции. Это позволяет вам уверенно работать с рецептурами со сверхвысоким содержанием наполнителей, не опасаясь механических повреждений или нестабильного качества.
Свяжитесь с нашей командой опытных инженеров для получения индивидуальной консультации по оборудованию сегодня. Просмотрите обширный каталог Jwell Recycling, чтобы найти идеальное оборудование для экструзии и подачи, идеально соответствующее вашим конкретным производственным требованиям.
Высокопроизводительные двухшнековые экструдеры обычно могут обрабатывать процентную загрузку наполнителя от 75 до 85 процентов при обработке таких материалов, как карбонат кальция или сульфат бария. Точный максимум во многом зависит от индекса текучести расплава смолы-носителя, специфической обработки поверхности частиц наполнителя и наличия высокооптимизированной конфигурации шнека, предназначенной для интенсивного распределительного смешивания.
Автоматизированные системы подачи, предназначенные для связных порошков, используют активное механическое перемешивание для предотвращения образования мостиков. Внутри дозирующего бункера постоянно вращаются горизонтальные или вертикальные рычаги мешалки. Это механическое движение разрушает когезионные связи между частицами наполнителя, сохраняя порошок в псевдоожиженном состоянии. В сочетании с двухшнековым разгрузочным механизмом система обеспечивает механическую подачу тяжелых и плотных порошков в загрузочное отверстие экструдера, полностью устраняя статические условия, вызывающие застревание и закупорку.
Хрупкие гранулы или дефекты поверхности в первую очередь вызваны тремя эксплуатационными факторами. Во-первых, плохая дисперсия наполнителя оставляет в полимере неразрушенные агломераты, создавая микроскопические механические слабые места. Во-вторых, неадекватная вакуумная дегазация не позволяет удалить влагу, переносимую неорганическими наполнителями, что приводит к образованию внутренних пустот и шероховатости поверхности. В-третьих, неправильный температурный профиль может привести к термическому разложению смолы-носителя. Оптимизация профиля сдвига шнека и обеспечение глубокого вакуума обычно решают эти неприятные проблемы.
Срок службы винтовых элементов полностью зависит от абразивности наполнителя, процента загрузки и металлургии деталей машины. При работе с высокими нагрузками абразивных наполнителей, таких как карбонат кальция без покрытия, стандартные стальные элементы могут требовать замены каждые три-шесть месяцев. Однако если в экструдере используются порошковые инструментальные стали премиум-класса и биметаллические гильзы цилиндра, интервал замены может быть значительно увеличен до двенадцати-восемнадцати месяцев. Регулярные проверки износа следует проводить каждые шесть месяцев для поддержания оптимальных зазоров для смешивания.
Да. Одним из основных преимуществ двухшнекового экструдера является его модульная конструкция. Винтовые элементы установлены на шлицевом валу и могут полностью переставляться. В то время как маточная смесь наполнителей требует агрессивного сдвига для диспергирования, обработка цветной маточной смеси может быть достигнута путем изменения конфигурации шнекового профиля для обеспечения более мягкого распределительного смешивания. Это защищает чувствительные органические пигменты от горения. Тем не менее, тщательная продувка и механическая очистка обязательны между циклами, чтобы предотвратить перекрестное загрязнение цвета.
Для оценки качества дисперсии инженеры обычно используют испытание пленки с раздувом или измерение давления фильтра. При испытании фильтра под давлением маточная смесь продавливается через очень тонкий сетчатый фильтр. Если наполнитель плохо диспергирован, агломераты забивают сито, вызывая резкий скачок давления расплава. Более низкие стабильные показания давления указывают на превосходную микроскопическую дисперсию.
Оптимальный температурный профиль должен напоминать плавную колоколообразную кривую. Зона подачи должна оставаться относительно прохладной, чтобы предотвратить преждевременное плавление и закупорку загрузочного отверстия. Температура должна достигать пика в зонах смешивания с высоким усилием сдвига, чтобы обеспечить достаточно низкую вязкость полимера для смачивания частиц наполнителя. Наконец, температура должна немного снизиться по направлению к фильерной головке, чтобы увеличить прочность расплава и обеспечить чистую и равномерную резку гранул.


