
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-22 Происхождение:Работает


Перевод заводского лома из сферы утилизации отходов в прямую замену первичной смолы требует точного проектирования, а не только базового оборудования для переработки. Производители сталкиваются с проблемой реинтеграции постиндустриального лома, такого как литники, направляющие, обрезки кромок и бракованные детали, без ухудшения механических свойств или эстетического качества конечного продукта замкнутого цикла. Когда вы загружаете разложившийся материал обратно в первичный экструдер, вы рискуете поставить под угрозу весь производственный цикл. Для успешного замыкания цикла требуется тщательно продуманная линия по переработке постпромышленного пластика, адаптированная к точным типам полимеров, уровням загрязнения и ограничениям по площади предприятия. Вы не можете полагаться на готовое оборудование для обработки сложных многослойных экструзионных пленок или пленок с плотной печатью. В этом руководстве подробно описана техническая оценка, спецификации оборудования и процесс выбора поставщиков для проектов по переработке капитала. Мы рассмотрим, как провести аудит вашего лома, настроить правильные этапы обработки и снизить риски внедрения на заводе.
Установление четких критериев успеха гарантирует, что ваш проект по переработке отходов будет соответствовать реальным производственным потребностям. Вы должны определить, что является приемлемым переработанным материалом для вашего конкретного применения. Это предотвращает последующие производственные дефекты и сохраняет максимальную ценность внутренних отходов. Руководители заводов часто допускают ошибку, рассматривая рекуперацию лома как второстепенный процесс, а не как основной производственный процесс.
Системы с замкнутым циклом возвращают лом обратно в ту же производственную линию с высокой добавленной стоимостью. Системы разомкнутого цикла перерабатывают лом во вторичную продукцию более низкого качества. Хранение материала внутри компании сохраняет максимальную ценность. Вы избегаете покупки новой первичной смолы и устраняете логистику транспортировки отходов за пределы площадки. Переработка замкнутого цикла требует более высокой точности оборудования. Переработанные гранулы должны точно соответствовать характеристикам первичной смолы. Даунциклинг допускает большее загрязнение и деградацию полимера. Настоящий успех в замкнутом цикле требует специального оборудования, предназначенного для бережной обработки.
| Параметр | Переработка с замкнутым циклом | Переработка с разомкнутым циклом |
|---|---|---|
| Назначение материала | Оригинальная высококачественная производственная линия | Вторичные, низкосортные приложения |
| Допуск качества | Строгое соблюдение спецификаций первичной смолы. | Высокая толерантность к изменению свойств |
| Точность оборудования | Высокая (требуется расширенная дегазация и фильтрация) | От низкой до средней (основное плавление и формование) |
| Предел загрязнения | Около нуля (требуется интенсивная промывка/сортировка) | Умеренный (может переносить некоторые смешанные полимеры) |
| Сохранение стоимости | Максимум (непосредственно компенсирует закупки первичного материала) | Низкая (материал теряет структурную и рыночную ценность) |
Решения по проектированию продукта напрямую влияют на эффективность последующей переработки. Ограничение использования мультиполимерных ламинатов облегчает разделение. Выбор совместимых добавок предотвращает химические реакции во время переплавки. Сначала вам следует оценить основной производственный процесс. Упростите структуры материалов, где это возможно. Это снижает сложность вашей линии по переработке отходов. DfR в разведке и добыче практикует более низкие требования к капитальному оборудованию. Они также улучшают конечное качество переработанных пеллет. Если на вашей основной линии используются несовместимые барьерные слои, ваша система переработки потребует агрессивной фильтрации расплава для их разделения.
Вы должны провести аудит типов постпроизводственных отходов, образующихся на вашем предприятии. Определите жесткие продувки, гибкие пленки и многослойные экструзии. Точно оцените их соответствующие объемы. Разные материалы требуют разных подходов к измельчению и стирке. Твердые детали требуют мощных измельчителей. Гибкие пленки требуют специальных грануляторов, чтобы предотвратить наматывание. Документирование вашего профиля лома определяет всю архитектуру системы.
Прежде чем покупать оборудование, установите базовые показатели качества переработанных пеллет. Определить приемлемые пороговые значения содержания влаги. Измерьте необходимую объемную плотность и прочность на разрыв. Сравните эти показатели непосредственно со спецификациями вашей первичной смолы. Переработанный материал должен равномерно проходить через ваши основные экструдеры или машины для литья под давлением. Установление строгих показателей успеха требует от поставщиков оборудования ответственности во время ввода в эксплуатацию. Если пеллеты демонстрируют чрезмерное выделение газов или хрупкость, линия переработки не выполнила свою основную задачу.
Рассчитайте компенсационные затраты на закупку первичного материала. Фактор отмены платы за вывоз лома. Внимательно отслеживайте свои кредиты по сокращению выбросов углекислого газа. Отслеживание выбросов категории 3 становится все более важным для производителей. Повторное использование внутреннего лома значительно снижает общий углеродный след. Он демонстрирует экологическую ответственность и одновременно повышает материальную независимость. Сосредоточьтесь на этой операционной эффективности, чтобы оправдать капитальный проект. Не полагайтесь на общие средние показатели по отрасли; используйте фактические тарифы на коммунальные услуги и объемы лома вашего предприятия.
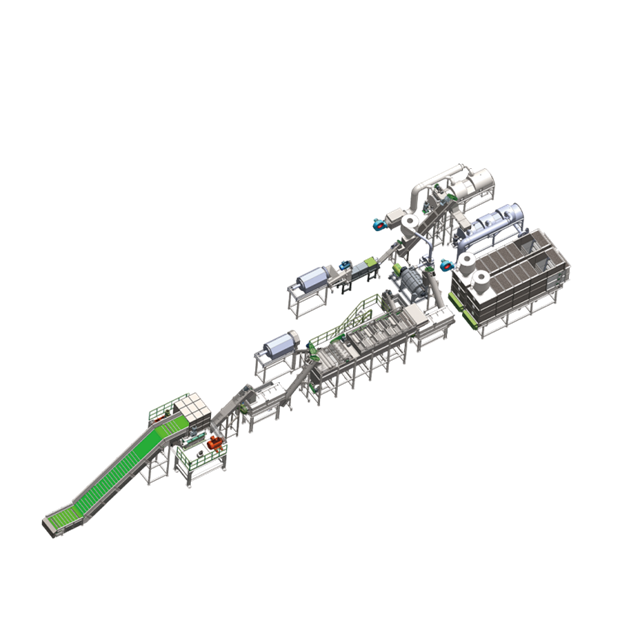
Полная система переработки состоит из нескольких взаимосвязанных этапов обработки. Каждая ступень должна идеально выполнять свою функцию, чтобы защитить следующую. Вы должны оценить технологии измельчения, промывки и гранулирования на основе вашего конкретного профиля лома. Сбой на этапе измельчения неизбежно приведет к засорению моечных баков.
Уменьшение размера готовит лом к промывке и плавке. Вам придется выбирать между одновальными и двухвальными измельчителями. Одновальные измельчители хорошо справляются с жесткой и толстой очисткой. Двухвальные измельчители превосходно справляются с обработкой объемных и гибких материалов. Вам также необходимо оценить низкоскоростные высокомоментные грануляторы по сравнению с высокоскоростными. Высокоскоростные грануляторы обеспечивают стабильный размер помола. Низкоскоростные агрегаты производят меньше пыли и шума.
Оцените конструкцию ротора для ваших конкретных полимеров. Размер сита определяет конечную консистенцию перемола. Последовательный переизмельчение обеспечивает стабильную подачу в экструдер. Рассмотрите возможности снижения шума и пыли при интеграции в производственный цех. Закрытые звукоизолированные кабины защищают операторов. Системы пылеудаления предотвращают загрязнение воздуха на вашем предприятии. При обработке стеклонаполненных полимеров необходимо предусмотреть износостойкие покрытия на всех режущих ножах и корпусах роторов.
Заводской лом часто накапливает поверхностные загрязнения. Машинные масла, этикетки и пыль собираются во время производства и хранения. Вы должны удалить их, прежде чем плавить пластик. Правильно настроенная линия для мойки пластика эффективно решает эти проблемы. Вы можете выбирать между стиркой холодным трением и стиркой горячим способом. Горячая стирка лучше удаляет стойкие масла и клеи. Холодное трение хорошо подходит для простого удаления пыли.
В резервуарах-поплавках полимеры сортируются по плотности. Это необходимо, если ваш лом содержит смешанные материалы. Тяжелые загрязнения опускаются, а целевой полимер плавает. Тщательно оценивайте нормы потребления воды. Интеграция системы фильтрации воды с замкнутым контуром экономит ресурсы. Эффективность механической сушки определяет уровень влажности материала, поступающего в экструдер. Высокая влажность приводит к дефектам готовых гранул. Центробежные сушилки должны обеспечивать содержание влаги ниже одного процента для большинства гигроскопичных полимеров.
На заключительном этапе чистый измельченный материал плавится и формируется из него гранулы. Вы должны оценить одношнековые и двухшнековые экструдеры. Одношнековые экструдеры хорошо справляются со стандартными полимерами. Двухшнековые экструдеры обеспечивают лучшее перемешивание сильнокомпонованных материалов. Выбирайте между гранулированием с водяным кольцом и стренгом в зависимости от прочности расплава полимера. Гранулирование стренги подходит для высоковязких пластиков. Водокольцевые системы лучше подходят для расплавов с низкой вязкостью.
Технология фильтрации расплава удаляет остаточные микрозагрязнения. Устройство непрерывной смены сит предотвращает остановки производства. Ручные устройства смены сит требуют отключения линии для замены фильтра. Зоны дегазации удаляют из расплава летучие вещества и влагу. Высококачественная система гранулирования пластика бережно обрабатывает полимер, предотвращая термическое разложение. Он сохраняет структурную целостность для повторного использования в замкнутом цикле. Агрессивные шнековые профили разрывают полимерные цепи, в результате чего получаются хрупкие гранулы, которые не проходят тесты контроля качества.
Установка тяжелого оборудования на действующих заводах сопряжена со значительными эксплуатационными рисками. Вы должны предвидеть эти проблемы на этапе планирования. Реагирующее устранение неполадок приводит к увеличению времени простоя и потере материала.
Полимеры разлагаются каждый раз, когда проходят через экструдер. Тепло и механический сдвиг разрушают молекулярные цепи. Это снижает прочность материала на разрыв и изменяет его показатель текучести расплава. Если вы загружаете 100% переработанный материал обратно в требовательное приложение, конечный продукт, скорее всего, выйдет из строя.
Смягчите эту ситуацию, внедрив строгое соотношение первичных и переработанных материалов. Большинство систем замкнутого цикла успешно работают с коэффициентом переизмельчения от 10% до 30%. Используйте в экструдере шнековые профили с низким сдвиговым усилием, чтобы предотвратить разрыв полимерной цепи. Постоянно контролируйте температуру плавления. Поддерживайте как можно более низкую температуру обработки, сохраняя при этом гомогенный расплав.
Предприятия, перерабатывающие несколько типов полимеров, сталкиваются с высоким риском перекрестного загрязнения. Смешивание несовместимых смол, таких как ПЭТ и ПВХ, портит всю партию. Даже небольшое количество постороннего полимера приведет к структурным дефектам и визуальным дефектам конечного продукта.
Смягчите это, внедрив строгую обработку разрозненных материалов. Выделите специальные бункеры, измельчители и бункеры для хранения отдельных типов полимеров. Используйте автоматическую оптическую сортировку, если ручное разделение ненадежно. Обеспечьте соблюдение строгих протоколов очистки между производственными циклами. Операторы должны полностью очистить экструдер и пропылесосить все бункеры перед загрузкой нового материала.
Линии по переработке отходов требуют значительной площади и надежных коммуникаций. Полная система включает измельчители, промывочные баки, сушилки, экструдеры и силосы. Многие руководители заводов недооценивают вертикальный зазор, необходимый для воздуходувок и дегазационных вентиляционных отверстий.
Чтобы смягчить эту ситуацию, проведите пространственное 3D-планирование перед закупками. Наметьте точные размеры оборудования, включая зоны доступа для обслуживания. Проверьте свою текущую электрическую нагрузку. Экструдеры потребляют огромное количество энергии во время запуска. Убедитесь, что сброс сточных вод соответствует местным экологическим нормам. Возможно, вам придется установить специальную станцию водоочистки для очистки сточных вод из линии стирки.
Оборудование для переработки работает при высоких температурах и использует агрессивные режущие механизмы. Неподготовленные операторы рискуют получить серьезные травмы или повредить оборудование. Заклинившие измельчители и заблокированные фильтры расплава — распространенные проблемы, требующие специальных процедур по устранению неполадок.
Смягчите эту ситуацию, разработав стандартизированные рабочие процедуры (СОП) для каждой машины. Интегрируйте автоматические блокировки безопасности на все панели доступа и загрузочные бункеры. Во время ввода в эксплуатацию требуется комплексное обучение под руководством поставщика. Операторы должны понимать, как читать показания манометров экструдера и выявлять признаки термической деградации, прежде чем произойдет катастрофический сбой.
Выбор подходящего партнера по оборудованию определяет долгосрочную жизнеспособность вашего проекта по переработке отходов. Вы не просто покупаете сталь; вы покупаете технологическое проектирование. Надежный производитель линий для мойки пластика выступит в качестве консультанта и проведет вас через все сложности восстановления полимеров.
Оцените способность производителя разрабатывать модульные системы. Объемы вашего производства, вероятно, со временем увеличатся. Линия переработки должна масштабироваться соответствующим образом. Избегайте готовых решений для сложных мультиполимерных потоков. Поставщик должен настроить профиль шнека, систему фильтрации и параметры промывки в соответствии с вашим конкретным аудитом лома. Попросите технические чертежи предыдущих установок, работавших с аналогичными материалами.
Никогда не покупайте линию по переработке отходов на основе брошюры. Требуйте от потенциальных поставщиков провести пробную партию вашего конкретного заводского лома через свою испытательную лабораторию. Это доказывает качество выпускаемых ими пеллет, сохранение MFI и заявленную производительность. Отправляйте им самые сложные материалы, такие как пленки с плотным рисунком или продувочные материалы со стеклянным наполнителем. Проанализируйте полученные гранулы в собственной лаборатории. Если поставщик отказывается проводить исследование по материалам, исключите их из рассмотрения.
Промышленные линии по переработке отходов требуют постоянного обслуживания. Для смены сит требуется новая сетка, лезвия измельчителя требуют заточки, а ленты нагревателя экструдера перегорают. Оценить наличие отечественных запчастей. Проверьте, предлагает ли поставщик возможности удаленной диагностики. Современные экструдеры оснащены системами ПЛК, которые позволяют техническим специалистам удаленно устранять ошибки программирования. Требуйте гарантированного времени ответа для технических специалистов на местах в вашем соглашении об уровне обслуживания (SLA).
Замкнутая система утилизации заводских отходов работает как специализированное производственное расширение, а не как универсальный инструмент для утилизации отходов. Для достижения успеха необходимо относиться к линии переработки с той же тщательностью, что и к линии первичного производства. Отдавайте предпочтение поставщикам, которые предлагают комплексные испытания материалов, прозрачные гарантии производительности и проверенный опыт работы с вашими конкретными типами полимеров.
Ответ: Замкнутый цикл переработки лома позволяет повторно использовать его в той же линии высококачественной продукции без потери имущества. При переработке с открытым циклом полимер обычно перерабатывается в менее ценные изделия, такие как парковые скамейки или упаковочная пленка, из-за разложения или загрязнения. Системы с замкнутым контуром требуют более точного оборудования для сохранения первоначальных механических свойств материала.
Ответ: Постиндустриальные линии обрабатывают относительно чистый однородный лом, образующийся в процессе производства. Линии переработки отходов перерабатывают сильно загрязненные смешанные пластмассы, извлеченные из бытовых отходов. Системы послепотребления требуют агрессивной горячей промывки, тщательной оптической сортировки и усиленной фильтрации расплава. Постиндустриальные системы больше внимания уделяют щадящей обработке, чтобы сохранить целостность полимера для его прямого повторного использования.
Ответ: Полимерные цепи разрушаются в результате повторяющихся термических циклов во время экструзии. Вы не можете перерабатывать один и тот же кусок пластика бесконечно. Добавление определенного процента первичной смолы — часто от 10% до 30% — сохраняет механическую целостность полимера на неопределенный срок. Эта стратегия смешивания разбавляет деградированные цепочки, обеспечивая соответствие конечного продукта структурным требованиям.
Ответ: Занимаемая площадь существенно зависит от пропускной способности. Компактным системам производительностью 500 кг/ч может потребоваться 50 квадратных метров. Массивные многоступенчатые линии, перерабатывающие 2000 кг/час, могут занимать площадь более 300 квадратных метров. Также необходимо учитывать вертикальное пространство. Силосы, дегазационные вентиляционные отверстия и воздуходувки для погрузочно-разгрузочных работ часто требуют высоты потолка, превышающей шесть метров.
Ответ: Да, но это требует значительной оперативной дисциплины. Вы сталкиваетесь с длительным временем переналадки и высоким риском перекрестного загрязнения. Вы должны отрегулировать плотность погружения-поплавка, температуру воды и параметры трения для каждого полимера. Большинство предприятий предпочитают выделенные линии для несовместимых смол, чтобы избежать катастрофических ошибок смешивания во время производства.
Ответ: Термическая деградация и механический сдвиг во время экструзии разрушают полимерные цепи. Обычно это увеличивает индекс текучести расплава, делая пластик более жидким. Специализированные конструкции шнеков с низким сдвиговым усилием, точный контроль температуры и вакуумная дегазация смягчают эти изменения MFI. Сохранение исходного MFI имеет решающее значение для стабильного последующего производства.
Ответ: Период окупаемости инвестиций зависит от экономии на компенсации первичной смолы, объема лома, затрат на электроэнергию и амортизации капитала. Большинство промышленных предприятий окупают инвестиции в течение периода от 18 до 36 месяцев. Крупнообъёмные предприятия по переработке дорогих технических полимеров достигают более быстрой прибыли по сравнению с мелкообъёмными производителями товарного пластика.


