
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-23 Происхождение:Работает


Стандартные редукционные машины часто истощают операционный бюджет. Стандартное оборудование часто останавливается при работе со сложным ломом разной плотности. Руководители предприятий слишком хорошо знают эту реальность. Обычному оборудованию просто не хватает адаптируемости, необходимой для современных предприятий по переработке отходов. Сотрудничество с опытным производителем энергосберегающих двухвальных измельчителей обеспечивает узкоспециализированное механическое решение. Индивидуальное проектирование превращает сложные отходы в прибыльные ресурсы. Это обеспечивает максимальную производительность при резком снижении энергопотребления.
В этом подробном техническом руководстве рассматриваются конкретные заводы по производству механических и электрических компонентов, которые могут адаптировать под себя инженеры. Мы рассмотрим совместный производственный процесс и долгосрочную финансовую отдачу от изготовленного на заказ промышленного оборудования.
Недавний отраслевой анализ выявил окончательный сдвиг в технологии управления отходами. Из-за растущих мировых цен на электроэнергию и строгих требований по охране окружающей среды предприятия отказываются от высокоскоростных методов снижения энергопотребления. Современная тенденция в значительной степени отдает предпочтение низкоскоростным конфигурациям с высоким крутящим моментом, оснащенным интеллектуальными системами управления питанием.
Операторам предприятий теперь требуется оборудование, которое динамически регулирует потребление энергии в зависимости от сопротивления материала в режиме реального времени. Этот сдвиг касается не только экологической ответственности. Поддержание нормы прибыли в условиях высококонкурентной экономики замкнутого цикла стало строгой финансовой необходимостью. Использование устаревшего типового оборудования в настоящее время считается серьезным финансовым обязательством.
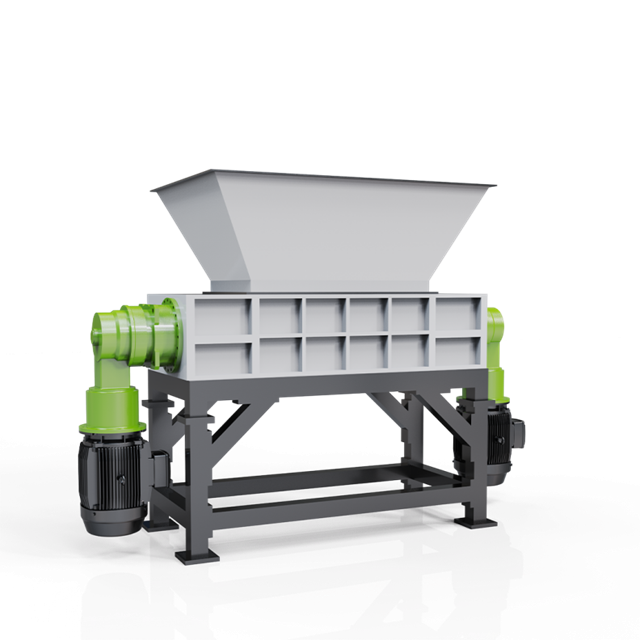
Концепция универсального измельчителя — миф. Стандартизированные машины рассчитаны на среднюю плотность материала и теоретические показатели производительности. Операторы заводов редко перерабатывают обычные отходы. Представьте себе подачу толстых, жестких труб из полиэтилена высокой плотности в машину, откалиброванную для работы с гофрированным картоном. Ротор сразу заклинивает. Трение резко возрастает. Лезвия преждевременно изнашиваются. Это механическое несоответствие неизбежно приводит к дорогостоящим скачкам энергии и усталости конструкции.
Для предприятий по переработке твердых бытовых отходов и свалок большого объема металлолома эксплуатационная надежность обеспечивает прибыльность. Специальное проектирование гарантирует, что система измельчения поглощает определенные стрессовые нагрузки без остановки. Инженеры рассчитывают точную кинетическую энергию, необходимую для сдвига конкретного полимера или металла. Затем они проектируют роторную систему, которая стабильно работает при такой точной нагрузке. Это устойчивое состояние предотвращает внезапные перегрузки двигателя, от которых страдает обычное оборудование. Он обеспечивает питание и полную работоспособность последующих сортировочных линий.
Помимо чистой механической грубой силы, специально разработанное оборудование напрямую соответствует более широким организационным целям. Объекты часто сталкиваются с жесткими пространственными ограничениями. Индивидуальная площадь основания или измененная высота разгрузки позволяют новому блоку легко интегрироваться с существующими ленточными конвейерами. Выбор конфигурации с низким энергопотреблением и высоким крутящим моментом напрямую снижает выбросы углекислого газа на тонну обрабатываемого материала.
Промышленные измельчители функционируют как модульные экосистемы. Специализированный производитель оценивает конкретные эксплуатационные требования и модифицирует основные компоненты для оптимизации механической эффективности.
Режущие лезвия служат основной точкой контакта с отходами. Их геометрия имеет решающее значение. Кастомизация включает изменение толщины лезвия, количества режущих крючков и конкретного профиля зубьев. Для агрессивного первичного разрушения громоздких предметов инженеры используют меньшее количество крючков большего размера, которые агрессивно вгрызаются в материал.
Металлургия не менее важна. Для обработки высокоабразивного лома необходимы сплавы премиум-класса, такие как инструментальная сталь D2 или H13. Техники подвергают эти металлы специальной термической обработке. Это обеспечивает оптимальный баланс между твердостью поверхности и прочностью сердцевины, значительно продлевая срок службы режущей камеры.
Когда оператор вилочного погрузчика сбрасывает груз нестандартных, негабаритных отходов в стандартный бункер, возникает постоянная угроза застревания. Материалы застревают. Это требует опасного ручного вмешательства. Производитель по индивидуальному заказу решает эту проблему, создавая бункеры увеличенного размера или с крутым углом наклона, чтобы облегчить подачу под действием силы тяжести.
Кроме того, инженеры интегрируют гидравлические цилиндры для особо плавучих или громоздких пластмасс. Эти толкатели оказывают контролируемое давление вниз. Они нагнетают лом в режущие валы, чтобы обеспечить равномерный захват и стабилизировать нагрузку двигателя.
Внутренние размеры режущей камеры и структурная целостность двойных валов спроектированы в соответствии с конкретными требованиями к производительности. Инженеры настраивают межосевое расстояние между двумя валами, чтобы оптимизировать перекрывающееся сдвигающее действие лезвий. В геометрии вала часто используются прочные шестиугольные или шлицевые конструкции. Такой индивидуальный подход максимизирует передачу крутящего момента от коробки передач и исключает механическое проскальзывание при экстремальных нагрузках.
Снижение потребления киловатт-часов на тонну перерабатываемого материала является непреложной задачей. Производители достигают этого за счет внедрения передовых электромеханических технологий.
Традиционное оборудование работает на пускателях прямого действия. Двигатель работает на абсолютно максимальной скорости независимо от фактической нагрузки. Это приводит к значительному расходу энергии в периоды простоя. Интеграция преобразователей частоты полностью меняет эту динамику. Эти приводы постоянно контролируют сопротивление, встречаемое ротором. Они модулируют электрическую частоту, подаваемую на двигатель, в режиме реального времени. Привод снижает энергопотребление, когда камера резки пуста. Он мгновенно оптимизирует передачу крутящего момента при обнаружении плотного куска материала.
Трансмиссия является сердцем энергетического профиля машины. Производители по индивидуальному заказу отдают предпочтение двигателям премиум-класса IE3 или IE4. Они преобразуют электрическую энергию в механическую практически с нулевыми тепловыми потерями. Инженеры сочетают эти усовершенствованные двигатели с специально подобранными планетарными редукторами с высоким крутящим моментом. Путем разработки точного коэффициента уменьшения, необходимого для конкретного потока отходов, система максимизирует усилие сдвига при исключительно низких скоростях вращения. Это потребляет значительно меньше тока, чем высокоскоростные альтернативы с прямым приводом.
Интеллектуальные панели управления, использующие программируемые логические контроллеры, превращают грубую машину в интеллектуальный процессор. Пользовательское программирование включает сложные функции автореверса. Если в камеру случайно попадает неразрушаемый стальной блок, система немедленно обнаруживает всплеск силы тока. Контроллер мгновенно меняет направление вращения валов, чтобы изменить положение или отбросить материал, прежде чем возобновить вращение вперед. Эта мгновенная реакция не позволяет двигателю потреблять чрезмерный ток опрокидывания. Он защищает физические компоненты от катастрофического отказа.
| Характеристики | Стандартный серийный измельчитель | Энергосберегающий измельчитель по индивидуальному заказу |
|---|---|---|
| Система привода | Пускатели прямого действия, постоянное высокое потребление энергии. | Частотно-регулируемые приводы, динамическая модуляция мощности. |
| Лезвие Металлургия | Обычная углеродистая сталь, склонная к быстрому затуплению. | Термически обработанная инструментальная сталь D2/H13, адаптированная к абразивности материала. |
| Предотвращение застревания | Требуется ручная очистка, высокий риск перегорания двигателя. | Интеллектуальные логические контроллеры с миллисекундным автореверсом. |
| КПД двигателя | Стандартные двигатели IE1 или IE2 с высокими тепловыми потерями. | Двигатели премиум-класса IE3/IE4 в сочетании с планетарными редукторами с высоким крутящим моментом. |
Пластиковые отходы представляют собой уникальные препятствия для переработки из-за разнообразной полимерной структуры, переменной плотности и температурной чувствительности. Настройка оборудования для уменьшения объема пластика требует строгого соблюдения прикладных инженерных принципов.
При работе со стандартными коммерческими пластиками, такими как ПЭТ-бутылки или трубы из ПВХ, основной целью является достижение однородного размера частиц для эффективной подачи на последующие линии мойки. Специально разработанный измельчитель пластика имеет сита точного размера и малые зазоры между лезвиями. Например, инженеры могут сконфигурировать установку с двумя двигателями мощностью 30 кВт с точно обработанными 40-миллиметровыми лопастями. Допуск между режущими лезвиями и неподвижными контрножами должен быть исключительно узким. Это аккуратно разрезает полимер, а не разрывает или растягивает его. Скорость ротора тщательно откалибрована для обеспечения идеального соответствия производительности линиям вторичной экструзии.
Обращение с громоздкими промышленными пластиками требует совершенно иного подхода. Такие изделия, как сверхпрочные поддоны, автомобильные бамперы и толстые продувочные материалы, требуют огромной силы сдвига. Изготовленный на заказ большой измельчитель пластиковых отходов оснащен увеличенной режущей камерой и агрессивной геометрией лезвий. Эти агрегаты часто оснащены двойными независимыми двигателями мощностью от 55 кВт до более 110 кВт, приводящими в движение роторы большого диаметра, способные вгрызаться в массивные гладкие поверхности.
Важно отметить, что эта настройка ориентирована на низкоскоростные конфигурации с высоким крутящим моментом. Высокоскоростная обработка приводит к чрезмерному трению. Это трение легко превышает температуру плавления некоторых полимеров. Если пластик плавится внутри режущей камеры, он плотно обхватывает валы и вызывает серьезные заедания. Благодаря настройке редуктора для поддержания низких оборотов материал разрезается чисто, без термического разложения.
Переход от типового оборудования к нестандартному требует определения точных эксплуатационных параметров. Прежде чем запрашивать сборку, инженеры завода должны оценить следующие критерии:
Во-первых, определите точную объемную плотность и толщину стенок вашего первичного потока отходов. Для тонких пленок требуются совершенно другие профили крючков, чем для продувок из твердого пластика. Во-вторых, укажите необходимую высоту разгрузки, чтобы обеспечить интеграцию машины с существующими конвейерными системами без дорогостоящих модификаций оборудования. Наконец, требуйте премиальных показателей эффективности двигателя. Выбор двигателей класса IE3 или IE4 гарантирует, что электрическое потребление остается настолько низким, насколько это физически возможно, при высоких нагрузках.
Приобретение индивидуального промышленного восстановительного оборудования — это очень консультативный инженерный проект. Авторитетные производители следуют строгому эмпирическому рабочему процессу, чтобы гарантировать безупречную работу конечного продукта в заводских условиях.
Основой любой индивидуальной сборки являются эмпирические данные. Менеджеры предприятий обычно отправляют физические образцы своих конкретных потоков отходов на испытательный центр производителя. Технические специалисты проводят строгие испытания для определения объемной плотности материала, прочности на разрыв и термических свойств. На основании этих точных данных инженеры рассчитывают точную силу резания и необходимую мощность двигателя. Этот этап исключает догадки.
Промышленные объекты редко имеют неограниченную площадь. После того как механические характеристики зафиксированы, этап проектирования переходит к пространственной интеграции. Инженерные группы используют современное программное обеспечение для автоматизированного проектирования для создания комплексных 3D-моделей предлагаемой системы измельчения. Они делятся этими моделями с покупателем, чтобы визуализировать, как оборудование впишется в существующий материальный поток. Такое превентивное пространственное планирование предотвращает дорогостоящие структурные изменения после доставки.
Во время изготовления технические специалисты используют высокоточную обработку с ЧПУ для изготовления роторов и компонентов режущей камеры с точными допусками. Перед отправкой оборудование проходит строгий протокол заводских приемочных испытаний. Инженеры эксплуатируют машину под большой нагрузкой, часто используя материалы, предназначенные для покупателя, чтобы проверить производительность и показатели энергопотребления. Оборудование упаковывается для глобальной логистики только после того, как эмпирические данные подтвердят соответствие всем критериям производительности.
Для лиц, принимающих решения в промышленности, капитальные затраты должны быть оправданы долгосрочной операционной экономией. Хотя индивидуальное устройство требует более высоких первоначальных инвестиций, финансовые показатели в значительной степени благоприятствуют индивидуальному проектированию.
Основным фактором финансовой отдачи от индивидуальных систем измельчения является резкое снижение энергопотребления. На предприятиях наблюдается заметное снижение потребления киловатт-часов на тонну. Кроме того, поскольку металлургия адаптирована к конкретной абразивности потока отходов, частота заточки лезвий резко падает. Такое сокращение количества расходных деталей напрямую снижает ежегодные бюджеты на техническое обслуживание.
Стандартные машины часто создают узкие места в работе, когда сталкиваются с материалами, для обработки которых они не оптимизированы. Застревания требуют ручной очистки, что останавливает всю производственную линию. Хорошо спроектированный измельчитель пластика, оснащенный соответствующими гидравлическими толкателями и интеллектуальными автоматическими реверсивными контроллерами, обеспечивает бесперебойный поток материала. Такая последовательность напрямую увеличивает почасовую скорость обработки. Это позволяет предприятиям перерабатывать большие объемы и получать больший доход за смену.
Инвестиции в специальное оборудование для сокращения выбросов — это стратегический актив, а не просто операционные расходы. Он устраняет критический разрыв между проблемными отходами и прибыльными, устойчивыми ресурсами. Сотрудничество с опытным производителем энергосберегающих двухвальных измельчителей гарантирует, что ваша производственная линия будет оптимизирована как для максимальной производительности, так и для минимального энергопотребления. Не позволяйте типовому оборудованию диктовать вам эксплуатационные ограничения. Оцените свой конкретный поток материалов, определите свои цели по повышению эффективности и найдите производственного партнера, способного обеспечить действительно индивидуальное проектирование. Чтобы ознакомиться с индивидуальными решениями и передовыми технологиями переработки, посетите https://www.jwell-recycling.com, чтобы изменить рабочий процесс вашего предприятия уже сегодня.
Обычно на проектирование, изготовление и испытание индивидуального измельчителя уходит от 6 до 12 недель. Этот график во многом зависит от сложности требований к материалам, размера камеры резки и интеграции интеллектуальных систем управления. Производители отдают предпочтение точной обработке на станках с ЧПУ и тщательным заводским приемочным испытаниям, а не срочной сборке, чтобы обеспечить десятилетия эксплуатационной надежности.
Хотя первоначальные капиталовложения могут быть на 10–20 процентов выше, чем у стандартных готовых моделей, индивидуальные функции быстро компенсируют первоначальные затраты. Такие модернизации, как лезвия из износостойкого сплава и энергосберегающие конфигурации двигателей, приводят к значительному снижению ежемесячных счетов за электроэнергию и значительному сокращению времени простоев при обслуживании. Это приводит к весьма благоприятной долгосрочной финансовой отдаче.
Да, во многих промышленных сценариях существующие машины можно успешно модернизировать. Авторитетные производители часто могут модернизировать старые агрегаты, устанавливая преобразователи частоты для динамического управления скоростью двигателя. Они также могут обновить панели управления, добавив интеллектуальные возможности автоматического реверса. Эти современные обновления значительно повышают энергоэффективность и снижают механическую нагрузку на стареющие компоненты.
При переходе от стандартных машин с прямым приводом к специализированным установкам с частотно-регулируемым приводом и двигателями премиум-класса IE4 обычно наблюдается снижение энергопотребления на 20–35 процентов на тонну обработанной продукции. Точная экономия зависит от плотности материала и конкретной конфигурации планетарных редукторов, которые оптимизируют крутящий момент при более низких электрических нагрузках.
Инженеры определяют размер двигателя путем эмпирического тестирования материалов. Они анализируют прочность на разрыв, сопротивление сдвигу и объемную плотность конкретного лома. Рассчитывая пиковую кинетическую энергию, необходимую для разрушения самых твердых деталей без остановки, они выбирают комбинацию двигателя и коробки передач, которая обеспечивает необходимый крутящий момент, избегая при этом неэффективности слишком большой силовой установки.


