
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-05 Происхождение:Работает


Мировой спрос на переработанный пластик растет беспрецедентными темпами, чему способствуют корпоративные обязательства по устойчивому развитию и ужесточение экологических норм. Однако под поверхностью этого быстро развивающегося рынка высокие затраты на коммунальные услуги часто истощают ежедневную прибыль операторов объектов. Коммунальные услуги, особенно вода и электричество, составляют огромную часть эксплуатационных расходов завода. Чтобы оставаться конкурентоспособными, руководители предприятий должны точно знать, сколько жидкости расходуется в процессе регенерации материалов.
Именно здесь в дело вступает современная инженерия. Высококачественное оборудование тщательно спроектировано для обеспечения максимальной производительности при минимизации коммунальных отходов. С эксплуатационной точки зрения эксплуатация прибыльного предприятия означает обращение с каждой каплей нагретой, химически обработанной воды как с строгим финансовым активом. В этом подробном руководстве мы разберем точные показатели полезности на метрическую тонну перерабатываемого материала. Мы также изучим внутреннюю механику высокоэффективной линии мойки пластика и продемонстрируем, как интегрированные системы восстановления жидкости напрямую защищают вашу прибыль.
Прежде чем углубляться в технические характеристики и гидродинамику, мы должны установить базовые показатели, которые регулируют потребление на современных предприятиях по переработке отходов. Инвесторы и операторы должны учитывать следующие стандартизированные данные при оценке прибыльности завода.
Глядя на нынешнюю траекторию развития отрасли, глобальные отрасли переработки отходов сталкиваются с беспрецедентным нормативным давлением в отношении сброса сточных вод. Анализ рынка указывает на массовый сдвиг в сторону установок с почти нулевым сбросом жидкости. Поскольку нехватка воды становится острой проблемой в крупных производственных центрах, местные муниципалитеты строго соблюдают ограничения на химическую потребность в кислороде и биологическую потребность в кислороде.
Объекты, использующие обильные муниципальные сбросы, подвергаются строгим штрафам или полностью закрываются. Следовательно, внедрение комплексной многоступенчатой фильтрации больше не является просто экологически безопасным пиар-ходом. Это стало строгой основой выживания в современной экономике пластмасс. Отрасль быстро переходит от моделей линейного потребления к агрессивной внутренней рециркуляции, что вынуждает производителей оборудования разрабатывать более интеллектуальные системы управления жидкостями, управляемые датчиками.
Анализ требований к тяжелому оборудованию для переработки требует внимательного изучения как отраслевых стандартов, так и физических переменных, вносимых бытовавшими отходами. Жидкость действует как химический растворитель и механический носитель. Требуемый объем прямо пропорционален уровню загрязнения входных тюков.
В секторе промышленных пластмасс потребление строго измеряется на тонну продукции. Переработка одной тонны сильно загрязненных использованных бутылок — тюков, пронизанных абразивным песком, остаточными сладкими жидкостями, стойкими клеями и органическими отходами — требует существенной базовой гидратации.
Без протоколов фильтрации для очистки одной тонны грязных хлопьев требуется от 10 000 до 15 000 литров для достижения приемлемой чистоты. Сброс такого огромного объема не является ни экономически целесообразным, ни экологически безопасным. Таким образом, оборудование премиум-класса работает в тандеме со сложными модулями очистки. Благодаря непрерывной фильтрации и рециркуляции потока фактическое потребление свежей подпитки снижается всего до 1000–3000 литров на тонну. Эти оставшиеся потери в первую очередь объясняются естественным испарением пара во время термической фазы и влагой, физически удерживаемой в извлеченном осадке.
Чтобы наглядно проиллюстрировать финансовые последствия выбора оборудования, в следующей таблице представлены показатели потребления в зависимости от различных конфигураций объектов.
| Конфигурация системы. | Использование пресной воды (на тонну). | Влияние эксплуатационных расходов. | Соблюдение экологических требований. |
|---|---|---|---|
| Старое оборудование (без модуля переработки) | 10 000–15 000 литров | Чрезвычайно высокий (серьезное истощение коммунальных услуг) | Высокий риск штрафов со стороны регулирующих органов |
| Стандартная линия с базовой фильтрацией | 4000–6000 литров | Умеренный | Соответствует основным муниципальным ограничениям |
| Современная линия с усовершенствованной системой ZLD с замкнутым контуром | 1000–3000 литров | Оптимизированный (самая низкая стоимость коммунальных услуг) | Полное соответствие во всем мире |
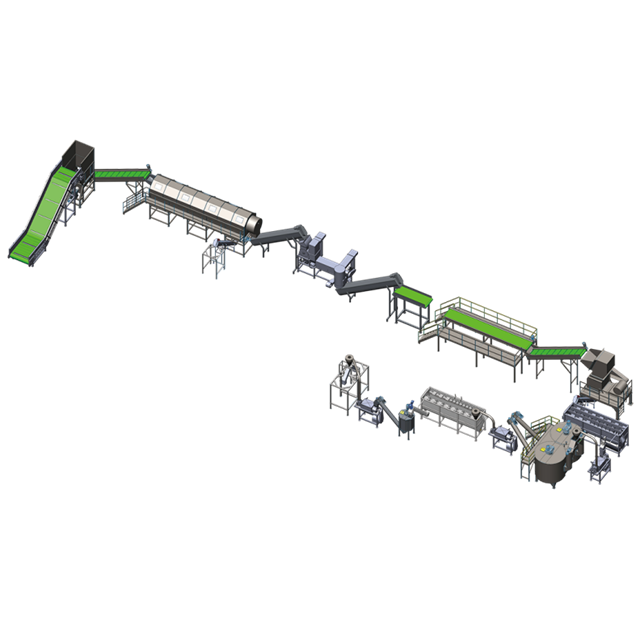
Чтобы точно оценить коммунальные расходы, операторы должны понимать пошаговый принцип работы оборудования. Жидкость не наносится равномерно по производственному цеху. Вместо этого он вводится и извлекается на весьма специфических стадиях для выполнения различных механических и химических функций.
Эта начальная стадия полностью сухая. Уплотненные тюки резко разбиваются на части мощным дебалером. Затем незакрепленные бутылки проходят через массивное вращающееся барабанное сито. Механическое опрокидывающее действие заставляет тяжелые загрязнения, такие как камни, осколки стекла и рыхлый песок, проваливаться через сетку сита. Сохранение жизненно важных коммунальных ресурсов начинается здесь с поддержания процесса в сухом состоянии.
Удаление этикетки осуществляется за счет сухого механического трения. Высокоскоростные ножи из сплава царапают внешнюю поверхность бутылки, отрывая этикетки из ПВХ или ПП. Некоторые усовершенствованные системы вводят минимальное количество тумана в камеру скребка. Эта небольшая влага действует как важнейшая смазка, уменьшающая тепло трения, предотвращая плавление и прилипание этикеток к пластику. Использование здесь незначительно, обычно составляет менее двух процентов от общего потребления.
Тяжелый расход начинается в грануляторе. Когда целые бутылки разрезаются на хлопья размером от 12 до 18 мм, в камеру резки подается непрерывный поток. Среди оглушительного хруста лопастей несущего винта жидкость служит двум важным целям. Он действует как необходимая охлаждающая жидкость, поглощая интенсивное тепло трения и предотвращая термическую деградацию. Одновременно он выполняет интенсивную предварительную промывку, используя сильное перемешивание для отделения поверхностной грязи от только что обрезанных кромок.
Измельченный материал поступает в большой сепаратор. Этот этап полностью зависит от динамики удельного веса. Поскольку ПЭТ плотнее воды, он опускается на дно, где его извлекают шнековые конвейеры. Более легкие полиолефины, такие как крышки для бутылок из ПП и ПЭ, всплывают на поверхность и их снимают. Хотя резервуар имеет большой объем, он работает как статичная система с внутренней циркуляцией. Потеря происходит только за счет влаги, переносимой влажными хлопьями.
Достижение пищевого качества требует агрессивной термической обработки. Хлопья погружают в изолированный котел с двойными стенками, нагретый до температуры от 85°C до 90°C. Смешанная с химическими веществами, такими как каустическая сода и специализированные моющие средства, эта среда растворяет стойкие клеи и микроскопические органические вещества. Истощение здесь исключительно велико из-за испарения пара и насыщения вязким химическим шламом, что требует постоянного впрыска свежей воды для поддержания безопасного уровня насосов.
После химической ванны хлопья необходимо тщательно промыть. Фрикционная шайба использует внутренний ротор, вращающийся со скоростью более 1000 об/мин. Холодный свежий поток впрыскивается, когда ротор с силой прижимает хлопья к сетке из нержавеющей стали. Интенсивное механическое трение удаляет размягченный клей и остатки едких химикатов. Поскольку для обеспечения чистоты продукта на этом этапе требуется безупречная прозрачность, он выступает в качестве основной точки поступления свежего продукта в общую систему.
Заключительный этап полностью сосредоточен на добыче. Влажные хлопья поступают в горизонтальную центробежную сушилку, в которой при высокоскоростном вращении механически удаляется поверхностная влага через мелкоячеистое сито. Затем материал проходит через тепловой трубопровод, где горячий воздух испаряет оставшиеся микроскопические капли. Чтобы материал был пригоден для дальнейшей переработки, конечное содержание влаги должно быть строго ниже одного процента.
Эксплуатация мощной установки без специального протокола очистки — это быстрый путь к отказу в работе. Экономическая жизнеспособность всего объекта глубоко переплетена с его способностью управлять, очищать и повторно использовать собственные сточные воды.
Замкнутая система очищает сточные воды непосредственно на месте. Когда мутная жидкость выходит из стадий мокрого дробления и трения, она перекачивается в централизованный модуль. Здесь вводятся химические коагулянты, в результате чего взвешенная грязь, бумажные волокна и органические частицы связываются вместе в тяжелые кластеры, известные как хлопья. Эти кластеры опускаются на дно отстойника в виде плотного осадка, который затем механически прессуется и удаляется как твердые отходы. Оставшаяся осветленная жидкость подвергается балансировке pH для нейтрализации остатков каустической соды перед закачкой обратно в дробилки.
Внедрение линии мойки для переработки ПЭТ-бутылок премиум-класса , оснащенной технологией восстановления, обеспечивает немедленную экономию средств. Постоянно фильтруя поток, современное предприятие успешно перерабатывает до 90 процентов поступающего газа. Такое резкое сокращение защищает оператора от колебаний муниципальных тарифов на коммунальные услуги. Кроме того, это гарантирует, что любые минимальные сбросы будут строго соответствовать законодательству, защищая бизнес от серьезных штрафов со стороны регулирующих органов.
Полное понимание затрат на коммунальные услуги требует анализа тонкого термодинамического баланса между тепловой энергией и объемом. Взаимодействие между котлом и ступенями холодного трения представляет собой наибольшую концентрацию затрат на коммунальные услуги.
Холодная жидкость, независимо от механического трения, не может разрушить сложные полимерные клеевые структуры или эффективно дезинфицировать органические остатки. Повышение температуры ускоряет химическую реакцию каустической соды, растворяя загрязнения на молекулярном уровне. Однако эта высокотемпературная среда приводит к непрерывному образованию пара. В сочетании с тем, что суспензия сильно насыщается растворенными клеями и ее необходимо периодически очищать, эта фаза является весьма интенсивной.
Менеджеры объектов постоянно сталкиваются с компромиссами. Если объем горячего резервуара слишком мал, концентрация химикатов резко возрастает, и суспензия становится слишком вязкой, чтобы насосы могли ее переносить. Если объем слишком велик, энергия, необходимая котлу, становится финансово неустойчивой. Современные системы решают эту проблему, используя прецизионные расходомеры для регулирования точного соотношения жидкости и хлопьев. Это гарантирует, что котел работает с максимальной термодинамической эффективностью без потери ни капли нагретого потока.
При создании нового предприятия инвесторы часто спорят о покупке подержанной техники со скидкой, а не о вложении средств в совершенно новое оборудование. Хотя первоначальные капитальные затраты на подержанное оборудование, несомненно, привлекательны, долгосрочные инженерные реалии часто говорят о более мрачной истории.
Основная проблема подержанных лесок заключается в механическом разрушении. Микроутечка в сильно корродированном резервуаре из углеродистой стали может привести к потере тысяч литров нагретой химически обработанной жидкости за один месяц. В течение обычного срока службы жесткое сочетание абразивного песка, едких химикатов и постоянной вибрации разрушает структурную целостность. Старое оборудование часто страдает от изношенных резиновых уплотнений насоса и не имеет необходимой сенсорной инфраструктуры для плавной интеграции с современными модулями с обратной связью. Это приводит к постоянным, неконтролируемым кровотечениям.
И наоборот, инвестиции в новое оборудование обеспечивают быструю окупаемость благодаря строгому контролю над коммунальными предприятиями. Современные системы изготавливаются из высококачественной нержавеющей стали 304 или 316, которая устойчиво противостоит химической коррозии и предотвращает структурные утечки. Они объединяют глобальные компоненты первого уровня, такие как программируемые логические контроллеры Siemens и двигатели ABB. Автоматизированные пневматические клапаны и интеллектуальные системы ПЛК активно контролируют уровень жидкости. Если резервуар достигает оптимальной вместимости, система автоматически прекращает подачу свежего продукта. Такой уровень автоматизации предотвращает человеческие ошибки, исключает излишки отходов и обеспечивает максимальную финансовую эффективность с первого дня.
Конечная цель завода — не просто очистить пластик, но и подготовить его к строгим требованиям термической экструзии. Переход от очистки к плавлению — очень чувствительный процесс, во многом зависящий от удаления влаги.
Если центробежные и термические сушилки не могут снизить содержание влаги ниже одного процента, на этапе плавления происходят катастрофические сбои. Под воздействием высокой температуры в присутствии влаги полимер подвергается гидролитической деградации. Молекулы воды агрессивно реагируют с полимерными цепями, разрывая их и резко снижая внутреннюю вязкость материала. Низкая характеристическая вязкость приводит к получению хрупкого низкокачественного пластика, непригодного для дорогостоящих применений, таких как производство бутылок из бутылок.
Хорошо спроектированная система гарантирует, что хлопья, выходящие из термической сушилки, будут чистыми, однородными и сухими. Эти идеально кондиционированные хлопья можно подавать непосредственно в экструдер без вторичного осушения. Строго контролируя качество и эффективность сушки, операторы гарантируют плавный переход к производству ПЭТ-пеллет . В конечном итоге это приводит к появлению высокочистых и прочных переработанных пеллет, которые продаются по премиальным ценам на мировом сырьевом рынке.
Оценка капитальных затрат требует выхода за рамки первоначальной покупной цены. Общая стоимость владения определяется ежедневными эксплуатационными расходами. Инвестирование в высококачественное оборудование напрямую снижает долгосрочные затраты за счет точного проектирования и управления ресурсами. Производители высшего уровня теперь отдают приоритет сохранению ресурсов, автоматизации и долговечности систем.
Независимо от того, требуется ли вашему предприятию компактная установка производительностью 500 кг/ч или мощная линия непрерывного производства производительностью 3000 кг/ч, современные разработки позволяют выполнить глубокую настройку. Частотно-регулируемые приводы регулируют мощность насоса в зависимости от загрузки хлопьев в реальном времени, не позволяя системе использовать максимальную полезность при обработке более легких партий. Кроме того, системы могут быть спроектированы специально для регионов, испытывающих острый дефицит воды, обеспечивая степень рециркуляции до 95 процентов за счет агрессивной внутренней флокуляции.
Современное восстановление материалов основано на интеллектуальном управлении ресурсами и точном машиностроении. Хотя переработка сильно загрязненных тюков после потребления по своей сути требует взаимодействия с жидкостью, высококачественная линия в сочетании с правильной технологией восстановления сводит к минимуму потребление свежей жидкости. Системы с замкнутым контуром позволяют снизить ежедневные эксплуатационные расходы, гарантируя, что ваше предприятие будет соответствовать требованиям законодательства и будет высокорентабельным. В конечном счете, выбор правильного оборудования напрямую влияет на ваши ежедневные счета за коммунальные услуги и общую эффективность предприятия. Если вы хотите оптимизировать планировку своего завода, модернизировать систему очистки сточных вод или изучить конкретные конфигурации оборудования, посетите Jwell Recycling сегодня. Позвольте нашей команде инженеров помочь вам построить устойчивое и высокорентабельное предприятие.
Нет, полный процесс не может работать полностью всухую. Хотя некоторые этапы предварительной обработки, такие как удаление тюков и механическое соскабливание этикеток, являются сухими процессами, жидкость химически и физически необходима для разделения сердцевины. Требуется в резервуаре-поплавке для отделения тяжелых полимеров от более легких полиолефинов. Кроме того, он действует как необходимая среда для переноса моющих средств и тепловой энергии во время фазы кипения, что является единственным эффективным способом растворения агрессивных клеев и дезинфекции органических остатков.
Объем сточных вод полностью зависит от мощности установки и наличия замкнутой системы очистки. На полностью оптимизированном предприятии, перерабатывающем 1000 кг в час с интегрированным модулем, система рециркулирует большую часть поступающего сырья. Фактические потери обычно ограничиваются 10–20 процентами от общего используемого объема. Эти потери происходят за счет естественного испарения пара и физического удаления влажного осадка. Таким образом, высокоэффективный завод может сбрасывать всего от 1 до 3 кубических метров сточных вод на тонну перерабатываемого материала.
На этапе кипения используется особый химический коктейль, который расщепляет загрязнения, не повреждая структуру полимера. Основным используемым химическим веществом является гидроксид натрия, широко известный как каустическая сода. Каустическая сода повышает уровень pH, эффективно омыляя масла и растворяя стойкие клеи на основе ЭВА, используемые для этикеток. Кроме того, для снижения поверхностного натяжения добавляются промышленные неионогенные поверхностно-активные вещества, позволяющие проникать в микрощели и вымывать стойкие сахара и сиропы.
Да, чистота промывочной жидкости оказывает огромное влияние на конечное качество гранул. Если поток промывки содержит большое количество взвешенных твердых частиц, растворенных органических веществ или остатков каустической соды, эти загрязнения припекают на поверхности хлопьев во время термической сушки. Когда эти загрязненные хлопья попадают в высокотемпературный экструдер, остатки сгорают. Это приводит к появлению черных пятен на гранулах, нежелательному желтому обесцвечиванию, чрезмерному дымлению фильерной головки и значительному ослаблению конечной структуры полимера.
Выбор подходящей системы очистки требует анализа трех основных факторов: вашей пропускной способности, уровня загрязнения входных тюков и местных экологических норм. Для переработки сильно загрязненных мусорных бутылок требуется надежная система, включающая химическую флокуляцию, флотацию растворенным воздухом и прессы для тяжелого осадка. Вы также должны проверить законодательные ограничения вашего местного муниципалитета на биологическую потребность в кислороде и химическую потребность в кислороде. Всегда консультируйтесь напрямую с производителем вашего оборудования, чтобы спроектировать спаренный модуль, который точно соответствует вашему расходу.
С инженерной точки зрения идеальное соотношение в котле непрерывного действия с горячей промывкой обычно составляет от 3:1 до 4:1 по весу. Поддержание этого конкретного баланса гарантирует, что суспензия будет достаточно жидкой для транспортировки центробежными насосами без засорения, оставаясь при этом достаточно плотной, чтобы котел не тратил впустую чрезмерную электрическую или паровую энергию на нагрев пустой жидкости. Прецизионные расходомеры и автоматические клапаны имеют решающее значение для динамического поддержания точного соотношения.
Интеграция модуля переработки замкнутого цикла резко снижает эксплуатационные расходы за счет сокращения двух основных периодических расходов: платы за забор свежих муниципальных вод и штрафов за сброс опасных сточных вод. Возвращая до 90 процентов технологической жидкости, заводы изолируют себя от колебаний цен на коммунальные услуги. Кроме того, удержание нагретой жидкости в контуре системы снижает термодинамическую нагрузку на котлы, снижая ежедневное потребление электроэнергии или газа, необходимое для доведения холодной подпиточной жидкости до необходимой рабочей температуры 90°C.


