
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Введение
В условиях жесткой конкуренции в области восстановления полимеров влага выступает главным врагом качества окатышей. Представьте себе заводской цех. Недостаточно высушенная гибкая упаковка попадает в экструдер-гранулятор. Захваченная вода бурно превращается в пар при попадании в зону плавления. Эта термодинамическая реакция приводит к сильному пенообразованию и снижению прочности на разрыв. В конечном итоге компания производит партию переработанных пеллет пониженного качества, которым с трудом удается найти покупателей. Для менеджеров предприятий, эксплуатирующих коммерческую линию по мойке пластика , выбор оптимальной системы обезвоживания является критически важным решением на этапе «дна воронки».
Исторически в этом секторе доминировала высокоскоростная ротационная сушка. Однако отрасль быстро развивается. Появление передовых технологий механического сжатия фундаментально изменило операционные парадигмы. Это особенно актуально для предприятий, перерабатывающих мягкие материалы с большой площадью поверхности, такие как сельскохозяйственные пленки из ЛПЭНП и тканые полипропиленовые мешки. В этом подробном руководстве анализируются физическая механика, эксплуатационная эффективность, скрытые затраты на техническое обслуживание и точная совместимость материалов обеих методологий. Это дает возможность переработчикам максимизировать производительность и сохранить свою прибыль.
Ключевые выводы
Глобальные требования по вторичной переработке быстро меняют структуру сырья. Сейчас переработчики перерабатывают растущие объемы сильно загрязненной ультратонкой гибкой упаковки, использованной после потребления. Рыночные данные указывают на решительный отход от систем термической сушки. Затраты на электроэнергию растут, а нормы выбросов углекислого газа ужесточаются во всем мире. Следовательно, операторы объектов активно переходят на системы механического обезвоживания. Оборудование, которое может одновременно обеспечить глубокое удаление влаги и уплотнение материала без дополнительного нагрева, становится новым отраслевым стандартом. Этот переход решает как геометрические проблемы гибких пленок, так и экономическую необходимость снижения стоимости тонны переработанной бывшей в употреблении смолы.
Прежде чем оценивать конкретное оборудование, операторы должны понять фундаментальную физику, определяющую этап экструзии. Избыток воды, попадающий в отходы пластика, создает каскад термодинамических узких мест.
Когда в бункер подается влажный материал, нагреватели цилиндра экструдера вынуждены работать сверхурочно. Они потребляют огромное количество электроэнергии просто для того, чтобы выпарить воду перед расплавлением полимера. Такое быстрое расширение пара вызывает агрессивные колебания дегазации. Часто это вынуждает операторов снижать скорость подачи, чтобы предотвратить засорение вентиляционных отверстий. Это операционное препятствие становится все более очевидным из-за изменения глобальных профилей сырья. Сложные потоки бытовых отходов удерживают значительно больше поверхностных вод, чем чистые промышленные отходы. Это обнажает ограничения традиционных методов сушки и подталкивает отрасль к усиленному механическому сжатию.
Помимо счетов за коммунальные услуги, остаточная влага напрямую влияет на молекулярную целостность конечного продукта. Пар, захваченный расплавом полимера, создает микроскопические пустоты и пузырьки внутри экструдированных гранул. Для чувствительных полимеров эта влага может даже вызвать гидролиз во время фазы плавления. Это резко снижает внутреннюю вязкость и делает конечный продукт хрупким. Внедрение надежной ступени удаления влаги гарантирует плотный и однородный корм. Это напрямую повышает объемную плотность и визуальную прозрачность готовых гранул, позволяя им конкурировать с первичными смолами в высокотехнологичных производственных приложениях.
Эти агрегаты, которые на заводе часто называют фрикционными моечными машинами или центробежными сушилками, используют всю мощь высокоскоростной вращательной силы. Базовая архитектура включает прочный центральный ротор с расположенными под углом лопастями. Этот ротор бешено вращается, часто со скоростью от 1000 до 1500 об/мин, внутри стационарного перфорированного экрана из нержавеющей стали. Когда пропитанный пластик впрыскивается в нижний корпус, оглушительная вращательная сила резко швыряет материал на внешний экран. Вода проходит через перфорационные отверстия под действием центробежной силы. Одновременно расположенные под углом лопасти смещают пластик вверх по направлению к разгрузочному желобу.
Для конкретных потоков материалов этот высокоскоростной подход остается невероятно выгодным. Твердые пластмассы, сохраняющие форму при ударах, прекрасно поддаются такой обработке. Эти системы могут перерабатывать непрерывные большие объемы жестких хлопьев, не создавая узких мест для последующего потока. Кроме того, интенсивное кинетическое трение, возникающее между пластиком, лопастями ротора и ситом, действует как заключительный этап полировки. Он агрессивно удаляет стойкие бумажные этикетки, остатки клея и химические моющие средства. Опираясь на простую ротационную механику, эти машины обычно требуют меньших первоначальных капитальных затрат.
Несмотря на свою способность работать с жесткими хлопьями, центрифугирующие сушилки сталкиваются с серьезными механическими препятствиями при работе с такими материалами, как стрейч-пленка из полиэтилена низкой плотности или сельскохозяйственная мульча. Не обладая структурной жесткостью, тонкие влажные пленки мгновенно прилипают к перфорированному экрану под действием вращательной силы. Это явление, известное как затенение экрана, эффективно закрывает дренажные отверстия. Запертая внутри корпуса воде некуда выйти. В результате образуются влажные выделения, влажность которых часто превышает 10%. Что еще более важно, операторы вынуждены останавливать всю линию, чтобы вручную очистить и промыть под давлением закрытые сетки. Это отнимает драгоценное производственное время.
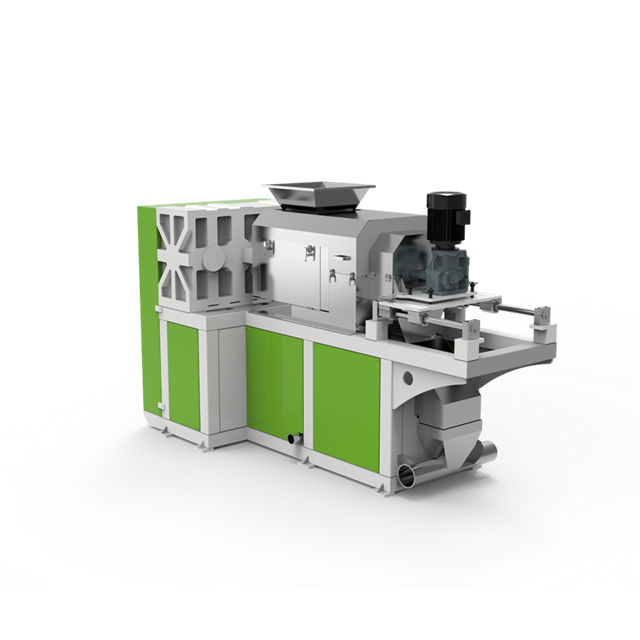
Чтобы преодолеть геометрические проблемы, связанные с гибкими отходами, инженеры оборудования отошли от скорости и перешли на медленный, неослабевающий крутящий момент. Пресс для пленки работает по принципу уменьшения объема. Сердцем машины является массивный, постепенно затягивающийся цельный стальной винт, вращающийся на низких скоростях внутри усиленного ствола с прорезями.
По мере того, как влажная, пушистая пленка продвигается вперед, диаметр корня винта увеличивается, а шаг сжимается. Это создает зону сжатия с экстремально высоким давлением. Он буквально выжимает жидкость из пластиковой матрицы, проталкивая ее через точно отфрезерованные дренажные зазоры. Ведущее оборудование для обезвоживания пластиковой пленки , такое как серия DYJG Squeezer, использует огромную мощность двигателя от 90 до 160 кВт для обеспечения производительности от 500 до 1000 кг в час.
Отличительной особенностью этой технологии является ее термодинамический профиль двойного действия. Огромный механический сдвиг, создаваемый винтом, прижимающим пластик к стенкам цилиндра, производит значительное локальное тепло трения. Это естественное тепло служит блестящей вторичной цели. Он испаряет микроскопическую поверхностную влагу, которую невозможно достичь одним лишь физическим давлением. Одновременно он нагревает легкую пленку до точки размягчения. Когда материал проталкивается через разгрузочную головку, он агломерируется в тяжелые полурасплавленные комки.
Для предприятий, занимающихся восстановлением гибкой упаковки, метод механического сжатия дает революционные результаты. Даже при использовании высокопористых тканых мешков или растягивающихся пленок, подверженных статическому электричеству, отжимные устройства постоянно снижают конечную влажность до оптимального диапазона от 1% до 3%. Это идеально подготавливает материал к фазе плавления. Преобразуя легкий пух в плотные самородки, объемная плотность сырья резко возрастает. Это полностью исключает перемычки в бункере, позволяя шнеку экструдера агрессивно вгрызаться в материал.
Принятие решения о капитальном оборудовании на основе данных требует, чтобы менеджеры предприятий отбросили маркетинговые претензии и посмотрели непосредственно на операционные показатели нижней части воронки продаж. Как эти две архитектуры действительно сравниваются в заводских условиях?
| Оперативное метрическое | центробежное обезвоживание (центробежная сушилка) | Механическое сжатие (шнековый пресс) |
|---|---|---|
| Целевой профиль сырья | Жесткий пластик, хлопья ПЭТ, бутылки из ПЭВП. | Гибкая пленка, ПВД, тканые мешки, стретч-пленка |
| Окончательное содержание влаги | от 1% до 2% для жестких конструкций; от 8% до 15% на фильмы | От 1% до 3% стабильно для мягких материалов. |
| Энергетический след | Высокие накладные расходы, если на выходе добавляется термическая сушка. | Отличная эффективность; использует тепло механического трения |
| Фокус на техническое обслуживание | Частое отслепание сита, чувствительность к дисбалансу ротора | Периодическое восстановление наплавленного сварного шва на витках винта. |
| Уплотнение материала | Никто; выводит рыхлые, легкие хлопья | Высокий; на выходе полупластифицированные, плотные комки |
Конечным критерием является сухость материала, попадающего в горловину экструдера. Центрифуги хорошо справляются с жесткими хлопьями. Однако при подаче мягких пленок возникающая в результате высокая влажность совершенно неприемлема для прямой экструзии. Прессы надежно измельчают влагу мягкой пленки до строгого порога, необходимого для высококачественного гранулирования.
На первый взгляд, двигатель отжимной сушилки потребляет значительно меньшую силу тока, чем массивный привод с высоким крутящим моментом соковыжималки. Тем не менее, оценка двигателя в отдельности рисует обманчивую картину. Поскольку центрифуги оставляют гибкие пленки намокшими, инженерам предприятий обычно приходится устанавливать обширные трубопроводы для термической сушки горячим воздухом. Нагрев окружающего воздуха для сушки пластика требует ошеломляющего количества электроэнергии. Пресс элегантно обходит всю эту тепловую стадию, обеспечивая значительно более низкие общие затраты энергии на тонну перерабатываемого материала.
Золотое правило проектирования предприятий по переработке отходов простое. Физические свойства сырья должны определять технологический выбор. Несовпадение машины с полимерным профилем — гарантированный путь к узким местам в работе.
Если ваш основной источник потребления состоит из толстостенных контейнеров для использованных отходов, устойчивых к деформации, бесспорным чемпионом остается высокоскоростная сушка при отжиме. Природная жесткость хлопьев для напитков из ПЭТ предотвращает засорение сита. Толстостенные молочники, бутылки для моющих средств и твердый АБС-пластик, полученный из электронных отходов, исключительно хорошо реагируют на высокоскоростной удар.
И наоборот, если ваша бизнес-модель нацелена на прибыльный сектор гибкой упаковки, интеграция технологии сжатия практически обязательна. Сильно загрязненные пленки из ПЭВД для сельскохозяйственной мульчи, как известно, трудно обрабатывать без агрессивного отжима. Коммерческая транспортная упаковка, такая как стрейч-пленка для поддонов из ЛПЭНП, требует как глубокой сушки, так и уплотнения перед успешной экструзией. Тканые полипропиленовые мешки Jumbo удерживают значительное количество воды внутри своих нитей; только сильный механический сдвиг может вытеснить эту скрытую влагу наружу.
Фиксация исключительно на первоначальных капитальных затратах часто приводит владельцев предприятий в ловушку неэффективных долгосрочных установок. Хотя сверхмощный винтовой пресс имеет более высокую первоначальную цену, чем стандартная фрикционная шайба, общая стоимость владения в течение периода от трех до пяти лет в значительной степени благоприятствует отжимному устройству для нанесения пленки.
Рассмотрим резкое сокращение ручного труда. Операторам установок больше не приходится останавливать линию несколько раз за смену, чтобы тщательно очистить заглушки. Это открывает путь к непрерывному многосменному производству. Кроме того, термодинамическая эффективность устранения вспомогательных вентиляторов горячего воздуха сокращает ежемесячные накладные расходы на коммунальные услуги. Это часто компенсирует более высокие первоначальные инвестиции в течение первых 12–18 месяцев.
Самое главное, нельзя игнорировать финансовые последствия уплотнения материала. Подача легких, рыхлых хлопьев в экструдер обычно приводит к закупорке загрузочного отверстия. Это вызывает голодание винта и снижает выходную мощность до 40%. Выдавая плотные, сухие наггетсы, пресс-пресс обеспечивает работу гранулятора на абсолютно максимальной номинальной мощности. Извлечение дополнительных 200 килограммов пеллет премиум-класса каждый час напрямую увеличивает ежедневный доход.
Независимо от того, строите ли вы новое предприятие или модернизируете стареющее предприятие, проведение тщательного аудита вашего текущего узкого места в системе обезвоживания — это первый шаг к увеличению производительности. Использование правильной механической архитектуры гарантирует плавный и бесперебойный переход от загрязненных тюков к высококачественной смоле.
Интересно, что многие элитные, мощные объекты сейчас внедряют гибридную архитектуру. В этих усовершенствованных установках влажная пленка сначала проходит через высокоскоростную центрифугу сразу после промывочных баков. Это яростно стряхивает большую часть поверхностной воды и тяжелого песка. Материал, влажность которого теперь составляет около 15%, затем подается непосредственно в мощный пресс для окончательного обезвоживания и уплотнения в глубоких порах. Этот пуансон «один-два» минимизирует абразивный износ шнека отжимного устройства, обеспечивая при этом получение в экструдер безупречного сырья.
Для предприятий, занимающихся исключительно переработкой гибких полимеров, инвестиции в специальную систему мойки пластиковых отходов , которая по своей сути оснащена интегрированной технологией шнекового пресса, обеспечат наиболее надежный и автоматический опыт работы. Это обеспечивает вашу позицию на высококонкурентном рынке вторичной смолы.
Заключение
В техническом противостоянии между центробежным вращением и механическим сжатием не существует универсально превосходящей машины. Существует только идеально подходящее решение для вашего конкретного профиля полимера. Для операций, связанных с жесткими пластиками, центрифужные сушилки остаются невероятно быстрыми, надежными и экономичными краеугольными камнями. И наоборот, для современных переработчиков, работающих на очень требовательной арене мягких пластиков, устройство для отжима пленки представляет собой неизбежный и очень прибыльный технологический прорыв.
Выполняя беспрецедентное удаление влаги и уплотнение жизненно важного материала за один непрерывный этап, пресс-отжим премиум-класса способен превратить испытывающую трудности линию в оптимизированное и высокорентабельное предприятие. Руководители заводов должны внимательно и объективно взглянуть на поступающие тюки, рассчитать истинные затраты тепловой энергии и внедрить технологию обезвоживания, которая обеспечит стабильное качество пеллет. Оцените свой материальный поток сегодня и изучите специализированные конфигурации оборудования, предлагаемые ведущими отраслевыми производителями, чтобы обеспечить безопасность вашей деятельности в будущем.
Хотя это технически возможно, это крайне неэффективный и финансово затратный подход. Термическим нагревателям требуется огромное количество электрической или газовой энергии для испарения воды с поверхности пленки. Винтовой пресс обеспечивает превосходное снижение влажности за счет чистого механического давления и локализованного тепла трения, что делает его гораздо более экономичным и экологически устойчивым методом создания гибкой упаковки.
Для гладкой и качественной экструзии содержание влаги должно поддерживаться строго ниже 3%. Превышение этого порога заставляет нагреватели экструдера расходовать энергию на кипячение воды, а не на плавление пластика. Это неизменно приводит к агрессивному пенообразованию, нарушению геометрии гранул, ослаблению молекулярной структуры и серьезной нагрузке на систему вакуумной дегазации.
В подавляющем большинстве современных оперативных схем – да. Поскольку во время фазы сжатия под высоким давлением пресс-сжиматель генерирует интенсивное тепло трения, он естественным образом частично плавится и уплотняет рыхлую пленку в твердые, тяжелые комки. Это позволяет операторам предприятия подавать материал непосредственно в бункер экструдера, полностью минуя необходимость в отдельном трудоемком агломераторе периодического действия.
Абсолютно. Фактически, многие высокопроизводительные операции промышленного масштаба используют именно эту гибридную стратегию. Центробежная фрикционная шайба устанавливается сразу после резервуаров для влажного гранулирования или промывки для быстрого удаления основной массы грязной поверхностной воды и тяжелых загрязнений. Затем материал транспортируется в пресс для окончательной фазы глубокой сушки и уплотнения. Такая последовательность значительно продлевает эксплуатационный ресурс обеих машин.
Скорость износа во многом зависит от абразивности конкретного сырья. Сюда входит объем остаточного песка, грязи или микроскопической металлической стружки, прошедших стадию мойки. Вообще говоря, прессы премиум-класса, изготовленные из износостойких легированных сталей, могут надежно работать от 3000 до 5000 часов, прежде чем лопасти шнека изнашиваются настолько, что требуется профессиональная реставрация наплавкой.
Высокий уровень абразивных загрязнений, таких как песок и крупка, ускоряет износ движущихся частей. Центробежные сушилки могут действовать как вторичная фрикционная шайба, помогая удалить эту грязь, но их сита быстро изнашиваются. Отжиматели, хотя и превосходно справляются с обезвоживанием, будут быстрее разрушать шнеки, если материал не будет предварительно промыт должным образом. Таким образом, сильно загрязненные потоки получают наибольшую выгоду от тщательной фазы промывки перед входом в любую установку механического обезвоживания.
В автономной центрифуге используется двигатель меньшего размера, который, по-видимому, потребляет меньше энергии. Однако при этом пленки остаются влажными, что требует последующей термической сушки, которая потребляет огромное количество энергии. В устройстве для отжима пленки используется более крупный двигатель с высоким крутящим моментом, но он полностью исключает необходимость термической сушки. При расчете общего энергопотребления системы на тонну обработанной пленки установка отжима оказывается значительно более энергоэффективной.


