
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-16 Происхождение:Работает


Мировая индустрия пластмасс ежегодно перерабатывает сотни миллионов тонн материала. В центре этой масштабной операции находится экструзионное оборудование. Рентабельность во многом зависит от выбора правильного оборудования. Недавний отраслевой анализ показывает быстрый переход к интеллектуальным, энергоэффективным экструзионным системам. Руководствуясь строгими требованиями глобальной экономики замкнутого цикла, производители переходят на системы с адаптивным нагревом и расширенной интеграцией датчиков. Одношнековая экструзия остается абсолютным ориентиром для этого перехода. Он обеспечивает непревзойденную надежность и экономичность. В этом руководстве описаны основные варианты использования, сравниваются их с двухвинтовыми установками и предоставляется практическая основа выбора для операторов предприятий.
Чтобы понять возможности этих машин, нам нужно взглянуть на действующие механические силы. Основная задача — расплавить, гомогенизировать и прокачать термопластичные материалы через формовочную головку при строго контролируемых параметрах.
Стандартный винт имеет три отдельные функциональные зоны. Каждая секция выполняет определенную тепловую и механическую задачу на пути от твердого состояния к расплавленному.
Использование одного вращающегося вала снижает механический износ редуктора и упорных подшипников. У операторов на этажах меньше поломок в середине смены. Запасные части дешевле, что приводит к значительному увеличению времени безотказной работы.
Современное производство требует непрерывного и стабильного потока расплава. Одновинтовые системы превосходно справляются с созданием постоянного давления. Это делает их основой нескольких важнейших производственных секторов.
Эта технология во многом зависит от непрерывного производства пластиковых труб. Водопроводные трубы из полиэтилена высокой плотности, канализационные трубы из ПВХ и прецизионные медицинские трубки требуют очень стабильного выходного давления. Это гарантирует, что размерные допуски останутся строго в пределах контроля качества.
Эти экструдеры производят плоские пластиковые листы и литые пленки для упаковочного сектора. Для термоформования листов для пищевых контейнеров и пленок для сельскохозяйственных теплиц требуется идеально равномерная температура плавления. Специализированные барьерные конструкции предотвращают оптические дефекты и изменения толщины.
Электротехническая промышленность использует эти системы для изоляции проводов. Оголенный медный провод протягивается через крейцкопф, в то время как экструдер наносит равномерный слой термопластической изоляции. Точный контроль частоты вращения гарантирует постоянную толщину покрытия для обеспечения электробезопасности.
По мере того как производственная ситуация становится все более устойчивой, роль этих экструдеров в переработке отходов растет в геометрической прогрессии. Они специально созданы для переплавки постпромышленного лома и фильтрации примесей. Затем полимер разрезают на однородные гранулы.
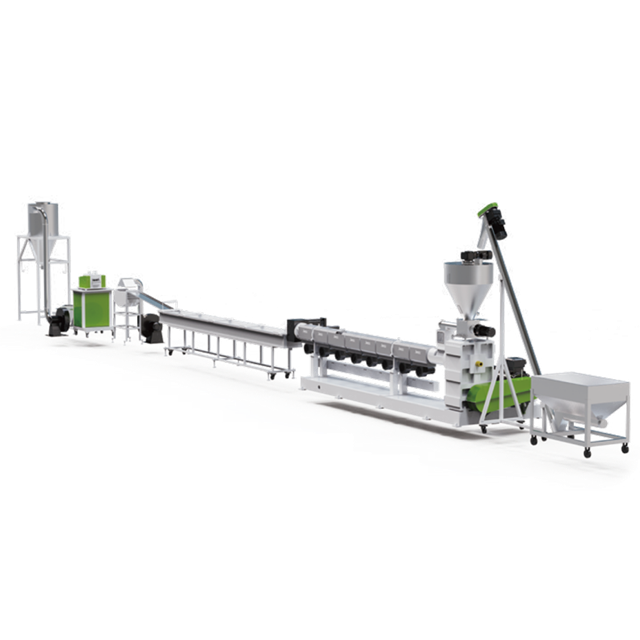
В секторе переработки это оборудование служит сердцем любой промышленной машины для гранулирования пластика . Конечная цель — превратить отходы неравномерной формы с низкой плотностью в однородные гранулы с высокой плотностью. Эти гранулы затем возвращаются на линии литья под давлением или выдувной пленки.
Пластиковым отходам не хватает однородной геометрии, необходимой для эффективного производства. Гранулятор поглощает отходы неправильной формы, подвергает контролируемому нагреву и экструдирует их в непрерывные пряди. Эта термическая трансформация восстанавливает объемную плотность и сыпучесть.
Современные системы предназначены для работы с загрязненным сырьем. Промытые бытовые отходы часто содержат остаточную влагу и летучие органические соединения. Вентилируемые экструдеры имеют зоны вакуумной дегазации, соединенные с насосами высокой производительности. Это безопасно удаляет газы и предотвращает образование пустот в готовых гранулах. Операторы полагаются на двухпоршневые гидравлические устройства смены сеток, позволяющие заменять фильтры на лету, улавливая грязь без остановки производства.
Конфигурация сильно зависит от входящих материальных условий. В одноступенчатых установках используется один экструдер, и они идеально подходят для чистого промышленного лома. В двухступенчатых установках используется первичный экструдер для плавления и фильтрации грубого материала, который подается непосредственно во вторичный шнек для дальнейшей дегазации. Это обязательно для пленок с плотной печатью.
Полипропилен и полиэтилен представляют собой самый большой объем пластиковых отходов в мире. Обработка этих полиолефинов требует надежного оборудования. Специальная линия гранулирования ПП-ПЭ спроектирована с нуля с учетом их уникальных термических свойств. Высокоэффективные модели часто имеют диаметр шнеков от 90 до 160 мм, обеспечивая производительность от 300 до 1000 кг в час в зависимости от мощности приводного двигателя.
Жесткие хлопья из раздавленных бутылок или обрезков труб обладают относительно высокой объемной плотностью. Их можно подавать самотеком прямо в бункер. Геометрия шнека оптимизирована для транспортировки твердых материалов, обеспечивая немедленное сжатие для инициирования быстрого плавления. Это обеспечивает высокую производительность и превосходную плотность гранул.
Гибкие пластики, такие как стретч-пленка и сельскохозяйственные пленки, представляют собой явное инженерное препятствие. Эти материалы невероятно легкие и легко помещаются в стандартный бункер. Экструдеры в линии по производству пленки часто интегрированы с резаком-уплотнителем. Массивные вращающиеся лезвия режут, нагревают трением и уплотняют обрезки пленки. При этом полурасплавленное тесто принудительно подается непосредственно в зону подачи.
Полиэтилентерефталат очень ценен, но, как известно, его трудно перерабатывать. Усовершенствованные одновинтовые платформы при правильном проектировании исключительно эффективны и экономичны для решения этой задачи.
ПЭТ активно поглощает атмосферную влагу. Плавление его в присутствии влаги приводит к гидролитическому разложению. Это значительно снижает его характеристическую вязкость, делая переработанный материал хрупким и бесполезным для применений с высокими нагрузками, таких как выдувание бутылок.
Машины для этого материала должны быть узкоспециализированными. премиум-класса JWT Одношнековая линия гранулирования ПЭТ включает в себя сушильные башни предварительной кристаллизации и осушения. Шнек имеет профиль с низким сдвиговым усилием, предотвращающий механический разрыв хрупких полимерных цепей. В этих системах используется надежная многозонная вакуумная дегазация с помощью насосов Рутса для удаления остаточной влаги. Специализированные системы подводной резки быстро закаливают гранулы, чтобы сохранить жизненно важные свойства материала.
Руководители заводов часто спорят между одношнековой и двухвинтовой технологией во время закупок оборудования. Оба обладают явными достоинствами. Их идеальные области применения резко различаются в зависимости от химии материалов и целей конечного продукта.
Эта конфигурация является оптимальным выбором для перекачки, плавления и формования полимера одного типа. Это бесспорный лидер в области стандартной переработки пластмасс, непрерывного производства профилей и создания исключительно высокого давления на головке штампа. Он превосходно подходит для обработки материалов, не требующих интенсивного распределительного смешивания.
Двухшнековые экструдеры оснащены двумя взаимодействующими шнеками, вращающимися внутри одного цилиндра. Они обеспечивают агрессивные возможности смешивания. Эти машины строго необходимы для составления сложных полимерных компаундов, включающих большие объемы наполнителей, таких как карбонат кальция, и обработки высокотермочувствительных материалов, таких как порошок жесткого ПВХ.
| Особенность | Одношнековый экструдер | Двухшнековый экструдер |
|---|---|---|
| Капитальные затраты | Значительно меньшие первоначальные инвестиции | Высокие первоначальные инвестиции |
| Операционные расходы | Низкое энергопотребление и меньше движущихся частей | Высокая потребность в энергии и сложная коробка передач |
| Сложность обслуживания | Простое извлечение винта для повседневной очистки | Сложный демонтаж, требующий привлечения специалистов |
| Эффективность откачки | Превосходное и очень стабильное давление расплава | Умеренная и сильно зависит от конфигурации винта |
| Возможность смешивания | Ограничено, если не используются специальные барьерные винты. | Отлично подходит как для распределительных, так и для дисперсионных задач. |
Прозрачность имеет первостепенное значение при инвестировании в тяжелое машиностроение. Понимание операционных границ обеспечивает максимальную отдачу от инвестиций.
Механизм сопротивления потоку невероятно эффективен при создании огромного давления, необходимого для проталкивания вязких расплавов через тонкие фильтрующие сетки. Меньшие первоначальные капитальные затраты и доступные запасные бочки резко сокращают финансовые барьеры для создания новой производственной линии. Стандартные заводские рабочие могут управлять и обслуживать оборудование, имея минимальную специальную подготовку.
Стандартные конструкции основаны на ламинарном потоке. Он по своей сути плохо разрушает агломераты пигментов. Двухшнековый вариант обязателен, если вашей целью является рецептура с высоким содержанием наполнителей. Кроме того, производительность во многом зависит от объемной плотности сырья. Неуправляемые изменения в сырье могут привести к резким скачкам.
Инвестирование в линию гранулирования пластика является важным капитальным решением. Операторы должны критически оценить несколько рабочих параметров, чтобы обеспечить правильную конфигурацию.
Физическое состояние вашего сырья определяет архитектуру машины. Чистый промышленный лом требует только одноступенчатой установки. Сильно загрязненные бытовые отходы требуют двухступенчатой линии с агрессивной вакуумной дегазацией и непрерывной гидравлической фильтрацией расплава.
Целевая выходная мощность напрямую зависит от диаметра шнека и мощности двигателя. Шнек диаметром 90 мм обычно обеспечивает производительность от 200 до 300 кг в час для средних операций. На заводах промышленного масштаба используются массивные шнеки диаметром 160 мм, приводимые в движение двигателями мощностью 250 кВт и развивающие скорость более 1000 килограммов в час. Соотношение длины и диаметра также необходимо выбирать тщательно. Соотношение 32:1 или 36:1 обеспечивает достаточную длину ствола для тщательной плавки и удаления газа при переработке отходов.
Последующий метод гранулирования должен соответствовать индексу текучести расплава полимера и характеристикам охлаждения.
| Метод резки | Идеальные материалы | Обзор механизма |
|---|---|---|
| Водокольцевое гранулирование | ПЭ, ПП, АБС | Расплав разрезается на поверхности матрицы и сразу же выбрасывается в кольцо с циркулирующей водой для быстрого охлаждения. Идеально подходит для стандартных полиолефинов. |
| Гранулирование прядей | ПЭТ, ПК, нейлон | Полимер экструдируют в длинные пряди, охлаждают на водяной бане и измельчают роторным резаком. Лучше всего подходит для хрупких или высоковязких пластиков. |
| Подводное гранулирование | ТПУ, ТПЭ, ПП с высокой текучестью расплава | Расплав разрезается полностью погруженным в водяную камеру, в результате чего получаются гранулы идеальной сферической формы. Используется для материалов премиум-класса или высокотекучих материалов. |
Можно, но конечное качество продукции сильно зависит от совместимости температур плавления смешанных материалов. Двухступенчатая установка с агрессивной фильтрацией расплава настоятельно рекомендуется для гомогенизации смеси сильно смешанных или загрязненных отходов.
Помпаж обычно возникает из-за непостоянной объемной плотности сырья, неправильного контроля температуры в зоне подачи или изношенных винтовых витков. Обеспечение постоянной скорости подачи и поддержание надлежащего охлаждения загрузочного канала предотвращает преждевременное плавление и закупорку, что стабилизирует производительность.
Соотношения обычно варьируются от 28:1 до 36:1 для стандартных процессов переработки. Такая увеличенная длина обеспечивает необходимое время пребывания для правильного плавления, гомогенизации и эффективной вакуумной дегазации.
Энергоэффективность достигается за счет использования высокомоментных синхронных двигателей с постоянными магнитами и изоляции лент нагревателя на стволе. Обновление до интеллектуальных контроллеров температуры также предотвращает перегрев, что значительно снижает общее энергопотребление.
Срок службы полностью зависит от абразивности сырья и используемой обработки стали, например биметаллических покрытий. Высококачественный шнек может непрерывно работать от одного до трех лет, прежде чем потребуется профессиональный ремонт при переработке стандартных полиолефинов.
Да, при условии, что это специально разработанная система. Усовершенствованные линии очень эффективны для ПЭТ, поскольку они обеспечивают меньший сдвиг, чем двухшнековые. Они должны обеспечивать надежную вакуумную дегазацию для извлечения влаги и предотвращения гидролитического разложения.
Выбор оптимального экструзионного оборудования определяет долгосрочную эффективность и прибыльность всего вашего предприятия. Независимо от того, обрабатываете ли вы жесткие полиолефины, гибкие пленки или чувствительный к влаге ПЭТ, выбор правильной геометрии шнека и технологии дегазации не подлежит обсуждению. Готовы модернизировать свои производственные возможности с помощью передовых технологий? Изучите высокопроизводительные индивидуальные решения, адаптированные к вашим точным требованиям к сырью, на https://www.jwell-recycling.com, чтобы обеспечить себе конкурентное преимущество на мировом рынке пластмасс.


