
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-21 Происхождение:Работает


Знаете ли вы, что одна беспризорная бутылка из ПВХ может испортить всю партию отходов? Это дорогостоящая реальность в заводских условиях. Загрязнение ПВХ серьезно угрожает стандартным процессам переработки ПЭТ, вызывая необратимое повреждение оборудования и резкое ухудшение качества материала. Сегодня мы выясним, почему поливинилхлорид действует как яд на ваши экструзионные линии, и наметим практические инженерные стратегии, позволяющие предотвратить его проникновение в рабочий процесс.
Чтобы понять, почему поливинилхлорид действует как яд при переработке полиэтилентерефталата, мы должны изучить их фундаментальные химические и физические свойства. На первый взгляд прозрачный контейнер из ПВХ и стандартная бутылка для воды из ПЭТ на сортировочной ленте выглядят практически одинаково. Оба материала обладают превосходной прозрачностью, жесткостью и барьерными свойствами. Исторически сложилось так, что этот общий визуальный профиль означал, что производители использовали его для перекрывающихся упаковочных материалов, таких как контейнеры для растительного масла и упаковка-раскладушка.
Однако их химическая ДНК совершенно различна. ПЭТ – это термопластичная полимерная смола, состоящая из углерода, водорода и кислорода. Операторы предприятий высоко ценят его за прочность на разрыв, термическую стабильность и полную возможность вторичной переработки. В отличие от него, ПВХ представляет собой синтетический пластик с высоким содержанием хлора, обычно около 57 процентов по весу. Хотя такое высокое содержание хлора придает ПВХ уникальную химическую стойкость и огнестойкость, оно является именно тем катализатором, который превращает его в опасный загрязнитель во время термической обработки.
Еще одно критическое совпадение заключается в их удельном весе. Плотность ПЭТ колеблется от 1,33 до 1,38 грамма на кубический сантиметр, тогда как плотность жесткого ПВХ обычно составляет от 1,30 до 1,45. Поскольку эти плотности очень точно отражают друг друга, традиционные методы разделения на водной основе полностью терпят неудачу. Оба материала опускаются на дно стандартной водяной бани, что вынуждает менеджеров предприятий полагаться на гораздо более сложные механизмы сортировки.
Представьте себе быстро движущийся конвейер на муниципальном мусороперерабатывающем заводе, наводняемый тысячами разбитых контейнеров в минуту. Несмотря на продолжающиеся усилия отрасли по поэтапному отказу от некоторых пластмасс, ПВХ по-прежнему широко распространен. Загрязнение обычно начинается на уровне потребителя, когда пользователи выбрасывают смешанные предметы в однопоточные контейнеры для сбора мусора.
Интересно, что самым стойким источником загрязнения редко являются сами бутылки. Вместо этого это связано с упаковочными аксессуарами. Производители обычно наклеивают на ПЭТ-бутылки термоусадочные рукава из ПВХ, ленты, защищающие от несанкционированного вскрытия, и рекламные этикетки. Когда упакованный контейнер поступает на автоматическую сортировочную линию, оптические сканеры могут неправильно распознать лежащий в основе полимер или не извлечь предмет до того, как он достигнет гранулятора.
Линии ручной сортировки одинаково уязвимы. Сортировщики-люди просто не могут визуально различить два прозрачных пластика при быстром заводском освещении, что делает человеческую ошибку неизбежной. Даже при интеграции ближнего инфракрасного диапазона перекрывающиеся предметы или загрязненные датчики могут привести к ошибочной идентификации. Следовательно, тюки отсортированного ПЭТ, доставленные на заводы по переработке, часто содержат следовые количества ПВХ, что создает опасную основу для сбоев в последующей переработке.
Самый разрушительный аспект этого загрязнения проявляется на этапе термической экструзии. Чтобы превратить переработанные хлопья ПЭТ в пригодные для использования гранулы, материал необходимо плавить при высоких температурах, обычно для этого требуется интервал обработки от 250°C до 280°C.
Эта среда катастрофически горячая для ПВХ. Будучи высокочувствительным к термическим воздействиям, поливинилхлорид начинает структурно разлагаться при температуре около 190°C. Когда смешанная партия поступает в цилиндр экструдера, ПЭТ плавится, как и предполагалось, но частицы ПВХ подвергаются быстрому и сильному термическому разложению.
Операторы на полу могут время от времени замечать резкий едкий запах возле фильерной головки, который является явным признаком дегидрохлорирования. Во время этой агрессивной цепной реакции сильное тепло разрывает связи углерод-хлор в полимерной цепи, выделяя опасный газообразный хлористый водород. Поскольку ПВХ продолжает гореть, он оставляет после себя карбонизированный, затвердевший черный налет. Одновременное образование кислых паров и сгоревших частиц принципиально меняет химический состав всего расплава.
Выброс газообразного хлористого водорода представляет серьезную и непосредственную угрозу физической инфраструктуре завода по переработке отходов. Когда этот газ соединяется с окружающим воздухом или следами остаточной влаги, попавшими в хлопья, он быстро образует соляную кислоту.
Эта кислота безжалостно разъедает металлургию стандартного оборудования по переработке отходов. Внутри экструдера шнек, цилиндр и головка обычно выкованы из высококачественной углеродистой стали или специальных сплавов. Постоянное воздействие горячей соляной кислоты вызывает быструю точечную и локальную коррозию на этих металлических поверхностях. Постепенно точная геометрия шнека экструдера изнашивается. Этот износ приводит к нестабильному давлению расплава, плохому перемешиванию и резкому снижению производительности.
Повреждение часто выходит за пределы основного экструдера. Кислотные пары могут проникать в окружающие помещения, медленно разъедая опоры конструкций, электрические панели и вентиляционные каналы. Для операторов объектов это означает частые незапланированные простои. Замена сильно проржавевшего винта — исключительно дорогостоящее мероприятие. Чтобы снизить этот риск, предприятия, перерабатывающие сильно загрязненные тюки отходов, должны инвестировать в специализированные, устойчивые к коррозии металлургические покрытия для своих экструзионных линий.
Помимо механического износа, проникновение ПВХ серьезно снижает коммерческую жизнеспособность конечного переработанного продукта. Мировая индустрия пластмасс обеспечивает строгие уровни допуска. Покупатели часто ограничивают допустимую концентрацию ПВХ ниже 50 частей на миллион и требуют менее 10 частей на миллион для пищевых продуктов.
Когда ПВХ карбонизуется внутри экструдера, образующиеся твердые черные точки равномерно распределяются по расплавленному пластику, внедряясь в готовые гранулы. Когда производители пытаются сформовать эти загрязненные гранулы в бутылки с чистой водой или сплести их в синтетические волокна, черные точки остаются отчетливо видимыми. Этот визуальный дефект делает конечный продукт эстетически неприемлемым для крупных брендов.
Кроме того, кислая среда ускоряет гидролитический распад полимерных цепей. ПЭТ зависит от определенной длины цепи, измеряемой как характеристическая вязкость, для сохранения его физической гибкости и прочности. Кислота расщепляет эти цепи на более короткие сегменты, значительно снижая вязкость. Полученный пластик становится хрупким, слабым и склонным к разрушению. Часто эта химическая травма также вызывает отчетливый эффект пожелтения, разрушая премиальную прозрачность стекла, которую требуют покупатели.
Эксплуатация предприятия по переработке отходов требует невероятно низкой нормы прибыли. Рентабельность зависит от высокой производительности и качества продукции. Когда загрязнение проникает в систему, оно безжалостно наносит ущерб прибыли.
Во-первых, объектам грозит прямая потеря материальной ценности. Высококачественный переработанный материал, пригодный для пищевых продуктов, приносит большую прибыль на товарном рынке. Однако, если партия имеет низкую вязкость или пожелтение, контроль качества понизит ее качество. Этот материал пониженной категории используется для менее дорогостоящих применений, таких как промышленная лента, что приводит к существенному снижению доходов. В тяжелых случаях партии, которые невозможно выкупить, приходится отправлять на свалку, превращая ценный актив в дорогостоящее обязательство по утилизации.
Ниже приведена сравнительная разбивка, иллюстрирующая эксплуатационные последствия обработки чистого и загрязненного материала:
| Операционная метрика | Чистая переработка ПЭТ | Переработка загрязнений ПВХ |
|---|---|---|
| Выход материала | Высокая, более 95 процентов полезной производительности | Низкий, менее 75 процентов из-за отказа |
| Срок службы оборудования | Стандартный, от 5 до 7 лет для винтов | Снижено, от 1 до 2 лет из-за коррозии |
| Время простоя при техническом обслуживании | Плановый, минимальный | Частые незапланированные остановки. |
| Конечная стоимость продукта | Прозрачный материал премиум-класса для пищевых продуктов. | Низкосортная лента или отходы |
Недавние анализы рынка указывают на массовый переход отрасли к автоматизированной сортировке и строгой химической промывке для борьбы именно с этими проблемами загрязнения. Переход к экономике замкнутого цикла привел к созданию строгой нормативной базы, особенно в отношении пластмасс, предназначенных для использования в контакте с пищевыми продуктами. Такие организации, как FDA и Европейское управление по безопасности пищевых продуктов, установили строгие протоколы испытаний, которые не оставляют места для ошибок.
Тенденции отрасли показывают, что регулирующие органы все чаще наказывают за использование несовместимых материалов в дизайне упаковки. Крупные бренды напитков активно меняют дизайн своей упаковки, отказываясь от термоусадочных рукавов из ПВХ, отдавая предпочтение альтернативам, легко поддающимся вторичной переработке. Сегодня, чтобы получить сертификат соответствия пищевым требованиям, переработанный материал должен доказать, что он полностью не содержит опасных летучих органических соединений. Поскольку термическая деградация напрямую нарушает структурную целостность, предприятия больше не могут полагаться на устаревшие методы сортировки. Переход на высокоэффективные системы мойки и сортировки больше не является обязательным; это базовое требование для выживания на рынке.
Даже при использовании современной оптической и рентгеновской сортировки следовые количества загрязнений неизбежно попадают на этап влажной грануляции. Эти остатки обычно скрываются в виде устойчивых фрагментов этикеток, микропластика или лент, связанных тяжелым коммерческим клеем. Чтобы нейтрализовать эту угрозу, интеграция высокотехнологичной линии для мойки пластика становится лучшим защитным механизмом.
Этот процесс заключается не только в смывании поверхностной грязи. Это жестокое сочетание химических ванн и кинетической энергии, предназначенное для удаления вторичных загрязнений. Когда бутылки измельчаются в хлопья, они подвергаются интенсивной термической промывке. При стандартной горячей стирке используется каустическая сода и специальные моющие средства при постоянной температуре от 85°C до 90°C. Эта специфическая среда плавит клей, удерживающий этикетки на хлопьях. После нейтрализации высокоскоростные фрикционные шайбы механически разрывают разнородные материалы, предотвращая попадание остаточных загрязнений в экструдер.
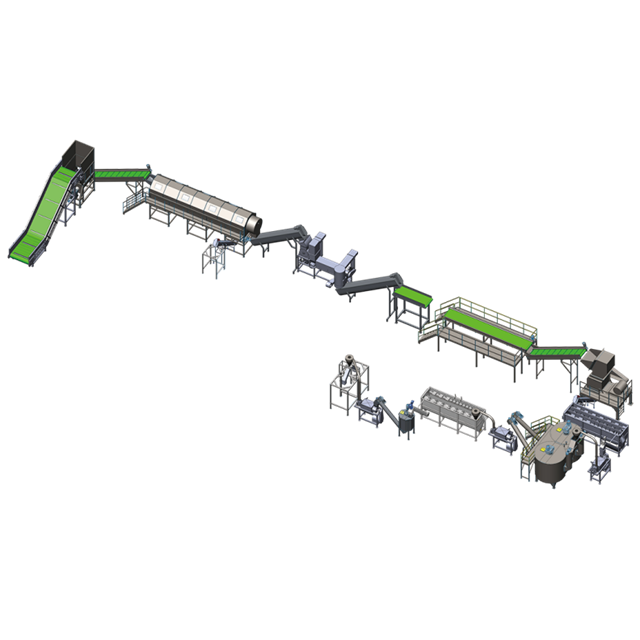
Для менеджеров по производству, оценивающих модернизацию предприятия, понимать принцип работы надежной очень важно По-настоящему эффективная установка, например, рассчитанная на производительность от 500 до 6000 килограммов в час, разделена на тщательно контролируемые этапы. линии мойки для переработки ПЭТ-бутылок .
Тюки сначала разбиваются на части и проваливаются через барабанное сито, из которого выбрасываются камни, стекло и сыпучий мусор. Предварительная промывка горячей водой затем разрыхляет внешние загрязнения и смягчает термоусадочные рукава, что значительно повышает точность оптической сортировки на выходе.
Далее вода вводится непосредственно в камеру резки во время влажной грануляции. Это снижает тепло трения, предотвращая преждевременное плавление загрязнений, одновременно продлевая срок службы лопастей гранулятора и запуская первую фазу агрессивной фрикционной очистки.
Этап горячей промывки и химической обработки является сердцевиной процесса. Время пребывания и дозировка химикатов должны строго контролироваться. Если температура ванны упадет ниже 80°C, имеющиеся в продаже клеи не поддадутся, что приведет к серьезному перекрестному загрязнению.
После химической ванны высокоскоростные фрикционные шайбы, вращающиеся со скоростью более 1000 оборотов в минуту, прижимают хлопья к сетке из нержавеющей стали. Мощная кинетическая энергия физически уничтожает размягченные остатки этикеток и остатки клея.
Наконец, материал поступает в сепарационные резервуары-поглотители. Хотя эти уплотнительные резервуары бесполезны для отделения тяжелых пластиков, они жизненно важны для отделения плавающих полиолефинов, таких как полипропилен, из крышек бутылок, из тонущих чистых хлопьев.
Конечная цель переработки бытовых отходов — получение вторичного сырья, которое может конкурировать с первичным пластиком. Переход от производства очищенных хлопьев к производству стабильных ПЭТ-пеллет требует безупречного управления температурным режимом.
Если незамеченные хлопья переходят в фазу расплава, образующийся кислый газ создает микроскопические пузырьки внутри расплавленного пластика, что приводит к серьезным структурным дефектам. Чтобы бороться с этим, современные линии гранулирования используют специальные зоны вакуумной дегазации вдоль цилиндра экструдера. Высокопроизводительные одношнековые системы разработаны с оптимизированным соотношением длины к диаметру для работы с материалами определенной вязкости. Эти системы высокого вакуума агрессивно удаляют летучие газы и влагу до того, как пластик достигнет фильерной головки.
В сочетании с системами непрерывной лазерной фильтрации расплава, которые улавливают нерасплавленные карбонизированные частицы, эти технологии гарантируют, что конечные гранулы сохранят строгие оптические и механические свойства, необходимые для применений с высокими нагрузками.
Для руководителей предприятий, стремящихся обеспечить надежность своей деятельности в будущем, модернизация инфраструктуры требует стратегического подхода, основанного на данных. Предприятия должны сначала провести анализ массового баланса. Источником примесей являются целые бутылки, пропущенные ручными сортировщиками, или микроэтикетки, проскальзывающие через грануляторы?
После определения распределение капитала должно быть нацелено на самое слабое звено. Если виноваты целые бутылки, интеграция рентгеновской флуоресценции с существующими сортировщиками ближнего инфракрасного диапазона обеспечивает самый быстрый возврат инвестиций. Если загрязнение состоит в основном из остатков клея и этикеток, абсолютно необходима модернизация термической и фрикционной мойки. Инвестиции в автоматизированные системы мониторинга, которые отслеживают уровни pH и температуру горячей стирки в режиме реального времени, могут предотвратить перекрестное загрязнение, которое происходит в тот момент, когда химические параметры выходят за пределы спецификаций.
Они обладают совершенно несовместимыми температурами плавления и химическими структурами. ПЭТ плавно плавится при температуре около 260°C, а ПВХ начинает гореть и разлагаться при температуре 160°C. При смешивании ПВХ подгорает еще до того, как ПЭТ расплавится, выделяя едкую соляную кислоту, которая разрушает молекулярную структуру партии и серьезно повреждает оборудование для переработки.
Нет. Традиционные резервуары с поплавком-погружателем не могут разделить эти два пластика, поскольку удельный вес каждого из них превышает 1,0. Они оба тонут в воде. Для настоящего разделения требуется усовершенствованная оптическая сортировка или агрессивная химическая промывка для растворения клея, связывающего этикетки с хлопьями.
Загрязнение снижает характеристическую вязкость пластика, делая упаковку хрупкой и склонной к растрескиванию. Кроме того, в результате термического разложения образуются черные карбонизированные пятна и выделяются вредные летучие химические вещества, в результате чего материал мгновенно не соответствует строгим правилам безопасности при контакте с пищевыми продуктами.
Современные учреждения используют многоэтапный подход. Механические скребки для этикеток и этапы предварительной промывки горячей водой разрывают и ослабляют термоусадочные рукава целых бутылок. После грануляции применяются высокоскоростные фрикционные шайбы в сочетании с ваннами с горячим каустической содой для растворения остатков клея и агрессивного удаления остатков микропластика.
Приемлемый предел полностью зависит от конечного приложения. Для низкокачественной промышленной ленты или волокон предприятия могут допускать концентрацию до 50 частей на миллион. Однако для дорогостоящей переработки бутылок и упаковки, контактирующей с пищевыми продуктами, отраслевой стандарт требует строго менее 10 частей на миллион. Превышение этих пределов приводит к немедленным сбоям в контроле качества.
Стандартные оптические сортировщики ближнего инфракрасного диапазона часто не справляются с термоусадочными рукавами по всему телу, поскольку датчик считывает материал рукава, а не лежащую под ним бутылку. Если бутылка завернута в рукав из ПВХ, сканер может полностью отклонить ее или неправильно классифицировать. Передовые установки решают эту проблему за счет интеграции механических устройств для удаления этикеток и систем горячей предварительной промывки перед этапом оптической сортировки.
Загрязнение ПВХ — это тихий убийца, который угрожает структурной целостности переработанных пластмасс и сроку службы экструзионного оборудования. Чтобы выжить на современном требовательном рынке, предприятия по переработке отходов должны внедрить строгую оптическую сортировку и агрессивные протоколы многоступенчатой мойки. Модернизация вашего технологического оборудования обеспечивает соответствие ужесточающимся мировым стандартам чистоты, защищает ваше оборудование от коррозионного повреждения кислотами и обеспечивает долгосрочную прибыльность, гарантируя превосходную производительность.
Если ваше предприятие сталкивается с высокими уровнями загрязнения или нестабильным качеством пеллет, пришло время модернизировать технологическую инфраструктуру. Ознакомьтесь с высокопроизводительными решениями для промывки и гранулирования, доступными в JWELL Machinery. От мощных фрикционных шайб до современных экструдеров с вакуумной дегазацией — компания JWELL предоставляет точные технические характеристики, необходимые для устранения загрязнений и максимизации производительности. Свяжитесь с нашей командой инженеров сегодня, чтобы настроить линию переработки отходов в соответствии с вашими эксплуатационными потребностями.


