
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-24 Происхождение:Работает


Громоздкие пластиковые поддоны засоряют ваш склад? Управление этими жесткими полыми отходами представляет собой огромную логистическую задачу, с которой менеджеры предприятий сталкиваются ежедневно. Зайдите на любой этаж предприятия, и вы сразу увидите проблему. Треснутые, непригодные для использования поддоны занимают большую площадь, при этом взимая огромную плату за утилизацию. Хорошей новостью является то, что существует окончательное инженерное решение. Измельчитель с двойным валом не только способен обрабатывать эти жесткие конструкции, но и широко считается отраслевым стандартом для выполнения именно этой тяжелой задачи.
Благодаря использованию низкоскоростной технологии с высоким крутящим моментом это надежное оборудование превращает огромную головную боль в логистике в прибыльный перерабатываемый процесс. В этом подробном руководстве мы рассмотрим, как именно работает это оборудование на механическом уровне. Мы сравним ее с другими системами сокращения, проанализируем текущие рыночные тенденции и определим действенную рентабельность инвестиций, которая оправдывает капитальные вложения.
При оценке оборудования для уменьшения объема для промышленного применения первостепенное значение имеет соответствие механической конструкции машины физическим свойствам целевого материала. Пластиковые поддоны представляют собой уникальные структурные проблемы, которые делают стандартное высокоскоростное дробильное оборудование совершенно неэффективным.
Промышленные поддоны преимущественно изготавливаются из полиэтилена высокой плотности или полипропилена. Эти термопластичные полимеры намеренно выбираются производителями из-за их высокой ударопрочности, несущей способности и исключительной прочности на разрыв. Следовательно, когда дело доходит до переработки в конце срока службы, именно эти полезные свойства делают их чрезвычайно трудными для разрушения.
Высокоскоростные шлифовальные машины часто не справляются с этой конкретной задачей. Почему? Потому что ударопрочный пластик просто поглощает кинетическую энергию. Это приводит к сильному износу машины, чрезмерному шуму и опасному выделению тепла. Двухвальная конфигурация полностью решает эту проблему. Используя огромную силу укуса, а не тупой удар, оборудование легко проникает в прочную полимерную матрицу на низких скоростях.
Физическая геометрия материала является еще одним существенным барьером в обработке. Поддоны по своей сути представляют собой большие, жесткие, полые конструкции. Если вы попытаетесь загрузить их в стандартную однороторную дробилку без гидравлического толкателя, предмет просто подпрыгнет на вращающемся роторе. Он откажется взаимодействовать с режущими зубьями.
Напротив, конструкция с противоположным вращением устраняет это неприятное явление. Оснащенные крючковатыми лезвиями, которые активно захватывают материал, валы поворачиваются внутрь навстречу друг другу. При вращении крюки впиваются в ребра конструкции громоздкого поддона и физически тянут его вниз, в камеру резки. Этот механизм автоматической подачи гарантирует, что даже легкие и неуклюжие конструкции будут непрерывно втягиваться в зону резки без какого-либо ручного вмешательства.
Понимание технических принципов работы требует краткого ознакомления с основами машиностроения. Эффективность большого измельчителя пластиковых отходов зависит от точного взаимодействия между скоростью вращения, крутящим моментом и геометрией лезвия.
С механической точки зрения мощность — это произведение крутящего момента и скорости вращения. Умышленно поддерживая низкую скорость вращения (обычно от 15 до 30 об/мин) система преобразует чистую мощность двигателя в огромную вращательную силу. На практике высокий крутящий момент — это физическая сила, необходимая для того, чтобы прорезать толстые, прочные пластиковые ребра, не останавливая двигатель.
Кроме того, работа на низкой скорости является критическим параметром безопасности и охраны окружающей среды. Высокоскоростная обработка создает сильное трение, которое может расплавить пластик, в результате чего он прилипнет к стенкам камеры и заклинит шестерни. Работа на низкой скорости значительно снижает образование пыли в воздухе и сводит шумовое загрязнение на полу предприятия к управляемому минимуму.
Сердцевина агрегата состоит из двух параллельных шестиугольных валов, плотно заполненных взаимосвязанными лезвиями из легированной стали. Когда поддон тянется вниз, эти взаимосвязанные лезвия действуют аналогично парам мощных промышленных ножниц. Малый зазор между противоположными лезвиями концентрирует механическую силу на очень небольшой площади поверхности. Это локальное давление аккуратно разрывает конструкцию на части, превращая площадь размером 48 на 40 дюймов в грубые, управляемые полосы.
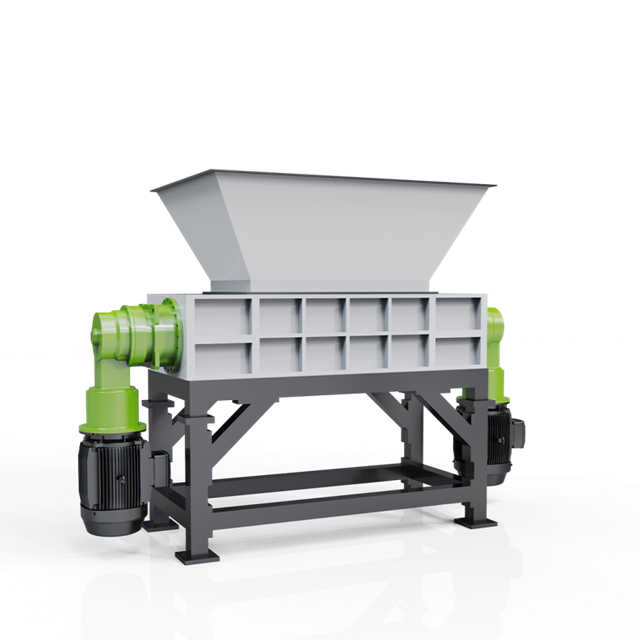
Менеджеры объектов часто сталкиваются с дилеммой в самом низу воронки продаж. Выбор между конфигурациями с одним и двумя валами может привести к путанице. Понимание конкретной роли каждой машины в иерархии переработки имеет важное значение для обоснованных капиталовложений.
| Спецификация/особенность | Система с двойным валом (первичная) | Система с одним валом (вторичная) |
|---|---|---|
| Основная функция | Уменьшение объема тяжелых предметов | Переработка грубых материалов в однородные хлопья |
| Механизм подачи | Самостоятельная подача с помощью вращающихся внутрь крючковатых лезвий. | Требуется гидроцилиндр для толкания материала. |
| Выходной размер | Черновые полосы шириной от 40 мм до 100 мм. | Однородные хлопья обычно размером от 10 до 40 мм. |
| Толерантность к загрязнениям | Высокая устойчивость к случайным гвоздям и мелким металлам. | Низкая толерантность; металлы могут серьезно повредить ротор |
Для промышленных предприятий, стремящихся к высокой производительности и стабильному выходу материала, наиболее эффективной стратегией является использование двухступенчатой системы. Размещая двухвальную установку в начале линии для переработки целых изделий и подавая ее непосредственно в измельчитель пластмасс , предприятия достигают максимальной эксплуатационной эффективности при минимальном износе оборудования.
Недавние анализы рынка указывают на масштабные изменения в том, как логистические центры, розничные распределительные центры и производственные предприятия обращаются с упаковкой с истекшим сроком эксплуатации. Исторически сложилось так, что компании платили огромные чаевые и фрахт, чтобы вывезти сломанные поддоны на централизованные свалки или сторонним переработчикам. Сегодня глобальная тенденция агрессивно движется к локальному сокращению объемов внутри компании.
В результате ужесточения требований к устойчивому развитию ESG и повышения налогов на свалки предприятия больше не могут позволить себе игнорировать потоки отходов. Кроме того, вторичный товарный рынок жестких полимеров в настоящее время является весьма прибыльным. Спрос на чистый переработанный полиэтилен высокой плотности среди производителей композитных пиломатериалов и труб растет. Обработка поддонов на месте больше не является просто экологически безопасным пиар-ходом. Это основная оперативная стратегия. Предприятия осознают, что контроль над этапом первичного измельчения защищает их от нестабильных затрат на утилизацию отходов и превращает традиционные расходы в весьма предсказуемый поток доходов.
Не вся тяжелая техника производится по одним и тем же стандартам. Приобретая оборудование специально для жестких полимеров, покупатели должны оценить несколько важных технических характеристик, чтобы обеспечить долгосрочную надежность в заводских условиях.
Режущие лезвия являются наиболее подверженными износу компонентами любой системы редуктора. Для обработки твердых пластмасс требуются лезвия, выкованные из высоколегированной инструментальной стали. Отраслевые стандарты рекомендуют такие материалы, как сталь D2, DC53 или H13, которые обеспечивают исключительную твердость и износостойкость. Толщина лезвия напрямую соответствует ширине измельчаемой полосы. Для этого конкретного применения толщина лезвия от 40 до 60 мм обычно является оптимальной, чтобы сбалансировать пропускную способность и адекватное уменьшение объема.
Стандартные промышленные поддоны обычно имеют размеры 1200 на 1000 мм. Если загрузочный бункер слишком узкий, операторы будут вынуждены вручную предварительно разрезать материал сабельными пилами. Это трудоемкий и крайне неэффективный процесс. Специально созданная установка должна иметь увеличенный расширяющийся бункер, который удобно вмещает эти максимальные размеры. Кроме того, в зависимости от требуемой производительности мощность двигателей должна варьироваться от двух установок мощностью 30 кВт для средних операций до двух приводов мощностью 110 кВт для непрерывной промышленной обработки.
Заклинивание – это реальность в любой среде переработки отходов. премиум-класса Измельчитель пластика должен быть оснащен интеллектуальным программируемым логическим контроллером с технологией автореверса. Если система проглатывает не подлежащий измельчению предмет или если объем временно превышает мощность двигателя, контроллер обнаруживает всплеск электрического тока. Он мгновенно останавливается и меняет направление вращения на несколько секунд, чтобы распутать засор. Эта автоматизированная функция предотвращает катастрофическое перегорание двигателя и сводит к минимуму время простоя вручную.
Для технических директоров и лиц, принимающих решения, покупка промышленного оборудования — это шаг, обусловленный математикой и операционной эффективностью. Интеграция высокомоментной системы в линию обращения с отходами полностью меняет финансовую динамику предприятия.
Основной логистической проблемой, связанной с упаковкой с истекшим сроком эксплуатации, является структурный объем. Стандартные поддоны рассчитаны на несущую способность, то есть состоят в основном из пустого воздушного пространства. Транспортировка их на предприятие по переработке крайне неэффективна, поскольку компаниям в конечном итоге приходится платить непомерные тарифы за перевозку по воздуху.
Обрабатывая эти громоздкие предметы, предприятия изменяют объемную плотность материала, уменьшая его физический объем до 80 процентов. Вместо того, чтобы загружать всего несколько сотен неповрежденных поддонов в стандартный 53-футовый прицеп, предприятие может загрузить тысячи измельченных полос в пространство того же объема. Это резкое сокращение напрямую приводит к меньшему количеству вывозов мусора и значительному снижению транспортных расходов.
Помимо предотвращения затрат, этот процесс открывает двери для прямого получения доходов. Измельченный материал больше не классифицируется как отходы. Он становится очень востребованным сырьем для вторичного измельчения. Производители часто покупают чистый измельченный пластик для производства новых поддонов, дренажных труб и автомобильных компонентов. Занимаясь уменьшением размера собственными силами, предприятия обходят плату за утилизацию третьих сторон и продают свою продукцию напрямую производителям компаундов.
Достижение максимальной производительности и сохранение срока службы оборудования требует стандартизированного рабочего протокола. Поведение оператора и организация рабочего процесса играют решающую роль в общей эффективности.
Первая фаза происходит еще до того, как материал коснется камеры резки. Хотя высококачественные системы предназначены для того, чтобы выдерживать незначительные металлические включения, такие как случайные гвозди, операторы должны проявлять бдительность в отношении тяжелой стальной арматуры. Многие сверхмощные стеллажные поддоны изготавливаются со встроенными стальными трубками. Использование толстых стальных стержней в установке, откалиброванной для работы с пластиком, ускорит износ лезвия. Предприятия должны внедрить протокол визуального осмотра для изоляции и ручного извлечения этих толстых трубок перед обработкой.
Эффективность определяется непрерывным и бесперебойным потоком материала. Ручное кормление обычно не рекомендуется из-за рисков безопасности и непостоянного темпа. Вместо этого современные заводы используют автоматизированные системы подачи. Сверхмощный наклонный ленточный конвейер или вилочный погрузчик могут сбрасывать стопки прямо в негабаритный бункер. Внутренний контроллер постоянно контролирует электрический ток, автоматически регулируя скорость подачи, чтобы предотвратить катастрофическое заклинивание.
Как только сцепленные лезвия разрезают конструкцию на грубые полосы, материал падает на разгрузочный конвейер. Поскольку складские предметы в течение своего жизненного цикла часто собирают мусор, стандартной инженерной практикой является передача продукции под подвешенный надленточный магнитный сепаратор. Этот магнит вытягивает из потока скрытые черные металлы. Чистый пластик затем помещается в мешки или транспортируется непосредственно на установку вторичной переработки.
В секторе промышленной переработки имеется множество поставщиков, но физические требования переработки полимеров высокой плотности требуют специализированного проектирования. Покупатели B2B должны подходить к закупкам со строгими техническими критериями.
Не существует двух предприятий по переработке отходов, работающих в одинаковых условиях. Поэтому покупка готового станка редко является оптимальным решением. Авторитетный производитель выступает в качестве технического партнера, настраивая основные компоненты в соответствии с вашей ожидаемой производительностью и целевым выходным размером. Кроме того, истинная стоимость промышленного оборудования включает в себя техническое обслуживание и возможные простои. Лезвия являются расходными изнашиваемыми деталями. Независимо от качества стали, со временем они потребуют наплавки или замены. Обеспечение быстрого доступа к технической поддержке и надежного местного запаса запасных частей — единственный способ защитить ваше предприятие от серьезных задержек в работе.
Для переработки пластиковых поддонов с истекшим сроком эксплуатации требуется мощное специализированное оборудование. Система с двойным валом отлично справляется с этой сложной работой, легко протыкая и разрезая толстые, жесткие полимеры без заедания. Интегрируя эту технологию в свой рабочий процесс, вы сразу же экономите ценное складское пространство и значительно снижаете затраты на исходящие грузоперевозки.
Что еще более важно, вы превратите дорогостоящую проблему утилизации отходов в новый прибыльный источник дохода, продавая переработанный пластик на вторичном рынке. Не позволяйте громоздким материалам влиять на эффективность вашей работы. Оцените объем отходов вашего предприятия сегодня и посетите Jwell Recycling , чтобы настроить индивидуальную систему измельчения, адаптированную строго к вашим производственным потребностям.
Да, системы промышленного уровня спроектированы таким образом, чтобы выдерживать случайные металлические вставки, такие как гвозди или легкая фурнитура. Однако при непрерывной обработке изделий, содержащих толстые стальные армирующие трубы, стандартные лезвия будут подвергаться ускоренному износу. Предприятиям, работающим с этими конкретными конструкциями, следует заказывать у производителя специализированные высоколегированные лезвия и в идеале попытаться удалить массивные стальные стержни перед обработкой, чтобы обеспечить оптимальный срок службы оборудования.
Выходной размер напрямую определяется толщиной режущих лезвий и расстоянием между ними. Обычно в ходе первичного процесса полноразмерная конструкция превращается в грубые полосы неправильной формы шириной от 40 до 100 мм. Этот размер идеально подходит для уменьшения объема и транспортировки. Дальнейшая обработка во вторичном блоке необходима, если целью является производство мелких однородных хлопьев для экструзии.
Нет, необработанные полосы, полученные на первичной двухвальной машине, слишком велики и неровные для прямого литья под давлением или экструзии. Материал сначала должен пройти через вторичный одновальный измельчитель или гранулятор для достижения однородного размера хлопьев примерно от 10 до 15 мм. Кроме того, хлопья часто необходимо промывать и гранулировать, прежде чем их можно будет беспрепятственно ввести в машину для литья под давлением.
Требования к мощности двигателя масштабируются в зависимости от желаемой производительности. Для небольших объемов операций, обрабатывающих несколько поддонов в час, достаточно установки с двумя двигателями мощностью от 30 до 45 кВт. Однако для непрерывных высокопроизводительных промышленных сред, обрабатывающих сотни поддонов в смену, настоятельно рекомендуется использовать мощные приводы мощностью от 75 до 110 кВт на вал, чтобы обеспечить достаточный крутящий момент машины для предотвращения остановки.
Регулярное техническое обслуживание очень предсказуемо и фокусируется на точках трения и износа. Ежедневные задачи обычно включают очистку бункера и визуальный осмотр режущей камеры. Еженедельное или ежемесячное техническое обслуживание включает смазку подшипников главного вала, проверку уровня масла в коробке передач и проверку электрических соединений. Режущие лезвия потребуют периодической заточки или замены, частота которой полностью зависит от объема обрабатываемого материала и наличия абразивных загрязнений.
Ни одна из конфигураций не является объективно лучшей; они служат совершенно разным механическим целям. Для больших, громоздких и жестких предметов для первичного уменьшения размера требуется установка с двумя валами, поскольку ее встречное вращение позволяет захватывать и тянуть большие предметы без заедания. Для вторичного измельчения используется установка с одним ротором: необработанные полосы перемалываются через сито в однородные хлопья. Профессиональные линии по переработке почти всегда используют обе системы последовательно для достижения оптимальных результатов.


