
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-28 Происхождение:Работает


При крупномасштабной переработке пластмасс надежность машины полностью зависит от структурной целостности основных компонентов измельчителя в условиях экстремального постоянного напряжения сдвига. Команды по закупкам часто оценивают измельчители на основе поверхностных технических характеристик, обращая внимание на размер двигателя и заявленную производительность, а не на строгие производственные допуски и металлургический контроль, применяемый к ротору, лопастям и раме. Такое упущение приводит к преждевременному выходу из строя компонентов, катастрофическому повреждению ротора и незапланированным простоям.
Чтобы снизить капитальный риск, покупатели должны проверить, как производитель промышленных измельчителей пластика контролирует изготовление, обработку и сборку своей критически важной триады: ротора, режущих лезвий и несущей конструкции. Вам необходимо проверить точные технические стандарты, лежащие в основе этих компонентов. Без этой проверки вы рискуете инвестировать в оборудование, которое не сможет выдержать строгие требования непрерывной промышленной эксплуатации.
Определение того, что представляет собой сверхмощный измельчитель, требует проверяемых технических терминов, а не маркетингового жаргона. Для успеха требуется машина, которая поддерживает постоянную производительность в течение многолетнего жизненного цикла. Вам нужна минимальная деградация лезвия и нулевая структурная деформация. премиум-класса Производитель оборудования для измельчения пластика уделяет большое внимание невидимым элементам производства. Они инвестируют в строгие меры контроля качества, которые напрямую влияют на долговечность эксплуатации.
Фундаментальный принцип работы этих машин основан на физике. Машина применяет концентрированную силу сдвига посредством вращающихся лезвий. Эти лезвия аккуратно режут материал относительно фиксированных контрножей. Если этот режущий зазор колеблется хотя бы на долю миллиметра, сила сдвига превращается в силу дробления. Это приводит к чрезмерному нагреву, плавлению пластика и резкому увеличению нагрузки на мотор. Переработка толстостенных труб ПНД требует совершенно иного профиля сдвига, чем измельчение сельскохозяйственных пленок ПВД. Когда режущий зазор увеличивается из-за плохой обработки, пленка загибается на лезвия вместо резки, что приводит к немедленному заклиниванию ротора.
Плохой контроль качества приводит к каскадным последствиям отказов. Несоосность ротора или нестабильный режущий зазор приводят к столкновениям лезвий. Эти столкновения повреждают раму и разрушают трансмиссию. Чтобы предотвратить это, вы должны оценить три критических аспекта. Вы должны оценить динамику ротора, металлургию лопастей и конструкцию рамы. Эти три области определяют истинные возможности оборудования. Когда вал ротора прогибается под нагрузкой, основная нагрузка приходится на подшипники, что приводит к растрескиванию и, в конечном итоге, катастрофическому выходу корпуса подшипника из строя.
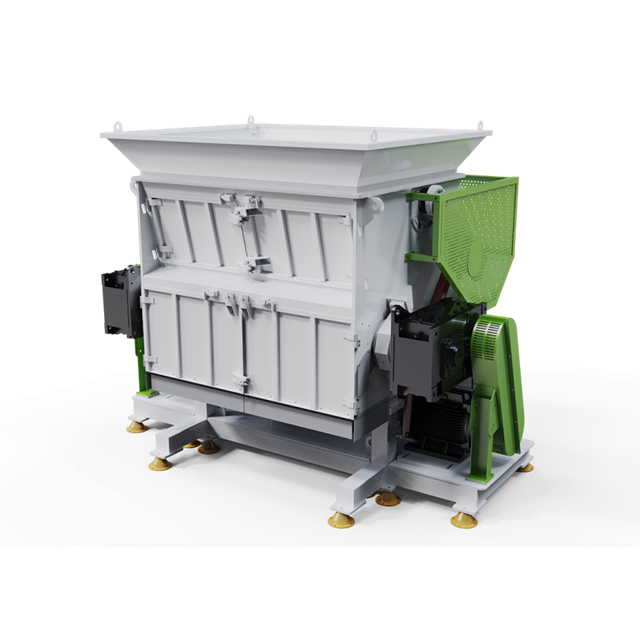
Ротор служит главной осью вращения внутри камеры измельчения. Его конструкция и исполнение определяют, насколько эффективно машина обрабатывает материал. При оценке одновального измельчителя необходимо проанализировать конкретные конфигурации ротора. Гладкие, цельнометаллические роторы существенно отличаются от профилированных V-образных роторов. Ваш выбор зависит от целевых пластиковых полимеров. Для очистки больших объемов требуется другое зацепление ротора, чем для тонких пленок или жестких пластиков высокой плотности.
Производители интегрируют различные режущие механизмы в зависимости от плотности материала. Фрезы с пилообразными зубьями хорошо подходят для определенных применений, тогда как карманные ножи или молотки подходят для других. Характеристики подачи вашего потока отходов определяют необходимую геометрию ротора. Плохо подобранный ротор будет с трудом захватывать материал, что приведет к подпрыгиванию и снижению производительности. Например, шахматная конфигурация V-образного ротора гарантирует, что только одно лезвие ударяет по встречному ножу в каждую миллисекунду, что сглаживает потребляемую мощность и предотвращает резкие скачки тока на главном приводном двигателе.
| Тип конструкции ротора | Основное применение | Эксплуатационные преимущества | Сложность обработки |
|---|---|---|---|
| Ротор с плоским профилем | Тяжелая очистка, толстый жесткий пластик | Максимальная ударопрочность, высокая инерция | Умеренный |
| V-ротор (Шеврон) | Пленки, полые контейнеры, смешанные пластики | Непрерывное резание, низкое энергопотребление | Высокий |
| Открытый шахматный ротор | Термочувствительные материалы, резина | Отличный воздушный поток, предотвращает плавление материала | Высокий |
| Гладкий цельный ротор | Абразивные материалы, стеклонаполненные полимеры | Предотвращает наматывание материала на вал | Очень высокий |
Точность обработки на станках с ЧПУ седел лопастей ротора имеет решающее значение. Эти карманы должны удерживать лезвия под точным углом. Эта точность обеспечивает постоянство зазоров при резке между вращающимися и неподвижными контрножами. Если обработка будет неточной, лезвия будут сидеть неравномерно. Эта неравномерность вызывает локализованные точки напряжения и преждевременный износ определенных ножей. Мы ищем допуски на обработку в пределах 0,02 мм для карманов лезвий. Все, что ослабляется, позволяет лезвию смещаться под большой нагрузкой, что приводит к срезу крепежных болтов.
Динамическая балансировка на рабочих скоростях обязательна. Роторы должны соответствовать стандартам ISO 1940 G2.5 или G6.3. Правильная балансировка предотвращает гармонические вибрации. Неконтролируемые вибрации со временем разрушают подшипники и редукторы. Сбалансированный ротор обеспечивает плавную работу, снижает уровень шума и продлевает срок службы всей системы привода. Балансировку необходимо выполнять после завершения установки наплавки и лопастей, поскольку даже вес болтов может вывести высокоскоростной ротор из равновесия.
Долговечность ротора зависит от усовершенствованной защиты от износа. Зоны с высокой степенью истирания требуют специальной обработки, чтобы выдержать постоянное воздействие. Производители наносят наплавку из карбида вольфрама на критические участки. Этот процесс значительно повышает твердость поверхности ротора, предотвращая вымывание основного металла за карманы лопаток.
Термическое напыление и сменные износостойкие пластины обеспечивают дополнительную защиту. Эти методы защищают основную конструкцию ротора от абразивных материалов, таких как стеклонаполненные полимеры или загрязненные сельскохозяйственные пленки. Защищая основной металл, производители гарантируют, что ротор сохранит структурную целостность на протяжении тысяч часов работы. Сменные изнашиваемые пластины особенно полезны в переходных зонах возле стенок камеры, где материал имеет тенденцию слипаться и стираться о сталь.
Материалы лезвий должны выдерживать огромные силы сдвига. Отраслевые стандарты включают инструментальные стали D2, D3 и H13. В некоторых случаях требуются специальные ударопрочные сплавы. Вы должны оценить удельную силу сдвига, необходимую для целевого пластика. Жесткие конструкционные пластики требуют других металлургических свойств, чем мягкие эластомерные пленки. Сталь D2 обладает превосходной износостойкостью благодаря высокому содержанию хрома, что делает ее идеальной для чистых абразивных пластмасс. H13, с другой стороны, обеспечивает превосходную ударную вязкость, что необходимо при измельчении толстых продуктов очистки, которые могут содержать скрытые металлические загрязнения.
Контролируемая вакуумная термообработка имеет важное значение. Этот процесс позволяет достичь оптимального диапазона твердости, обычно от 55 до 60 HRC. Он сохраняет ударную вязкость, одновременно обеспечивая максимальную износостойкость. Если лезвия слишком твердые, они становятся хрупкими и скалываются при ударе о посторонние предметы. Если они слишком мягкие, они быстро теряют свою заточку, снижая эффективность резки. Цикл отпуска должен быть тщательно задокументирован. Процесс тройного отпуска часто требуется для снятия внутренних напряжений в стали после начальной фазы закалки.
| Марка стали | Твердость (HRC) | Основная характеристика | Лучше всего подходит для |
|---|---|---|---|
| Инструментальная сталь D2 | 58-60 | Высокая износостойкость, низкая прочность | Чистые пленки, ПЭТ-бутылки, абразивные пластмассы. |
| Инструментальная сталь H13 | 52-54 | Высокая ударная вязкость, умеренный износ | Тяжелые чистки, загрязненные материалы |
| DC53 | 60-62 | Отличный баланс износостойкости и прочности | Высокоскоростное измельчение смешанных твердых пластиков |
| Вставка из карбида вольфрама | 70+ | Чрезвычайная износостойкость, очень хрупкий | Высокоабразивный стеклонаполненный нейлон, стекловолокно. |
Типы промышленных лезвий сильно различаются. Плоские, вогнутые, четырехугольные двусторонние делительные ножи и корончатые фрезы служат разным целям. Вогнутые лезвия часто обеспечивают более агрессивную резку, а плоские лезвия обеспечивают долговечность при интенсивной очистке. Типология напрямую влияет на эффективность резки и энергопотребление. Индексирующий нож с четырьмя углами позволяет бригаде технического обслуживания просто поворачивать лезвие на 90 градусов, когда кромка затупляется, обеспечивая четыре свежие режущие кромки до того, как потребуется замена.
Геометрия лезвия должна идеально соответствовать материалу. Агрессивные передние углы лучше всего подходят для эластомерных пленок. Они аккуратно разрезают гибкий материал. Тупые, сверхпрочные профили подходят для жестких инженерных пластиков. Они выдерживают высокие ударные силы, необходимые для разрушения толстых и плотных полимеров. Угол зазора за режущей кромкой не менее важен; слишком маленький зазор заставляет лезвие тереться о материал, создавая огромное количество трения и тепла.
Лезвия промышленного измельчителя должны быть затянуты до определенных заводских настроек. Это важнейшее требование безопасности и эксплуатации. Правильный крутящий момент предотвращает смещение лезвий во время циклов резки под высоким давлением. Ослабленное лезвие может привести к катастрофическому повреждению ротора и режущей камеры. Мы требуем, чтобы характеристики крутящего момента были постоянно выбиты на роторе рядом с гнездами для лопастей, чтобы их можно было легко использовать во время технического обслуживания.
Производители используют усовершенствованные механизмы крепления. В стандартную комплектацию входят высокопрочные специализированные болты (класса 10,9 или 12,9). Клиновидные замки и системы крепления на заднем кармане обеспечивают дополнительную безопасность. Эти системы обеспечивают жесткое фиксирование лезвий, поддерживая точный зазор, необходимый для эффективного измельчения. Резьбофиксирующие составы применяются часто, но механическая конструкция кармана должна воспринимать основную срезающую нагрузку, а не сам болт. Болт должен обеспечивать только зажимное усилие.
Прочный измельчитель пластика требует прочной рамы. Производители используют для изготовления толстолистовую углеродистую сталь или специальные легированные стали. Рама должна поглощать непрерывную вибрацию и огромные усилия сдвига без микроразрушений. Слабые сварные швы или тонкие пластины выйдут из строя при промышленных нагрузках. Боковые пластины, поддерживающие подшипники ротора, часто должны иметь толщину от 50 до 100 мм, в зависимости от мощности машины.
Снятие термического или вибрационного напряжения после сварки имеет решающее значение. В процессе сварки в металле возникают остаточные напряжения. Если не принять меры, рама деформируется под действием огромного крутящего момента, возникающего во время работы. Снятие напряжений обеспечивает сохранение точности размеров рамы, обеспечивая идеальное выравнивание ротора и подшипников. Мы ищем документацию, показывающую, что рама была помещена в печь для отжига, медленно доведена до температуры, выдержана, а затем охлаждена с контролируемой скоростью.
Конструкция рамы должна изолировать вибрацию от системы привода и электронного управления. Чрезмерная вибрация повреждает чувствительные компоненты ПЛК и ускоряет износ редуктора. Эффективные конструкции включают в себя структурные демпфирующие элементы, которые поглощают ударные нагрузки до того, как они достигнут критических систем. Прочные резиновые изолирующие опоры между рамой измельчителя и несущей опорой являются стандартными требованиями для применений с высоким крутящим моментом.
Корпуса внешних подшипников являются жизненно важной особенностью. Эти корпуса изолированы от основной режущей камеры. Эта изоляция предотвращает попадание пыли, влаги и измельченных частиц в подшипники. В сочетании с амортизирующими опорами коробки передач такая конструкция существенно снижает требования к техническому обслуживанию и предотвращает внезапные механические поломки. Лабиринтные уплотнения должны быть установлены на валу ротора между режущей камерой и корпусом подшипника, чтобы обеспечить физический барьер против мелкой пластиковой пыли.
Для безопасной эксплуатации необходимы современные системы управления. Системы Siemens или Allen-Bradley обеспечивают автоматизированную работу и точный мониторинг. Они управляют сложным взаимодействием между двигателем, гидравлическим толкателем и ротором. Гидравлический цилиндр должен подавать материал в зависимости от потребляемого тока главного двигателя. Если двигатель работает слишком сильно, плунжер должен автоматически втягиваться во избежание остановки.
Функции автореверса защищают машину, когда ротор сталкивается с неизмельчаемыми материалами. Панель управления взаимодействует с двигателем для отслеживания скачков тока. Если нагрузка превышает безопасный порог, ПЛК мгновенно меняет направление вращения ротора, чтобы устранить застревание, предотвращая механическую перегрузку и поломку лопастей. Эта логика должна быть очень отзывчивой и реагировать за миллисекунды, чтобы не допустить разрушения кинетической энергии ротора режущей камеры.
Усовершенствованные машины включают комплексные сенсорные сети. Датчики температуры на коренных подшипниках предупреждают операторов о проблемах со смазкой или о приближающемся отказе. Мониторы вибрации обнаруживают дисбаланс в роторе до того, как он приведет к повреждению конструкции. Датчики PT100, подключенные непосредственно к ПЛК, могут вызывать автоматическое отключение, если температура подшипников превышает 80 градусов Цельсия.
Датчики износа зазора в режиме реального времени представляют собой высший уровень мониторинга. Эти датчики отслеживают износ лезвий. Они предупреждают операторов о необходимости технического обслуживания, гарантируя, что машина всегда работает с максимальной эффективностью. Такой прогнозный подход сводит к минимуму незапланированные простои. Датчики температуры и давления гидравлического масла также обеспечивают работу системы толкателя в пределах безопасных параметров, предотвращая выбросы уплотнений.
Всегда требуйте FAT в реальном времени или в видеозаписи. Вы должны протестировать машину, используя конкретные потоки пластиковых отходов. Общие испытания не доказывают, что машина способна работать с вашими уникальными материалами. FAT предоставляет эмпирические доказательства возможностей машины. Работать с чистым, сухим материалом легко; настоящим испытанием является работа с загрязненными, влажными или высокоабразивными отходами.
Во время испытания измеряйте конкретные показатели. Точно отслеживайте пропускную способность в течение длительного периода, а не только пятиминутных всплесков. Проанализируйте конечную однородность размера частиц с помощью ситового анализа. Следите за стабильностью режущего зазора на протяжении всего испытания. Наконец, запишите потребляемую мощность, чтобы убедиться, что машина работает эффективно под нагрузкой. Машина, которая потребляет слишком много ампер для достижения номинальной производительности, плохо спроектирована и будет стоить целое состояние электроэнергии.
| FAT Метрический | целевой стандарт | Метод измерения |
|---|---|---|
| Стабильность пропускной способности | +/- 5% от номинальной мощности в течение 4 часов | Непрерывный мониторинг весов |
| Повышение температуры | Подшипники остаются при температуре ниже 70°C. | Инфракрасная термография / датчики PT100 |
| Распределение частиц по размерам | 95% проходят через указанный экран | Ситовой анализ после измельчения |
| Уровни вибрации | Ниже 4,5 мм/с (СКЗ) | Акселерометры на корпусах подшипников |
Перед покупкой запросите полную документацию по качеству. Для проверки материалов лезвий вам потребуются сертификаты испытаний сталелитейного завода. Журналы термообработки должны содержать подтверждение твердости. Эти документы доказывают, что производитель соблюдает строгие металлургические протоколы. Без сертификата прокатного стана вы понятия не имеете, получаете ли вы подлинную сталь D2 или дешевую подделку, которая разобьется в первый же день.
Отчеты о динамической балансировке подтверждают, что ротор соответствует стандартам ISO. Отчеты неразрушающего контроля (NDT) для критических сварных швов гарантируют структурную прочность рамы. Прослеживаемость защищает ваши инвестиции и гарантирует получение именно тех характеристик, которые вы заказали. Также рекомендуется провести ультразвуковой контроль вала несущего винта для проверки наличия внутренних пустот или включений в стальной поковке.
Оцените запас расходных деталей у производителя. Вам необходим немедленный доступ к сменным лезвиям, контрножам, ситам и ремням. Задержки с доставкой запасных частей приводят к неприемлемым узким местам производства. Надежный поставщик будет держать специальный запас ваших конкретных профилей лезвий, готовый к отправке в ночное время.
Оцените ясность и охват гарантий. Гарантии на конструкцию и трансмиссию должны быть всеобъемлющими. Точно поймите, на что распространяется гарантия, а что приводит к аннулированию гарантии. Строгие гарантии свидетельствуют об уверенности производителя в контроле качества. Ищите гарантии, которые защищают раму от растрескивания не менее пяти лет при нормальных эксплуатационных нагрузках.
Выявление предупреждающих знаков во время закупок. Отказ предоставить сертификаты на материалы является серьезным тревожным сигналом. Неопределенные допуски на обработку предполагают плохой внутренний контроль качества. Если поставщик не может указать точные допуски ЧПУ, он не может гарантировать производительность. «Точная обработка» — это маркетинговая чепуха; «Обработка с допуском 0,01 мм» — это инженерный стандарт.
Производство роторов на аутсорсинге без внутренней документации по контролю качества представляет значительный риск. Вы должны точно знать, кто создал основные компоненты. Наконец, отсутствие эталонных установок для вашего конкретного приложения указывает на то, что поставщику не хватает необходимого опыта для решения ваших задач обработки. Всегда просите поговорить с текущим клиентом, который перерабатывает точно такой же поток пластиковых отходов.
Истинная ценность промышленного измельчителя заключается в невидимом производственном контроле. Металлургическая целостность лопастей, динамический баланс ротора и ненапряженная жесткость рамы определяют срок службы машины. Команды по закупкам должны отфильтровывать поставщиков, которые не могут предоставить прозрачную документацию о допусках обработки на станках с ЧПУ, процессах термообработки и интеграции безопасности ПЛК.
Чтобы обезопасить надежное оборудование, выполните следующие действия:
Ответ: Отдавайте предпочтение производителям, предоставляющим прозрачную документацию по динамической балансировке ротора. Они должны использовать сертифицированную инструментальную сталь для лезвий и снимать напряжения на сварных рамах. Всегда требуйте проведения комплексных заводских приемочных испытаний (FAT) перед завершением покупки.
Ответ: Конструкция ротора определяет эффективность резки и производительность. Точно обработанный и динамически сбалансированный ротор сводит к минимуму вибрацию. Это обеспечивает постоянный зазор при резке и значительно продлевает срок службы подшипников и всей трансмиссии.
О: Лезвия должны быть затянуты в точном соответствии с заводскими спецификациями. Это предотвращает их смещение или ослабление во время циклов резки под высоким давлением. Ослабленные лезвия приводят к катастрофическим столкновениям с неподвижными контрножами, что приводит к серьезным повреждениям машины и увеличению времени простоя.
Ответ: Высококачественные инструментальные стали, такие как D2 или H13, являются отраслевыми стандартами. Конкретная марка и термическая обработка должны соответствовать обрабатываемому пластику. Это обеспечивает баланс между износостойкостью и ударной вязкостью, необходимой для предотвращения сколов.
Ответ: Современные ПЛК постоянно контролируют силу тока двигателя и сопротивление ротора. Если обнаруживается перегрузка или застревание, система автоматически останавливается и меняет направление вращения ротора, чтобы устранить препятствие. Это предотвращает механическую перегрузку и защищает систему привода.


