
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-16 Происхождение:Работает


Знакомый сценарий часто разворачивается на современных предприятиях по переработке пластика. Менеджер завода инвестирует в компактную установку первичного восстановления для переработки промышленных отходов в ожидании решения «под ключ». Как только роторы начинают вращаться и материал обрабатывается, наступает суровая реальность. Полученные куски слишком велики для прямого производства, экструзии или дорогостоящей перепродажи. Технология первичного уменьшения размера невероятно эффективна при измельчении громоздких и трудновыполнимых предметов. Однако это редко представляет собой последний шаг в восстановлении материала.
Этот рабочий пробел подчеркивает критическую разницу между грубой разрывкой и тонкой нарезкой. Использование одного оборудования для выполнения обеих задач неизбежно приводит к серьезным механическим нагрузкам и снижению производительности. Сочетание вашего оборудования для первичного измельчения со специальным гранулятором устраняет разрыв между переработкой грубых отходов и производством высококачественного повторно используемого измельченного материала. Операторы, которые понимают, когда и зачем внедрять синхронизированную двухступенчатую систему, могут защитить свое оборудование. Более того, они соответствуют строгим производственным спецификациям и в конечном итоге максимизируют общую окупаемость предприятия.
Чтобы полностью понять, почему необходима вторичная обработка, операторы предприятий должны сначала установить базовые механические возможности своего основного оборудования. Признание этих инженерных границ предотвращает неправильное использование машины и устраняет неприятные узкие места в эксплуатации.
Как опытный инженер, оценивающий рабочие процессы на предприятии, я часто вижу, как операторы выводят свой промышленный измельчитель пластика за рамки его предполагаемой конструкции. Эти надежные машины, такие как серия DYSSJ, работают на основе основополагающего механического принципа, сочетающего низкую скорость вращения с огромным крутящим моментом. Оснащенные сверхмощными режущими ножами, они предназначены для захвата, разрывания и резки громоздких предметов. Независимо от того, имеете ли вы дело с толстыми продувочными материалами, толстостенными трубами из ПВХ или плотными пластиковыми плитами, машина использует чистую механическую силу для разрушения неуправляемых предметов на транспортабельные куски. Низкая скорость вращения гарантирует, что оборудование поглощает большое сопротивление без остановки. Следовательно, это делает его идеальной первой линией защиты в сложных условиях переработки.
Несмотря на свою впечатляющую мощность, основное оборудование сталкивается с явными ограничениями относительно конечного размера выходной мощности. В зависимости от сита, установленного под ротором, типичная производительность варьируется от 40 до 100 мм. Хотя это представляет собой значительное уменьшение объема по сравнению с исходной деталью, этот размер фрагмента по своей сути остается недостаточным для немедленного перепрофилирования. Экструдеры и машины для литья под давлением требуют, чтобы мелкие однородные частицы плавились равномерно. Загрузка кусков размером 40 мм в экструдер неизбежно приводит к неравномерному плавлению, образованию воздушных карманов и серьезным закупоркам, которые полностью останавливают производство.
Частая и дорогостоящая ошибка связана с попыткой установить очень маленькое сито на первичный блок, чтобы заставить его выделять мелкие частицы. Такая практика создает серьезную механическую нагрузку на машину, предназначенную для грубой резки, а не для высокоскоростной нарезки. Принуждение ротора удерживать материал до тех пор, пока он не достигнет микроскопического размера, приводит к чрезмерному выделению тепла от трения. Это тепло быстро плавит пластик, ослепляет экран, ускоряет износ трансмиссии и резко снижает почасовую производительность.
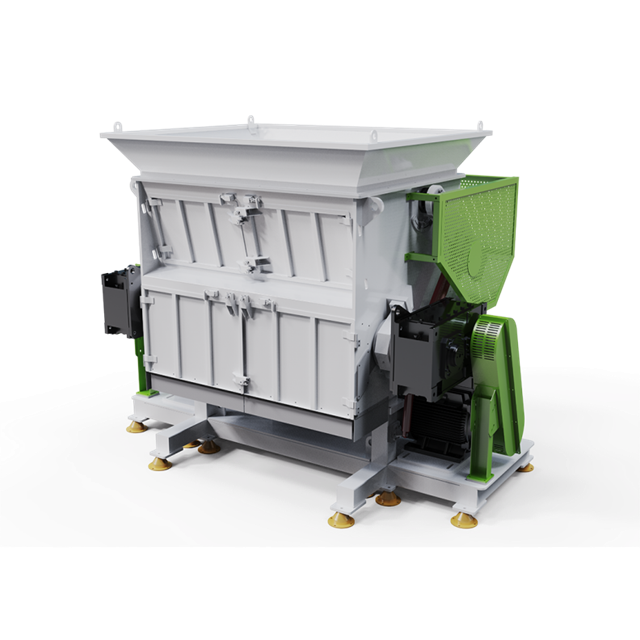
Если вы в настоящее время оцениваете свой рабочий процесс, конкретные индикаторы нижней части воронки покажут, когда именно установки на одном компьютере больше не достаточно. Вот явные признаки того, что вашему предприятию необходимо интегрировать оборудование для вторичной отделки.
Самый точный знак определяется вашими требованиями конечного использования. В системах с замкнутым циклом, повторно вводящих отходы в производственную линию, размер выпускаемой продукции отдается превыше всего. Экструзионному и литьевому оборудованию требуются однородные мелкие хлопья для поддержания постоянной температуры плавления и скорости потока. Грубо измельченные куски застревают в бункере и нарушают подачу корма. Поэтому для аккуратной нарезки этих 40-миллиметровых клочков до требуемых размеров от 6 до 10 мм требуется дополнительный блок.
Иногда операторы сталкиваются с прямо противоположной проблемой. У них есть только высокоскоростной гранулятор, и они стараются подавать крупные, громоздкие детали непосредственно в камеру резки. Если ваша машина часто застревает, глохнет или ломается лезвия, в нее подаются материалы, которые значительно превышают ее механические конструктивные ограничения. В этом сценарии интеграция надежного измельчителя пластика выступает в качестве необходимой предварительной обработки. Если позволить основной машине взять на себя тяжелую работу, вспомогательный блок освободится для выполнения точной нарезки, для которой он был разработан, не подвергаясь оглушительным застреваниям.
Чтобы лучше понять, как эти две машины дополняют друг друга, полезно взглянуть на их основные технические различия. В таблице ниже представлены отдельные рабочие параметры каждого блока.
| Технические характеристики | Первичный измельчитель | Вторичный гранулятор |
|---|---|---|
| Рабочая скорость | Низкие обороты (обычно 40–100 об/мин) | Высокие обороты (обычно 400–600 об/мин) |
| Выходной крутящий момент | Чрезвычайно высокий (предназначен для раздавливания и разрыва) | От низкого до среднего (предназначен для быстрой нарезки) |
| Действие лезвия | Срезание и разрывание | Точная резка, подобная ножницам |
| Идеальный исходный материал | Толстые продувки, целые трубы, объемные тюки | Предварительно измельченные куски, тонкие пленки, небольшие бутылки |
| Окончательный размер вывода | Крупные куски (40–100 мм) | Тонкое измельчение (6–12 мм) |
Недавний анализ рынка показывает быстрый отход от одноэтапной обработки во всем мировом секторе пластмасс. В связи со строгими требованиями экономики замкнутого цикла и растущими затратами на электроэнергию современные предприятия по переработке все чаще применяют автоматизированные многоступенчатые системы измельчения. Рыночные данные указывают на растущий спрос на бытовые смолы высокой чистоты. Конечные покупатели больше не принимают грубо измельченный пластик разного размера. Вместо этого отраслевой стандарт сместился в сторону точного гранулирования. Эксперты отрасли отмечают, что поскольку требования к чистоте конечного продукта ужесточаются, использование синхронизированной установки двух машин уже не является просто тенденцией. Он стал базовым стандартом профессионального управления отходами и соблюдения требований ESG.
Стандартная двухступенчатая система работает бесперебойно благодаря интеллектуальной интеграции. Рабочий процесс обычно начинается с подачи крупногабаритных отходов по наклонной конвейерной ленте в основной бункер. Как только материал разбивается на куски размером 40 мм, он падает на вторичный конвейер или затягивается пневматической системой воздуходувки непосредственно в загрузочное отверстие гранулятора. Вторичный блок быстро измельчает материал на мелкие хлопья. Эти хлопья затем откачиваются с помощью воздуходувки в циклонный сепаратор и помещаются в мешок для сбора сыпучих материалов. Этот автоматизированный цикл значительно сокращает ручной труд, сохраняя при этом постоянный поток материала.
Не все полимеры ведут себя одинаково при механическом воздействии. Особые физические свойства вашего потока отходов в конечном итоге диктуют необходимость двухэтапного процесса. Ниже приведены общие профили материалов, которые абсолютно требуют такого комплексного подхода.
Во время рутинных процессов экструзии или формования пластмасс на предприятиях часто возникают продувки. Это большие твердые валуны из охлажденного полимера. Непосредственное гранулирование этих плотных пород механически невозможно. Попытка сделать это приведет к мгновенному разрушению режущих лезвий. Сначала их необходимо обработать роторами с высоким крутящим моментом, чтобы разбить их на фрагменты размером с укус. Для этих требовательных применений надежный измельчитель пластиковых отходов , оснащенный прочной конструкцией ротора, обеспечивает необходимую инерцию вращения для разрушения плотной структуры сердцевины.
Экструдированные трубы и оконные профили представляют собой уникальную геометрическую задачу. Их длинная и жесткая форма заставляет их сильно подпрыгивать внутри стандартного бункера. Это создает серьезный риск для безопасности операторов и резко снижает пропускную способность. Предварительное измельчение устраняет эту неуклюжую геометрию, безопасно захватывая отрезки и подготавливая материал для плавного непрерывного гранулирования.
Приобретение вторичной тяжелой техники, естественно, требует капитальных затрат. Дальновидные менеджеры объектов оценивают возврат инвестиций на основе долгосрочной операционной экономии и новых открытых потоков доходов.
Основным фактором быстрого окупаемости инвестиций является повышенная рыночная стоимость вашего конечного продукта. Грубые, непоследовательные куски пластика трудно продать, и цена за тонну их очень низкая. Напротив, чистый однородный гранулят размером 8 мм является очень востребованным товаром в производственном секторе. Существенная разница в цене между продажей измельченных материалов низкого качества и измельчением премиум-класса часто окупает стоимость вторичного оборудования в течение первых нескольких финансовых кварталов.
Время простоя, возможно, является самой высокой скрытой стоимостью на любом предприятии по переработке отходов. Использование неподходящей машины для конкретной задачи гарантирует дорогостоящие простои. Использование высокоскоростного слайсера для обработки толстых и тяжелых материалов приводит к бесконечной замене лезвий, ремонту сит и перемотке двигателя. Внедрение предварительного прерывателя с высоким крутящим моментом для выполнения грубых работ сокращает частоту технического обслуживания и затраты на расходные материалы всей вашей линии, сохраняя предсказуемую прибыльность операций.
Если ваш эксплуатационный диагноз указывает на необходимость обновления, решающее значение имеет выбор правильного вторичного блока для сопряжения с существующим оборудованием. Несогласованная система неизбежно создает узкие места и электрическое напряжение.
Наиболее важным показателем, который следует учитывать, является выравнивание пропускной способности. Вспомогательная машина должна обрабатывать материал со скоростью, равной или немного большей, чем производительность основной машины. Например, если ваша начальная стадия производит 500 кг крупных кусков в час, вторая ступень в идеале должна быть рассчитана на 600 кг в час. Этот буфер предотвращает скопление материала на переходном конвейере и переполнение бункера.
Производители оборудования предлагают различные конструкции роторов, адаптированные к конкретному поведению материала. Открытая конструкция ротора обеспечивает максимальный поток воздуха. Это идеально подходит для более легких и объемных материалов, таких как бутылки, для предотвращения перегрева. И наоборот, закрытый или сплошной ротор обеспечивает значительную инерцию вращения, что делает его гораздо лучше подходящим для прорезания плотных кусков продувочных материалов без остановки.
Для создания высокоэффективной замкнутой системы переработки отходов требуется надежное оборудование, разработанное специально для непрерывного и синхронизированного промышленного использования. При модернизации вашего предприятия настоятельно рекомендуется использовать оборудование, специально предназначенное для совместной работы. Инвестирование в многофункциональные одновальные измельчители, такие как высоко оцененная серия DYSSJ от Jwell Recycling, формирует прочную основу для вашей линии измельчения. Эти усовершенствованные системы имеют оптимизированную геометрию ротора, которая идеально сочетается со стандартными грануляторами. Это обеспечивает безупречно плавный переход от грубого разрывания к тонкой нарезке, тем самым сводя к минимуму узкие места и максимизируя рентабельность инвестиций. Изучите широкий ассортимент оборудования для восстановления в Jwell Recycling, чтобы найти точную установку, соответствующую вашим конкретным потребностям в материалах.
Компактное устройство, несомненно, является мощным средством первичного уменьшения объема. Однако гранулятор служит важным инструментом отделки. Вместе они превращают неуправляемые отходы в ценные пластиковые хлопья, которые можно использовать повторно. Такое стратегическое сочетание обеспечивает настоящий успех в переработке по замкнутому циклу, одновременно активно защищая ваше оборудование от преждевременного механического износа. Если вашей конечной целью является продажа пластиковых хлопьев премиум-класса или беспрепятственное повторное внедрение материалов в вашу собственную производственную линию, инвестиции в установку вторичного измельчения являются операционной необходимостью. Оцените текущий объем выпускаемой продукции сегодня и примите необходимые меры для оптимизации вашей линии по переработке отходов с помощью правильной установки двух машин.
Нет. Машина для первичного измельчения предназначена исключительно для грубого измельчения, обычно в результате получаются куски размером 40 мм или больше. Для получения мелких однородных хлопьев, пригодных для плавления, экструзии или литья под давлением, крупноизмельченный материал должен впоследствии пройти через высокоскоростной гранулятор.
Измельчитель работает на очень низких скоростях с высоким крутящим моментом, используя тяжелые и прочные лезвия для захвата, разрыва и разрезания больших, толстых или жестких пластиков. Гранулятор работает на высоких скоростях с острыми прецизионными лезвиями, специально предназначенными для аккуратного измельчения небольших кусочков пластика на мелкие однородные хлопья.
Это полностью зависит от физических свойств материала. Тонкие пленки или небольшие хрупкие пластмассы иногда можно подавать прямо в гранулятор. Однако толстые, плотные или крупные детали, такие как заводские продувки или толстостенные трубы, могут мгновенно сломать лопасти гранулятора или остановить двигатель. Эти прочные материалы необходимо предварительно измельчить, чтобы предотвратить катастрофический выход машины из строя.
Хотя одновременная работа двух машин потребляет электроэнергию, синхронизированная двухступенчатая система на самом деле более энергоэффективна на килограмм обрабатываемого материала. Заставление одной машины выполнять как грубое, так и точное измельчение приводит к огромным скачкам электрической силы и серьезному перенапряжению двигателя, тогда как разделение работы оптимизирует электрическое потребление обеих машин.
Если площадь объекта сильно ограничена, многие производители оборудования предлагают комбинированные агрегаты «все в одном». В этих инновационных конструкциях компактный первичный блок устанавливается непосредственно над гранулятором или тесно интегрирован с ним. Такая вертикальная установка устраняет необходимость в длинных переходных конвейерах, экономя ценные квадратные метры на вашем предприятии.
Идеальный размер экрана зависит от ваших конкретных производственных требований, но типичные экраны варьируются от 6 до 12 мм. При литье под давлением обычно предпочитают использовать сито диаметром 8 мм, чтобы обеспечить равномерный помол, который плавится равномерно, не забивая загрузочное отверстие.
Плавление обычно происходит из-за чрезмерного тепла от трения, вызванного тупыми ножами, перегруженным бункером или использованием слишком маленького сита. Чтобы предотвратить это, убедитесь, что ваши ножи острые и имеют правильный зазор, согласуйте скорость подачи с мощностью машины и рассмотрите возможность использования конструкции с открытым ротором, чтобы максимизировать поток воздуха во время обработки.


