
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-16 Происхождение:Работает


Влажная пластиковая пленка полностью разрушает окончательный процесс экструзии. Зайдите на любой устаревший завод по переработке отходов, и вы воочию увидите хаос. Операторы забивают мостовые бункеры. Экструдеры сильно выделяют пар. Подметать отбракованные хрупкие гранулы становится утомительной повседневной работой. Как предприятия высшего уровня устраняют это серьезное операционное препятствие?
Прочная пластиковая линия для мойки делает феноменальную работу по очистке бытовых отходов. Он агрессивно удаляет грязь, сельскохозяйственные химикаты и остатки масел. Однако выходной материал насквозь мокрый. Гибкие пластики имеют огромное соотношение площади поверхности к объему. Эта физическая особенность удерживает стойкую поверхностную влагу, что делает хлопья совершенно непригодными для немедленного плавления.
В этом инженерном руководстве мы разбираем важнейшую механику сжатия пленки. Вы узнаете, как именно эти специализированные машины готовят промытый материал к экструзии. Мы также выясним, почему механическое обезвоживание стало неотъемлемым компонентом прибыльных операций по переработке отходов.
Чтобы понять ценность устройства для отжима пленки, мы должны посмотреть на его точное место в более широком рабочем процессе переработки. В ходе стандартной операции бывшие в употреблении пластмассы подвергаются строгой последовательности измельчения, трения и отделения от поплавка. На этих начальных этапах в значительной степени используются большие объемы воды для вымывания тяжелых твердых загрязнений.
Этот водоемкий процесс дает исключительно чистые пластиковые хлопья. Тем не менее, это создает серьезную вторичную проблему. Материал, выходящий из финальной фрикционной шайбы или промывочного бака, полностью насыщен. Капающая влажная, воздушная пленка просто не может попасть в экструдер для гранулирования.
Машина для отжима пленки действует здесь как незаменимый мост. Расположенный сразу после заключительного этапа стирки, отжимной пресс работает как автоматический переходный пункт. В него поступает влажный пух непосредственно из очистительного оборудования. Затем он перерабатывает этот пух в сухое, уплотненное состояние. Одновременно решая проблемы с влажностью и плотностью, пресс обеспечивает идеальную подготовку материала, поступающего в загрузочное отверстие экструдера, для высокоэффективного плавления.
Глядя на более широкую траекторию развития индустрии переработки пластмасс, переход к механическому сжатию идеально соответствует текущим требованиям рынка. Более строгие глобальные требования к содержанию вторичного сырья вынуждают бренды требовать пеллеты качества, близкого к первозданному. Операторы предприятий больше не могут позволить себе пористость и деградацию, вызванные неадекватными методами сушки.
Огромную роль в этом сдвиге играют растущие цены на промышленную электроэнергию во всем мире. Использование энергоемких термических сушилок или массивных вентиляторов горячего воздуха уничтожает прибыль. Переход к уплотнению за счет трения – это уже не просто модернизация операционной деятельности. Это строгая экономическая необходимость. Предприятия, использующие механическое отжима, постоянно сообщают о более низких показателях себестоимости тонны по сравнению с теми, которые используют устаревшие системы термической сушки.
Операторы заводов сталкиваются со значительными трудностями при переработке мытых гибких пластиков. Основные причины, по которым промытую пленку нельзя подавать непосредственно в экструдер, сводятся к двум неприятным физическим свойствам. Это излишняя влажность и недостаточная объемная плотность.
Попадание воды в высокотемпературную среду экструзии очень разрушительно. Стандартные экструдеры для гранулирования работают при температурах от 160°C до 240°C в зависимости от конкретного полимера. Когда влажная пленка попадает в цилиндр экструдера, остаточная вода мгновенно претерпевает фазовый переход. Он яростно превращается в пар.
Вода расширяется примерно в 1600 раз при переходе из жидкости в газ. Такое быстрое расширение создает огромное внутреннее давление. Внезапное образование пара вызывает сильное пенообразование и выделение газа, не позволяя расплаву полимера образовывать связную нить. Захваченный пар также создает микроскопические пустоты внутри готовых пластиковых гранул, значительно снижая их структурную целостность. Пеллеты с высокой пористостью хрупкие и не принимаются последующими производителями. Внедрение эффективного метода обезвоживания пластиковой пленки перед экструзией является абсолютной необходимостью.
Помимо влаги, физическая структура промытого гибкого пластика представляет собой серьезную проблему при кормлении. Такие материалы, как полиэтиленовые сельскохозяйственные пленки низкой плотности и полипропиленовые тканые мешки, после измельчения невероятно легкие. Объемная плотность этих промытых хлопьев обычно колеблется от 20 до 50 килограммов на кубический метр. Стандартный экструдер работает наиболее эффективно при загрузке материалов с насыпной плотностью 300 килограммов на кубический метр и выше.
Это крайнее несоответствие приводит к механическому отказу, известному как мостовое соединение. Поскольку рыхлая пленка не имеет массы, сама сила тяжести не может затянуть ее в загрузочную горловину. Материал переплетается и образует прочную арку над вращающимся шнеком экструдера. Шнек не может захватывать материал, что приводит к голоданию корма. Производственная мощность резко падает, а непостоянный поток материала вызывает серьезные колебания давления расплава.
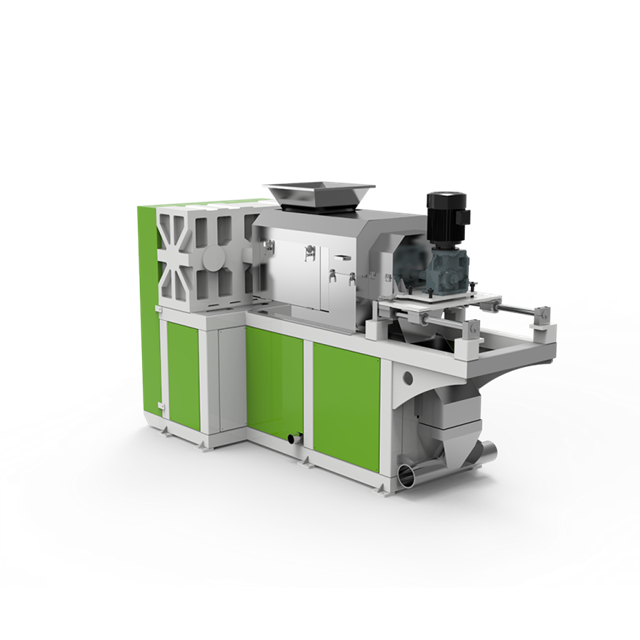
Машина для отжима пленки решает проблемы с влажностью и плотностью посредством многоэтапного механического процесса. В отличие от традиционных термических сушилок, которые полагаются на внешние источники тепла, соковыжималка использует механическую силу и трение. Вот как именно происходит трансформация на заводе.
Процесс начинается, когда влажная, рыхлая пленка попадает в приемный бункер. В основе машины лежит сверхмощный винт с изменяемым шагом, заключенный в прочный стальной цилиндр. По мере вращения шнек активно вытягивает влажный материал вперед. Расстояние между витками шнека постепенно уменьшается по мере приближения материала к разгрузочному концу.
Этот уменьшающийся шаг постоянно уменьшает физический объем, доступный для пластика. Фильм подвергается огромному механическому сжатию. Это интенсивное сжимающее действие заставляет отдельные кусочки пленки плотно слипаться друг с другом, запуская процесс уплотнения и одновременно агрессивно выжимая захваченную поверхностную воду.
Когда шнек оказывает возрастающее давление, захваченная вода механически вытесняется из пластиковой матрицы. Нижняя часть бочки соковыжималки оснащена специализированными прочными дренажными сетками или корпусом с точной перфорацией.
Давление настолько сильное, что вода быстро вытекает через эти отверстия. Эта стадия механического обезвоживания снижает содержание влаги с более чем 30% до примерно 10-15% за считанные секунды. Здесь используется нулевое тепло. Вытесненная вода собирается в дренажном поддоне под машиной и направляется обратно в систему очистки воды на объекте.
Наиболее технологичная фаза происходит в последней секции ствола. Сильно сжатый пластик продвигается вперед к ограниченному месту выброса. Механический сдвиг и трение между пластиком, шнеком и стенкой цилиндра выделяют значительное количество естественного тепла.
Это тепло трения служит двум жизненно важным целям. Во-первых, он достаточно повышает температуру для испарения оставшейся остаточной влаги. Это снижает конечное содержание воды до целевого уровня 1–3%. Во-вторых, тепло точно контролируется для достижения точки размягчения конкретного полимера. Пластик не доходит до полностью расплавленного жидкого состояния. Вместо этого он становится полупластифицированным. Он размягчается и сплавляется, превращаясь из рыхлых хлопьев в связную тестообразную массу.
Последний шаг включает придание полупластифицированному материалу удобного формата. Плотная горячая пластиковая масса проходит через специальную фильеру, расположенную на конце цилиндра отжима. Когда материал выдавливается через отверстия, набор высокоскоростных вращающихся ножей немедленно разрезает его на мелкие кусочки.
Поскольку материал полурасплавлен, эти нарезанные куски естественным образом агломерируются и слегка охлаждаются при выгрузке. Они образуют плотные гранулы неправильной формы, похожие на попкорн. Эти гранулы обладают высокой объемной плотностью и легко текут под действием силы тяжести. Они идеально подготовлены для попадания непосредственно в бункер экструдера-гранулятора.
При проектировании установки по переработке отходов операторы должны выбрать правильную технологию сушки. Исторически сложилось так, что центробежные центробежные сушилки были выбором по умолчанию. Однако при работе с гибкими пленками центробежная сушка неэффективна по сравнению с механическим отжимом.
Центробежные сушилки работают путем вращения влажного пластика на высоких скоростях внутри стационарного сита. При этом вода выбрасывается наружу. Этот метод отлично подходит для твердых пластиков, таких как хлопья ПЭТ-бутылок или толстый измельченный полиэтилен высокой плотности. Твердые материалы отскакивают от сеток, позволяя воде легко отделяться.
Гибкие пленки реагируют по-разному. Мягкие, тонкие пленки прилипают к вращающимся экранам. Они закрывают перфорации и предотвращают выход воды. Большая площадь поверхности позволяет поверхностному натяжению удерживать влагу, которую не может преодолеть одна лишь центробежная сила. Центробежные сушилки часто оставляют эластичные пленки с остаточной влажностью 8-15%. Хуже того, центробежная сушка абсолютно не увеличивает объемную плотность материала.
| Характеристика / Метрическая | центробежная центробежная сушилка | Машина для отжима пленки |
|---|---|---|
| Идеальный тип материала | Твердые пластмассы, такие как хлопья ПЭТ и ПЭВП. | Гибкие пластики, такие как тканые мешки из ПЭНП, ЛПЭНП и ПП. |
| Механизм сушки | Высокоскоростное вращение с использованием центробежной силы | Механическое сжатие и фрикционный сдвиговой нагрев |
| Окончательное содержание влаги | От 8% до 15% для гибких пленок | Постоянно достигается от 1% до 3% |
| Влияние на объемную плотность | Никто. Материал остается пушистым и легким. | Высокий. Превращает пух в плотные гранулы. |
| Готовность подачи экструдера | Бедный. Вызывает закупорку бункера и образование паровых пустот. | Отличный. Легкость гравитационной подачи и максимальная производительность. |
При модернизации предприятия по работе с гибкими пластиками выбор правильного оборудования имеет первостепенное значение. Не все оборудование для уплотнения разработано в соответствии с одними и теми же стандартами. Операторы предприятий должны оценить механическую целостность, распределение мощности и возможности автоматизации, чтобы обеспечить долгосрочную надежность. Ищите характеристики промышленного уровня, аналогичные серии DYJG.
Основная функция опирается на огромное механическое давление. Это непрерывное сжатие создает чрезвычайную физическую нагрузку на металлические компоненты. В высококачественных соковыжималках используются специализированные износостойкие сплавы. В машинах премиум-класса используются винты, выкованные из высококачественной конструкционной легированной стали, в частности азотированной 38CrMoAlA. Этот процесс глубокой поверхностной закалки значительно повышает устойчивость к истиранию. Это важно при обработке сельскохозяйственных пленок, которые задерживают микроскопические частицы песка.
Уплотнение гибких полимеров требует значительной кинетической энергии. Узел двигателя и коробки передач должен обеспечивать постоянный высокий крутящий момент при относительно низких скоростях вращения. В зависимости от целевой производительности, которая может варьироваться от 300 до 1000 кг/ч, мощность двигателей обычно варьируется от 90 до 160 кВт. Соковыжималка премиум-класса оснащена прочным редуктором с твердыми зубьями. Если редуктор меньшего размера, машина будет часто застревать во время скачков материала, что приведет к дорогостоящим простоям.
Автономные машины быстро заменяются полностью интегрированными производственными линиями. Машина высшего уровня должна беспрепятственно взаимодействовать с современной системой мойки отходов пластика . Расширенная интеграция включает в себя системы ПЛК, которые контролируют поток материалов в режиме реального времени. Если выходной бункер соковыжимателя заполнен, ПЛК автоматически сигнализирует входным фрикционным шайбам о необходимости приостановить подачу материала. Это создает непрерывную работу по замкнутому циклу, требующую минимального вмешательства человека.
| Компонент / Функция | Стандартный рыночный отжимной пресс | Высококачественный отжимной пресс премиум-класса |
|---|---|---|
| Материал винта | Стандартная углеродистая сталь | Азотированный 38CrMoAlA или биметаллический сплав |
| Тип коробки передач | Стандартный редуктор | Поверхность с твердыми зубьями, высокомоментный редуктор |
| Выход влаги | от 5% до 8% | от 1% до 3% |
| Система управления | Ручная кнопка | Сенсорный экран ПЛК с интеграцией VFD |
Универсальность машины для отжима пленки — одно из ее наиболее ценных качеств. В то время как для жестких пластиков используются центробежные центробежные сушилки, гибкие полимеры требуют специального сжатия. Ниже приведены основные материалы, которые больше всего выигрывают от этой технологии.
Постпотребительские сельскохозяйственные пленки из полиэтилена низкой плотности: Сельскохозяйственные пленки из полиэтилена низкой плотности представляют собой огромный сегмент индустрии переработки пластмасс. Эти материалы задерживают значительное количество влаги. При подаче в соковыжималку механическое сжатие вытесняет захваченную воду. Фрикционное тепло слегка размягчает ПЭВД, превращая огромные объемы растянутой пленки в компактные агломераты.
Стретч-пленка и упаковочная пленка LLDPE: линейный полиэтилен низкой плотности характеризуется чрезвычайной эластичностью. Малый вес ЛПЭНП вызывает сильное закупоривание бункеров экструдера. Соковыжималка решает эту проблему, полупластифицируя материал и разрезая его на плотные гранулы. Затем сила тяжести может эффективно втягивать материал в шнек экструдера.
Тканые мешки из полипропилена и большие пакеты: полипропиленовые тканые мешки обладают невероятно высокой прочностью на разрыв. Традиционным агломераторам сложно перерабатывать тканые мешки из полипропилена без чрезмерного износа лезвий. Пресс с высоким крутящим моментом измельчает и сжимает жесткие тканые волокна. Он нарушает структурную целостность переплетения и выделяет достаточно тепла для образования твердых однородных гранул.
Нейлоновые сети и рыболовные сети: Нейлон — гигроскопичный материал. Он естественным образом поглощает влагу внутри своей полимерной структуры. Переработка выброшенных рыболовных сетей требует агрессивного удаления влаги перед экструзией, чтобы предотвратить гидролитическое разложение. Пленкоотжиматели оказывают необходимое постоянное давление для вытеснения влаги, превращая спутанные сети в сырье высокой плотности.
Успешная переработка пластиковой пленки требует точного контроля влажности и структурного уплотнения. Без учета фактора распушенности и остаточной воды процессы экструзии неизбежно будут страдать от узких мест, износа оборудования и низкого качества гранул. Машины для отжима пленки обеспечивают идеальное непрерывное решение обеих этих сложных задач.
Инвестиции в современное отжимное оборудование улучшают весь ваш производственный процесс. Это превращает разрозненный, трудоемкий процесс в оптимизированный и высокорентабельный рабочий процесс. Готовы устранить перемычки в бункере и паровые пустоты? Оснастите свое предприятие высокопроизводительной технологией обезвоживания. Посетите Jwell Recycling, чтобы изучить индивидуальные решения и значительно повысить производительность экструзии уже сегодня.
Для оптимальной экструзии без проблем с дегазацией уровень влажности должен строго контролироваться в пределах от 1% до 3%. Когда гибкие полимеры удерживают влагу выше этого порога, вода мгновенно испаряется при попадании в высокотемпературную бочку. Расширение пара вызывает вспенивание расплава полимера, что приводит к серьезной пористости готовых переработанных гранул. В высококачественном устройстве для отжима пленки используется интенсивное механическое давление и тепло трения для последовательного достижения этой цели.
Да. Почти во всех современных конструкциях предприятий по переработке пленкоотжиматель полностью заменяет традиционный агломератор периодического действия. Исторически сложилось так, что агломераторы выпаривали влагу и уплотняли остатки пленки за счет трения высокоскоростных вращающихся лопастей в большом котле. Этот старый метод представляет собой периодический процесс, требующий постоянного ручного контроля, образующий чрезмерное количество пыли и потребляющий огромное количество электроэнергии. Соковыжималка непрерывно и автоматически выполняет одни и те же задачи по уплотнению и сушке.
Нет, соковыжималка отличается высокой энергоэффективностью по сравнению с альтернативными технологиями сушки. В системах термической сушки используются мощные электрические нагреватели сопротивления или вентиляторы горячего воздуха. Устройство для отжима пленки работает по принципу механической термодинамики. В машине используется один мощный электродвигатель для привода компрессионного винта. Фактическое тепло сушки генерируется естественным путем за счет интенсивного трения пластика, сжимающегося о себя и о стенки бочки.
Нет, при условии, что оборудование спроектировано точно и правильно откалибровано оператором. Деградация полимеров обычно происходит, когда пластмассы подвергаются чрезмерному, неконтролируемому тепловому воздействию, которое разрушает молекулярные цепи. Высококачественный соковыжималка тщательно управляет выделяемым при трении теплом. Температура внутри бочки достигает лишь той точки, которая необходима для полупластификации материала. Поскольку процесс является непрерывным, время пребывания пластика внутри соковыжималки очень короткое, что предотвращает тепловое повреждение.
Устройство для отжима пленки имеет очень компактные размеры. Традиционные системы термической сушки требуют длинных трубопроводов, массивных циклонных сепараторов и больших нагревательных бункеров, чтобы обеспечить достаточное время пребывания горячего воздуха для испарения влаги. Напротив, соковыжималка объединяет обезвоживание, сушку и уплотнение в едином корпусе машины. Это экономит ценную производственную площадь и упрощает общую планировку завода.
Наиболее ответственное техническое обслуживание включает в себя контроль износа скребков шнека и внутренней стенки цилиндра. Поскольку в работе машины используется высокое трение и давление, абразивные загрязнения, такие как остаточный песок, могут постепенно изнашивать металл. Предприятия должны проводить регулярные визуальные проверки и измерять зазор между шнеком и цилиндром. Использование машин с компонентами из азотированной стали 38CrMoAlA значительно увеличивает интервалы технического обслуживания, требуя только плановой замены масла в коробке передач и смазки подшипников при нормальных условиях эксплуатации.


