
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-11 Происхождение:Работает


Ваши линии по переработке отходов страдают от плохого качества пеллет? Непостоянный размер частиц обычно является скрытым виновником. Для успеха последующих процессов необходимы точные физические размеры. Даже незначительные изменения в геометрии сырья могут резко снизить эффективность производства. В этой статье мы подробно рассмотрим, как размер материала влияет на каждый этап переработки. Мы также узнаем, как выбор правильного оборудования для измельчения устраняет разрыв между крупногабаритными отходами и высокорентабельной переработанной смолой.
Глядя на текущую динамику рынка, сектор вторичной переработки быстро смещается в сторону высококачественных механических систем с замкнутым контуром и передовой химической деполимеризации. Мировые бренды теперь требуют использования пищевой смолы, предназначенной для потребления, для достижения агрессивных целей в области устойчивого развития. Следовательно, терпимость к несоответствию исходного сырья сужается почти до нуля. Прецизионное уменьшение размера больше не рассматривается как простой этап предварительной обработки. Он превратился в критически важный шлюз контроля качества, который определяет жизнеспособность всей операции. Предприятия, которым не удалось модернизировать свои протоколы измельчения, обнаруживают, что их продукция отвергается ведущими покупателями.
В контексте переработки пластмасс размер частиц относится к конкретным физическим размерам измельченных хлопьев или перемолотых хлопьев, обычно измеряемых в миллиметрах. Достижение целевого размера заключается не просто в уменьшении больших объектов. Скорее, речь идет о разработке предсказуемой объемной плотности и площади поверхности для последующих этапов обработки.
Процесс уменьшения размера пластиковых отходов следует определенной механической последовательности. Процесс начинается с объемных материалов неправильной формы, таких как уплотненные тюки, толстые продувочные материалы или длинные трубы. Эти необработанные исходные материалы подвергаются первичному измельчению, чтобы разбить их на управляемые части. После этого материал часто проходит вторичную грануляцию для достижения окончательного измельченного размера хлопьев, необходимого для последующей обработки.
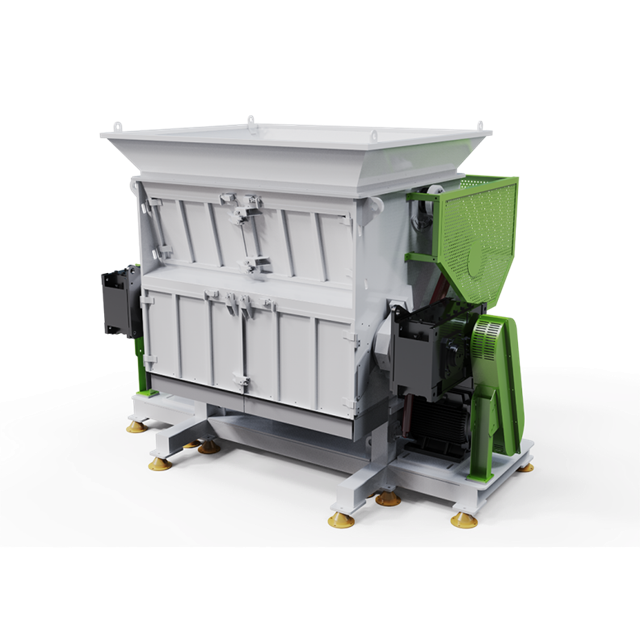
Поэтому первый важный шаг на этом пути во многом зависит от надежного промышленного оборудования. Предприятие должно использовать надежный измельчитель пластика для равномерного измельчения огромных объемов отходов. Если первоначальное уменьшение размера происходит неравномерно, каждая последующая машина на линии переработки будет с трудом компенсировать это несоответствие. Это неизбежно приводит к каскадному возникновению узких мест в работе.
Последующее оборудование для переработки спроектировано для работы с материалами с весьма специфическими физическими свойствами. Когда входные данные отклоняются от этих строгих параметров, эффективность всей системы снижается. Руководители предприятий должны понимать, как отклонения в размерах влияют на каждый конкретный этап.
При механической переработке измельченный пластик необходимо тщательно промыть, чтобы удалить грязь, клей и органические остатки. Размер частиц напрямую определяет соотношение площади поверхности к объему на этом этапе. Если частицы слишком велики, загрязнения остаются скрытыми внутри складок или прикрепленными к цельным поверхностям. Эти крупные куски легко переносят процесс трения. И наоборот, если частицы уменьшаются до микроскопических размеров, они могут проскальзывать через тонкие сетки поплавковых резервуаров. Это приводит к вымыванию значительного количества материала в канализацию, что напрямую снижает размер прибыли.
Экструзия основана на точной и предсказуемой термической динамике. Внутри цилиндра экструдера однородные частицы поглощают тепло и плавятся с постоянной скоростью. Когда смешанные продукты выбрасываются в загрузочный бункер, возникает серьезный тепловой дисбаланс. Для плавления больших кусков требуется больше тепла и времени выдержки. Они часто проходят через шнек частично нерасплавленными, создавая визуальные дефекты, известные как гели, в конечной грануле. Между тем, более мелкие фрагменты плавятся слишком быстро, вызывая возгорание и разрушение полимерных цепей. Эта термическая деградация резко снижает механическую прочность, прозрачность цвета и рыночную стоимость полученной смолы.
Передовые методы переработки, такие как пиролиз и газификация, еще более чувствительны к геометрии сырья. Химические реакторы требуют высокоспецифичного и равномерного ввода для обеспечения постоянной теплопередачи и скорости реакции. Сырье нестандартного размера приводит к образованию холодных пятен внутри активной зоны реактора. Это снижает выход желаемых химических продуктов и одновременно увеличивает производство нежелательных, малоценных побочных продуктов.
Неспособность контролировать физические размеры обходится перерабатывающим предприятиям в тысячи долларов из-за потери эффективности, аварийного обслуживания и испорченных партий. Низкокачественный измельчитель пластиковых отходов часто приводит к резким колебаниям производительности, что создает серьезные эксплуатационные риски на предприятии.
Когда частицы слишком велики, они вызывают образование мостиков. Это явление, когда хлопья слишком большого размера блокируют поток материала в бункерах, силосах и линиях пневматической транспортировки. Операторы вынуждены вручную очищать тяжелое оборудование, что приводит к опасным и дорогостоящим простоям. Внутри экструдера эти негабаритные детали увеличивают физический износ шнеков и цилиндров. Они также предотвращают полную дегазацию, в результате которой в конечном продукте остаются пузырьки воздуха.
С другой стороны, чрезмерное количество мелких частиц и пыли представляет собой столь же разрушительный сценарий. Микрочастицы легко сдуваются во время транспортировки. Когда мелкая пластиковая пыль накапливается, она ослепляет оптические датчики сортировки и образует грязную пасту в фрикционных шайбах. Бригады технического обслуживания должны остановить линию для ручной очистки. Еще более тревожно то, что высокие концентрации переносимой по воздуху пластиковой пыли создают серьезные респираторные риски для работников и резко повышают вероятность возгорания на предприятии.
Не существует универсального подхода к переработке пластика. Идеальная цель зависит от нескольких пересекающихся факторов, которые руководители предприятий должны оценивать ежедневно. Чтобы упростить это, мы составили базовую справочную матрицу для стандартных приложений.
| Тип сырья | Целевой выходной размер | Рекомендуемая настройка ротора | Последующее применение |
|---|---|---|---|
| Жесткие пластмассы, такие как трубы HDPE | от 40 мм до 60 мм | Ступенчатый массив, низкие обороты, высокий крутящий момент | Вторичная грануляция |
| Гибкие сельскохозяйственные пленки | от 50 мм до 80 мм | V-образный массив, более высокая частота вращения | Фрикционная стирка и отжим |
| Смешанные бытовые отходы | от 20 мм до 40 мм | Сверхмощные плоские ножи с малым зазором | Реакторы химического пиролиза |
| Чистая перешлифовка | от 10 мм до 15 мм | Высокоскоростной ротор гранулятора | Прямая одношнековая экструзия |
Различные полимеры по-разному ведут себя при механическом воздействии. Жесткий пластик разбивается и режется иначе, чем гибкая пленка для теплиц. Для жестких материалов обычно требуется более низкая скорость ротора и определенная геометрия сит для достижения того же выходного размера, что и для гибких пленок. Непосредственное назначение измельчаемого материала определяет его необходимый размер. Стандартные экструзионные линии обычно предпочитают однородные вторичные хлопья размером от 10 до 15 мм. Задача оборудования первичного измельчения — идеально подготовить материал для вторичного гранулятора без чрезмерной затяжки основного двигателя.
При оценке оборудования для измельчения отходов на предприятии по переработке отходов руководители предприятий часто взвешивают различия между различными конфигурациями. Несмотря на то, что двухвальные машины превосходно справляются с начальным уменьшением объема крупногабаритных предметов, таких как шины, они принципиально не подходят для точной последующей подготовки. Инженерным стандартом для достижения строгого контроля размеров является одновальный измельчитель..
Традиционные двухвальные машины работают, протягивая материал через лезвия, вращающиеся в противоположных направлениях. Этот механизм разрывает и рвет пластик, в результате чего образуются длинные, неровные и неровные полосы. Напротив, в хорошо спроектированной одновальной машине используется высокоскоростной ротор, оснащенный закаленными режущими ножами. Эти ножи проходят мимо неподвижной лопатки статора с чрезвычайно жесткими допусками, часто точно калиброванными от 0,2 до 0,5 мм.
Это режущее действие аккуратно разрезает пластик. Чистые разрезы предотвращают растяжение и напряжение полимера, что снижает выделение тепла при трении. Кроме того, такое чистое действие нарезки значительно сводит к минимуму образование пластиковых частиц и пыли. Это решающий фактор для поддержания высокого выхода материала.
Определяющим преимуществом конфигурации с одним валом является встроенная технология сита. Машины с одним валом заставляют материал оставаться в камере резки до тех пор, пока он не пройдет через точный диаметр установленного сита. Это гарантирует, что в экструдеры не попадут абсолютно крупные частицы. Современное оборудование, такое как серия DYSSQ, разработано для работы с различными материалами без ущерба для стабильности результатов. Регулируя скорость ротора и меняя размеры сит, предприятия могут поддерживать строгий контроль над широким спектром типов полимеров.
Инвестиции в промышленное оборудование — это значительные капитальные затраты. Чтобы гарантировать, что оборудование действительно поддерживает эффективность последующей деятельности, лица, принимающие решения, должны оценить конкретные технические характеристики. Эти функции напрямую влияют на время безотказной работы и управление температурным режимом.
Регулируемые и взаимозаменяемые экраны: способность быстро адаптироваться к различным требованиям последующей переработки имеет жизненно важное значение. Ищите машины с гидравлически опускаемыми опорами сит. Этот эргономичный дизайн позволяет одному оператору безопасно и быстро заменять экраны, сводя к минимуму дорогостоящие простои при смене материала.
Интеллектуальные гидравлические толкатели: в конфигурации с одним валом материал должен непрерывно подаваться в режущий ротор. В современных измельчителях используются гидравлические цилиндры, управляемые ПЛК Siemens и чувствительные к усилителю. Если ротор начинает потреблять слишком много электрического тока, что указывает на сильное продувание ПЭВП, попадающее на лопасти, плунжер автоматически втягивается. Это предотвращает перегрузку двигателя. Эта интеллектуальная подача обеспечивает постоянную глубину прикуса ножей, что напрямую приводит к равномерному размеру хлопьев.
Усовершенствованные системы охлаждения: Трение — враг переработки пластика. Полимеры с низкой температурой плавления очень чувствительны к термическому разложению. Измельчители промышленного класса оснащены валами роторов с водяным охлаждением и корпусами статоров для рассеивания тепла. Это гарантирует, что пластик останется в твердом состоянии для чистой нарезки.
Доступность для регулярного обслуживания: Тупые лезвия не режут; они распыляют. Поддержание остроты лезвий — самый важный рабочий протокол. Оборудование с увеличенными дверцами доступа и двусторонними стальными режущими коронками DC53 позволяет операторам просто поворачивать лезвие, чтобы получить новую кромку. Это значительно сокращает трудозатраты, необходимые для текущего обслуживания.
В конечном счете, технические характеристики вашего оборудования должны приносить измеримую финансовую отдачу. Связь между точным контролем размера частиц и рентабельностью инвестиций является прямой и поддается количественной оценке. Предприятия, которые переходят от элементарных дробилок к специализированным, прецизионным измельчителям, обычно демонстрируют значительные улучшения.
Во-первых, резко возрастает производительность экструзии. Экструдеры функционируют оптимально при постоянном и однородном рационе. Устранив частицы слишком большого размера и проблемы с образованием мостиков, экструдер может непрерывно работать на максимальной расчетной частоте вращения. Эмпирические эксплуатационные данные показывают, что правильное измельчение может увеличить общую производительность экструзионной линии до 25 процентов.
Во-вторых, растет стоимость продукта. На высококонкурентном рынке вторичной смолы качество гранул определяет цену продажи. Однородный размер частиц гарантирует равномерное поглощение тепла во время фазы плавления. При этом производятся пеллеты более высокого качества, без дефектов, которые продаются производителями упаковки по более высокой цене.
Наконец, сокращение трудозатрат и незапланированных простоев снижает эксплуатационные расходы. Каждый час, потраченный на прочистку бункера, — это час потерянной продукции. Высококачественный измельчитель устраняет эти узкие места в источнике, позволяя персоналу завода сосредоточиться на контроле качества, а не на устранении аварийных неисправностей.
Успех последующей переработки во многом зависит от правильной подготовки материала. Точный размер частиц обеспечивает оптимальное плавление, лучшую промывку и превосходное качество конечного продукта. Вы просто не сможете построить прибыльную экономику замкнутого цикла с непостоянным сырьем. Рассматривая уменьшение размера как основополагающий инструмент точности всей линии по переработке, руководители предприятий могут защитить свои последующие процессы. Если ваше предприятие сталкивается с нестабильным сырьем, пришло время обновить стратегию уменьшения размера. Изучите высокопроизводительные решения по переработке отходов в Jwell Machinery, чтобы найти оборудование, точно соответствующее вашим производственным потребностям.
Стандартные линии механической переработки обычно используют двухэтапный процесс измельчения. Первичное измельчение обычно измельчает крупногабаритные отходы до однородных кусков размером от 40 до 100 мм. Эти стандартизированные кусочки затем подаются во вторичный гранулятор, который дополнительно измельчает их до хлопьев размером от 10 до 15 мм. Этот конкретный диапазон считается отраслевым стандартом для эффективной промывки трением, оптической сортировки и равномерного плавления в стандартных экструдерах.
Да, хорошо спроектированная одновальная машина исключительно универсальна и может обрабатывать широкий спектр типов полимеров. Ключ заключается в возможности регулировки. Для жестких пластмасс, таких как толстостенные трубы, более низкая скорость вращения ротора с шахматным расположением ножей обеспечивает высокий крутящий момент и предотвращает разрушение. Для гибких материалов, таких как сельскохозяйственная пленка, более высокая скорость вращения ротора с V-образной режущей частью обеспечивает чистую нарезку.
Основной метод регулировки выходного размера — это замена сита, установленного непосредственно под режущим ротором. Сита изготавливаются с отверстиями определенного диаметра; установка экрана с меньшими отверстиями дает более качественный результат. Кроме того, на размер и качество реза влияет зазор между вращающимися ножами и неподвижными ножами статора. Поддержание плотного, точно калиброванного зазора гарантирует чистоту нарезания материала.
Излишняя пыль обычно является результатом плохой механики резки, а не самого пластика. Чаще всего виноваты тупые режущие ножи. Когда лезвия теряют остроту, они измельчают и измельчают полимер вместо того, чтобы аккуратно его срезать. Другие факторы, способствующие этому, включают неправильный зазор между лопастями, работу ротора на слишком высоких оборотах или использование слишком ограниченного размера экрана.
Шнеки экструдера предназначены для транспортировки и плавления материала с определенной объемной плотностью. Когда размеры частиц сильно колеблются, объемная плотность падает, в результате чего шнек выходит из строя. Однородные частицы плавно подаются в витки винта, позволяя двигателю работать с максимальной эффективностью без скачков крутящего момента. Такая последовательная подача напрямую увеличивает часовую производительность экструзионной линии.
Первичный измельчитель работает на низких скоростях и с высоким крутящим моментом, чтобы разбить массивные, громоздкие или сильно загрязненные предметы на грубые куски, обычно размером от 40 до 100 мм. Вторичный гранулятор работает на высоких скоростях с меньшим крутящим моментом, беря предварительно измельченные кусочки и аккуратно разрезая их на конечные хлопья размером от 10 до 15 мм, готовые к промывке и экструзии. Использование обоих последовательно защищает оборудование и обеспечивает идеальный контроль размера.


