
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


Цены на первичную пластиковую смолу остаются постоянно нестабильными. Менеджеры по производству сталкиваются с сильным давлением, требующим защиты своих операционных результатов. Между тем, устойчивое производство больше не является просто маркетинговым жаргоном. Это строгая нормативная реальность.
Пройдитесь по полу любого загруженного формовочного цеха, и вы увидите дефектные детали, литники и направляющие, загромождающие пространство. Их не обязательно списывать как промышленные отходы. Реализуя стратегию переработки по замкнутому циклу, производители могут превратить этот лом обратно в очень ценное сырье, известное как переизмельчение. Для достижения беспрепятственной интеграции переработанного материала требуется нечто большее, чем просто бросить бракованные детали в измельчитель. Это требует точного оперативного контроля, глубокого понимания термической истории полимера и использования правильного оборудования для измельчения, чтобы гарантировать, что продукция соответствует качеству первичных гранул.
В этом подробном руководстве рассматривается точная механика подготовки к производству измельчения. Мы подробно опишем лучшие практики по его повторному внедрению на ваши производственные линии и выделим наиболее важные варианты оборудования, от которых зависит конечная отдача от инвестиций.
В промышленном производстве пластмасс под переизмельчением понимают гранулированный пластиковый материал многократного использования, получаемый путем механического измельчения постпромышленного лома. Во время стандартных операций, таких как литье под давлением, выдувное формование или экструзия, определенный процент материала неизбежно становится металлоломом. Вместо того, чтобы выбрасывать эти полозья, обрезки кромок и бракованные детали, предприятия обрабатывают их с помощью оборудования для измельчения. В результате получается однородный гранулят, похожий на гранулы, который можно подавать непосредственно обратно в бункер экструдера.
Недавний анализ рынка выявил фундаментальный сдвиг в том, как индустрия пластмасс обращается с постиндустриальным ломом. Ведомые ужесточением требований расширенной ответственности производителей и непредсказуемыми цепочками поставок нефтехимической продукции, ведущие производители активно отказываются от полной зависимости от первичного сырья. Сейчас Regrind рассматривается как стратегический актив. Предприятия, которые оптимизируют свои внутренние циклы переработки, демонстрируют значительно более высокую эксплуатационную устойчивость по сравнению с предприятиями, уязвимыми к нехватке сырья. Глобальная тенденция очевидна: цикличность равна прибыльности.
Помимо неоспоримых экологических преимуществ, связанных с предотвращением попадания промышленных отходов на свалки и снижением общего объема выбросов углекислого газа, существует серьезная экономическая движущая сила. Каждый килограмм использованного измельченного материала — это килограмм первичной смолы, которую не нужно покупать. Измельчение лома собственными силами исключает постоянные расходы, связанные с вывозом мусора и внешней транспортировкой.
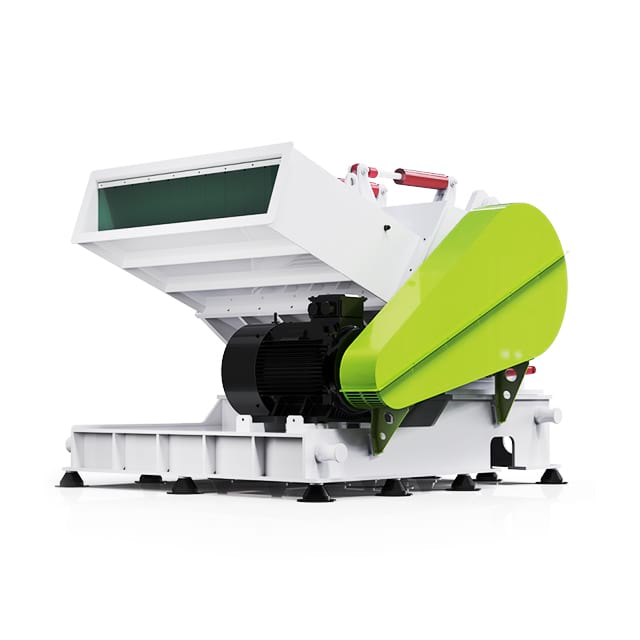
Преобразование объемных пластиковых отходов неправильной формы в однородные гранулы требует точной механической резки. Промышленная машина для дробления пластика работает с использованием специализированной режущей камеры, оснащенной тяжелым высокоскоростным вращающимся валом, известным как ротор. Лопасти из закаленной стали, установленные на этом роторе, проходят с невероятно жесткими допусками по отношению к лопастям неподвижной станины. Когда лом падает в бункер, он неоднократно разрезается ножницами до тех пор, пока куски не станут достаточно маленькими, чтобы пройти через калиброванное металлическое сито в основании камеры.
Физические размеры окончательного измельчения полностью определяются размером перфорации сита. Выбор правильного сита является критически важным оперативным решением, которое напрямую влияет на течение расплава внутри экструдера. Если отверстия сита слишком велики, полученные в результате измельченные гранулы будут плавиться медленнее, чем более мелкие первичные гранулы. Это несоответствие приводит к тому, что нерасплавленные твердые частицы проходят через нагретый цилиндр, что приводит к образованию слабых мест в конструкции или закупорке сопел. Ограничительные сетки слишком долго удерживают материал в камере резки, создавая чрезмерное трение, которое может преждевременно разрушить полимер.
Одной из самых коварных проблем в заводских цехах является образование микрочастиц, обычно называемых мелочью. Когда лезвия затупляются или допуски на зазор увеличиваются, машина начинает разбивать пластик, а не аккуратно его резать. Это создает облако статически заряженной пыли. Поскольку мелкие частицы обладают огромным соотношением площади поверхности к массе, они плавятся почти мгновенно при входе в экструдер. В то время как более крупные гранулы только начинают размягчаться, эти микроскопические частицы перегреваются, горят и оставляют карбонизированные черные пятна по всему конечному продукту. Современные предприятия борются с этим, соблюдая строгие графики технического обслуживания ножей и используя пневматические циклонные фильтры для удаления пыли до того, как материал попадет в бункер для хранения.
Успешная интеграция переработанного материала в крупносерийную производственную линию требует строгости процедур. Обращение с измельченным сырьем так же тщательно, как и с первичной смолой, — единственный способ сохранить стабильное качество продукции.
Наиболее важным предшественником измельчения является сегрегация материала. Различные семейства полимеров обладают совершенно разными химическими структурами и температурами плавления. Представьте себе ситуацию, когда кусок обрезка кромки ПВХ случайно попал в мусорное ведро с отходами ПЭТ-бутылок. Когда эта загрязненная партия подвергается воздействию более высоких температур, необходимых для ПЭТ, ПВХ быстро разлагается. Он выделяет едкий газ соляной кислоты, который повреждает шнек экструдера и разрушает весь производственный цикл. Операторы должны строго сортировать лом по типу, марке и цвету полимера непосредственно в месте его образования.
После сортировки лом поступает в восстановительное оборудование. На линиях непрерывного производства это часто автоматизируется с помощью роботизированной руки, которая сбрасывает литники непосредственно в гранулятор, расположенный рядом с прессом. На этом этапе очень важно контролировать скорость подачи. Перегрузка бункера может привести к засорению ротора. Вы услышите напряжение двигателя, за которым последуют сработавшие выключатели и неприятные простои. Полученный продукт затем пневматически транспортируется в мешки или непосредственно в смесительные бункеры.
Представьте себе оживленный заводской цех в влажный летний день. Технические пластмассы, такие как нейлон, поликарбонат и ПЭТ, очень гигроскопичны. Благодаря неровным краям и увеличенной площади поверхности Regrind действует почти как губка, впитывая окружающую влагу быстрее, чем гладкие первичные гранулы. Если этот насыщенный влагой материал попадает на нагретую бочку, попавшая в нее вода мгновенно превращается в пар. Эта реакция вызывает появление косметических серебряных полос на формованных деталях, известных как вздутие, и серьезную потерю ударной вязкости из-за гидролиза. Прохождение гигроскопического измельченного материала через бункерную сушилку с осушителем является абсолютной необходимостью.
Последний этап перед плавлением включает смешивание подготовленного гранулята с первичной смолой. Смешивание вручную в ящиках Гейлорда крайне не рекомендуется из-за риска расслоения материала. Вместо этого современные предприятия полагаются на автоматизированные системы дозирования. Гравиметрические блендеры взвешивают материал с помощью высокочувствительных датчиков веса. Они обеспечивают постоянное поддержание точного желаемого соотношения, автоматически компенсируя небольшие различия в объемной плотности между зубчатым размолом и однородными первичными гранулами.
Определение правильного соотношения смешивания имеет первостепенное значение для предотвращения выхода деталей из строя в полевых условиях. Промышленность пластмасс обычно придерживается определенных базовых показателей для обеспечения структурной целостности.
Это соотношение не является произвольным; оно основано на обширных испытаниях на растяжение и удар. Данные неизменно показывают, что для большинства товарных пластмасс добавление до 20 процентов высококачественного незагрязненного измельчения оказывает незначительное влияние на стабильность размеров конечного продукта. Увеличение этого соотношения вполне возможно для неструктурных предметов, таких как толстостенные складские контейнеры. Для прецизионных медицинских устройств или автомобильных компонентов, подвергающихся высоким нагрузкам, превышение этого порога значительно увеличивает риск хрупкости и деформации.
Методология повторного использования делится на две отдельные категории. Рециркуляция по замкнутому циклу является наиболее контролируемым методом. Отходы, образующиеся при производстве определенного предмета, измельчаются и подаются обратно в бункер для производства большего количества того же самого предмета. Это гарантирует абсолютную совместимость материалов и цветов. Переработка с открытым циклом, также известная как даунсайклинг, используется, когда термическая история лома не позволяет ему соответствовать строгим эстетическим требованиям. Отходы прозрачной упаковки, слегка пожелтевшие при термическом воздействии, можно покрасить в черный цвет и перепрофилировать для производства прочной промышленной продукции более низкого качества.
Фундаментальный закон науки о полимерах заключается в том, что пластик немного разлагается каждый раз, когда он подвергается высокой температуре и механическому сдвигу. По мере плавления материала длинные полимерные цепи, обеспечивающие структурную прочность, подвергаются разрыву, физически распадаясь на более короткие сегменты. Следовательно, измельченная смола по своей природе имеет более низкую молекулярную массу, чем первичная смола. Постоянно разбавляя переработанный материал большим процентом первичных гранул, производители поддерживают низкую общую термическую историю партии. Это гарантирует, что полимерная матрица останется прочной в течение бесконечных производственных циклов.
Различные технологии переработки пластмасс уникальным образом используют переработанный гранулят, чтобы максимизировать экономию средств без ущерба для конечного продукта.
Каналы, по которым расплавленный пластик попадает в полости формы, затвердевают рядом с конечной деталью при литье под давлением. Поскольку эти кусочки представляют собой совершенно хороший полимер, их обычно загружают непосредственно в небольшой гранулятор, расположенный рядом с прессом. Полученный гранулят немедленно пылесосится обратно в бункер машины, создавая высокоэффективный автономный цикл переработки, предотвращающий поглощение влаги.
Экструзионные линии, производящие трубы, профили или листы для термоформования, часто используют технологию совместной экструзии. Это позволяет производителям скрывать менее эстетичную перешлифовку во внутреннем слое структурированного листа, используя при этом чистый первичный материал для гладких, видимых внешних слоев. При переработке отходов скелетного полотна, оставшихся от термоформованной упаковки, предприятия часто полагаются на специализированную дробилку для пластика, специально разработанную с прямоугольным входным отверстием. Такая конструкция втягивает широкие и легкие противни и пластины непосредственно в камеру резки, при этом материал не бесцельно отскакивает от ротора.
Во время экструзионно-выдувного формования бутылок и контейнеров форма отжимает лишний пластик в верхней и нижней части детали. Эта лишняя вспышка может составлять до 30 процентов от общего веса кадра. Установки выдувного формования автоматически улавливают эту вспышку, измельчают ее и снова добавляют в процесс. Это значительно снижает расход первичной смолы при больших объемах упаковки.
Переход от чистой первичной смолы к смешанным материалам приводит к появлению переменных обработки, которыми инженеры-технологи должны активно управлять.
Загрязнение является наиболее частой причиной отказа партии. Лом материалов, собранный в заводских цехах, очень восприимчив к инородному мусору. Случайная гайка, болт или сломанная насадка инструмента, попадающая в режущую камеру, может разрушить лезвия из закаленной стали и в конечном итоге привести к катастрофическому повреждению шнека экструдера. Установка линейных магнитных решеток или ленточных магнитов над конвейерной лентой, питающей дробильное оборудование, является абсолютным отраслевым стандартом для снижения этого риска.
Термическое разложение укорачивает полимерные цепи, а это означает, что индекс текучести расплава повторно измельченной смолы обычно выше, чем у первичной смолы. Смешанный материал может течь быстрее внутри формы, что потенциально может вызвать всплеск, когда излишки материала просачиваются из линии разъема формы. Производители должны установить строгий режим тестирования. Проведение испытаний на удар по Изоду и оценка растяжения на образцах пластин необходимо для эмпирического определения максимально допустимого процента переизмельчения для конкретных линий продукции.
Прозрачные или белые полимеры особенно склонны к пожелтению после повторяющихся циклов плавления. При использовании переработанных отходов консистенция цвета может меняться, в результате чего продукция не соответствует строгим требованиям Pantone. Руководители производства используют спектрофотометры для измерения отклонения цвета в режиме реального времени. Это позволяет автоматическим системам дозирования слегка увеличивать процент цветной маточной смеси, чтобы замаскировать любое термическое пожелтение.
Однородность и качество вашего гранулята напрямую зависят от используемого оборудования. Выбор правильного оборудования требует объективного анализа толщины стенок вашего лома, ежедневного объема и плотности полимера. Ниже приведено руководство по выбору инженерного материала, которое поможет подобрать для вашего профиля материала правильную технологию восстановления.
| Профиль лома материала | Рекомендуемая технология | Ключевые инженерные особенности |
|---|---|---|
| Тонкостенные детали, литники, полозья | Стандартная пластиковая дробилка | Высокоскоростная конструкция открытого ротора обеспечивает поток воздуха для охлаждения материала и предотвращает плавление во время сдвига. |
| Широкие термоформованные лотки, плиты, листовые полотна | Специальная дробилка с лотками и пластинами | Прямоугольное входное отверстие предназначено для плавной подачи широких и легких материалов без подпрыгивания. |
| Толстые продувки, твердые комки, трубы большого диаметра | Тяжелая трубная дробилка | Массивные маховики, двигатели с высоким крутящим моментом и массивные роторы, расположенные в шахматном порядке, позволяют вгрызаться в толстые блоки без остановки. |
Стандартные дробилки имеют более высокую скорость ротора и конструкцию с открытым ротором. Это способствует потоку воздуха для охлаждения материала во время процесса резки. Эти станки оптимальны для обработки тонкостенных бракованных деталей, небольших литников для литья под давлением, легкой упаковки. Поскольку материал обладает более низким сопротивлением, эти устройства работают эффективно при умеренной мощности двигателя, что приводит к снижению энергопотребления и уменьшению занимаемой площади.
Переработка толстого, плотного или объемного лома требует принципиально иного подхода к уменьшению размеров. Стандартные машины останавливаются, перегреваются или серьезно повреждаются лезвия, если им поручено обрабатывать твердые продувочные материалы экструдера или толстые автомобильные компоненты. В этих сложных сценариях модернизация до сверхмощной дробилки пластика становится эксплуатационной необходимостью. Эти прочные агрегаты оснащены массивными маховиками и прочной шахматной конструкцией роторов, которые обеспечивают максимальную инерцию резки. Они могут легко обрабатывать твердые трубы диаметром от 160 до 1200 мм без необходимости предварительного измельчения.
Инвестирование в собственную инфраструктуру переработки требует первоначальных капитальных вложений, но финансовая отдача весьма предсказуема и напрямую влияет на стоимость проданных товаров.
Чтобы рассчитать срок окупаемости, оцените ежемесячную экономию, полученную за счет замены первичной смолы, за вычетом эксплуатационных затрат на оборудование. Если предприятие ежемесячно производит 2000 килограммов лома, а первичная смола стоит два доллара пятьдесят центов за килограмм, повторное использование этого лома экономит пять тысяч долларов на затратах на сырье. Даже с учетом электроэнергии, технического обслуживания и упущенной выгоды от продажи лома стороннему переработчику за небольшую часть его стоимости, чистая ежемесячная экономия остается существенной. На многих высокопроизводительных предприятиях капитальные затраты на дробильное оборудование и вспомогательные системы сушки полностью окупаются за 6–12 месяцев.
Производство собственного измельченного сырья защищает завод от макроэкономической нестабильности. Постоянно генерируя надежный процент сырья на месте, производители уменьшают свою зависимость от внешних поставщиков. Это гарантирует, что производственные линии смогут поддерживать производительность даже в периоды глобального дефицита смолы.
В общем, нет. Использование исключительно переработанного материала может привести к хрупкости изделий и косметическим дефектам из-за термического разложения. Каждый раз, когда пластик плавится, его полимерные цепи укорачиваются, что снижает его структурную целостность. Для некоторых низкосортных, неструктурных продуктов, таких как толстые промышленные поддоны или тяжелые ландшафтные бордюры, иногда можно использовать чистый переизмельчение, если не требуются строгие механические допуски.
При соблюдении безопасного соотношения смешивания от 10 до 20 процентов потеря механической прочности незначительна и находится в пределах приемлемых производственных допусков. Чрезмерное использование переработанного материала без добавления первичной смолы заметно снизит прочность на разрыв, ударопрочность и гибкость. Тщательное тестирование материалов всегда рекомендуется при определении новых соотношений смешивания критически важных компонентов.
Измельчитель работает на очень низких скоростях с невероятно высоким крутящим моментом, чтобы разбить массивные, громоздкие или очень прочные предметы на грубые куски неправильной формы. Дробилка работает на гораздо более высоких скоростях, разрезая эти грубые куски или более мелкие прямые отходы на мелкие однородные гранулы. Затем эти гранулы подбираются подходящего размера для подачи непосредственно в экструдер или машину для литья под давлением.
Образование пыли предотвращается путем тщательного ухода за оборудованием. Это включает в себя поддержание остроты лопастей ротора и неподвижной платформы, обеспечение правильного зазора между лопастями и использование сита соответствующего размера для конкретного полимера. Использование системы пылеотделения, прикрепленной к пневматическому вентилятору машины, гарантирует, что любые неизбежные микроскопические частицы будут отфильтрованы до того, как материал попадет в бункер для смешивания.
Количество жизнеспособных циклов переработки сильно зависит от типа полимера и температуры обработки. Товарные пластмассы обычно выдерживают три-пять циклов плавления, прежде чем произойдет значительная термическая деградация. Благодаря непрерывному смешиванию небольшого процента лома с первичной смолой общая термическая история остается стабильной, что обеспечивает практически бесконечный замкнутый цикл в контролируемой производственной среде.
Допуски по влажности различаются в зависимости от смолы, но гигроскопичные материалы, такие как ПЭТ или нейлон, требуют уровня влажности ниже 0,02 процента перед попаданием в нагретый цилиндр. Поскольку гранулированный лом имеет очень неровную поверхность, он поглощает влагу из окружающей среды гораздо быстрее, чем гладкие первичные окатыши. Специальная влагопоглотительная сушка обязательна для предотвращения косметических дефектов и разрушения конструкции.
Перестаньте относиться к ценным производственным отходам как к расходам на утилизацию отходов. Внедрив правильную технологию уменьшения размера, вы сможете защитить свою прибыль и построить устойчивую циклическую производственную линию. Независимо от того, имеете ли вы дело с легкими термоформованными лотками или массивными экструдированными трубами, выбор точного профиля машины имеет решающее значение. Ознакомьтесь с полным спектром высокопроизводительных решений для измельчения в Jwell Recycling, чтобы найти оборудование, разработанное для ваших конкретных задач по работе с материалами.


