
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-18 Происхождение:Работает


Чтобы по-настоящему оптимизировать процесс приема, операторы объектов должны сначала понять основную механику оборудования. Двухвальный измельчитель непрерывного действия существенно отличается от агрегата периодического действия. Пакетная обработка требует, чтобы оператор загрузил фиксированное количество материала в закрытую камеру, дождался уменьшения размера и затем перезагрузил. Напротив, системы непрерывного действия спроектированы для непрерывной текущей реки отходов.
Сердцевина этого оборудования состоит из двух параллельных валов, оснащенных прочными блокирующими режущими дисками. Эти валы вращаются внутрь на низких скоростях, но создают чрезвычайно высокий крутящий момент. Когда материал попадает в камеру резки, лезвия захватывают, разрезают и рвут отходы. Система непрерывно тянет материал вниз через валы.
Поскольку машина работает без пауз, конвейерная система по сути действует как двигатель всей линии переработки. Режущая камера никогда не должна оставаться полностью пустой. На холостом ходу тратится электроэнергия и резко снижается часовая производительность. И наоборот, его нельзя переполнять. Избыточный материал легко заклинивает лезвия или вызывает серьезные механические нагрузки. Поддержание этого хрупкого состояния равновесия – вот почему непрерывные системы требуют высокотехнологичных решений. Например, надежная машина для измельчения пластика опирается на точную скорость подачи, соответствующую удельной мощности двигателя, что гарантирует, что предприятия с высокой производительностью достигают своих ежедневных производственных целей.
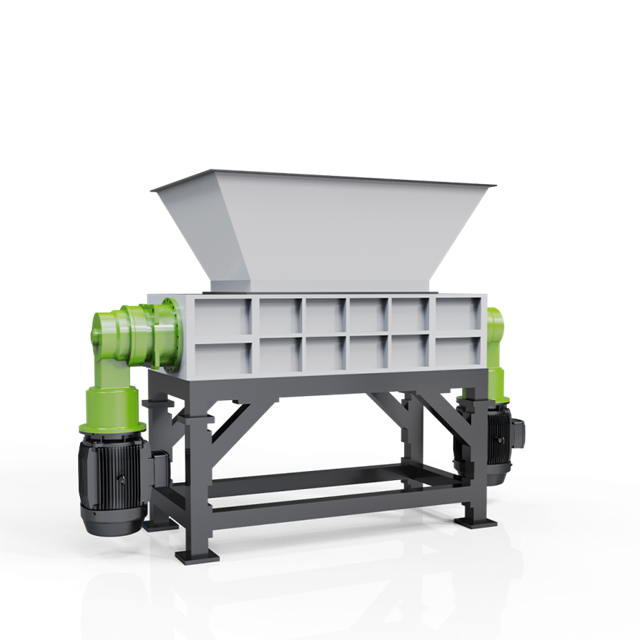
Физическое оборудование, используемое для перемещения отходов в камеру резки, редко бывает универсальным. Инженеры выбирают механизм на основе планировки объекта, требований к производительности и конкретных физических свойств материала. Ниже приведены стандартные механизмы, используемые в суровых промышленных условиях.
Автоматизированные конвейеры являются бесспорным стандартом непрерывного производства. Они обеспечивают равномерный, измеримый и легко регулируемый поток материалов вверх по уклону в бункер. Резиновые ленты обычно переносят легкие пластмассы, предварительно отсортированные потребительские отходы и тюкованную пленку. Однако острые или высокоабразивные материалы быстро проткнут стандартный резиновый ремень. При работе в тяжелых условиях предприятия переходят на стальные цепные или пластинчатые конвейеры для тяжелых условий эксплуатации. Они обеспечивают огромную долговечность и справляются с тяжелыми нагрузками, не провисая и не скользя.
Некоторые материалы упорно сопротивляются втягиванию в режущие валы. Полые, легкие или очень объемные предметы имеют тенденцию подпрыгивать или плавать на вращающихся лопастях. Чтобы противодействовать этому явлению, гидроцилиндры встроены непосредственно в бункер. Эти автоматизированные тяжелые стальные пластины с силой прижимают объемный материал к режущим валам. Это гарантирует, что лезвия смогут эффективно захватывать и резать пластик, а не бесполезно вращаться под ним.
Предприятия чрезвычайной мощности перерабатывают массивный промышленный лом. Стандартным конвейерам просто не хватает скорости и объема, чтобы справиться с вычислительной мощностью здесь. Для негабаритных грузов операторы используют тяжелую технику, такую как экскаваторы, мостовые краны или грейферные погрузчики. Материал падает в большой буферный бункер, изготовленный по индивидуальному заказу. Этот специализированный бункер временно удерживает огромный полезный груз. Он медленно дозирует отходы к режущим валам под действием силы тяжести и внутреннего перемешивания, чтобы предотвратить немедленную остановку двигателя.
| Тип механизма | Наиболее подходящий материал | Пропускная способность | Основное инженерное преимущество |
|---|---|---|---|
| Резиновый ленточный конвейер | Пленки, ПЭТ-бутылки, легкие пластики. | От среднего до высокого | Экономичная, легко регулируемая скорость с помощью VFD. |
| Стальной цепной конвейер | Абразивные отходы, тяжелые жесткие пластмассы | Высокий | Устойчивость к проколам, отсутствие проскальзывания ремня под нагрузкой. |
| Гидравлический плунжер/толкатель | Полые бочки, трубы, крупногабаритные предметы | Середина | Устраняет подпрыгивание материала, усиливает зацепление. |
| Загрузка грейфером/краном | Массивный промышленный лом, негабаритные тюки | Чрезвычайно высокий | Справляется с большими объемами без предварительной резки. |
Распространенное заблуждение в сфере управления отходами заключается в том, что более быстрая доставка материала линейно увеличит ежедневную производительность. В действительности, системы непрерывного действия не могут принудительно подавать неограниченное количество отходов одновременно. Дозированная подача – это процесс строгого контроля объема и скорости поступления материала в камеру. Это абсолютное требование для защиты структурной целостности.
Сброс большого объема плотного материала в камеру резки одновременно вызывает резкий скачок крутящего момента. Двойные валы пытаются срезать больше материала, чем рассчитано на электродвигатели. Это огромное сопротивление вызывает огромный скачок силы тока. Это приводит к автоматическим остановкам оборудования, срабатыванию автоматических выключателей или поломке приводных валов. Дозированное кормление вводит материал постепенно. Это гарантирует, что объем идеально соответствует расчетной кривой крутящего момента двигателя.
Эффективность промышленной переработки заключается в поиске оптимального рабочего места. Цель состоит в том, чтобы камера резки была достаточно заполнена, чтобы лезвия постоянно контактировали с пластиком. Однако он не должен быть настолько полным, чтобы моторы начали напрягаться и тормозить. Когда материал подается с такой точной скоростью, машина стабильно достигает максимальной теоретической производительности на протяжении всей смены.
Чрезмерное механическое напряжение ускоряет разрушение критически важных и дорогостоящих компонентов. Износ режущих лезвий, подшипников и редукторов значительно снижается, когда материал поступает равномерно. Постоянный поток предотвращает сильные толчки и вибрации, возникающие при перекармливании. Это продлевает срок службы изнашиваемых деталей и значительно сокращает время простоя при техническом обслуживании.
Недавние анализы рынка показывают огромную эволюцию в сфере управления твердыми отходами. Поскольку глобальные цели экономики замкнутого цикла становятся более строгими, предприятия активно отказываются от чисто реактивных механических установок. Действующий отраслевой стандарт уделяет большое внимание механизмам прогнозирования потребления, управляемым искусственным интеллектом. Современные заводы теперь устанавливают оптические сканеры и объемные 3D-датчики прямо над конвейерными лентами. Эти передовые инструменты анализируют плотность, размер и состав материала в режиме реального времени еще до того, как отходы попадут в бункер. Прогнозируя нагрузку, система заранее регулирует скорость конвейера. Эта тенденция, основанная на данных, предотвращает заторы еще до их возникновения и оптимизирует энергопотребление до беспрецедентной степени. Предприятиям, которые не могут внедрить эти интеллектуальные системы, становится все труднее оставаться конкурентоспособными в сфере коммерческой переработки в больших объемах.
Обработка стандартных потребительских бутылок сильно отличается от обработки крупногабаритных, толстых или нестандартных промышленных пластиков. Стандартные конвейерные установки требуют серьезных инженерных модификаций для безопасной обработки этих сложных материалов.
Представьте себе предприятие, которому поручено обрабатывать тяжелые поддоны, автомобильные бамперы или толстостенные трубы. Эти предметы содержат большое количество пустого пространства и отличаются высокой жесткостью. Они нелегко поднимаются по стандартному склону. При эксплуатации большого измельчителя пластиковых отходов менеджеры предприятия должны использовать более широкие ленты, оснащенные прочными стальными планками. Эти шипы предотвращают скатывание крупных предметов назад при крутом уклоне к бункеру.
Материалы большого размера, как известно, склонны к неприятному явлению, известному как перемычки. Это происходит, когда большие куски сцепляются друг с другом внутри бункера. Они создают физическую арку над режущими валами. Машина продолжает работать снизу, но материал не достигает лезвий. Чтобы бороться с этим, производители проектируют бункеры, расположенные под углом и расширяющиеся. Некоторые из них имеют вертикальные стены с одной стороны и крутой уклон с другой, что нарушает структурную целостность переплетающихся отходов. Внутренние агитаторы также задействованы, чтобы разрушить любые мосты, которые удается сформировать.
В некоторых случаях материалы слишком массивны, чтобы напрямую попадать на непрерывную линию. Операторы должны реализовать этап предварительной подготовки к измельчению. Это предполагает использование низкоскоростных механических ножниц для разрушения негабаритных тюков. Альтернативно, рабочие вручную режут массивные промышленные трубы на отрезки приемлемой длины, прежде чем загружать их на основной конвейер. Это гарантирует, что материал не зацепится за инфраструктуру объекта.
Современная промышленная переработка в значительной степени опирается на данные, а не на догадки, сделанные вручную. Сложные электронные системы управляют процессом приема, отслеживая производительность в режиме реального времени, чтобы обеспечить непрерывную работу с минимальным вмешательством человека.
Программируемый логический контроллер действует как центральная нервная система. Он обеспечивает постоянный контроль электрического тока, потребляемого главными приводными двигателями. Он синхронизирует эти данные в реальном времени со скоростью подающего конвейера. Если машина легко обрабатывает материал, контроллер подает сигнал конвейеру увеличить скорость. Если нагрузка двигателя приближается к максимальному безопасному пределу, система автоматически замедляет или останавливает конвейер.
Даже при идеально дозированном потоке неразрушаемый посторонний предмет может иногда заклинивать режущие валы. Усовершенствованные системы оснащены важной функцией автореверса. Когда датчики обнаруживают аномальный мгновенный скачок силы тока, система реагирует за миллисекунды. Он немедленно останавливает подающий конвейер и меняет направление вращения валов на несколько секунд. Это высвобождает стойкий материал. Затем он возобновляет вращение вперед, позволяя продолжить работу, не требуя от оператора выкапывать машину вручную.
Частотно-регулируемые приводы устанавливаются на электродвигателях, приводящих в движение конвейеры. Вместо простого и резкого переключателя эти приводы позволяют точно регулировать скорость ленты. Привод обеспечивает движение конвейера с точной скоростью, необходимой для соответствия производительности обработки в реальном времени, что обеспечивает высокоэффективную и энергосберегающую работу.
Эффективность системы непрерывного действия во многом зависит от качества материала еще до того, как он достигнет бункера. Интеграция протоколов предварительной подготовки является стандартной практикой защиты оборудования.
Машины непрерывного действия невероятно прочны, но не являются неразрушимыми. Предварительная сортировка — это необходимый первый шаг для удаления неразрушаемых материалов. Металлические примеси являются основной причиной повреждения лезвий. Некачественные куски железа, болты или стальные кронштейны легко разрушают режущие диски. На предприятиях обычно устанавливаются надленточные магнитные сепараторы, подвешиваемые непосредственно над лентой конвейера. Когда пластиковые отходы поднимаются вверх, мощный электромагнит вытягивает черные металлы из потока и выгружает их в отдельный контейнер.
На комплексных заводах по переработке отходов уменьшение размера является лишь первым этапом гораздо более крупной сети. Продукция должна непрерывно подаваться в последующие фрикционные шайбы, поплавковые резервуары и термические сушилки. Поэтому первоначальная скорость приема должна быть откалибрована так, чтобы она соответствовала пределам пропускной способности последующих линий промывки и гранулирования. Это предотвращает возникновение узких мест в любом месте производственного цеха.
Выбор правильного всасывающего механизма так же важен, как и выбор самого режущего блока. Покупатели должны оценить конкретные эксплуатационные параметры, чтобы принять обоснованное инженерное решение.
Физические характеристики вашего потока первичных отходов определяют необходимое оборудование. Обработка легких пленок означает, что стандартная резиновая лента с регулируемым приводом очень эффективна. Однако для обращения с твердыми промышленными отходами требуется прочная стальная цепь в сочетании с гидроцилиндром. Интеграция измельчителя пластика, разработанного с ротором определенного диаметра, обеспечивает эффективное втягивание жесткого материала, а не подпрыгивание на вершине лезвий.
Площадь помещения играет важную роль в проектировании. Длинные наклонные ленты требуют значительной площади для достижения необходимой высоты. Если площадь помещения ограничена, на предприятиях необходимо использовать вертикальные ковшовые элеваторы или специальные системы погрузки с помощью мостового крана. Они занимают меньшую площадь, но требуют большего зазора до потолка.
Приобретение измельчителя и конвейера у двух разных нескоординированных поставщиков часто приводит к сбоям в интеграции. Настоятельно рекомендуется сотрудничать с производителем оригинального оборудования, который разрабатывает автоматизированную линию в целом по индивидуальному заказу. Благодаря этому программное обеспечение, приводы, размеры конвейера и геометрия бункера функционируют как единое целое.
Двухвальный измельчитель непрерывного действия — это высокоэффективная машина, способная превращать огромное количество промышленных отходов в прибыльный материал, пригодный для вторичной переработки. Однако его истинный потенциал раскрывается только с помощью умной, автоматизированной и хорошо спроектированной системы впуска. От автоматизированных стальных конвейеров и гидроцилиндров до сложных электронных средств управления и магнитных сепараторов — каждый компонент играет решающую роль в поддержании этой деликатной рабочей зоны.
Внедрение правильной дозированной подачи защитит ваше оборудование, значительно увеличит ежедневную производительность и снизит общие затраты на техническое обслуживание. Не позволяйте непостоянному потоку стать узким местом для вашей прибыльности. Если вы хотите повысить эффективность своего предприятия, посетите Jwell Machinery, чтобы оценить ваш конкретный поток материалов и изучить индивидуальные решения по измельчению и подаче, точно соответствующие вашим производственным потребностям.
В случае перегрузки электродвигатели испытывают резкий скачок крутящего момента, поскольку они изо всех сил пытаются срезать лишний материал. Современные агрегаты оснащены системами управления, которые мгновенно обнаруживают скачок тока. Система автоматически приостанавливает подающий конвейер и меняет направление режущих валов, чтобы изменить положение материала перед возобновлением нормальной работы, тем самым предотвращая механические повреждения.
Это полностью зависит от вашего материала. Если вы обрабатываете легкие, полые или очень объемные предметы, такие как пластиковые бочки, контейнеры среднего размера или большие трубы, настоятельно рекомендуется использовать гидравлический толкатель, чтобы нагнетать упругий материал в лезвия. Для плотных, плоских или предварительно измельченных пластиков обычно достаточно стандартной конвейерной подачи.
Хотя небольшие партии продукции иногда можно загружать вручную, промышленную машину непрерывного действия никогда нельзя загружать вручную. Помимо серьезного риска для безопасности, люди просто не могут поддерживать постоянный, высокообъемный и точно измеренный темп, необходимый для поддержания оптимальной эффективности работы машины.
Наиболее распространенным и эффективным методом является установка надленточного магнитного сепаратора на подающем конвейере. Этот мощный электромагнит автоматически вытягивает черные металлы из потока пластиковых отходов до того, как они попадут в бункер, защищая лезвия от катастрофических повреждений.
Плотность материала напрямую влияет на крутящий момент двигателя. Высокоплотные пластмассы требуют более медленной, строго дозированной скорости подачи, чтобы предотвратить скачки тока и перенапряжение двигателя. И наоборот, объемные материалы и материалы с низкой плотностью можно подавать на более высоких скоростях конвейера, при этом часто требуются гидравлические цилиндры, чтобы обеспечить надлежащий захват лопастями объемного материала.
Частотно-регулируемый привод контролирует скорость двигателя конвейера с предельной точностью. Вместо резких движений с остановкой и движением привод плавно ускоряет или замедляет ленту на основе обратной связи в реальном времени с главной панели управления. Это обеспечивает постоянный и оптимальный поток материала, который идеально соответствует производительности резки.


