
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-27 Происхождение:Работает


Вы когда-нибудь стояли на полу завода по переработке отходов и слышали отчетливый мучительный визг гранулятора, задыхающегося массивным куском пластика? Этот звук приравнивается к мгновенному механическому износу и потере рентабельности. Эффективность в этой отрасли начинается не с экструдера или оптической сортировки. Он начинается в тот момент, когда уплотненный пластиковый тюк попадает на первый конвейер. Когда этот первоначальный этап разделения не удается, выбросы материала блокируют критически важное оборудование и серьезно затрудняют всю вашу работу.
Плохое разделение тюков подрывает стабильность процесса. Мы подробно разберем, как эти сбои происходят на заводе, и подробно расскажем о инженерных решениях, необходимых для их устранения.
Поскольку глобальная экономика замкнутого цикла требует увеличения содержания переработанного сырья в потребительской упаковке, сектор переработки переживает глубокие изменения. Предприятия переходят от базовых предприятий по переработке отходов к современным производственным предприятиям, которые, как ожидается, будут производить смолы качества, близкого к первозданному. Текущий отраслевой анализ подчеркивает стремительную тенденцию к гиперавтоматизации для соответствия этим строгим стандартам чистоты.
Современные оптические сортировщики и роботы-манипуляторы с искусственным интеллектом требуют, чтобы материалы были представлены в одном, идеально расположенном слое. Любое узкое место в добыче делает эти многомиллионные инвестиции в сортировку практически бесполезными. Следовательно, рынок требует интегрированного управления подачей с замкнутым контуром. В этих современных установках разрыватели тюков взаимодействуют в режиме реального времени с последующим оборудованием, автоматически регулируя скорость ротора, чтобы предотвратить те самые скачки напряжения, которые наносят вред старым установкам, контролируемым вручную.
В глобальной инфраструктуре переработки отходов использованный пластик редко перевозится отдельно. Чтобы оптимизировать логистику и снизить затраты на доставку, предприятия прессуют пластиковые бутылки в плотные и тяжелые блоки с помощью гидравлических пресс-подборщиков. Эти тюки обычно весят сотни килограммов, а бутылки плотно сцеплены под огромным давлением.
Удаление тюков — обязательный первый механический этап в любой коммерческой среде. Он включает в себя разбиение этих плотно сжатых блоков обратно на отдельные свободные бутылки. Специализированная машина, известная как устройство для снятия тюков или разрыватель тюков, использует вращающиеся валы, оснащенные прочными стальными штифтами, для разрыва тюков. Основной инженерной целью является достижение почти идеальной скорости разделения. Прежде чем перейти к этапам сортировки и измельчения, вы должны убедиться, что ни одна бутылка не спаяна вместе.
Операции по промышленной переработке спроектированы для непрерывной переработки. Современная линия для мойки пластика точно откалибрована для обработки определенного объема материала в час, обычно от 500 до 3000 килограммов в зависимости от занимаемой площади.
Дебалер действует как основной привратник. Если этот первоначальный этап разделения не удается, возникающий в результате неравномерный поток материала нарушает рабочие параметры каждой последующей машины. Непрерывный процесс требует дозированных и предсказуемых затрат. Когда плотные комки неразделенных бутылок проходят мимо дробилки, основа этого непрерывного процесса рушится.
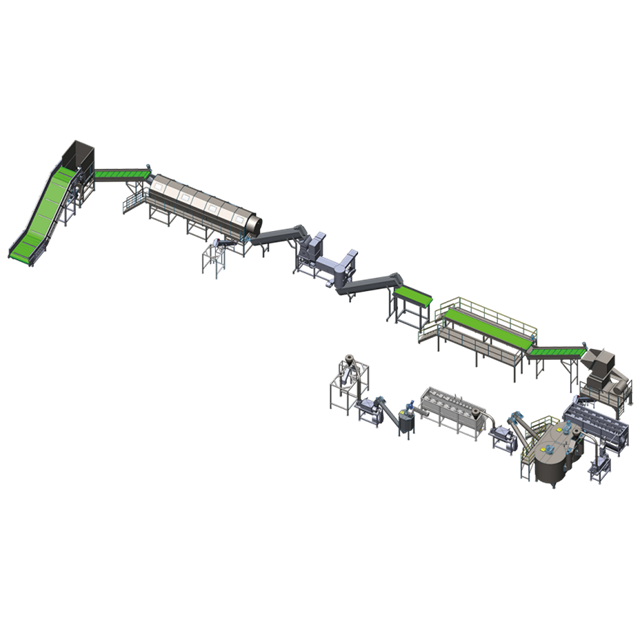
Когда тюки не полностью разделены, образующиеся комки пластика создают логистические кошмары на линии кормления. Операторы часто ежедневно сталкиваются со следующими основными сбоями.
Конвейерные ленты предназначены для транспортировки равномерного слоя легкого материала. Напротив, некачественная очистка приводит к падению на ленту больших, целых кусков пластика. Представьте себе массивный 50-килограммовый кусок плавленого ПЭТ, падающий на транспортерную ленту, предназначенную для сыпучих предметов. Эти выбросы материала дестабилизируют поток. Внезапное смещение массы приводит к провисанию лент, соскальзыванию с роликов или рассыпанию материала по бокам конструкции конвейера. Операторам приходится изо всех сил расчищать проходы, останавливая всю линию.
Линии переработки используют различные переходные точки, такие как желоба, бункеры и передаточные конвейеры, для перемещения материала между машинами. Инженеры измеряют эти точки перехода для отдельных бутылок или небольших групп. Крупные, плотно связанные комки пластика легко застревают в этих узких проходах. Как только происходит закупорка, материал возвращается в исходное состояние за считанные секунды. Устранение этих заторов обычно требует остановки линии, соблюдения строгих процедур безопасности и физического устранения тяжелых засоров с помощью монтировок.
Неравномерное разделение создает крайне неэффективную схему кормления, известную в отрасли как «голодание и удушье». Когда материал застревает на входе, машины ниже по потоку работают пустыми, что останавливает процесс. При этом тратится значительное количество электроэнергии, поскольку мощные двигатели продолжают потреблять базовую мощность, не производя при этом никакого продукта. И наоборот, когда массивный комок наконец вырывается на свободу и сразу попадает в машину, он душит систему. Внезапный приток материала превышает объемную мощность машины, что приводит к немедленной перегрузке крутящего момента и автоматическому отключению двигателя.
Современные предприятия в значительной степени полагаются на технологии автоматизированной сортировки, в том числе оптические сортировщики ближнего инфракрасного диапазона и надленточные магнитные сепараторы. Эти сложные системы требуют, чтобы материал был представлен в один слой. Когда бутылки слипаются в плотную массу, оптические датчики не могут точно определить тип полимера или цвет бутылок, спрятанных глубоко внутри комка. Точно так же магнитные сепараторы не могут извлечь железистые примеси, прочно заключённые в тяжелом блоке сжатого пластика. Это напрямую увеличивает степень загрязнения вашего конечного продукта.
После начальной фазы сортировки пластиковые бутылки поступают в механическую машину для снятия этикеток. Эти устройства работают по принципу трения, используя вращающиеся лезвия или скребки для снятия термоусадочных рукавов и наклеенных этикеток с внешней поверхности бутылок. Чтобы этот механизм работал эффективно, устройство для удаления этикеток должно взаимодействовать с поверхностью каждой отдельной бутылки. Когда бутылки поступают в машину сбитыми комками, внешние бутылки действуют как физический щит. Этикетки на внутренних бутылках полностью защищены от царапин.
В основе высокопроизводительной линии для мойки ПЭТ-бутылок лежит тепловая и кинетическая энергия для удаления примесей. Высокоскоростные фрикционные шайбы, вращающиеся со скоростью до 1200 об/мин, используют комбинацию горячей воды с температурой 90 градусов Цельсия, специальных моющих средств и интенсивного механического перемешивания для растворения клея и смывания грязи. Однако эти моющие системы предназначены для очистки поверхности от мелких отдельных пластиковых чешуек. Если из-за неполного удаления тюков в измельчитель попадают большие комки, полученные хлопья часто остаются склеенными остатками тюковой проволоки или тяжелым клеем. Промывная вода просто не может проникнуть в эти плотные скопления.
Конечной целью большинства линий по переработке отходов является производство высококачественных пищевых или промышленных пеллет. Это требует очень точной экструзии. Если вышедшие измельчители и грануляторы борются с комками, они неизбежно производят хлопья разного размера, образуя чрезмерную пластиковую пыль и куски слишком большого размера. Когда эти неоднородные хлопья подаются в экструдер, они плавятся неравномерно. Это ухудшает характеристическую вязкость полимера и приводит к опасным колебаниям давления расплава. Следовательно, при окончательном производстве ПЭТ-пеллет — даже на усовершенствованной одношнековой системе с соотношением L/D 36:1 — получаются гранулы, которые являются структурно слабыми, обесцвеченными или непостоянными по размеру.
Чтобы наглядно проиллюстрировать эксплуатационные различия, просмотрите следующее сравнение плохой ручной очистки от тюков и автоматизированной системы с высоким крутящим моментом.
| Эксплуатационные показатели | Плохое/неполное удаление тюков | Автоматизированное удаление тюков с высоким крутящим моментом |
|---|---|---|
| Материальный поток | Неустойчивые приливы, частые лавины. | Устойчивая, размеренная однослойная презентация |
| Последующий износ | Высокий риск поломки лопастей гранулятора. | Нормальный, предсказуемый срок службы компонентов |
| Энергопотребление | Высокие пиковые пики, трата энергии на холостом ходу | Оптимизированная базовая вытяжка, высокая эффективность |
| Сортировка чистоты | Низкий, датчики заблокированы скопившейся массой | Высокая, почти 99% точность идентификации. |
| Затраты на рабочую силу | Требуется большое ручное вмешательство | Минимальный, полностью автоматизированный замкнутый контур |
Оценивая производительность предприятия, менеджеры часто полностью сосредотачиваются на конечном продукте. Финансовые потери, вызванные плохим разделением тюков на передней части, часто недооцениваются. Плохое кормление приводит к каскаду неэффективности, которая напрямую влияет на операционные расходы.
Непрерывная работа является основой прибыльности. Устранение засоров требует остановки всей линии. Финансовые последствия этого незапланированного простоя значительны. Рассмотрим высокопроизводительный завод, перерабатывающий 3 тонны материала в час. Если линию приходится останавливать всего на 20 минут три раза за смену, чтобы очистить застрявшие бункеры, предприятие теряет ровно один час производства в день. В течение стандартного года эксплуатации эта неспособность правильно разделить тюки превращается в серьезную эксплуатационную уязвимость.
Основным фактором затрат на коммунальные услуги на заводе по переработке отходов является энергия, потребляемая массивными электродвигателями, приводящими в движение измельчители и фрикционные шайбы. Эти двигатели работают наиболее эффективно при постоянной, постоянной нагрузке. Двигатели на холостом ходу потребляют значительный электрический ток, не совершая никакой полезной работы. Более того, внезапная потребность в электроэнергии, вызванная материальными лавинами, вызывает скачки тока. Эти скачки вызывают взимание платы за пиковое потребление со стороны поставщиков коммунальных услуг, что приводит к постоянному увеличению ежемесячных счетов за электроэнергию.
Решение этой проблемы требует превентивного подхода. Внедряя надежные механические решения, руководители предприятий могут устранить скачки материала и обеспечить стабильную скорость подачи.
Наиболее простым решением является модернизация до специально разработанного разгрузочного устройства с высоким крутящим моментом. В отличие от обычных измельчителей, современные разрыватели тюков специально разработаны для разрыва плотно уплотненных блоков без разрезания отдельных бутылок. Ознакомьтесь с техническими характеристиками, включая регулируемую скорость ротора для работы с тюками разной плотности, а также прочные, износостойкие стальные штифты мешалки. Усовершенствованные устройства оснащены логикой автоматического реверса. Если машина обнаруживает плотную сердцевину, которая угрожает заклинить ротор, она автоматически меняет направление, чтобы изменить положение тюка, прежде чем возобновить работу.
Даже самый лучший механический молоток требует поддерживающей экосистемы. Сопряжение дебалера с автоматизированной системой управления подачей гарантирует идеально дозируемый поток. Это достигается путем выгрузки разделенных бутылок в дозирующий бункер, оснащенный тензодатчиками. Извлекающий конвейер с регулируемой скоростью в нижней части бункера напрямую связан с оборудованием, расположенным ниже по потоку, через центральный ПЛК. Если оптический сортировщик обрабатывает материал слишком быстро, конвейер ускоряется. Если последующие машины близки к максимальной нагрузке, они замедляются.
Одной из самых распространенных инженерных ошибок при проектировании предприятий является несоблюдение баланса мощностей оборудования. Производительность дебаллера должна быть тщательно согласована с пропускной способностью последующих систем. Как общее правило технологического проектирования, переднее оборудование должно иметь технологическую мощность, которая на 15–20 процентов превышает номинальную производительность всей линии мойки. Эта преднамеренная избыточная емкость гарантирует, что дозирующий бункер остается достаточно заполненным, обеспечивая непрерывный буфер отдельных бутылей.
Устройство для разбивки тюков, часто называемое разрывателем тюков, является первой машиной в автоматизированной операции по переработке отходов. В нем используются прочные вращающиеся валы, оснащенные агрессивными стальными штифтами, которые позволяют разрывать плотно сжатые тюки пластиковых бутылок. Основная цель — разделить сжатый блок на отдельные бутылки без измельчения самого пластика.
Грануляторы и измельчители предназначены для обработки устойчивого и непрерывного потока материала. При неполном удалении тюков в режущую камеру сразу попадают плотные комки пластика. Этот внезапный приток создает огромные скачки крутящего момента на роторе. Со временем эти механические удары приводят к быстрому затуплению режущих лезвий, серьезному повреждению калибровочных сит и перегреву.
Да, влияние на конечное качество очень велико. Если пластиковые бутылки не полностью отделены в начале линии, они не могут быть должным образом обработаны механическими устройствами для снятия этикеток или фрикционными шайбами. Грязь, органические вещества и клеящие вещества остаются внутри плотно упакованных комков, в результате чего получаются обесцвеченные, структурно слабые и низкокачественные гранулы.
Наиболее эффективное инженерное решение — модернизация вашей клиентской инфраструктуры. Установите высококачественный механический разгрузочный пресс с высоким крутящим моментом и соедините его с автоматическим дозирующим бункером и извлекающим конвейером с регулируемой скоростью. Эта комбинация гарантирует, что тюки полностью разбиваются на части и дозируются с идеально одинаковой скоростью.
Для очень небольших предприятий по переработке бутиков ручная распаковка тюков может быть технически возможна, но для любого предприятия коммерческого масштаба это совершенно нежизнеспособно. Полагаться на ручной труд для разделения сильно сжатых тюков крайне неэффективно и представляет значительный риск для безопасности рабочих.
Плотность тюка напрямую определяет крутящий момент, необходимый для разделения бутылок. Чрезвычайно плотные тюки, часто сжимаемые высокотоннажными гидравлическими прессами, требуют разгрузочного устройства с надежными редукторами и функциями автоматического реверса для предотвращения остановки ротора. Обработка слишком плотных тюков без соответствующего оборудования приводит к немедленным механическим застреваниям.
Инженеры-технологи рекомендуют выбирать размер разгрузочного устройства и фронтальной системы подачи так, чтобы производительность примерно на 15–20 процентов превышала производительность основной линии мойки. Это обеспечивает постоянную буферизованную подачу отделенного материала в дозирующий бункер, предотвращая нехватку загрузки линии мойки.
Неполная очистка тюков является критическим узким местом переработки, которое напрямую вредит вашей прибыли. Это приводит к неравномерной подаче, выходу из строя дорогостоящего последующего оборудования и снижению качества конечного продукта. Равномерная и дозированная подача является абсолютной основой прибыльной работы. Перестаньте терять деньги из-за незапланированных простоев и износа оборудования. Оцените свои существующие системы кормления сегодня и изучите высокопроизводительные автоматизированные решения в Jwell Recycling, чтобы модернизировать свое оборудование для получения максимальной финансовой отдачи.


