
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-10 Происхождение:Работает


Знаете ли вы, что попытки переработать тяжелые пластиковые поддоны часто заканчиваются поломкой стандартного промышленного оборудования? Это случается чаще, чем хотят признать руководители предприятий. Несмотря на то, что эти поддоны являются незаменимым продуктом в мировой логистике благодаря своей огромной долговечности, именно характеристики, которые обеспечивают им долгий срок службы на складе, создают серьезные головные боли в конце их жизненного цикла.
Чтобы увеличить несущую способность и снизить производственные затраты, производители часто вводят в базовый полимер химические наполнители, такие как карбонат кальция или стекловолокно. Они также усиливают внутреннюю конструкцию скрытыми стальными стержнями. При попадании на обычные технологические линии эти скрытые добавки разрушают стандартные режущие лезвия за считанные часы. Успешная обработка этих прочных композитных материалов требует специального оборудования для измельчения и стратегического подхода.
В этом подробном руководстве мы подробно рассмотрим, как эти добавки влияют на процесс переработки. Мы рассмотрим текущие тенденции в отрасли с инженерной точки зрения и продемонстрируем, почему инвестиции в правильную технологию обработки имеют решающее значение для прибыльности вашего предприятия и базовой безопасности.
Чтобы по-настоящему понять проблемы переработки промышленных пластиковых поддонов, мы должны изучить их производственный состав. Современная логистика требует платформ, способных выдерживать экстремальные динамические нагрузки, суровые погодные условия и постоянное грубое обращение с вилочными погрузчиками. Чтобы удовлетворить эти строгие требования без экспоненциального увеличения производственных затрат, производители в значительной степени полагаются на специальные добавки и структурные усиления.
Промышленные поддоны в основном изготавливаются из полиэтилена высокой плотности или полипропилена. Хотя эти первичные полимеры обладают превосходной химической стойкостью и гибкостью, им часто не хватает абсолютной структурной жесткости, необходимой для тяжелых условий эксплуатации. Чтобы компенсировать это, производители добавляют в базовый полимер химические наполнители, такие как карбонат кальция, тальк или стекловолокно.
Интеграция этих наполнителей служит множеству эксплуатационных и экономических целей. Карбонат кальция и тальк значительно повышают жесткость и стабильность размеров поддона. Это предотвращает его деформацию при больших статических нагрузках. Стекловолокно часто добавляют для повышения прочности на разрыв и ударопрочности. С экономической точки зрения эти минеральные и стеклянные наполнители существенно дешевле, чем смолы на основе нефти. Это позволяет производителям снизить затраты на сырье и одновременно улучшить механические свойства конечного продукта.
Хотя химические наполнители улучшают матрицу материала, их часто недостаточно для поддонов, предназначенных специально для стеллажей по краям на многоярусных складах. Представьте себе пластиковый поддон, подвешенный на складской стойке и вмещающий две тысячи фунтов груза. Со временем пластик сам по себе может согнуться или расползтись под постоянным давлением.
Чтобы решить эту инженерную задачу, производители интегрируют стальные трубы или цельные стальные стержни во внутреннюю структуру поддона. Эти металлические вставки действуют как жесткий каркас, значительно увеличивая грузоподъемность стеллажа. Однако это создает серьезную проблему для переработки в конце жизненного цикла. Поскольку эти стальные стержни обычно отлиты в единую форму или полностью заключены в пластиковую оболочку, они остаются невидимыми для невооруженного глаза. Следовательно, операторы часто подают их на линии переработки, предполагая, что они перерабатывают чистый пластик. Результат – катастрофический выход из строя оборудования.
Те самые добавки, которые делают пластиковые поддоны долговечными на складе, делают их весьма проблематичными на предприятии по переработке. Переработка наполненных пластмасс требует фундаментального изменения в подходе руководителей предприятий к техническому обслуживанию оборудования и настройке линий.
Последние рыночные данные указывают на резкий рост использования композитных наполнителей в секторе логистики. Поскольку цены на первичные полимеры во всем мире колеблются из-за нестабильности цепочки поставок, производители повышают соотношение наполнителей как никогда. Иногда эти соотношения превышают 30 процентов от общего веса поддона. Кроме того, глобальное стремление к безотходной экономике означает, что все больше компаний требуют поддонов, изготовленных из переработанного сырья. Этот переработанный материал по своей сути содержит остатки наполнителей из предыдущих жизненных циклов. Этот экономический сдвиг означает, что переработчики будут гораздо чаще сталкиваться с высокоабразивными материалами. Специализированные возможности измельчения больше не являются роскошью; они являются базовой необходимостью.
Стандартные первичные полимеры относительно мягкие и легко режутся. Однако при добавлении стекловолокна или карбоната кальция физические характеристики пластика резко изменяются. Стеклянные волокна и минеральные композиты обладают высокой твердостью по шкале Мооса. При обработке они действуют как абразивное соединение. По сути, они действуют как наждачная бумага с тяжелым зерном против режущих ножей оборудования.
В стандартных условиях обработки набор лезвий, режущих чистый пластик, может прослужить несколько месяцев, прежде чем потребуется заточка. И наоборот, при обработке сильно заполненных поддонов срок службы может упасть до нескольких недель. Абразивное трение быстро затупляет режущие кромки. Это приводит к снижению производительности, увеличению энергопотребления и некачественному выходу пылящих хлопьев.
Воздействие наполнителей выходит далеко за рамки начальной фазы уменьшения размера. Как только измельченный материал достигает стадии экструзии и гранулирования, присутствие карбоната кальция или стекловолокна изменяет показатель текучести расплава переработанной смолы. Высоконаполненные пластмассы требуют определенных температурных профилей в цилиндре экструдера, чтобы предотвратить деградацию материала. Кроме того, остаточные абразивные частицы могут вызвать преждевременный износ шнеков экструдера. Это требует внедрения непрерывных мощных сменных сит для фильтрации нерасплавленных композитов и примесей.
Для борьбы с абразивным характером наполненных поддонов предприятия абсолютно не могут полагаться на стандартные режущие инструменты из мягкой стали или режущие инструменты начального уровня. Использование специализированного является эксплуатационной необходимостью . измельчителя пластика, разработанного специально для суровых условий эксплуатации с высоким уровнем износа,
В этих современных машинах используются режущие ножи, выкованные из закаленных стальных сплавов, которые подвергаются строгим процессам термообработки для достижения высоких показателей твердости по Роквеллу. Кроме того, сами роторы должны быть защищены. В качественных измельчителях вдоль корпуса ротора применяется наплавочная сварка. Этот жертвенный слой предотвращает медленную эрозию стальной конструкции сердечника абразивной пластиковой пылью в течение тысяч часов работы.
В то время как наполнители вызывают постепенный абразивный износ, скрытые металлические вставки представляют собой непосредственную и катастрофическую угрозу для оборудования по переработке отходов. Конструкционная сталь, заключенная в поддоны, требует определенных механических усилий для безопасного разрушения. В противном случае вы рискуете превратить этаж объекта в опасную зону.
Стандартный пластиковый гранулятор работает по принципу высокой скорости и низкого крутящего момента. Ротор вращается со скоростью сотни оборотов в минуту, полагаясь на кинетическую энергию и острые как бритва лезвия, чтобы отколоть пластик. Если стандартный высокоскоростной гранулятор встретит толстую стальную конструкционную трубу, спрятанную внутри поддона, последствия будут весьма разрушительными.
Удар на высокой скорости о твердую сталь мгновенно разрушит лопасти гранулятора. Внезапное сопротивление может привести к сильному изгибу вала несущего винта, разрушению подшипников и перегрузке электродвигателя. Комната наполняется визгом застрявшего металла и запахом горящих ремней. Помимо десятков тысяч долларов ущерба, нанесенного оборудованию, и нескольких дней простоя, летящая стальная шрапнель представляет собой серьезную угрозу безопасности персонала объекта.
Для безопасной обработки поддонов, армированных сталью, модель кинетической энергии гранулятора должна быть заменена механическим преимуществом силы сдвига. Настоящий большой измельчитель пластиковых отходов работает на очень низких скоростях, часто создавая огромный крутящий момент за счет мощных планетарных редукторов.
Когда медленно движущийся ротор с высоким крутящим моментом сталкивается со стальной вставкой, он не полагается на удар, чтобы сломать ее. Вместо этого машина использует огромную вращательную силу, чтобы физически разрезать и раздавливать пластик и сталь одновременно. Это контролируемое, целенаправленное режущее действие предотвращает разрушение лезвия и позволяет машине обрабатывать пластмассы, загрязненные металлами, без саморазрушения.
Измельчение металла вместе с пластиком — это только первый шаг. Сталь должна быть удалена до того, как материал переместится дальше по линии. Как только первичный измельчитель разбивает поддон на грубые полоски, стальные вставки обнажаются и освобождаются от пластиковой оболочки.
Именно в этот момент магнитная сепарация становится критической. Мощные надленточные магниты и шкивы с магнитными головками должны быть установлены на разгрузочном конвейере сразу после первичного измельчителя. Эти магниты с высоким магнитным полем автоматически вытягивают тяжелые стальные фрагменты из потока материала. Это гарантирует, что только чистый пластик, не содержащий металлов, попадет на уязвимые вторичные грануляторы или линии промывки.
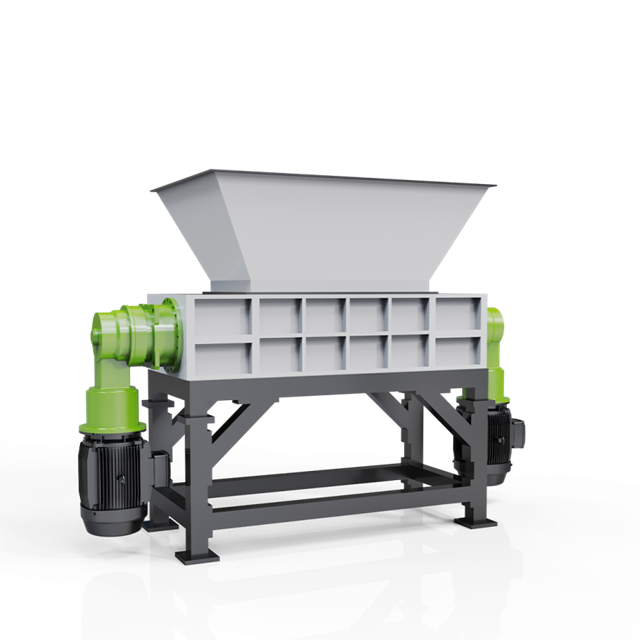
При проектировании линии по переработке поддонов руководители предприятий должны выбрать подходящую архитектуру измельчения. Решение обычно сводится к выбору двухвального измельчителя, одновального измельчителя или стратегической комбинации обоих. Давайте рассмотрим технические различия, которые помогут вам сделать правильный выбор оборудования.
| Технические характеристики | Двухвальный измельчитель (основной) | Тяжелый одновальный измельчитель (вторичный) |
|---|---|---|
| Основной механизм | Двойные вращающиеся в противоположных направлениях валы с блокирующими крючковатыми лезвиями. | Один большой ротор со сменными квадратными ножами и гидравлическим толкателем. |
| Рабочая скорость и крутящий момент | Сверхнизкая скорость, экстремальный крутящий момент. Полагается на агрессивную силу сдвига. | Средне-низкая скорость, высокий крутящий момент. Полагается на непрерывное нарезание ножом. |
| Допуск металла | Отличный. Легко разрезает толстые стальные стержни и скрытые вставки поддонов. | От низкого до умеренного. Требуется предварительная магнитная сепарация во избежание повреждения ножа. |
| Согласованность вывода | Нерегулярный. Производит черновые полосы толщиной от 100 мм до 300 мм. | Высокая однородность. Использует классифицирующее сито, гарантирующее точную фильтрацию чешуек размером 40 мм. |
| Лучшее приложение | Первоначальное уменьшение объема и освобождение упакованных металлов из целых поддонов. | Вторичное равномерное измельчение, подготовка материала к окончательному гранулированию. |
В двухвальных измельчителях используются два вала, вращающихся в противоположных направлениях и оснащенных взаимосвязанными крючковатыми лезвиями. Они исключительно агрессивны в захвате больших и громоздких предметов, таких как целые поддоны. Работая на очень низких скоростях с экстремальным крутящим моментом, они легко и без колебаний прорезают толстые стальные вставки. Это делает их очень устойчивыми к повреждениям от посторонних предметов.
Однако, поскольку они не используют калибровочное сито под роторами, выходные данные непостоянны. Машина производит грубые, неровные полосы пластика, а не частицы одинакового размера.
В одновальном измельчителе используется один большой ротор, оснащенный квадратными режущими ножами, которые режут неподвижным ножом. Отличительной особенностью тяжелого одновального измельчителя является наличие классифицирующего экрана, установленного под ротором. Материал не может выйти из камеры резки до тех пор, пока он не станет достаточно маленьким, чтобы пройти через отверстия сита. Это гарантирует равномерный и предсказуемый размер выходного продукта, идеально подходящий для последующей грануляции.
Хотя они могут справиться с случайными небольшими металлическими фрагментами, они более восприимчивы к серьезным повреждениям, если в них подаются массивные неразрезанные стальные стержни. Они требуют прочных амортизирующих конструкций и предварительного удаления металла.
Эмпирические инженерные данные показывают, что для максимальной эффективности и долговечности оборудования двухэтапный подход является наиболее эффективной конфигурацией для армированных поддонов. Наилучших результатов предприятия достигают при использовании двухвального измельчителя для первичной разбивки целого поддона. Он легко справляется с массой и разрезает скрытую сталь. Затем материал проходит через магнитный сепаратор для удаления высвободившегося металла. Наконец, безметалловые пластиковые полосы подаются в тяжелый одновальный измельчитель, где материал измельчается до однородных 40-миллиметровых хлопьев, идеально подготавливая его для финальной стадии грануляции.
При оценке основного оборудования для переработки поддонов лица, принимающие решения, должны учитывать не только базовую мощность и размер камеры. Конструктивные особенности машины диктуют ее эксплуатационную готовность и затраты на долгосрочное обслуживание.
Обработка промышленных пластиковых поддонов, пропитанных карбонатом кальция, стекловолокном и скрытыми стальными вставками, не является задачей для одного оборудования. Когда стандартные грануляторы пытаются обработать эти армированные конструкции, они терпят катастрофические механические повреждения. Поэтому создание синхронизированной многоступенчатой линии по переработке отходов является абсолютно обязательным. Такой подход обеспечивает непрерывную производительность, защищает чувствительное оборудование от необратимых повреждений и позволяет получать высококачественные переработанные полимерные хлопья. Ниже представлен комплексный инженерный проект по проектированию оптимального предприятия по переработке поддонов.
На начальном этапе необходимо разобрать огромную физическую массу стандартных промышленных поддонов. Поскольку эти поддоны содержат скрытые стальные трубы, предназначенные для увеличения грузоподъемности стеллажа, использование высокоскоростного режущего оборудования на этом этапе чрезвычайно опасно.
Научно обоснованным решением является использование низкоскоростного двухвального измельчителя с высоким крутящим моментом. Когда вилочный погрузчик сбрасывает партию поддонов в бункер, эти надежные машины отдают предпочтение грубой, непреклонной силе сдвига над скоростью. Когда лезвия из закаленного сплава сталкиваются со скрытой стальной вставкой, огромный крутящий момент позволяет машине резать как матрицу из полиэтилена высокой плотности, так и металл, не повреждая режущую камеру.
На этом этапе основной целью является максимальное уменьшение объема и высвобождение материала. На выходе получаются грубые полосы неправильной формы. Крайне важно, что это агрессивное срезающее действие отрывает заключенные в оболочке стальные стержни от окружающего пластика, обнажая железный материал, чтобы его можно было успешно извлечь.
Когда поддоны превращаются в грубые полосы и внутренние стальные вставки полностью обнажаются, поток материала движется по мощной конвейерной ленте. Прежде чем этот смешанный материал попадет в какое-либо вторичное оборудование для измельчения, все черные металлы должны быть полностью и надежно извлечены.
Отраслевой стандарт предполагает установку подвесного надленточного магнитного сепаратора непосредственно над основной конвейерной лентой. Используя мощные неодимовые магниты или электромагнитные катушки глубокого поля, этот сепаратор с силой вытягивает освобожденные стальные трубки и фрагменты вверх и из потока пластика.
Для оптимальной безопасности на разгрузочном конце конвейера часто устанавливается шкив с магнитной головкой. Этот вторичный магнит улавливает мелкие металлические осколки, которые могли оказаться под тяжелыми пластиковыми полосками. Несоблюдение тщательного удаления этих стальных компонентов приведет к серьезным повреждениям в дальнейшем.
Когда сталь безопасно удалена с технологической линии, грубые пластиковые полосы готовы к одинаковому размеру. Эти полоски теперь содержат только базовый полимер и абразивные химические наполнители.
На этом критическом этапе во многом используется высокопроизводительный одновальный измельчитель, оснащенный интеллектуальным гидравлическим толкателем. Эта гидравлическая система непрерывно прижимает объемные пластиковые ленты к вращающемуся валу. Поскольку химические наполнители делают пластик высокоабразивным, ротор этой машины необходимо защитить наплавкой, а режущие ножи выковать из износостойких сплавов премиум-класса.
Одновальный измельчитель оснащен ситом нестандартного размера, установленным непосредственно под ротором. Пластиковый материал остается в камере резки до тех пор, пока он не станет достаточно маленьким, чтобы пройти через это сито. Этот точный механизм обеспечивает стабильный и равномерный выход пластиковых хлопьев диаметром 40 мм, идеально подходящих для окончательной обработки.
Хотя 40-миллиметровые хлопья подходят для некоторых производственных задач более низкого уровня, большинство операций по переработке высококачественных отходов требуют дальнейшего измельчения и тщательной очистки. Хлопья размером 40 мм подаются в высокоскоростной гранулятор, который уменьшает размер материала до более мелкого размера от 10 до 12 мм.
После грануляции материал поступает в высокоскоростную фрикционную мойку и в последующий резервуар для разделения поплавково-поглотительной жидкости. Промышленные поддоны накапливают значительное количество грязи, жира и складского мусора в течение длительного срока службы. Этап тщательной мойки удаляет эти поверхностные загрязнения. Кроме того, интенсивный процесс промывки помогает перемешать и смыть часть рыхлой пыли, образующейся от наполнителей из карбоната кальция, что значительно повышает общую чистоту конечных полимерных хлопьев.
Последним этапом комплексной линии по переработке отходов является преобразование чистых сухих хлопьев обратно в однородные пластиковые гранулы, пригодные для многократного использования. Хлопья подаются на экструзионную линию, где они подвергаются воздействию высоких температур, плавятся и гомогенизируются.
Поскольку оригинальные поддоны содержали химические наполнители, термостойкость переработанного пластика будет заметно отличаться от первичного пластика. Операторы предприятий должны тщательно калибровать температуру экструдера, чтобы предотвратить термическое разложение стекловолокна или минеральных добавок, которое может привести к хрупкости пластика.
Более того, непрерывная фильтрация расплава имеет решающее значение. Использование усовершенствованных устройств непрерывной смены сит позволяет операторам отфильтровывать микроскопические примеси и агломераты неплавких наполнителей без остановки производства. Это гарантирует, что полученные переработанные гранулы обладают превосходной структурной целостностью.
Для переработки армированных пластиковых поддонов требуется гораздо больше, чем просто базовое шлифовальное оборудование. Стандартные машины неизбежно выходят из строя, когда они сталкиваются со скрытыми стальными вставками и высокоабразивными химическими наполнителями. Это приводит к непомерным затратам на техническое обслуживание и опасным условиям эксплуатации на объекте.
Чтобы добиться успеха в этом требовательном секторе, вы должны использовать мощную технологию уменьшения размера, разработанную специально для этой задачи. Надежная многоступенчатая система измельчения предотвращает дорогостоящие простои и обеспечивает безопасную и эффективную обработку материала. Готовы модернизировать технологические возможности вашего предприятия? Посетите Jwell Recycling, чтобы ознакомиться с полным ассортиментом наших специально созданных линий для измельчения и переработки, а также превратить проблемные промышленные отходы в высокорентабельный поток переработанных полимеров.
Нет, стандартный высокоскоростной гранулятор не может обрабатывать стальные вставки, и если попытаться это сделать, он понесет катастрофические повреждения. В грануляторах используются высокоскоростные летучие ножи, специально разработанные для разрезания относительно мягких полимеров. Когда эти быстро движущиеся лезвия ударяются о толстую стальную трубу, спрятанную внутри поддона, сила удара приводит к мгновенному разрушению закаленных лезвий. Это не только разрушает режущую камеру и сгибает вал ротора, но также создает серьезную угрозу безопасности из-за летящих металлических осколков. Для обработки поддонов со стальными вставками необходимо сначала использовать низкооборотный промышленный измельчитель с высоким крутящим моментом.
Стекловолокно и карбонат кальция являются высокоабразивными неорганическими материалами. При добавлении в пластиковые поддоны они значительно увеличивают жесткость материала, но также меняют физические характеристики пластика при переработке. Эти наполнители действуют подобно наждачной бумаге на режущие ножи измельчительного оборудования. В то время как стандартное стальное лезвие может прослужить несколько месяцев при обработке чистых полимеров, присутствие этих абразивных наполнителей может затупить стандартное лезвие за считанные недели. Чтобы бороться с этим ускоренным износом, крайне важно оборудовать ваши измельчители специальными ножами из износостойкого сплава и обеспечить защиту ротора с помощью твердосплавной обработки.
Основные различия заключаются в их рабочей скорости, крутящем моменте и механизмах подачи материала. Тяжелый одновальный измельчитель работает на низкой скорости, но создает огромный крутящий момент. В нем используется гидравлический толкатель, который прижимает к ротору большие, жесткие и объемные материалы, разбивая их на куски среднего размера. Он обладает высокой устойчивостью к абразивным материалам и незначительным загрязнениям. Напротив, гранулятор работает на высоких скоростях с более низким крутящим моментом. Он предназначен для сбора кусков, полученных измельчителем, и быстрого измельчения их до мелких однородных хлопьев. Гранулятор не может обрабатывать целые громоздкие поддоны и не выдерживает контакта с крупными металлическими кусками.
Наиболее эффективным и стандартным методом является установка системы магнитной сепарации сразу после первичного этапа измельчения. Как только двухвальный измельчитель разбивает весь поддон на грубые полоски, внутренние стальные трубы обнажаются и освобождаются от пластика. Когда этот смешанный материал перемещается по конвейерной ленте, подвесной надленточный магнитный сепаратор использует мощные магнитные поля, чтобы вытягивать обнаженную сталь вверх и из потока материала. Для максимальной защиты оборудование сочетается с шкивом с магнитной головкой на конце конвейерной ленты, чтобы улавливать любые остатки металла.
Карбонат кальция широко используется для снижения производственных затрат и повышения жесткости пластиковых поддонов. Однако в процессе переработки высокие уровни этого минерального наполнителя могут изменить физические свойства конечных переработанных гранул. Поскольку карбонат кальция не плавится, он остается во взвешенном состоянии в виде микроскопических частиц внутри полимерной матрицы. Это увеличивает общую плотность переработанного пластика, делая полученные гранулы тяжелее, чем чистые первичные гранулы. Операторы экструзии должны использовать специализированные устройства смены сеток для фильтрации агломерированных частиц наполнителя и тщательно контролировать зоны нагрева, чтобы обеспечить правильную гомогенизацию пластика.
При обработке сверхпрочных материалов со скрытыми металлическими вставками ваш измельчитель должен иметь развитые системы защиты от перегрузок. Наиболее важной особенностью является автоматизированная логическая система управления, оснащенная функцией автореверса. Если лезвия шредера врезаются в очень толстый кусок стали, мощность которого превышает режущую способность двигателя, система обнаружит внезапный скачок электрической силы тока. За миллисекунды он автоматически остановит ротор и изменит его направление, чтобы устранить заклинивание, предотвращая перегорание двигателя и защищая коробку передач от механического повреждения.
Обслуживание лезвий в среде с высоким уровнем абразивного износа требует превентивного, а не реактивного подхода. Во-первых, используйте сменные квадратные или вогнутые ножи из высоколегированной инструментальной стали. Поскольку эти ножи можно поворачивать до четырех раз, операторы могут быстро переключаться на новую режущую кромку, не заменяя все лезвие. Во-вторых, установите строгий график проверок, основанный на часах работы, а не дожидаясь снижения качества продукции. Работа тупых лопастей на пластике, наполненном стекловолокном, заставляет двигатель работать интенсивнее, увеличивая потребление тепла и энергии, одновременно ускоряя износ самого корпуса ротора.
Хотя первоначальные капитальные затраты на специализированную двухступенчатую линию измельчения с магнитной сепарацией выше, чем у стандартного оборудования, окупаемость инвестиций обычно достигается в течение 12–18 месяцев для предприятий с большими объемами. Экономия достигается за счет трех основных областей: резкого сокращения катастрофических отказов машин и количества запасных частей, значительного снижения энергопотребления на тонну благодаря правильному использованию крутящего момента и возможности установления более высоких рыночных цен на однородные по размеру, не содержащие металлов и правильно промытые переработанные хлопья. Предотвращение хотя бы одного серьезного отказа ротора гранулятора часто занимает значительную часть модернизации специализированного оборудования.


