
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-21 Происхождение:Работает


Использование жесткого, готового оборудования для переработки крайне изменчивых потоков потребительских или постпромышленных отходов неизменно приводит к высокому уровню отказов, потере урожая и скрытым эксплуатационным расходам. Руководители заводов часто сталкиваются с серьезным разрывом между непредсказуемым сырьем, характеризующимся смешанными полимерами, различными уровнями загрязнения и нестабильной влажностью, и строгими требованиями к производительности. Современное производство требует определенных параметров индекса текучести расплава (MFI), высокой чистоты для применений с замкнутым контуром и гранул, не содержащих летучих веществ. Стандартное оборудование просто не может преодолеть этот разрыв без чрезмерного ручного вмешательства и частых простоев.
Кастомизация служит важнейшей стратегией снижения рисков и повышения рентабельности инвестиций, а не роскошным обновлением. Индивидуальный подход снижает затраты на рабочую силу, минимизирует потребление энергии и предотвращает преждевременный выход оборудования из строя, вызванный абразивными или непредвиденными загрязнениями. Чтобы преодолеть разрыв между реальными затратами и рентабельностью производства, требуется инженерная точность специальной линии по переработке пластика . Согласовывая этапы механической и термической обработки непосредственно с конкретными характеристиками поступающего потока отходов, операторы могут гарантировать стабильную и высококачественную продукцию.
Ложные предположения о консистенции сырья неизбежно приводят к возникновению узких мест на последующих этапах производства, быстрому износу оборудования и бракованию партий окатышей. Система, предназначенная для очистки промышленных отходов, выйдет из строя при использовании сильно загрязненной сельскохозяйственной пленки. Операторы должны прекратить обращаться с пластиковыми отходами как с монолитом и начать анализировать их как сложный химический и физический материал, требующий определенных параметров обращения.
Определение характеристик типов полимеров (ПЭ, ПП, ПЭТ, ПЭВП, ПЭНП) и идентификация многослойных материалов является основополагающим шагом при проектировании системы. Вы должны установить базовые рекомендации по содержанию влаги, золы, пределам содержания ПВХ и неполимерным примесям. Опираясь на анализы материалов, а не на визуальный осмотр, можно определить точный процент загрязнения, предоставляя точные данные, необходимые для эффективного проектирования линии. Визуальные проверки не позволяют выявить микроскопическую деградацию и перекрестное химическое загрязнение, которые портят экструзионную партию.
Правильный аудит предполагает взятие керновых проб из нескольких тюков из разных сезонных поставок. Это показывает истинную разницу в материале. Например, сельскохозяйственные пленки, собранные в сезон дождей, будут иметь совершенно другое содержание влаги и грязи по сравнению с коллекциями засушливого сезона. Инженеры используют эти данные для правильного определения размеров модулей предварительной стирки и сушки.
| Типы полимеров. | Распространенные загрязнения. | Направления деятельности. |
|---|---|---|
| ПЭТ-бутылки | Клеи, этикетки из ПВХ, органические остатки | Части ПВХ на миллион (ppm), влажность % |
| Сельскохозяйственная полиэтиленовая пленка | Песок, почва, сельскохозяйственные химикаты | Зольность, потенциал абразивного износа |
| Постпотребительский HDPE | Остатки молока, бумажные этикетки, разные цвета. | Сохранение запаха, изменение расхода расплава |
Линии физической и механической переработки имеют четкие ограничения по обработке по сравнению с химической переработкой или пиролизом. Сильно разложившиеся, сшитые или сложные многослойные полимеры часто пересекают переломный момент, когда их приходится направлять на химическую переработку, а не на линию механической промывки и гранулирования. Проталкивание сильно разложившегося материала через механический экструдер приводит к получению хрупких и непригодных для использования гранул.
Понимание этого порога предотвращает растрату капитала. Если проверка выявит, что 40% входящего потока состоит из неразделимых многослойных пленок с тяжелыми алюминиевыми барьерами, механическая переработка даст плохие результаты. Система должна быть спроектирована так, чтобы сортировать и извлекать эти материалы на ранних стадиях процесса, направляя их на альтернативные методы восстановления, сохраняя при этом максимальную эффективность механической линии с использованием подходящих полимеров.
Системы должны быть рассчитаны на сезонную смену сырья или смену сырья в зависимости от поставщика. Определение допустимых пределов допуска для первичных стадий измельчения и сортировки гарантирует, что на этап влажной обработки попадет только подходящий материал, защищая последующее оборудование от катастрофических повреждений. Если поставщик внезапно меняет метод сбора, оборудование для первичной сортировки должно быть достаточно надежным, чтобы справиться с изменениями.
Пороги допуска определяют размер буферных бункеров и производительность оптических сортировщиков. Линия, предполагающая загрязнение 5%, нуждается в совершенно иной установке сортировки, чем линия, предполагающая загрязнение 25%. Чрезмерное проектирование передней части линии обеспечивает защиту от непредсказуемого качества поставщика, гарантируя, что экструдер всегда будет получать стабильные, чистые хлопья.
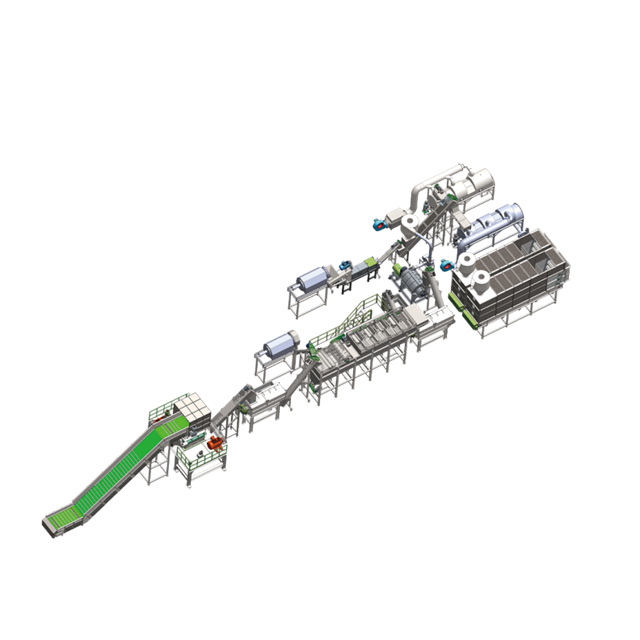
Отслеживание процесса физической трансформации полимерных отходов показывает, как индивидуальное проектирование оптимизирует поток материалов на каждом этапе. Каждый модуль должен обмениваться данными со следующим, балансируя пропускную способность, чтобы предотвратить нехватку или переполнение материала.
Магнитные сепараторы, оптические сортировщики и мощные измельчители подготавливают однородную фракцию. Геометрия режущего ротора и металлургия лезвий адаптированы для жестких пластиков, а не для гибких пленок, чтобы предотвратить термическое размягчение во время измельчения. Для жестких пластиков требуются ударопрочные лезвия в шахматном порядке, а для гибких пленок необходимы конструкции с разрезами ножницами, чтобы предотвратить наматывание на ротор.
Фаза уменьшения размера создает основу для повышения эффективности стирки. Слишком крупные хлопья не будут должным образом очищаться фрикционными шайбами, а слишком мелкие хлопья будут теряться на сетках очистки воды. Настройка размеров сит грануляторов обеспечивает оптимальное соотношение площади поверхности к объему для последующих стадий химической и механической промывки.
Процесс проходит через предварительную промывку, интенсивную промывку, разделение и механическую сушку. На этом этапе загрязненный лом превращается в чистые, влажные хлопья, готовые к экструзионному приготовлению. Время пребывания в каждом моющем модуле рассчитывается на основе силы адгезии загрязнений, выявленных в ходе проверки сырья.
При механической сушке используются высокоскоростные центрифуги для удаления поверхностной влаги из хлопьев. Для высокопористых материалов добавляются системы термической сушки, чтобы снизить уровень влажности ниже 1% перед тем, как материал попадет в бункеры для хранения. Излишняя влага, попадающая в экструдер, вызывает вспенивание и ухудшает качество конечного гранулята.
Высушенные хлопья передаются в экструдер для компаундирования. Процесс включает в себя экструзию, фильтрацию, гранулирование (под водой, с помощью водяного кольца или стренги) и пневматическую транспортировку к окончательной упаковке или силосам прямого формования. Выбор метода гранулирования полностью зависит от прочности расплава полимера и желаемой геометрии гранул.
Подводное гранулирование предпочтительно для расплавов с низкой вязкостью, поскольку позволяет получить однородные сферические гранулы. Гранулирование стренги часто используется для производства конструкционных пластиков, требующих особых профилей охлаждения. Система пневмотранспорта должна быть спроектирована таким образом, чтобы предотвратить растрескивание окатышей и образование пыли при транспортировке в силосы для хранения.
Варианты настройки на этапе промывки полностью определяются аудитом сырья. Применение обычного процесса промывки к специализированным загрязнениям приводит либо к грязным хлопьям, либо к напрасной трате энергии и воды.
Высокоскоростные фрикционные шайбы предназначены для удаления сильных загрязнений, глины или масел, тогда как стандартное механическое перемешивание подходит для более легких загрязнений. Крайне важно найти баланс между агрессивным сдвигом при очистке и потерей выхода материала. Чрезмерная промывка хрупких полимеров приводит к образованию чрезмерных частиц, которые смываются сточными водами, что напрямую снижает общую производительность установки.
Угол наклона лопастей, скорость вращения ротора и размер перфорации сита во фрикционной шайбе должны быть адаптированы к конкретному полимеру. Линия мойки пластика, обрабатывающая сельскохозяйственную пленку, требует массивных фрикционных шайб для разрушения въевшейся почвы, в то время как линия по переработке чистого постиндустриального лома может полностью отказаться от фрикционной промывки в целях экономии энергии.
Разделение по плотности эффективно изолирует полимеры. Модули горячей промывки, в которых используется каустическая сода и дозирование поверхностно-активных веществ, устраняют стойкие клеи, поверхностные чернила и органические остатки, обеспечивая чистоту, близкую к идеальной. Необходимо точно контролировать температуру и химическую концентрацию, чтобы разрушить клей, не разрушая при этом лежащие в его основе полимерные цепи.
| Поведение | удельного веса | полимера в воде (SG 1.0) |
|---|---|---|
| PP (полипропилен) | 0,89 - 0,91 | Плавает |
| ПНД | 0,94 - 0,96 | Плавает |
| ДОМАШНИЙ ПИТОМЕЦ | 1,38 - 1,39 | Раковины |
| ПВХ | 1.30 - 1.45 | Раковины |
Высокое потребление пресной воды представляет собой серьезные экологические и экономические риски. Интегрированные системы фильтрации, осаждения и регулирования pH сточных вод максимизируют повторное использование переработанной воды, сохраняя при этом эффективность очистки. Эксплуатация моечной линии без надежной водоочистной станции экономически невыгодна в современной нормативной среде.
Система водоочистки должна выдерживать определенную химическую нагрузку, возникающую на этапе горячей стирки. Флокулянты и коагулянты дозируются автоматически для осаждения взвешенных частиц, позволяя перекачивать осветленную воду обратно в модули предварительной промывки. Такой подход с обратной связью значительно снижает эксплуатационные накладные расходы.
Технические конфигурации этапа экструзии напрямую соответствуют желаемой ценности и физическим характеристикам конечного продукта. Экструдер — это сердце завода по переработке пластика, где окончательно определяются физические свойства переработанного пластика.
Одношнековые и двухвинтовые конструкции влияют на сдвиг, смешивание и выделение газа. Согласование соотношений L/D и индивидуальных профилей шнеков с MFI конкретного полимера предотвращает деградацию. Системы охлаждения термических зон обеспечивают точное управление температурой, предотвращая локальный перегрев, который приводит к обесцвечиванию полимера и потере механической прочности.
Для индивидуальной системы гранулирования пластика требуются специальные блоки для перемешивания и смесительные элементы для гомогенизации расплава. Если исходное сырье содержит небольшие изменения MFI, конструкция шнека должна обеспечивать достаточное распределительное смешивание, чтобы усреднить эти изменения, что приведет к получению однородной партии окатышей.
Двухпоршневые устройства смены сит с обратной промывкой и зоны вакуумной дегазации необходимы для удаления остаточной влаги и летучих газов, обеспечивая получение высококачественных гранул без пустот. Устройство смены сит непрерывного действия позволяет операторам удалять твердые примеси, такие как бумажные волокна или нерасплавленные посторонние полимеры, не останавливая процесс экструзии.
Вакуумная дегазация особенно важна при обработке гигроскопичных материалов или пленок с плотным рисунком. Вакуум извлекает растворители чернил и уловленную влагу до того, как расплав достигнет фильерной головки. Невыполнение надлежащей дегазации расплава приводит к вспениванию фильеры и хрупким, непригодным для использования гранулам, которые не проходят проверку контроля качества.
Чтобы максимизировать прибыльность и надежность операций по переработке отходов, выполните следующие действия:
Ответ: Аудит сырья определяет точные типы полимеров, уровни влажности и процент загрязнения. Эти данные гарантируют, что оборудование спроектировано для работы с вашим конкретным материалом без чрезмерного износа, узких мест или катастрофических отказов оборудования.
Ответ: При мойке трением используются высокоскоростные роторы, которые агрессивно удаляют тяжелую грязь, глину и масла с пластика. При стандартной механической мойке используется более мягкое перемешивание, которое подходит только для более легких и легко удаляемых поверхностных загрязнений.
Ответ: При разделении раковины и поплавка используется плотность воды для разделения различных типов пластика. Тяжелые полимеры, такие как ПЭТ, опускаются на дно резервуара, а более легкие полиолефины, такие как ПЭ и ПП, всплывают на поверхность, что облегчает их извлечение.
Ответ: Специальная геометрия шнека контролирует сдвиг, плавление и смешивание полимера. Точная конструкция имеет решающее значение для поддержания правильного индекса текучести расплава и предотвращения термической деградации во время процесса экструзии.
Ответ: Вакуумная дегазация удаляет захваченную влагу, растворители чернил и летучие газы из расплавленного полимера внутри экструдера. Это предотвращает образование пустот, вспенивание и структурные дефекты в готовых переработанных гранулах.
Ответ: Комплексная очистка воды удаляет взвешенные частицы и балансирует pH, позволяя системе непрерывно повторно использовать воду. Этот замкнутый процесс радикально снижает потребление пресной воды и снижает общие эксплуатационные расходы.


