
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-28 Происхождение:Работает


Колебания объемов производства на предприятиях по переработке пластика создают сложные финансовые последствия, которые операторы предприятий не могут игнорировать. Непостоянная пропускная способность напрямую приводит к невыполнению целевых показателей производства, переменному качеству пеллет и завышенным затратам на электроэнергию на тонну. Устаревшее или недостаточно мощное оборудование с трудом справляется с переработкой переменного сырья. Колеблющиеся уровни влажности и смешанные показатели текучести расплава перегружают старые экструдеры, что приводит к термической нестабильности, блокированию матриц и реактивным простоям. Переход на современную высокопроизводительную линию гранулирования пластика – это не просто увеличение максимальной производительности. Это стратегическое обновление автоматизированной балансировки нагрузки, превосходного управления температурным режимом и предсказуемой непрерывной производительности. Этот переход повышает общую скорость восстановления материала и стабилизирует повседневную работу, позволяя предприятиям перерабатывать сложные потоки лома без постоянной корректировки параметров оборудования или борьбы с неожиданными остановками.
Стабильная производительность в условиях коммерческой переработки означает достижение постоянной нормы кг/ч смену за сменой. Он требует максимального извлечения материала, равномерной плотности гранул и минимального вмешательства оператора. Когда эти показатели падают, страдает весь производственный график. Устаревшему оборудованию часто не хватает расширенных средств управления, необходимых для поддержания этого базового уровня, что вынуждает операторов постоянно настраивать параметры только для поддержания работы линии.
Постпотребительский и постпромышленный лом имеет постоянные колебания объемной плотности. Содержание влаги и уровень загрязнения меняются от партии к партии, и экструдеры недостаточного размера просто не могут справиться с такими быстрыми изменениями. При подаче мягких пленок с высоким содержанием MFI, ПВХ или ЭВА на старых машинах отсутствуют достаточные буферные зоны. Они работают без специальных механизмов подачи, что приводит к застреванию материала в бункере и истощению шнека.
В таких условиях устаревшие системы серьезно снижают общую скорость восстановления. Операторы сталкиваются с чрезмерным количеством некондиционного лома, частыми чистками и постоянными циклами пуска и остановки. Каждый раз, когда машина останавливается, материал в бочке разлагается. Вы теряете время, теряете материал и сжигаете лишнюю энергию, возвращая линию к температуре. Например, при обработке влажной сельскохозяйственной пленки в стволе образуются огромные паровые карманы. Без надлежащей дегазации этот пар вызывает скачки давления, которые выбрасывают материал из вентиляционных отверстий или разрушают гранулирующую головку.
Учитывайте физические ограничения старых конструкций бункеров. Они полагаются на гравитацию. Когда вы вводите легкий измельченный материал или рыхлые пленочные хлопья, гравитации недостаточно. Материал перемыкается, образуя купол над винтом. Винт работает пустым, производительность падает до нуля, и оператору приходится вручную разрывать мост. Этот реактивный цикл разрушает стабильность пропускной способности.
Неправильная температура матрицы существенно нарушает процесс экструзии. Чрезмерно горячие матрицы могут привести к расплавлению гранул на фрезе. Это создает длинную непригодную для использования «лапшу», которая блокирует последующее охлаждающее оборудование и приводит к немедленному отключению. И наоборот, холодные штампы приводят к плохой текучести расплава. Пластик не может плавно проходить через отверстия матрицы, создавая заусенцы, неправильные формы и опасные скачки давления внутри ствола.
Частые колебания температуры приводят к неравномерному размеру гранул. За этим следует увеличение количества брака, что снижает операционную эффективность. Поддержание жесткого теплового окна не подлежит обсуждению для обеспечения стабильной производительности. В старых машинах используются базовые нагревательные ленты с релейным управлением, которые превышают целевые температуры. Они слишком сильно нагреваются, отключаются и дают стволу слишком сильно остыть. Этот синусоидальный температурный профиль означает, что вязкость расплава постоянно меняется. При изменении вязкости меняется давление на матрице, и размер гранул сильно меняется.
Мы часто видим это со смешанными полиолефинами. Небольшое понижение температуры слишком сильно увеличивает прочность расплава, в результате чего вращающиеся лезвия рвут пластик, а не разрезают его начисто. При этом образуются мелкие частицы — мельчайшие частицы пластиковой пыли, — которые засоряют фильтры для воды и ухудшают качество конечного продукта. Стабильное управление температурой требует непрерывного пропорционального управления, а не простого включения/выключения.
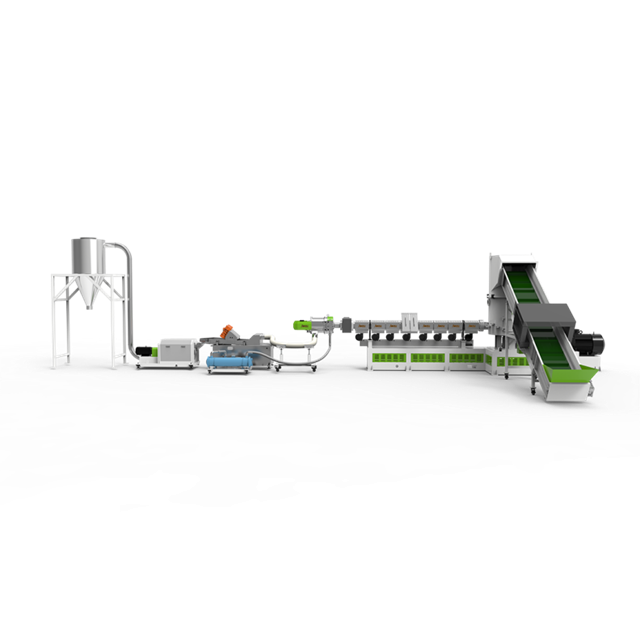
Современная инженерия напрямую смягчает переменные, вызывающие падение объемов производства. Хорошо спроектированная система гранулирования пластика объединяет механические и электрические решения для поддержания стабильного производства, независимо от незначительных изменений в сырье.
Встроенные объемные или гравиметрические питатели поддерживают постоянный поток материала в экструдер. Они адаптируются в режиме реального времени, чтобы предотвратить голод или переедание. Гравиметрические системы фактически взвешивают материал при его поступлении в машину, регулируя скорость подающего шнека для поддержания точного массового расхода. Это устраняет проблемы застревания и голодания, характерные для бункеров с гравитационной подачей.
Балансировка нагрузки на уровне предприятия предотвращает внезапные скачки спроса на электроэнергию в многолинейных установках. Это уменьшает перепады напряжения, которые могут привести к остановке двигателей экструзии. Уплотняющие измельчители и силовые питатели предварительно кондиционируют материалы низкой плотности. Они уплотняют легкие пленки и пены, обеспечивая постоянный объем всасывания у главного шнека. Механически нагнетая материал в витки шнека, вы гарантируете 100% заполнение. Полный винт означает стабильное давление, а стабильное давление означает стабильную производительность.
Загрязнение вызывает скачки давления, которые останавливают производство. Двухпоршневые устройства непрерывной смены сит позволяют производить замену фильтров без остановки машины. Они поддерживают постоянное давление расплава во время переключения. При засорении одного сита оператор перемещает поршень, внося в поток расплава чистое сито, а грязное снимается и заменяется. Машина никогда не останавливается, и производительность остается постоянной.
Многозонная вакуумная дегазация удаляет из расплава летучие вещества и влагу. Это предотвращает образование пустот в конечной грануле. Он стабилизирует давление экструзии и улучшает структурную целостность переработанного пластика. Линии высокой производительности часто оснащены системами двойной вентиляции. Первое вентиляционное отверстие работает при атмосферном давлении и выделяет объемную влагу, а второе использует насос высокого вакуума для извлечения глубоко сидящих летучих веществ и чернил. Такой двойной подход гарантирует, что расплав становится полностью твердым еще до того, как он попадет в матрицу.
Системы ПЛК с замкнутым контуром контролируют и регулируют температуру ствола и матрицы в режиме реального времени. Они реагируют на незначительные изменения до того, как они повлияют на текучесть расплава. В современных системах используются алгоритмы ПИД-регулирования (пропорционально-интегрально-производные). Вместо того, чтобы просто включать и выключать нагреватели, ПИД-регуляторы подают точное количество энергии для поддержания ровной температурной линии.
Более крупные матрицы с высокой производительностью обеспечивают явное преимущество по тепловой массе. Они устойчивы к быстрым изменениям температуры, вызванным изменениями окружающего воздуха или охлаждающей воды. Эта стабильность обеспечивает равномерный поток через каждое отверстие матрицы. Кроме того, усовершенствованные матрицы имеют внутренние каналы масляного или водяного охлаждения. Если тепло сдвига от шнека поднимает температуру расплава слишком высоко, система автоматически циркулирует охлаждающую жидкость через рубашку цилиндра, отводя тепло и поддерживая стабильность процесса.
Оценка технических характеристик в сравнении с желаемыми эксплуатационными результатами требует структурированного подхода. Покупатели должны оценить экструдер, режущий механизм и систему привода с учетом конкретных потоков материала.
Очень важно подобрать соотношение длины/диаметра (L/D) к конкретному типу полимера. Это обеспечивает достаточное время пребывания для равномерного плавления без термического разложения. Для стандартных полиолефинов, таких как полиэтилен и полипропилен, соотношение L/D 32:1 или 36:1 обеспечивает достаточную длину цилиндра для тщательного плавления, смешивания и дегазации материала. Более короткие стволы рискуют протолкнуть нерасплавленные частицы через матрицу, а слишком длинные стволы могут привести к разрушению термочувствительного пластика.
Индивидуальные профили шнеков имеют специальные зоны смешивания и барьерные скребки. Эти конструкции эффективно справляются со смешанным или сложным сырьем. Они обеспечивают необходимый сдвиг для равномерного плавления пластика, не перегружая его. Барьерная планка отделяет расплавленный пластик от твердого пластика, обеспечивая движение вперед только полностью пластифицированного материала. Это предотвращает попадание твердых кусков в устройство смены сеток и возникновение внезапных скачков давления.
Выбор правильного метода резки определяет качество пеллет и время безотказной работы линии. Вы должны подобрать резак в соответствии с термическими свойствами полимера.
| Система резки | Лучшее сырье | Основное преимущество | Главный недостаток |
|---|---|---|---|
| Подводное гранулирование | Жесткий перемол, ПЭТ, ПЭВП | Максимальная пропускная способность, однородная форма | Высокая сложность первоначальной настройки |
| Водяное Кольцо | Стандартные полиолефины (ПП, ПЭ) | Надежное охлаждение, простота обслуживания | Износ лезвия требует контроля |
| Сухой с воздушным охлаждением | Пленки ПВХ, ЭВА, High-MFI | Предотвращает агломерацию | Пропускная способность ниже на 10–15 % |
| Гранулирование прядей | Инженерные пластики, Нейлон | Отличная однородность гранул | Склонны к ломкости прядей |
Моментные двигатели с прямым приводом и приводы с регулируемой частотой (ЧРП) поддерживают постоянную скорость вращения винта при различных нагрузках. Они устраняют механические потери, связанные со старыми конструкциями коробок передач. Традиционные двигатели переменного тока с ременной передачей теряют мощность из-за трения и проскальзывания. Системы прямого привода соединяют двигатель непосредственно с винтовым валом, передавая 100 % крутящего момента.
Модернизированные системы непрерывного действия сокращают потребление энергии до 30%. Они повышают общую производительность на 15 % по сравнению с устаревшими моделями с функцией остановки и запуска. Стабильная подача питания напрямую приводит к стабильной выходной мощности. Когда в ствол попадает плотная партия материала, ЧРП мгновенно обнаруживает повышенную нагрузку и регулирует ток для поддержания точного числа оборотов в минуту. Винт не замедляется, и скорость вывода остается идеально ровной.
Увеличение мощности открывает новые операционные реалии. Менеджеры объектов должны подготовиться к увеличению потребностей в инфраструктуре до того, как оборудование прибудет на объект.
Линии высокой пропускной способности требуют значительного физического пространства. Вам нужно место не только для экструдера, но и для расположенных выше силосов, последующих охлаждающих резервуаров, центробежных сушилок и упаковочных станций. Предприятиям часто требуется модернизация электропитания для работы с более мощными двигателями. Для линии производительностью 1000 кг/ч может потребоваться главный приводной двигатель мощностью 400 кВт, а также вспомогательная мощность для нагревателей, насосов и воздуходувок. Проверьте общую мощность вашего объекта.
Производительность охлажденной воды должна масштабироваться для удовлетворения потребностей в охлаждении, связанных с более высокой производительностью. Если ваша система водоснабжения не может отвести достаточно тепла от пеллет, они сплавятся вместе в бункерах для хранения. Более высокие первоначальные затраты на инфраструктуру снижают долгосрочную операционную стабильность. Правильная подготовка места предотвращает задержки при установке и гарантирует, что машина будет работать с паспортной мощностью с первого дня.
Чрезмерная оптимизация системы для одного типа сырья несет в себе риск. Изменения на рынке могут потребовать обработки различных материалов. Гибкость позволяет учреждению адаптироваться. Например, покупка шнека, предназначенного исключительно для пленки ПЭВД, может поставить вас в затруднительное положение, если вы заключите контракт на обработку бутылок из жесткого ПЭВП.
Однако линии с высокой производительностью сталкиваются с ограничениями при частой смене небольших партий. Затраты на продувку и время простоя значительно возрастают во время переналадки. Чтобы промыть большую бочку, требуются время и материал. Эти системы работают лучше всего при длительной непрерывной работе с одним типом материала. Если ваша бизнес-модель основана на обработке небольших, разнообразных партий каждые несколько часов, одна массивная линия может быть менее эффективной, чем две меньшие выделенные линии.
Выбор способного партнера снижает риски внедрения. Правильный поставщик предоставит надежную систему, адаптированную к вашему материалу, вместо того, чтобы заставлять стандартную машину решать конкретную задачу.
Оцените производителя машин для гранулирования пластика, исходя из его инженерных возможностей. Ищите собственные испытательные центры. Они должны продемонстрировать готовность провести испытания материалов перед покупкой. Отправьте им тонну своего самого грязного и сложного мусора. Если они не смогут обработать его в своей испытательной лаборатории, они не смогут обработать его и на вашем заводе.
Специально разработанные решения превосходят стандартное оборудование для сложных потоков переработки. Геометрия шнека и фильтрация должны точно соответствовать профилю вашего сырья. Хороший производитель запросит объемную плотность вашего материала, содержание влаги, типы загрязнений и целевой индекс текучести расплава еще до того, как предложит машину.
Выберите поставщика машин для гранулирования пластика с надежной местной или региональной сетью обслуживания. Гарантированные сроки поставки изнашиваемых деталей имеют решающее значение. Лезвия, сетки и винтовые элементы требуют регулярной замены. Задержка поставки деталей напрямую влияет на долгосрочную стабильность производства и рентабельность инвестиций.
Спросите о наличии сервисных специалистов. Могут ли они отправить кого-нибудь в течение 48 часов, если главный привод выйдет из строя? Предлагают ли они удаленное устранение неполадок ПЛК? Современные машины могут подключаться к сервисному отделу производителя через защищенное подключение к Интернету, что позволяет инженерам диагностировать неисправности датчиков или сбои программного обеспечения, не заходя на ваш завод. Надежная поддержка обеспечивает бесперебойную работу линии и защищает ваши капиталовложения.
Устранение колебаний выходной мощности требует усовершенствованного термоконтроля, балансировки нагрузки и непрерывной фильтрации. Эти особенности делают современное оборудование необходимой модернизацией для масштабирования операций по переработке и максимизации скорости восстановления материалов. Отдавайте приоритет системам, предлагающим автоматизацию с замкнутым контуром и геометрию шнеков, адаптированную к конкретному сырью. Чтобы эффективно двигаться вперед:
Ответ: Колебания производительности возникают из-за переменной плотности сырья, неравномерной подачи и падения давления расплава во время смены сит. Плохой контроль температуры головки также нарушает текучесть расплава, вызывая скачки или засоры, которые дестабилизируют производительность кг/ч.
Ответ: Автоматическая подача, синхронизация приводов и балансировка электрической нагрузки на уровне предприятия предотвращают скачки материала и его истощение. Это предотвращает отключения электроэнергии и поддерживает стабильный поток материала, обеспечивая постоянную максимальную производительность экструдера.
А: Да. Непрерывная работа, частотно-регулируемые приводы (ЧРП) и оптимизированные зоны нагрева сокращают потребление энергии на тонну до 30%. Эти современные компоненты также повышают общую производительность на 15 % по сравнению с устаревшими моделями с функцией остановки и запуска.
Ответ: Сухая резка с воздушным охлаждением лучше всего подходит для липких материалов с высоким содержанием MFI, таких как ЭВА и ПВХ. Предотвращает слипание, вызванное водой. Операторы соглашаются на небольшой компромисс между объемом выпуска и регулярностью пеллет, чтобы поддерживать непрерывное производство без засоров.
Ответ: Сплавленные гранулы обычно возникают в результате чрезмерно высоких температур матрицы или недостаточного потока охлаждающей воды. Проверьте температуру поверхности матрицы, убедитесь, что водяное кольцо или подводные струи беспрепятственны, а также проверьте правильность натяжения лезвия относительно матрицы.
Ответ: Отдайте предпочтение поставщикам, предлагающим собственные возможности тестирования материалов и опыт разработки индивидуальных винтов. Надежная послепродажная поддержка и гарантированные сроки поставки изнашиваемых деталей, таких как лезвия и сита, необходимы для долгосрочной бесперебойной работы.


