
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Вы теряете деньги на неэффективной переработке пластика? Зайдите на любой завод, занимающийся восстановлением полимеров, и вы быстро поймете, что экструдер для гранулирования — это не простое устройство, подключаемое по принципу «подключи и работай». Неправильная настройка неизбежно приводит к дорогостоящим простоям, частому техническому обслуживанию и получению пеллет плохой формы, от которых покупатели не откажутся. Из этого подробного руководства вы узнаете, как именно настроить вашу систему в соответствии с вашими требованиями к конкретному материалу и производительности.
По своей сути промышленный экструдер для гранулирования предназначен для воздействия на сырые полимеры или переработанные пластиковые хлопья интенсивной механической и тепловой энергией. С помощью вращающегося шнека или двух шнеков, расположенных внутри нагретого ствола, машина выполняет четыре основные функции. К ним относятся плавление полимера, гомогенизация расплава, фильтрация примесей и формование материала в однородные, удобные в использовании гранулы.
Глядя на текущие тенденции в отрасли, глобальное стремление к стандартам экономики замкнутого цикла вынуждает переработчиков перерабатывать большие объемы сильно загрязненных бытовых отходов. Рыночные данные указывают на массовый переход от стандартных, универсальных установок к высокомодульной, ориентированной на конкретные приложения экструзионной архитектуре. Сейчас переработчикам требуются системы, способные работать с переменными показателями текучести расплава и летучим содержанием влаги без ущерба для производительности. Следовательно, полагаться на базовую, урезанную настройку — это верный путь к узким местам в работе.
Базовый экструдер — это, по сути, просто двигатель операции. Реальные возможности, стабильность и качество конечной продукции завода по переработке отходов во многом зависят от периферийных модулей, подключенных к этому двигателю. Стандартный одношнековый измельчитель не может эффективно перерабатывать все виды пластиковых отходов без правильных механизмов подачи, зон дегазации и систем резки. Конкретные физические свойства исходного материала определяют, какие модульные дополнения потребуются. Выбрав правильные усовершенствования, вы превратите обычную машину для гранулирования пластика в высокоэффективную электростанцию, предназначенную для конкретного применения.
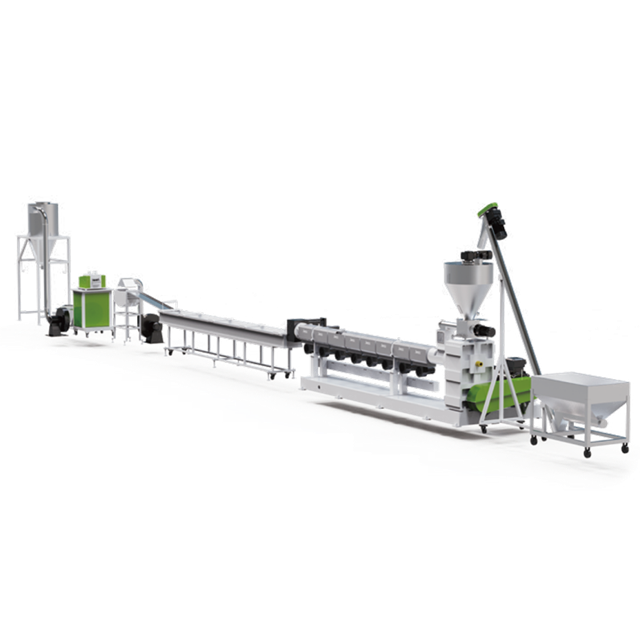
Метод, используемый для нарезки расплавленного полимера на гранулы, существенно влияет на физические характеристики конечного продукта и общую производительность линии. Разные материалы требуют разной терморегуляции и механики резки.
| Технология гранулирования. | Наиболее подходящие материалы. | Ключевое инженерное преимущество. | Типичный диапазон производительности. |
|---|---|---|---|
| Гранулирование прядей | ПЭТ, АБС, ПК, высоковязкая | Экономичность, традиционная надежность | 100 - 800 кг/ч |
| Лицо матрицы с водяным кольцом | ПП, ПЭ, средней вязкости | Предотвращает ломкость прядей, компактный размер. | 200 - 1000 кг/ч |
| Подводное гранулирование | ТПУ, ТПЭ, высокий индекс текучести расплава | Полностью автоматизированные гранулы идеальной сферической формы. | 500 - 3000+ кг/ч |
| Горячая поверхность с воздушным охлаждением | ПВХ, ДПК, Биопластик | Нулевое воздействие воды, предотвращает деградацию | 150 - 600 кг/ч |
Гранулирование стренги остается одним из наиболее распространенных методов в индустрии пластмасс. В этой установке экструдер проталкивает расплав полимера через фильерную головку, образуя непрерывную цилиндрическую лапшу. Операторы или автоматические направляющие протягивают эти горячие пряди через длинную ванну с водяным охлаждением, чтобы затвердеть, прежде чем они будут протянуты в роторный нож.
Этот метод лучше всего подходит для жестких пластиков, материалов с высокой вязкостью и технических полимеров, таких как ПЭТ, АБС и ПК. Несмотря на надежность, традиционные установки прядей могут быть трудоемкими. Распространенным разочарованием на производстве является обрыв прядей, вызванный незначительными колебаниями давления расплава. Современные системы решают эту проблему за счет автоматического направления ручья и точного контроля натяжения, что сводит к минимуму необходимость для оператора постоянно контролировать охлаждающую ванну.
Напротив, гранулирование с использованием водяных колец происходит за счет сдвига расплава полимера в тот момент, когда он выходит из поверхности матрицы. Высокоскоростные вращающиеся лезвия разрезают пластик, а центробежная сила мгновенно выбрасывает горячие гранулы наружу в циркулирующее кольцо охлаждающей воды. Этот поток воды затем транспортирует их в обезвоживающую центрифугу.
Это стандартный выбор для переработки полиолефинов со средней вязкостью расплава. Эта конфигурация не только экономит место на заводе, но и активно предотвращает головную боль, связанную с обломанными прядями. Автоматизированный характер торцовой резки обеспечивает очень стабильную непрерывную работу, производя однородные гранулы двояковыпуклой формы.
В подводной системе поверхность матрицы и режущие лезвия полностью погружены в камеру с водой под давлением. Когда расплав выдавливается, он мгновенно разрезается и охлаждается окружающей водой, образуя гранулы идеальной сферической формы.
Если вы используете высокопроизводительное производство или работаете с материалами с высоким индексом текучести расплава, такими как эластомеры ТПУ и ТПЭ, это идеальная конфигурация. Немедленное охлаждение предотвращает слипание липких материалов. Полученные сферические гранулы обеспечивают превосходную объемную плотность и сыпучесть для последующего литья под давлением.
Более того, не все полимеры могут выдерживать воздействие воды на этапе резки. Грануляторы с лицевой матрицей с воздушным охлаждением работают аналогично водокольцевым системам, но используют мощные вентиляторы окружающего или охлажденного воздуха для охлаждения гранул сразу после их резки.
Эта конфигурация абсолютно обязательна для материалов с высокой чувствительностью к влаге. Если вы обрабатываете ПВХ, древесно-пластиковые композиты или некоторые гигроскопичные биопластики, подвергание их воздействию водяной бани может привести к серьезной деградации и неприемлемому поглощению влаги.
То, как материал подается в цилиндр, является решающим фактором, определяющим общую стабильность вашей системы. Неравномерная подача приводит к пульсациям, перепадам давления и неравномерному размеру гранул. Представьте себе, что вы пытаетесь загрузить рыхлую, промытую сельскохозяйственную пленку прямо в стандартный бункер. Они неизбежно создадут мосты, заставят винт голодать и остановят производство.
Режущий уплотнитель представляет собой большой вертикальный цилиндрический барабан, расположенный непосредственно над загрузочным отверстием экструдера. Внутри высокоскоростные вращающиеся лопасти создают интенсивное механическое трение. Это трение режет, предварительно нагревает и уплотняет легкие материалы, переводя их в полурасплавленное состояние перед принудительной подачей в шнек.
Интеграция этого модуля является оптимальным способом создания высокоэффективной линии гранулирования пластика, предназначенной для гибких материалов, таких как стрейч-пленка из полиэтилена низкой плотности, тканые мешки и ПП-рафия. Уплотняя материал перед экструзией, компактор обеспечивает постоянную объемную скорость подачи. Он справляется с содержанием влаги до пяти процентов и устраняет необходимость в дорогостоящем отдельном этапе предварительного измельчения. Производственные мощности этих интегрированных систем обычно варьируются от 100 до 1000 килограммов в час.
В частности, при работе с тяжелыми и жесткими материалами режущий уплотнитель не нужен и приводит к потере энергии. Вместо этого используются механические силовые питатели. Они состоят из одно- или двухшнековых шнеков, установленных внутри бункера, которые активно направляют измельченный материал в цилиндр экструдера.
Эта установка идеально подходит для твердых пластиковых хлопьев, таких как измельченные бутылки из-под моющих средств из полиэтилена высокой плотности или электронные отходы из АБС-пластика. Принудительные питатели гарантируют, что шнеки экструдера остаются полностью упакованными. Это максимизирует производительность и поддерживает стабильное давление расплава по всей зоне экструзии.
Постпотребительский и постиндустриальный пластик по своей сути прибывает вместе с багажом. Вы часто встретите бумажные этикетки, фрагменты дерева, остатки алюминия или нерасплавленную резину. Если эти примеси проскользнут через фильерную головку, они ухудшат механические свойства конечного продукта и быстро разрушат режущие лезвия.
Устройство смены сеток представляет собой гидравлический механизм, который удерживает стальные сетчатые фильтры непосредственно на пути потока расплава полимера.
Однодисковые сменщики оснащены скользящим механизмом. Когда фильтр засоряется, оператор должен ненадолго остановить экструдер, чтобы сдвинуть пластину и заменить сито. Этот экономически эффективный вариант хорошо подходит для чистых постпромышленных отходов, где изменения происходят нечасто. И наоборот, в двухпоршневых сменщиках используются два отдельных цилиндрических поршня. Когда один экран требует замены, другой остается активным в потоке расплава. Это обеспечивает непрерывную работу без остановки машины, что делает ее стандартным выбором при умеренном загрязнении.
Для сильно загрязненных бытовых отходов стандартные устройства смены сит требуют чрезмерного ручного труда и вызывают неприемлемые скачки давления. Системы непрерывной обратной промывки представляют собой вершину технологии фильтрации.
Эти усовершенствованные самоочищающиеся фильтры автоматически контролируют рост давления. Когда сито обнаруживает засор, система на короткое время меняет направление потока небольшого количества чистого расплава полимера. Это мощно удаляет загрязнения с сетки и выбрасывает их через специальный порт для отходов. Если ваша цель — обеспечить непрерывную работу объекта без ручного вмешательства, эта технология просто необходима.
Частой проблемой на заводе является звук лопающихся пузырьков у фильерной головки, в результате чего получаются полые, хрупкие или пенящиеся гранулы. Этот дефект почти всегда вызван захваченными газами внутри расплава полимера. Эти газы возникают в результате остаточной влаги, летучих органических соединений или термического разложения печатных красок.
Для агрессивного извлечения этих газов цилиндр экструдера должен быть оборудован вентиляционными зонами, подключенными к промышленным жидкостно-кольцевым вакуумным насосам. Для относительно чистых и сухих материалов обычно достаточно одного порта дегазации. Однако для таких ресурсоемких материалов, как влажная сельскохозяйственная пленка или упаковка с толстым слоем печати, добавление двойной зоны вакуумной дегазации имеет решающее значение. Это обеспечивает большую площадь поверхности и длительное воздействие вакуума, гарантируя удаление всей влаги и паров чернил до того, как пластик достигнет матрицы. В результате получаются твердые, структурно прочные пеллеты, которые продаются по самым высоким рыночным ценам.
Эмпирические эксплуатационные данные доказывают, что установки, ориентированные на конкретный материал, обеспечивают наибольшую стабильность. Полипропилен и полиэтилен представляют собой самый большой объем переработанного пластика в мире, но они поступают в совершенно разные формы. Таким образом, специальная линия гранулирования ПП-ПЭ требует тщательно продуманной комбинации модулей для эффективной работы с различной объемной плотностью.
Чтобы максимизировать производительность и минимизировать деградацию полимера, рассмотрите следующую идеальную конфигурацию для полиолефинов:
Процесс экструзии не заканчивается на лицевой стороне матрицы. То, что происходит сразу после разрезания расплава пластика, определяет окончательное содержание влаги и рыночную стоимость вашего продукта. Внедрение надежной последующей автоматизации демонстрирует системный опыт и значительно снижает трудозатраты.
Для систем, использующих резку на водной основе, установка центробежного обезвоживания не подлежит обсуждению. Высокоскоростные вертикальные роторы вращают влажные гранулы на цилиндрическом сите, используя кинетическую энергию для удаления поверхностной влаги. Сушилка правильного размера снизит уровень влажности до менее чем одного процента, предотвращая такие дефекты, как расползание, во время будущего литья под давлением.
Кроме того, даже при точной резке время от времени возникают аномалии, такие как крупные комки или мелкая полимерная пыль. Виброситовые классификаторы выступают в качестве конечной точки контроля качества. Используя расположенные друг над другом вибрационные сетчатые сита, они отфильтровывают гранулы неправильной формы, обеспечивая поступление только однородных гранул высшего качества.
Наконец, хранение пеллет в силосах большой емкости позволяет осуществлять их периодическое смешивание, что обеспечивает гомогенизацию индекса текучести расплава и однородности цвета. Интеграция автоматизированных станций расфасовки, оснащенных прецизионными тензодатчиками, позволяет точно распределять вес в 25-килограммовые мешки или мешки для больших объемов, ускоряя логистику и исключая человеческие ошибки при взвешивании.
Принятие решения о покупке требует перехода от технических характеристик к финансовым показателям. Точная конфигурация вашего оборудования напрямую влияет на общую стоимость владения и конечную рентабельность инвестиций.
Во-первых, объективно оцените исходный материал. Если вы обрабатываете пенопласт или пленки EPS низкой плотности, попытка сэкономить деньги, отказавшись от режущего уплотнителя, приведет к серьезной нехватке производительности. Аналогичным образом, не занижайте характеристики вашей системы фильтрации при работе с бытовыми отходами. Трудозатраты на замену сит вручную быстро затмят любую первоначальную экономию капитала.
Затем оцените целевой результат. Требуемая мощность определяет физический размер машины. В то время как традиционные стренговые или стандартные водокольцевые системы очень экономичны для средних мощностей до 500 килограммов в час, промышленные весы, производительность которых превышает 1000 килограммов в час, получают огромную выгоду от полностью автоматизированного кнопочного управления подводными грануляторами.
Оценивая предложения, не ограничивайтесь прейскурантной ценой. Более дешевые варианты с первоначальной оплатой часто обходятся значительно дороже в течение пятилетнего жизненного цикла из-за увеличения требований к рабочей силе, более высокого энергопотребления и частых простоев при обслуживании. Инвестиции в усовершенствованные модули, такие как фильтры непрерывной обратной промывки и зоны двойной дегазации, обеспечивают бесперебойное производство премиум-класса, обеспечивая гораздо более быстрый и надежный возврат инвестиций.
Согласование технологий резки, подачи и дегазации с вашим конкретным материалом является бесспорным ключом к успеху в работе. Тщательно настраивая свою линию, вы защищаете свою прибыль и гарантируете продукцию, которой будут доверять производители последующей продукции.
Да, одна машина технически может обрабатывать и то, и другое, но это требует определенных инженерных доработок. Для работы с различной объемной плотностью машина должна иметь сменные модули подачи. Вам придется заменить механический силовой питатель для жестких хлопьев на специализированный боковой питатель для более легких материалов. Однако эксплуатационные данные неизменно показывают, что выделенные линии, спроектированные специально для жестких или гибких входов, работают с гораздо более высокой эффективностью и обеспечивают более стабильную производительность.
В двухэтапной конфигурации используется основной экструдер для плавления, смешивания и выполнения первоначальной дегазации, за которым следует вторичный, более медленно вращающийся экструдер для окончательной доставки. Основным преимуществом является превосходная гомогенизация расплава и возможность реализовать второй, гораздо более тонкий этап фильтрации. Это делает его абсолютно лучшим выбором для переработки сильно загрязненных бытовых отходов или материалов с высокой остаточной влажностью, поскольку он снижает давление расплава и предотвращает помпаж головки.
Полые окатыши или внутренние пустоты почти всегда возникают из-за недостаточной дегазации на этапе плавления. Когда остаточная влага, химические чистящие средства или летучие соединения печатных красок не полностью удалены из цилиндра, они испаряются и расширяются по мере выхода пластика из фильерной головки. Чтобы решить эту проблему, операторам следует модернизировать свою систему, установив высокоэффективный жидкостно-кольцевой вакуумный насос или сконфигурировать ствол с зоной двойной дегазации, чтобы обеспечить активный выпуск всех газов перед резкой.
Соотношение длины и диаметра определяет, сколько времени полимер будет находиться внутри нагретого цилиндра. Стандартного соотношения 28:1 или 30:1 достаточно для чистых, легкоплавких материалов. Однако если вы перерабатываете жесткие хлопья, требующие интенсивной пластификации, или материалы, требующие интенсивной дегазации, повышение соотношения L/D до 32:1 или 36:1 обеспечит необходимую длину цилиндра для тщательного плавления и вакуумирования.
Для материалов с высоким индексом текучести расплава, таких как термоклеи, ТПУ или специальные эластомеры, оптимальным выбором является подводное гранулирование. Поскольку эти материалы обладают высокой вязкостью и липкостью при плавлении, традиционные методы с использованием прядей или водяных колец часто приводят к слипанию или деформации гранул. Подводные системы мгновенно разрезают и охлаждают расплав в камере с водой под давлением, обеспечивая получение гранул идеальной сферической формы с антипригарным покрытием.
Капитальные вложения существенно различаются в зависимости от целевой мощности, уровня автоматизации и конкретных модульных надстроек. Базовая линия малой производительности с ручными устройствами смены сит и обрезкой прядей требует меньших первоначальных инвестиций. И наоборот, интеграция передовых технологий, таких как непрерывная обратная фильтрация, подводная резка и автоматическая упаковка в мешки, увеличит первоначальные затраты. Несмотря на более высокие первоначальные затраты, эти автоматизированные функции значительно сокращают ежедневные затраты на рабочую силу и время простоя на техническое обслуживание, существенно повышая долгосрочную прибыльность.
Готовы модернизировать свою деятельность по переработке отходов? Перестаньте терять деньги из-за неэффективных настроек и частых простоев. Оцените свои потребности в материалах и изучите высокотехнологичные модульные решения, точно соответствующие вашим потребностям. Посетите Jwell Recycling, чтобы познакомиться с ведущими в отрасли экструзионными архитектурами, от надежных линий для резки и уплотнения до современных систем подводного гранулирования, и обеспечить долгосрочную операционную прибыльность уже сегодня.


