
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-13 Происхождение:Работает


Незапланированные простои — главный враг операционной рентабельности в отрасли переработки пластмасс. Скрытые металлы разрушают ваше тщательно откалиброванное технологическое оборудование? Некачественные винты, толстые стальные болты и плетеная проволочная сетка часто попадают в потоки отходов. Эти загрязнения вызывают катастрофические механические неисправности и непомерные расходы на ремонт.
Решение этой серьезной проблемы требует гораздо большего, чем просто подвешивание магнита над конвейерной лентой. Правильное размещение сепаратора определяется динамикой потока материала и металлургическими свойствами. Это окончательное инженерное решение. В этом подробном руководстве руководители предприятий узнают о точных практических применениях технологии разделения. Внедрив эту последовательную защиту, вы эффективно защитите свое основное оборудование для измельчения, гарантируя при этом абсолютную чистоту ваших конечных отходов.
Прежде чем углубляться в специфику машинного оборудования, мы должны изучить текущую траекторию мирового сектора переработки отходов. Глобальные требования к содержанию постпотребительских смол меняют нашу отрасль. Крупные упаковочные бренды теперь требуют от своих поставщиков почти идеального уровня чистоты. В результате устойчивость к загрязнению металлами в переработанных хлопьях упала до абсолютного нуля. Фильтры из экструзионного расплава мгновенно засорятся, если алюминий или латунь проскользнут через линию. Этот общеотраслевой сдвиг означает, что разделение металла больше не ограничивается защитой ваших режущих лезвий. Это стало основным фактором рыночной стоимости вашего конечного продукта.
Чистота материала и долговечность оборудования служат двумя основополагающими показателями, определяющими успех предприятия по переработке отходов. Неспособность реализовать строгую, многоэтапную стратегию извлечения металлов ставит под прямую угрозу и то, и другое. Понимание физической природы и поведения этих загрязнителей является важным первым шагом на пути к созданию непробиваемой защиты.
Смешанные пластиковые отходы действуют как магнит для посторонних предметов во время их жизненного цикла, сбора и транспортировки. Независимо от того, закупаете ли вы тюки бытовых отходов или очищаете постиндустриальные производства, материал редко остается первозданным. Операторы предприятий должны систематически учитывать две основные категории металлургических загрязнений. Это черные и цветные металлы.
Черные металлы содержат железо и обладают сильными магнитными свойствами. Обычными виновниками, скрывающимися в пластиковых тюках, являются стальные болты, железные гвозди, промышленные скобы, проволочная сетка и фрагменты сломанных инструментов. И наоборот, цветные металлы лишены магнитного притяжения. В эту категорию часто входят алюминиевая фольга, выступы для банок с напитками, медная проводка и латунные фитинги, широко распространенные в потоках электронных отходов или автомобильных компонентах.
Ниже приводится эмпирическая разбивка вездесущих загрязнителей и их типичное происхождение:
| Тип загрязнения | Категория металла | Типичный источник в пластиковых отходах | Уровень риска для |
|---|---|---|---|
| Стальные болты и гайки | Черные | Постиндустриальный лом, деревянные поддоны | Критический – немедленный отказ |
| Железные гвозди и скобы | Черные | Упаковочные материалы, сельскохозяйственные пленки | Высокая - Ускоренный износ лезвия |
| Алюминиевые колпачки/фольга | Цветной | Постпотребительские бутылки, пищевые контейнеры | Умеренная – загрязнение продукта |
| Латунные вставки | Цветной | Автозапчасти, электроника | Высокая - сколы лезвия |
| Медная проволока | Цветной | Электронный мусор, бытовая техника | Умеренный – экран ослепляется. |
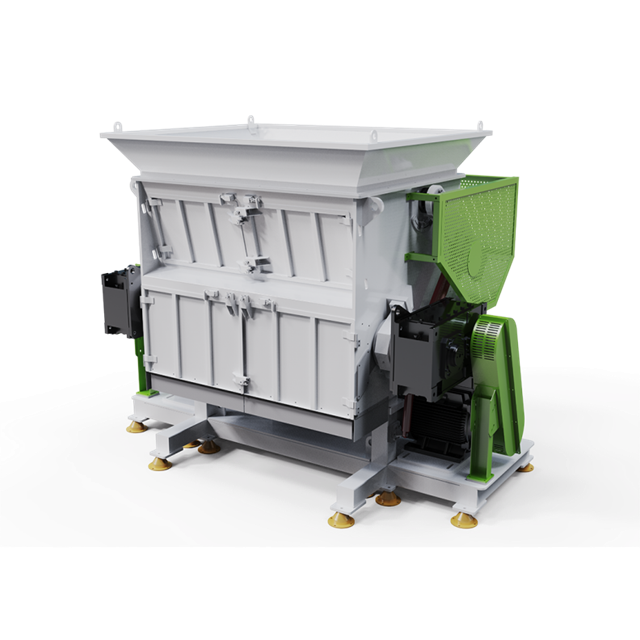
Чтобы по-настоящему понять серьезность загрязнения металлом, необходимо представить себе внутреннюю механику высокопроизводительного одновального измельчителя . В этих надежных машинах используется гидравлический цилиндр, который непрерывно прижимает объемные пластиковые отходы к быстро вращающемуся валу с высоким крутящим моментом. Усовершенствованные модели оснащены V-образным ротором, оснащенным режущими ножами из закаленной стали DC53. Эти ножи проходят через неподвижные лопатки статора с невероятно жесткими допусками, часто всего лишь доли миллиметра.
Когда прочный стальной ключ или толстый конструкционный болт попадает в эту неумолимую режущую камеру, кинетическая энергия ротора яростно сталкивается с несжимаемым объектом. Поскольку точные допуски не оставляют права на ошибку, металл не может просто проскользнуть. Непосредственным результатом является скол или полное разрушение режущих ножей. В экстремальных ситуациях большая чугунная отливка может полностью заклинить ротор. Эта внезапная остановка приводит к тому, что приводной двигатель вызывает мощный всплеск электрического тока. Без быстрого вмешательства это приведет к деформации вала ротора или катастрофическому перегоранию двигателя.
Кроме того, трение быстрорежущей инструментальной стали о закаленный металл порождает интенсивный поток искр. Внутри замкнутой камеры измельчения, насыщенной легковоспламеняющейся мелкой пластиковой пылью и кислородом, возникает серьезная опасность пожара, угрожающего всему предприятию.
Стратегическое размещение инфраструктуры разделения никогда не бывает произвольным. Он придерживается строгой логической последовательности, продиктованной физическим состоянием материала и уязвимостью оборудования. Абсолютную первую линию защиты необходимо создать задолго до того, как поток полимера попадет в первичное оборудование для измельчения.
На этапе предварительного измельчения главной целью является сохранность оборудования, а не окончательная чистота материала. Поступающие пластиковые отходы обычно имеют самую громоздкую и неуправляемую форму. Вы встретите плотные тюки, прессованные трубы или массивные автомобильные молдинги. Миссия здесь состоит в том, чтобы агрессивно извлекать крупные опасные черные металлы, обладающие массой, способной уничтожить внутренние компоненты сверхмощного измельчителя пластиковых отходов . Эти промышленные агрегаты используют мощные гидравлические толкатели и закаленные редукторы для обработки твердых материалов.
Замена сломанного комплекта лопастей ротора требует огромных капитальных затрат и требует многих часов ручного труда. Во время этого периода технического обслуживания вся производственная линия простаивает. Следовательно, захват нестандартного стального кронштейна до того, как он упадет в бункер, обеспечивает немедленную, измеримую отдачу от инвестиций.
Поскольку профиль материала на этом этапе толстый и непредсказуемый, оборудование для разделения должно создавать достаточно мощное магнитное поле, чтобы протягивать тяжелое железо через плотные слои уплотненного пластика.
Подвесные магниты над лентой:
эти сверхмощные электромагнитные или постоянные магнитные блоки подвешиваются непосредственно над основной подающей конвейерной лентой. По мере того как хаотичная смесь пластика перемещается под ним, глубоко проникающее магнитное поле проникает в материальную массу. Он яростно тянет черные металлы вверх. После фиксации на лицевой стороне магнита непрерывно движущаяся самоочищающаяся лента выводит металл из рабочей зоны. Эффективность извлечения во многом зависит от номинала магнита по Гауссу и точной высоты его подвеса относительно толщины мусора.
Шкивы с магнитной головкой.
Хотя надленточные магниты превосходно справляются с извлечением на уровне поверхности и среднего слоя, им иногда трудно вытащить плотные металлы, застрявшие в самом низу толстой кучи. Чтобы противодействовать этому, в эмпирических конструкциях линий стандартный разгрузочный шкив на конце конвейера заменяется шкивом с магнитной головкой. Когда пластик стекает с ленты в бункер измельчителя, магнитный шкив захватывает нижний слой черных металлов. Он переносит их под обратный путь конвейера, где они безопасно отделяются во вторичный желоб для отходов.
Как только поток полимеров благополучно проходит стадию первичного измельчения, операционная направленность линии по переработке резко меняется. Основная директива развивается от защиты оборудования до достижения максимально возможного уровня чистоты конечных переработанных хлопьев.
Постоянной проблемой современной переработки пластмасс является преобладание производства композитов. Представьте себе современную пластиковую автомобильную приборную панель. Он скрывает встроенные металлические зажимы и латунные резьбовые вставки глубоко внутри структуры полимера. До измельчения эти металлы остаются физически зафиксированными на месте. Даже массивный электромагнит не сможет вытащить стальной винт, надежно запрессованный внутри трех фунтов жесткого полипропилена.
Сам процесс измельчения действует как окончательный механизм освобождения. Насильно измельчая массивные пластиковые детали в однородные хлопья, измельчитель разрушает физические связи, удерживающие композиты вместе. После освобождения эти ранее скрытые металлы полностью раскрываются. Это позволяет эффективно направлять их на последующие этапы обработки.
Поскольку цветные металлы, такие как алюминий и медь, совершенно невидимы для стандартных магнитов, требуются специальные технологии. На этом критическом этапе требуется вихретоковый сепаратор.
В этом оборудовании используется высокоскоростной магнитный ротор, расположенный внутри неметаллического барабана. Вращаясь с огромной скоростью, ротор генерирует быстропеременное магнитное поле. Когда проводящая частица цветного железа попадает в это поле, она индуцирует электрический заряд внутри самого металла. Этот локализованный ток создает собственное временное магнитное поле, противоположное ротору. Возникающая в результате физическая реакция агрессивно отталкивает алюминий или латунь от потока пластика, создавая две различные траектории движения материала.
Чтобы полностью понять, как гармонируют эти различные технологии, операторам необходимо изучить архитектуру полностью оптимизированной линии по переработке отходов. Правильная последовательность операций предотвращает узкие места в работе, устраняет избыточную обработку и обеспечивает работу каждого сепаратора в пределах своих идеальных параметров.
Процесс начинается на этапе массовой загрузки. Материал дозируется на мощный широкий подающий конвейер. Передовой опыт отрасли требует размещения здесь станции ручной сортировки для перехвата таких крупных опасностей, как блоки двигателей или толстые стальные пластины, которые могут физически разрушить конструкцию конвейера. Сразу за этой станцией самоочищающийся надленточный магнит захватывает крупные железные предметы. Затем конвейер заканчивается у шкива с магнитной головкой, выполняя окончательную очистку железа нижнего слоя.
После успешного устранения катастрофических опасностей, связанных с железом, предварительно очищенный пластик безопасно падает в бункер измельчителя пластика . Управляемый передовыми системами ПЛК Siemens, агрессивный ротор систематически измельчает объемные отходы в однородные хлопья. Поскольку опасная сталь была перехвачена на Этапе 1, оборудование работает непрерывно без надвигающейся угрозы выхода из строя лезвия. Это приводит к предсказуемой пропускной способности и стабилизированному энергопотреблению.
Свежеизмельченные однородные пластиковые хлопья выходят из машины и попадают во вторичную транспортную систему. На этом этапе настоятельно рекомендуется использовать вибрационный питатель. Он встряхивает и распределяет хлопья в тонкий однослойный профиль. Этот оптимизированный слой материала затем скользит по вихретоковому сепаратору. Алюминиевая фольга, фрагменты медной проволоки и латунные вставки принудительно выбрасываются в мусорный бак, а первозданные пластиковые хлопья естественным образом попадают на следующий этап очистки.
Прежде чем полимер попадет в высокоскоростной гранулятор, предназначенный для измельчения 40-миллиметровых хлопьев в 10-миллиметровые микрохлопья, окончательный контроль качества не подлежит обсуждению. В линию пневмотранспорта встроено кольцо металлодетектора. Эта прецизионная система обнаруживает микроскопические металлы и использует высокоскоростной пневматический клапан для мгновенного отбраковывания загрязненной горстки хлопьев, обеспечивая почти идеальную степень чистоты.
Приобретение правильного вспомогательного оборудования требует глубокого инженерного понимания вашего конкретного потока отходов. Инвестиции в неправильный тип технологии разделения неизбежно приводят к снижению уровня чистоты и необратимому повреждению оборудования.
Опасное заблуждение среди операторов начального уровня заключается в том, что один сепаратор может справиться со всеми металлическими угрозами. Эмпирические данные показывают, что для создания устойчивой линии необходимы как магнитные, так и вихретоковые технологии, работающие последовательно.
| особенностей оборудования | Магнитные сепараторы | Вихретоковые сепараторы |
|---|---|---|
| Целевой материал | Черные металлы, такие как железо и сталь | Цветные металлы, такие как алюминий и медь. |
| Принцип работы | Магнитное притяжение вытягивает металл. | Магнитное отталкивание отталкивает металл. |
| Идеальное размещение | Этап подачи предварительного измельчения | Стадия хлопьев после измельчения |
| Требуемое состояние материала | Может обрабатывать громоздкие, уплотненные пластмассы. | Требуется измельченный, освобожденный материал. |
| Основная цель | Защита оборудования и снижение рисков | Чистота и повышение ценности конечного продукта |
Хотя магниты и вихревые токи физически разделяют материалы на основе магнитных свойств и электропроводности, они содержат слепые зоны. Например, определенные марки аустенитной нержавеющей стали, такие как 304 или 316, практически немагнитны и обладают плохой проводимостью. Эти металлы проникают как через надленточные магниты, так и через вихретоковые устройства.
Линейные металлодетекторы нейтрализуют эту угрозу, обнаруживая микроскопические возмущения в электромагнитном поле. Когда любой металл проходит через катушку детектора, он немедленно вызывает сигнал. Поскольку детектор обнаруживает только аномалию, его необходимо соединить с механической пневматической заслонкой. При обнаружении заслонка срабатывает на долю секунды, отвлекая загрязненный пластик из чистого потока.
Руководители предприятий часто внимательно изучают первоначальные капитальные затраты, необходимые для установки комплексного разделения металлов. Однако при оценке с помощью объективного финансового моделирования эти системы демонстрируют быструю амортизацию за счет катастрофического снижения рисков и экспоненциальной оценки продукта.
Финансовый шок от серьезного удара по металлу выходит далеко за рамки счетов за запасные части. Рассмотрим эмпирические затраты, связанные с заклиниванием первичного ротора цельной чугунной отливкой. Приобретение нового набора высококачественных режущих ножей DC53, специализированных болтов и сменного экрана легко обходится в тысячи долларов. Техники должны посвятить полную смену безопасному устранению замятия, отвинчиванию деформированных компонентов и тщательной повторной калибровке зазоров при резке. Если предприятие перерабатывает две тонны пластика в час, один день остановки будет означать огромную потерю пропускной способности и невыполнение контрактов на поставку.
Что касается выходной части уравнения, экономика переработки пластика полностью определяется чистотой материала. Производители, приобретающие переработанные пластиковые хлопья для литья под давлением, обеспечивают строгие стандарты контроля качества. Если партия переработанного полиэтилена высокой плотности содержит хотя бы долю процента алюминия, он засорит фильтры расплава производителя и повредит чувствительные экструзионные матрицы.
Следовательно, сертифицированный безметалловый пластик имеет значительную премию на товарном рынке. Внедряя вихретоковую сепарацию после измельчения и окончательное обнаружение на линии, переработчики уверенно сертифицируют свою продукцию. Выгодная разница в ценах на смешанные хлопья стандартного сорта и чистую смолу премиум-класса позволяет инфраструктуре разделения обеспечивать постоянную прибыль.
Приобретение качественного оборудования – это только полдела. Несовершенная конструкция линии делает даже самые совершенные системы разделения металлов крайне неэффективными. Опыт отрасли указывает на несколько критических ошибок, которых операторам следует активно избегать на этапе проектирования.
Частая и дорогостоящая инженерная ошибка связана с установкой ленточного магнита слишком близко к загрузочному бункеру измельчителя. Бункера промышленных измельчителей изготовлены из массивных листов прочной углеродистой стали. Если мощный постоянный магнит расположен слишком близко, его расширяющееся магнитное поле взаимодействует со стальной конструкцией, эффективно намагничивая сам бункер.
Когда происходит это явление, черные металлы, движущиеся по конвейеру, притягиваются к намагниченным стенкам бункера, а не поднимаются на чистящую ленту сепаратора. Это приводит к опасному скоплению острых металлов на входе измельчителя. В конце концов, вибрация смещает этот кластер, в результате чего внезапная лавина металла сразу падает в камеру резки. Сепараторы должны быть установлены на расчетном расстоянии с использованием конвейеров из немагнитной нержавеющей стали.
Полагаться исключительно на магнитную сепарацию — фатальный недостаток современной переработки отходов. В современных потоках отходов алюминий присутствует повсеместно. Поскольку магниты полностью игнорируют алюминий, эти загрязнения беспрепятственно проходят через измельчитель и проникают в конечный гранулированный продукт. Отсутствие вихретокового сепаратора гарантирует серьезное загрязнение цветных металлов, что вынуждает переработчиков перерабатывать свою продукцию для применения с низкой стоимостью.
Физические законы, управляющие магнитным притяжением, диктуют, что магнитная сила уменьшается экспоненциально с расстоянием. Если предприятие по переработке попытается искусственно увеличить производительность за счет перегрузки подающего конвейера, оно создаст невероятную толщину шихты. Тщательно измерьте глубину груза. Если хаотический слой пластика на ремне имеет глубину двенадцать дюймов, стандартному надленточному магниту не хватит необходимой силы Гаусса, чтобы вытащить тяжелый стальной болт, закопанный на самом дне. Правильная дозировка материала с использованием вибропитателей или выравнивающих барабанов не подлежит обсуждению.
Эффективное разделение металлов не является универсальным применением; это тщательно рассчитанный многоэтапный инженерный процесс. Установка мощных магнитов до этапа уменьшения размеров — это ваша лучшая страховка от катастрофического повреждения ротора. Кроме того, интеграция вихретоковых сепараторов и встроенных детекторов после измельчения материала гарантирует высочайшую чистоту вашего конечного продукта.
Мы настоятельно рекомендуем руководителям предприятий сегодня проверить текущую схему расположения линий по переработке отходов. Определите «слепые зоны» в вашем материальном потоке и улучшите свою защиту. Чтобы ознакомиться с надежными решениями для измельчения с высоким крутящим моментом, разработанными для сложных условий переработки, посетите сайт Jwell Recycling . Свяжитесь с нашей командой инженеров, чтобы убедиться, что ваша технология сепарации и оборудование для измельчения идеально интегрированы для максимизации производительности.
Хотя сверхмощные измельчители обладают механическим крутящим моментом, необходимым для обработки тонких металлов, на специализированной линии по переработке пластика делать это крайне не рекомендуется. Смешивание металлов с пластиком быстро ускоряет затупление режущих лезвий и сильно загрязняет пластиковые хлопья. Стандартная эксплуатационная процедура требует отделения всех металлов до этапа измельчения.
Если болт из закаленной стали минует первоначальное отделение металла и попадет в камеру резки, последствия будут немедленными. Неподатливый металл расколет или разрушит режущие ножи из инструментальной стали, заклинит вращающийся вал и приведет к сильной перегрузке приводного двигателя. Это приводит к аварийному отключению и необходимости дорогостоящего ремонта.
В общем, нет. Одиночный подвешенный надленточный магнит — это основополагающий первый шаг. Однако для оптимальной защиты оборудования и чистоты материала многоэтапный подход является обязательным. Синхронизированная комбинация надленточного магнита, шкива с магнитной головкой и вихретокового сепаратора после измельчения представляет собой рекомендуемый отраслевой стандарт.
Вихретоковый сепаратор всегда следует устанавливать строго после первичного процесса измельчения. Поскольку эта технология основана на электрическом отталкивании цветных металлов, она работает с максимальной эффективностью, когда материал уже измельчен до мелких однородных хлопьев. Это гарантирует полное освобождение внедренных металлов.
Частота технического обслуживания напрямую связана с объемом и уровнем загрязнения перерабатываемых отходов. Магниты, очищаемые вручную, следует проверять и очищать от мусора несколько раз за смену. Самоочищающиеся надленточные магниты требуют меньшего вмешательства, но их следует подвергать тщательной еженедельной проверке, чтобы обеспечить оптимальную работу ремня с шипами и приводного двигателя.
Загрязнение металлами резко снижает товарную ценность переработанного пластика. Производителям требуются хлопья высокой чистоты для литья под давлением и экструзии. Даже микроскопические металлические фрагменты забивают фильтры расплава, повреждают чувствительные экструзионные матрицы и вызывают структурные нарушения в готовых отформованных изделиях. Нулевая чистота металла требует премиальной рыночной цены.
В большинстве случаев нет. Многие распространенные марки аустенитной нержавеющей стали практически немагнитны и имеют низкую электропроводность. Это делает их невидимыми как для стандартных магнитов, так и для вихретоковых сепараторов. Для эффективного удаления нержавеющей стали на линиях переработки необходимо использовать встроенные металлодетекторы в сочетании с пневматическими отбраковывающими заслонками на заключительном этапе обработки.


