
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-26 Происхождение:Работает


Непоследовательные пластиковые хлопья портят вашу линию по переработке отходов? Неровные материалы часто вызывают засоры на выходе. Они увеличивают затраты на техническое обслуживание и ускоряют износ оборудования. Секрет достижения строгой однородности материала находится прямо под режущим ротором. Это экран измельчителя. В этом подробном руководстве мы рассмотрим, как именно размеры экрана влияют на геометрию вывода. Мы также рассмотрим вопрос балансировки эффективности машины и, в конечном итоге, максимизации окупаемости инвестиций.
Чтобы полностью понять матрицу размеров, операторы должны сначала понять фундаментальную механику уменьшения размера полимера. Сердцевина этого оборудования состоит из мощного вращающегося вала, оснащенного режущими ножами, известного как ротор. Он работает против стационарных ножей, установленных на корпусе машины. Поскольку ротор вращается с высокой скоростью, пластиковое сырье непрерывно разрезается между этими движущимися и неподвижными лопастями. Прямо под этой агрессивной режущей камерой расположен экран. Этот критический компонент действует как физический барьер. Это гарантирует, что материал не сможет выйти из зоны резки, пока он не будет уменьшен до определенного, заранее заданного размера.
Основная цель на начальном этапе измельчения — значительное уменьшение объема. Представьте себе загруженный этаж предприятия, заваленный громоздкими промышленными отходами. В число таких изделий входят промежуточные контейнеры для массовых грузов, толстые экструдированные трубы или массивные продувочные устройства для литья под давлением. Эти материалы содержат значительное количество пустого пространства. Обрабатывая такие громоздкие предметы, предприятия могут добиться сокращения физического объема до 90 процентов. Это превращает их в управляемые фрагменты высокой плотности.
Инвестиции в правильно настроенный измельчитель пластика служат основополагающим шагом для создания прибыльной деятельности. Промышленные агрегаты имеют мощные двигатели и оптимизированные диаметры роторов, позволяющие выдерживать высокие нагрузки без остановки. Когда насыпная плотность оптимизирована в самом начале линии, логистические затраты, связанные с хранением и транспортировкой лома, значительно снижаются. Это напрямую улучшает итоговую прибыль предприятия.
В физике восстановления материалов разгрузочная решетка действует как главный привратник. Сам механизм полностью механический и отличается высокой надежностью. Когда ротор разрушает пластик, фрагменты естественным образом падают на изогнутую перфорированную пластину в нижней части камеры. Если осколок меньше диаметра отверстия, он проваливается. Затем его уносят разгрузочным конвейером. И наоборот, если кусок остается больше апертуры, ротор ловит его. Машина подметает заготовку большего размера обратно в зону резки и подвергает ее еще одному раунду интенсивной резки. Этот цикл рециркуляции продолжается непрерывно, пока материал не станет достаточно маленьким, чтобы пройти.
Существует прямая, неоспоримая корреляция между диаметром этих отверстий и максимальным размером выходных частиц. Например, если машина оснащена ситом диаметром 40 мм, абсолютный максимальный размер любого выгружаемого пластикового куска теоретически составит 40 мм. Незначительные отклонения могут иметь место в зависимости от конкретной гибкости полимера. Однако это строгое физическое ограничение гарантирует весьма предсказуемый результат. Руководители предприятий во многом полагаются на эту предсказуемость при калибровке своего последующего сортировочного и промывочного оборудования.
Правильно установленный и тщательно обслуживаемый экран имеет важное значение для предотвращения образования длинных полос. Длинные – это неразрезанные удлиненные полоски пластика, которые иногда проскальзывают сквозь изношенные или неправильно сконструированные решетки. С практической точки зрения эти полоски весьма проблематичны. Они имеют тенденцию обматывать роторы вторичных грануляторов или засорять трубы пневмотранспорта. Поддержание высокого качества фильтрационного барьера гарантирует, что распределение частиц по размерам остается узким, равномерным и строго контролируемым.
Современные предприятия по переработке отходов предъявляют все более строгие требования к качеству. В соответствии с требованиями глобальной экономики замкнутого цикла покупатели переработанных смол теперь требуют хлопьев качества, близкого к первозданному. Этот сдвиг требует оптической сортировки и современных моечных линий для работы с максимальной эффективностью. Кроме того, эти последующие оптические сортировщики в значительной степени полагаются на постоянную геометрию хлопьев для точной идентификации и разделения полимеров. Следовательно, в отрасли наблюдается массовый переход от элементарного дробления к точному измельчению. Руководители предприятий теперь отдают приоритет калибровке сит и жестким допускам ротора, а не чистой производительности. Достижение точного размера частиц больше не является роскошью; это строгое рыночное условие.
Важность правильного размера экрана сильно зависит от архитектуры машины. Конфигурации с двойным валом работают по принципу сдвига с высоким крутящим моментом и низкой скоростью. Они полагаются в первую очередь на ширину своих взаимосвязанных лезвий при определении размера выходного сигнала. Зачастую они работают вообще без экрана.
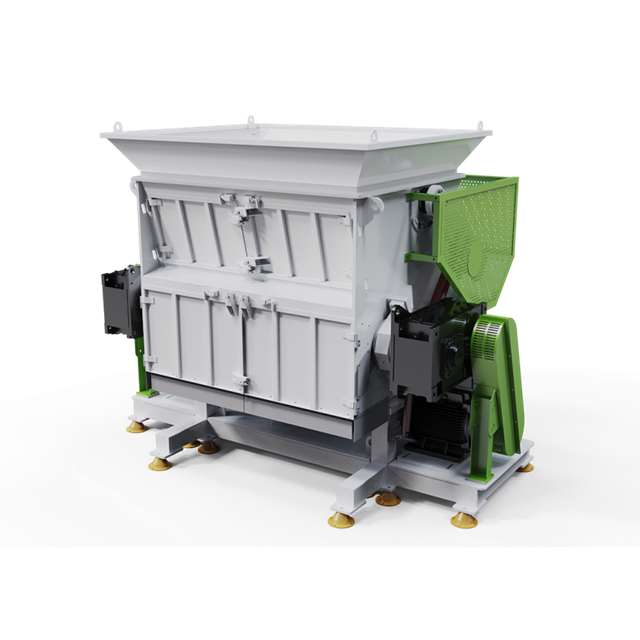
В отличие от этого, в однороторной конструкции используется высокоскоростной ротор, работающий в тандеме со специальным ситом. Поскольку эта конструкция основана на повторяющихся резах на высокой скорости, а не на одном проходе взаимосвязанных лезвий, сито становится единственным компонентом, определяющим конечный размер готовой продукции. Например, такое оборудование, как легкий одновальный измельчитель серии DYSSQ, разработано специально для этой цели. Благодаря диаметру ротора до 400 мм, мощности двигателя от 15 до 37 кВт и использованию точно калиброванного зазора сита, этот тип машины обеспечивает механизм жесткого контроля, необходимый для однородной геометрии частиц. Такое точное управление делает конструкцию с одним ротором отраслевым стандартом.
Комбинация быстровращающегося ротора и калиброванного сита делает эти системы высокоэффективными при переработке более легких полых пластиков. Такие материалы, как выдувные контейнеры, тонкостенные трубы и свободная упаковка, требуют быстрых и повторяющихся ударов для достижения высокой объемной плотности. Выбрав соответствующий размер отверстия, операторы могут эффективно обрабатывать эти более легкие материалы. Это предотвращает скопление материала или неприятные засоры в загрузочном бункере.
Хотя достижение крошечного размера частиц прямо на выходе часто желательно для последующей обработки, это требует строгого физического компромисса. Меньшие отверстия требуют, чтобы полимер оставался внутри камеры резки в течение более длительного времени. Это увеличенное время пребывания означает, что ротор должен выполнять экспоненциально больше резов, чтобы уменьшить материал до требуемых размеров. Следовательно, часовая производительность значительно снижается. Между тем, энергия, необходимая на килограмм продукции, резко возрастает.
Длительное время пребывания приводит к существенному кинетическому трению. Это трение неизбежно преобразуется непосредственно в тепло. При переработке полимеров с низкой температурой плавления, таких как полиэтилен низкой плотности или полипропилен, чрезмерное нагревание становится критической эксплуатационной опасностью. Если размер экрана слишком мал, застрявший пластик может начать размягчаться и размазываться. Расплавленный пластик может покрыть отверстия, создавая явление, известное как ослепление экрана. После ослепления пропускная способность полностью прекращается. Затем бригады технического обслуживания вынуждены останавливать линию и вручную снимать затвердевший пластик.
Инженеры предприятия должны тщательно рассчитать оптимальный баланс между желаемым размером частиц, мощностью двигателя машины и конкретными термическими свойствами сырья. Операторы должны согласовать свою конфигурацию с мощностью своих двигателей, чтобы предотвратить частые электрические перегрузки.
| Размер отверстия сита | Средняя производительность | Потребление энергии | Риск тепловыделения | Идеальный последующий процесс |
|---|---|---|---|---|
| Большой 50 мм и выше | Высокий | Низкий | Минимальный | Вторичная грануляция |
| Средний от 30 до 40 мм. | Умеренный | Умеренный | Умеренный | Стирка с сильным трением |
| Маленький, от 15 до 20 мм. | Низкий | Высокий | Высокая Требует охлаждения | Прямая Экструзия Редкая |
Выбор правильной диафрагмы не является универсальной формулой. Физические свойства пластиковых отходов определяют, как именно материал взаимодействует с лопастями ротора. Соответствующие факторы включают объемную плотность, прочность на разрыв и температуру плавления. Несоответствие профиля полимера настройке машины может привести к заклиниванию оборудования, термической деградации или крайне неэффективной скорости обработки.
Жесткие полимеры обычно разрушаются или разрезаются под действием чистой силы. Примеры включают трубы из полиэтилена высокой плотности, бутылки из ПЭТ и плотные куски, полученные литьем под давлением. Поскольку эти материалы существенно не изгибаются и не растягиваются, они относительно легко проходят через решетку после измельчения до соответствующего размера. Для жестких материалов на этапе первичного измельчения обычно используются размеры от 20 до 40 мм. Эта серия идеально подготавливает материал для вторичного гранулятора. Если отверстия слишком велики, например 60 мм или больше, следующий гранулятор будет испытывать чрезмерный износ. И наоборот, попытка уменьшить плотные комки непосредственно до 10 мм за один проход приведет к сильному трению. Вероятно, это превысит пределы силы тока двигателя.
Гибкие пластмассы представляют собой уникальную механическую проблему на полу предприятия. В отличие от жестких материалов, сельскохозяйственные пленки и тканые мешки обладают высокой прочностью на разрыв. Они имеют тенденцию растягиваться и рваться, а не ломаться. Если отверстия слишком велики, неразрезанные полоски пленки могут легко проскользнуть сквозь них. Это приводит к кошмарным проблемам с упаковкой на последующих конвейерных лентах или моечных линиях.
Чтобы успешно перерабатывать гибкое сырье, операторы должны использовать определенную геометрию. Интеграция универсального многоцелевого измельчителя пластиковых отходов с одним валом позволяет точно регулировать зазор между ротором и ситом. Эти усовершенствованные агрегаты часто имеют V-образное расположение ротора и гидравлические толкатели, предназначенные для предотвращения образования мостиков материала. В установках для пленок обычно используются меньшие, близко расположенные отверстия диаметром от 15 до 25 мм. Это гарантирует, что материал тщательно измельчается перед выгрузкой. Кроме того, здесь не менее важно поддерживать ножи острыми как бритва. Тупые лезвия в сочетании с маленькими отверстиями будут создавать только трение, в результате чего пленка расплавится и полностью закроет решетку.
Зайдите на любой современный производственный цех, и вы быстро заметите, что первичное уменьшение объема — это всего лишь первый шаг. Финансовая отдача объекта во многом зависит от стабильности работы всей линии. Эта стабильность полностью диктуется качеством выходного сигнала первичного каскада.
Последующее оборудование спроектировано для работы с материалами определенной геометрии. Крупногабаритные куски затопят линию стирки, если разгрузочная решетка повреждена или имеет неправильный размер. Большие куски могут заклинить шнеки в фрикционных шайбах. Они также нарушают тонкую динамику жидкости в резервуарах с поплавком, что приводит к плохому отделению загрязнений, таких как грязь или бумажные этикетки. Кроме того, экструдерам требуется постоянная объемная плотность для поддержания постоянной скорости подачи. Резкие колебания размера частиц вызывают в экструдере помпажную работу, что приводит к неравномерному плавлению и ухудшению качества гранул.
Достижение правильной геометрии влияет на конечный результат двумя разными способами. Во-первых, это снижает эксплуатационные расходы. Оптимизация сита сводит к минимуму время пребывания материала в камере резки. Это напрямую снижает количество потребляемых киловатт-часов на тонну перерабатываемого пластика. Во-вторых, это повышает ценность продукта. Однородные хлопья имеют гораздо более высокую рыночную цену. Покупатели переработанных смол проводят строгий контроль качества и распределения по размерам. Хлопья одинакового размера плавятся более равномерно и дают конечный продукт более высокого качества. Это повышает коммерческую ценность вашего переработанного лома.
При оценке технических характеристик оборудования группы закупок часто зацикливаются на мощности двигателя и металлургии лопаток. Однако дизайн и доступность экрана одинаково важны для долгосрочного успеха в работе.
На предприятиях, обрабатывающих разнообразные потоки, частые изменения конфигурации являются обязательными. Переход от обработки труб из жесткого ПВХ, требующих установки 40 мм, на пленки ПЭНП, требующие установки 20 мм, должен быть выполнен быстро. В продвинутых моделях используются люльки с гидравлическим приводом. Эта инженерная модернизация позволяет обслуживающему персоналу снять кронштейн и безопасно заменить тяжелые стальные пластины за считанные минуты. Им больше не нужно часами вручную откручивать панели доступа. Эта функция значительно повышает общую эффективность оборудования предприятия.
Эти компоненты работают в высокоабразивной среде. Их постоянно бомбардируют бывшим в употреблении пластиком, загрязненным песком, стеклом или мелкими металлами. Если они изготовлены из стандартной мягкой стали, абразивное воздействие быстро удлинит круглые отверстия до более крупных и неправильных форм. Это нарушает согласованность размеров. Промышленные плиты должны изготавливаться из высокопрочных, износостойких стальных сплавов. Хотя они представляют собой более высокие первоначальные капитальные затраты, их увеличенный срок службы предотвращает постепенное ухудшение качества продукции.
Хотя круглые отверстия остаются отраслевым стандартом для большинства полимеров, их геометрия не всегда является наиболее эффективной. Шестиугольные узоры обеспечивают более высокий коэффициент открытой площади. Это обеспечивает более быструю выгрузку материала и более высокую производительность без ущерба для максимального размера частиц. В частности, конструкции с прорезями или прямоугольные конструкции настоятельно рекомендуются для обработки длинных пластиковых волокон, веревок или тканых сетей. Конструкция с прорезями предотвращает скатывание линейных материалов в шарики внутри камеры. Это позволяет им выйти из машины, как только они будут отрезаны до нужной длины.
Экран измельчителя — это нечто большее, чем просто пассивная металлическая решетка. Это окончательный механизм контроля конечного размера частиц пластика. Уравновешивание потребности в мелких однородных частицах с производительностью машины и температурными ограничениями вашего полимерного сырья является жизненно важным оперативным навыком. Правильный выбор не только предотвращает катастрофические засоры на выходе, но и активно увеличивает рыночную стоимость ваших переработанных хлопьев. Готовы оптимизировать свою линию по переработке отходов? Выбор правильного оборудования, адаптированного к вашему конкретному сырью, имеет первостепенное значение. Мы призываем менеджеров предприятий оценить свои целевые показатели производительности и типы материалов. Посетите Jwell, чтобы ознакомиться с полным ассортиментом современного оборудования для измельчения и найти то, что идеально соответствует потребностям вашего предприятия.
Хотя технически возможно установить 10-миллиметровое сито на первичном измельчителе, это крайне неэффективно для промышленного применения. Принудительное измельчение крупногабаритных отходов непосредственно до 10 мм приводит к удержанию материала в камере резки на длительный период. Это резко снижает производительность и генерирует чрезмерное, потенциально опасное тепло. Стандартной отраслевой практикой является использование первичной машины, оснащенной ситом диаметром от 30 до 40 мм для первоначального уменьшения объема. Полученный результат затем подается в специальный высокоскоростной гранулятор для эффективного достижения конечного размера 10 мм.
Засорение сита, обычно называемое в промышленности засорением, обычно вызвано термической деградацией. Когда отверстия слишком малы по сравнению со скоростью ротора или если режущие ножи затупились, в машине возникает сильное трение. Пластмассы с более низкой температурой плавления впоследствии расплавятся и оплавятся на металлической пластине. Кроме того, подача очень влажных, липких материалов или пленок без соответствующей геометрии сита также может привести к серьезным засорам.
Для первичного измельчения ПЭТ-бутылок настоятельно рекомендуется использовать отверстие размером от 30 до 40 мм. Поскольку ПЭТ является жестким и легко разрушается под действием силы сдвига, этот диапазон размеров позволяет быстро уменьшить объем без образования чрезмерных частиц или пыли. Полученные хлопья имеют идеальный размер для последующей фрикционной промывки и вторичной грануляции.
Скорость ротора и апертура экрана должны работать согласованно. Высокоскоростной ротор в сочетании с очень маленьким экраном генерирует огромную кинетическую энергию и тепло, увеличивая риск плавления материала. И наоборот, тихоходный ротор с большим ситом просто проталкивает материал без достаточного сдвига. Инженеры должны тщательно сопоставлять частоту вращения ротора с правильной геометрией отверстий, чтобы поддерживать эффективную производительность при сохранении стабильных рабочих температур.
Интервал замены полностью зависит от абразивности вашего конкретного сырья и ваших ежедневных часов работы. Компоненты, переработанные из чистого постиндустриального лома, могут храниться несколько месяцев. Однако те, кто перерабатывает сильно загрязненные бытовые сельскохозяйственные пленки, изнашиваются гораздо быстрее. Операторы должны проводить еженедельные визуальные проверки. Если на отверстиях видны видимые признаки удлинения, сильного износа или утончения краев, пришло время немедленно заменить их, чтобы обеспечить постоянство размера частиц.
Да, существует прямая и измеримая корреляция. Меньшее отверстие действует как гораздо более строгий барьер, удерживая полимер внутри режущей камеры при значительно большем количестве оборотов ротора. Эта динамика требует, чтобы двигатель прилагал непрерывную силу резания в течение более длительного периода для обработки одного и того же объема материала. Это, следовательно, потребляет более высокую силу тока. Выбор меньшего размера, чем необходимо, приведет к неоправданному увеличению затрат на электроэнергию на вашем предприятии на тонну перерабатываемого материала.


