
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-07 Происхождение:Работает


Застревания материала замедляют работу вашей линии по переработке отходов? Я постоянно вижу, как это происходит в заводских цехах. Во многих традиционных установках ручное кормление приводит к катастрофическим перегрузкам двигателя. Пропускная способность становится крайне нестабильной. Это операционное узкое место стоит предприятиям значительного времени, энергии и доходов. Контролируемая система измельчения эффективно решает эту проблему. Это полностью исключает человеческие догадки.
Давайте посмотрим на текущие тенденции отрасли. Недавний анализ выявил масштабные структурные сдвиги в глобальном управлении отходами. Предприятия сталкиваются с ростом затрат на рабочую силу и ужесточением требований к чистоте переработанных отходов. Следовательно, использование ручного или гравитационного кормления быстро устаревает. Рынок активно движется к полностью автоматизированным системам уменьшения размеров, управляемым ПЛК. Эта эволюция защищает дорогостоящее оборудование от внезапных механических поломок. Кроме того, он гарантирует постоянный поток материала, необходимый для современных экструдеров и грануляторов.
Из этого подробного руководства вы узнаете, как именно работают механизмы автоматического кормления. Мы сломаем базовую технологию, которая ими движет. Вы также откроете для себя действенные стратегии по максимизации эффективности вашего оборудования, основанные на реальных инженерных практиках.
Чтобы по-настоящему оптимизировать любую операцию по промышленной переработке, руководители предприятий должны понимать внутреннюю механику своего оборудования. Система контролируемого измельчения представляет собой значительный технологический прогресс по сравнению с традиционными альтернативами с гравитационной подачей. Он обеспечивает точный алгоритмический контроль над обработкой материала.
Прежде чем изучать нюансы механизма кормления, необходимо разобраться в основных компонентах. При выборе надежного одновального измельчителя внутренний интеллект не подлежит обсуждению. Каждая часть играет весьма специфическую роль в сокращении объемов отходов.
Что фундаментально отличает это оборудование от старых ручных машин, так это его внутренний интеллект. В стандартной установке с гравитационной подачей лом падает прямо на ротор. Если в камеру попадает тяжелый и плотный предмет, ротор пытается агрессивно разрезать его весь сразу. Это часто приводит к механической остановке, обрыву приводного ремня или серьезному выходу из строя двигателя.
Технология контролируемого измельчения устраняет эту эксплуатационную опасность. Он использует передовые датчики и программируемый логический контроллер для управления физическим потоком отходов. ПЛК постоянно контролирует электрический ток, потребляемый двигателем главного привода. На основе этих данных в реальном времени он напрямую взаимодействует с гидроцилиндром. Он определяет, насколько сильно и быстро вводить заготовку в режущую камеру. Такая связь по замкнутому контуру гарантирует, что система работает с максимальной эффективностью, не выходя за пределы механических пределов.
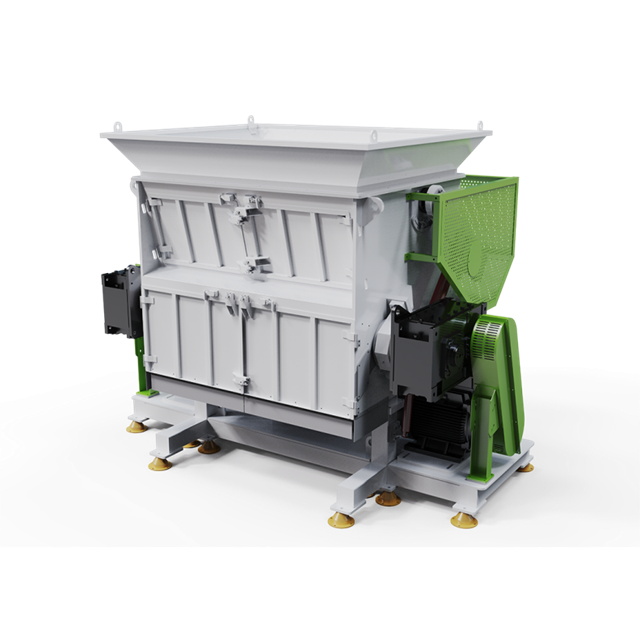
Понимание физического пути сырья помогает операторам оптимизировать производительность и продлить срок службы своих перерабатывающих установок. Процесс кормления – не случайное явление. Скорее, это высокоскоординированная механическая последовательность.
Рабочий цикл начинается с момента загрузки отходов в бункер. Представьте себе оживленный цех, где оператор вилочного погрузчика загружает в машину огромную корзину с тяжелыми промывочными материалами. Здесь бункер действует как критическая буферная зона. Крайне важно не переполнять эту камеру сверх ее объемной вместимости. Преждевременное сжатие материала под собственным весом может затруднить первоначальное движение гидроцилиндра. Это нарушение отрицательно влияет на весь цикл.
Как только лом оказывается на дне бункера, активируется гидроцилиндр. Расположенный в задней части загрузочной камеры толкатель перемещается горизонтально по направляющим. Он применяет тщательно рассчитанное давление, чтобы подтолкнуть объемный груз вперед к вращающемуся валу. В частности, скорость и сила этого плунжера полностью зависят от сопротивления, встречаемого ротором. Это гарантирует дозированную презентацию, а не неконтролируемую хаотичную свалку.
Когда гидравлический толкатель прижимает нагрузку к ротору, начинается фактическое уменьшение размера. Вращающиеся ножи агрессивно захватывают материал. Они тянут его вниз и срезают его о неподвижные ножи статора. Поскольку плунжер поддерживает постоянное регулируемое давление, твердая масса постоянно сбривается или откалывается. Измельченные фрагменты циркулируют внутри режущей камеры до тех пор, пока не уменьшатся до размеров, достаточно малых, чтобы они могли провалиться через нижнее сито. Если материал подпрыгивает или сопротивляется лезвиям, домкрат мгновенно регулирует давление, чтобы поддерживать устойчивый и эффективный захват.
Истинная ценность современного оборудования для измельчения заключается в его программном обеспечении. ПЛК действует как центральный мозг операции. Безопасность оборудования и стабильное качество продукции отдаются приоритетом, а не грубой, неконтролируемой скорости.
Скорость подачи никогда не бывает статичной. Это очень динамичная переменная. Первоначально ПЛК устанавливает базовую силу тока для оптимальных условий резки. Если ротор обрабатывает мягкие пластмассы или полые контейнеры, двигатель потребляет значительно меньшую силу тока. Обнаружив низкую нагрузку, ПЛК дает команду гидроцилиндру двигаться быстрее. Это действие увеличивает общую пропускную способность. Напротив, когда ротор сталкивается с плотными пластиковыми комками или толстыми твердыми породами, двигатель должен работать экспоненциально интенсивнее. ПЛК мгновенно регистрирует этот скачок тока и замедляет гидроцилиндр. Уменьшая скорость подачи, ротор может делать меньшие кусочки. Это поддерживает оптимальную эффективность без перегрева системы привода.
Даже при динамической регулировке некоторые стойкие материалы могут привести к тому, что двигатель приблизится к максимально безопасному рабочему пределу. Машины промышленного класса оснащены надежными двигателями (часто мощностью от 37 до 132 кВт) в сочетании с высокопроизводительными ПЛК, обеспечивающими время отклика на уровне миллисекунд. Если ротор врезается в исключительно прочный блок, ПЛК мгновенно обнаруживает критический скачок тока и запускает защитную последовательность действий. Во-первых, гидроцилиндр немедленно прекращает толкать и слегка втягивается, чтобы уменьшить горизонтальное давление. Затем несущий винт останавливается и меняет направление вращения на несколько секунд, чтобы устранить возможное заклинивание. Наконец, ротор возобновляет вращение вперед, и плунжер движется вперед, чтобы повторно зацепить блок под другим углом. Такое автоматическое вмешательство предотвращает катастрофические сбои и устраняет необходимость очистки вручную.
Чтобы наглядно проиллюстрировать коммерческую ценность модернизации вашей линии по переработке отходов, изучите эксплуатационные различия между старыми ручными системами и современными автоматизированными установками.
| по эксплуатации | или система гравитационной подачи | Гидравлическая подача, управляемая ПЛК |
|---|---|---|
| Защита двигателя | Высокий риск остановки и обрыва ремня. | Нулевой риск. Автореверс предотвращает перегрузку. |
| Стабильность пропускной способности | Очень неустойчиво, зависит от навыков оператора. | Стабильная и предсказуемая производительность тонн в час. |
| Требование к рабочей силе | Требует постоянного наблюдения и ручного устранения помех. | Полностью автономная работа после первоначальной загрузки. |
| Адаптивность материала | Борется с очень плотными или очень легкими материалами. | Давление поршня динамически регулируется в зависимости от плотности материала. |
При оценке измельчителя пластика для коммерческого объекта эффективность механизма подачи напрямую связана с конкретными инженерными показателями. Понимание этих характеристик имеет жизненно важное значение для принятия обоснованного решения о покупке.
Физические размеры порта подачи должны идеально соответствовать объему целевого потока отходов. Если отверстие слишком узкое, крупные предметы застрянут в верхних частях бункера еще до того, как достигнут камеры резки. Это неприятное явление известно как мост. Когда происходит перекрытие, гидравлический цилиндр выталкивает пустой воздух, в то время как сырье бесполезно плавает над ним. Чтобы предотвратить это, отверстие бункера и ширина внутренней камеры должны быть указаны так, чтобы вместить самый большой кусок лома, который ваше предприятие намеревается перерабатывать, а также достаточно большой запас для зазора.
Мощность двигателя определяет максимальный крутящий момент, который измельчитель может приложить к сопротивлению. Более высокая мощность позволяет оборудованию сохранять скорость вращения даже тогда, когда гидравлический цилиндр агрессивно прижимает плотные материалы к лезвиям. Высокопроизводительные одновальные системы обычно работают на низких скоростях — обычно от 70 до 120 об/мин — для создания такого огромного крутящего момента. Идеально откалиброванный агрегат уравновешивает вращающую силу двигателя с толкающим давлением гидроцилиндра. Эти весы обеспечивают максимальную производительность тонн в час без ненужного включения функции автореверса.
Даже самые совершенные автоматизированные системы требуют правильных рабочих протоколов для работы на пике своих возможностей. Внедрение строгих стандартных рабочих процедур на предприятии позволит значительно снизить механический износ.
Хотя промышленные измельчители надежны, они не являются неразрушимыми. Наиболее важной операционной практикой является предварительная сортировка исходных материалов для удаления неизмельчаемых загрязнений. Тяжелые металлы, толстые стальные детали или крупные камни, спрятанные в потоке пластиковых отходов, могут привести к серьезному и необратимому повреждению режущих ножей. Несмотря на то, что ПЛК обнаружит внезапную перегрузку и перевернет ротор, первоначальный сильный удар может легко разрушить лезвие из карбида вольфрама. Использование магнитных сепараторов или протоколов ручной проверки перед погрузкой не подлежит обсуждению для обеспечения долговечности оборудования.
Чтобы максимизировать эффективность вашего измельчителя вторичной переработки , операторы должны стремиться к непрерывной дозированной подаче, а не к выгрузке больших и нечастых партий. Одновременный сброс массивного груза сжимает материал. Это увеличивает риск засорения бункера и заставляет машину работать в условиях сильно меняющихся циклов нагрузки. Вместо этого использование наклонной конвейерной ленты, оснащенной частотно-регулируемым приводом, позволяет операторам подавать постоянный поток лома. Это обеспечивает постоянное заполнение бункера до оптимальной емкости от 60% до 70%, что позволяет гидроцилиндру работать в плавном, ритмичном цикле.
Несмотря на высокую степень автоматизации управления, механические или эксплуатационные переменные могут иногда нарушать работу технологической линии. Ниже представлено практическое диагностическое руководство по устранению наиболее частых нарушений кормления.
Если гидравлический цилиндр вращается вперед и назад, а ротор вращается, но измельченные частицы не выходят из сита, скорее всего, вы столкнулись с перемычками. Сила тока двигателя обычно остается необычно низкой. Это происходит, когда лом застревает в верхней части бункера, образуя арку над режущей камерой. Это часто случается с негабаритными предметами или очень гибкими и легкими пленками, которым не хватает объемной плотности, чтобы падать естественным путем. Для жестких изделий материал необходимо предварительно разрезать. Для пушистых пленок или тканых мешков настоятельно рекомендуется установить верхний верхний пресс — вертикальный гидроцилиндр, который с силой толкает плавающий материал вниз на путь горизонтального гидроцилиндра.
Иногда гидроцилиндр может двигаться хаотично, очень медленно или вообще не продвигаться вперед. Обычно это проблема гидравлической системы, а не сбой программного обеспечения. Распространенными причинами являются низкий уровень гидравлической жидкости, засоренные фильтры, поврежденные распределительные клапаны или измельченная пластиковая пыль, мешающая физическим направляющим. Чтобы решить эту проблему, проведите тщательный осмотр гидравлического силового агрегата, проверьте манометры рабочего давления и тщательно очистите внутренние направляющие.
Если система постоянно останавливается, выполняет автореверс и изо всех сил пытается поддерживать устойчивый ритм резания, производительность резко упадет. Обычно это означает, что сырье слишком плотное для текущих настроек ПЛК, режущие ножи сильно затуплены или размер отверстия сита слишком мал. Сначала осмотрите ножи ротора и статора. Тупые лезвия требуют экспоненциально большей мощности для резки материала. Если лезвия острые, технику может потребоваться повторная калибровка пределов силы тока ПЛК или уменьшение скорости продвижения гидроцилиндра.
Эксплуатационная эффективность любого оборудования для уменьшения размеров во многом определяется физическими свойствами исходных материалов. Стандартная система с гравитационной подачей борется с крайностями — материалами, которые либо слишком плотны, либо слишком гибки. Используя ПЛК для управления движением гидравлического цилиндра, управляемый измельчитель легко адаптируется к различным объемным весам и прочности на разрыв.
Такие материалы, как продувочные материалы для литья под давлением, толстостенные трубы из полиэтилена высокой плотности и крупные куски экструдера, обладают огромной структурной целостностью. Если в ротор без регулирования подается кусок плотного пластика, внезапное зацепление приводит к немедленной остановке двигателя. Управляемый гидроцилиндр здесь абсолютно необходим. Он продвигает тяжелый пластик с микро-темпом, позволяя ротору срезать несколько миллиметров за раз. Такое контролируемое истирание предотвращает остановку и обеспечивает устойчивое разрушение самых прочных блоков.
Гибкие материалы представляют собой совершенно иную проблему. Полиэтиленовые пленки низкой плотности и полипропиленовые тканые мешки имеют высокую прочность на разрыв, но очень низкую объемную плотность. Они имеют тенденцию застревать в бункере или наматываться на вал ротора. При использовании высококачественной машины, оснащенной интеллектуальным гидроцилиндром, систему можно откалибровать специально для этих входов. ПЛК настраивает плунжер на более высокую и непрерывную скорость. Это активно сжимает воздушный материал в плотную форму, напоминающую брикет, прижимая его к ротору, предотвращая скручивание и обеспечивая чистый рез.
Топливо, полученное из отходов, и промышленные древесные отходы представляют собой весьма гетерогенные потоки. Одна партия может содержать текстиль, твердый пластик, гибкую упаковку и обрезки плотной древесины лиственных пород. Непостоянство этих материалов требует наличия легко адаптируемого механизма подачи. Подача, управляемая ПЛК, плавно переходит от быстрого продвижения мягкого картона к мгновенному замедлению для плотного куска дерева. Такая динамическая адаптация поддерживает постоянный объем выпускаемой продукции и одинаковый размер частиц без необходимости ручной сортировки смешанного потока отходов.
Умная автоматизированная система подачи является краеугольным камнем высокоэффективной современной переработки отходов. Используя гидравлический подъемник, контролируемый ПЛК, предприятия могут эффективно предотвращать застревание материала, устранять перегрузки двигателя и поддерживать высоко предсказуемую производительность. Выбор правильного оборудования, правильный выбор размера порта подачи и соблюдение строгих графиков технического обслуживания значительно сократят ваши эксплуатационные расходы. В конечном счете, переход от ручной подачи к технологии контролируемого измельчения — это инвестиция в долгосрочную надежность и прибыльность. Если ваше предприятие готово устранить узкие места и автоматизировать измельчение, изучите передовые решения, предлагаемые Jwell Machinery, чтобы найти именной измельчитель, настроенный для вашего конкретного потока материалов.
В стандартной машине с ручной или гравитационной подачей перегрузка неизбежно приводит к механическому заклиниванию. Избыток материала перегружает режущую камеру, в результате чего ротор физически перестает вращаться. Это создает мощный всплеск электрического тока, который может привести к срабатыванию прерывателей или обрыву приводных ремней. В управляемой системе измельчения это предвидит ПЛК. Если в бункер попадает слишком много материала, программное обеспечение определяет возникающую нагрузку на ротор и автоматически приостанавливает или втягивает гидравлический толкатель. Это позволяет ротору очистить лишний материал перед возобновлением подачи, полностью предотвращая застревание.
Выбор правильного размера порта подачи является критически важным инженерным решением. Основное правило заключается в том, что порт подачи должен быть немного больше, чем максимальные физические размеры вашего самого крупного мусора. Если порт слишком мал, негабаритные материалы будут прижиматься к стенкам бункера, образуя арку над режущей камерой. Менеджеры предприятий должны измерять длину, ширину и высоту своих крупнейших обрабатываемых объектов, например, полную площадь пластикового поддона. Вы должны убедиться, что бункер и длина хода гидравлического толкателя легко соответствуют этим размерам.
Хотя эти машины в первую очередь предназначены для пластика, дерева и топлива, полученного из отходов, их взаимодействие с металлом полностью зависит от типа и объема. Они способны справляться с случайными мягкими металлическими примесями, такими как тонкая алюминиевая фольга или небольшие латунные детали, случайно попадающими в поток отходов. Следует строго избегать использования закаленных металлов, таких как стальные пластины или толстые железные трубы. Даже при наличии высокоинтеллектуальной контролируемой системы подачи физическое воздействие закаленной стали на режущие ножи может привести к серьезному сколу или разрушению лезвий. При сильно загрязненных производствах обязательна предварительная сортировка с помощью магнитных сепараторов.
Ручное кормление полностью зависит от гравитации и решения человека-оператора. Это по своей сути приводит к резким колебаниям пропускной способности. Операторы часто перегружают машину, чтобы сэкономить время, что приводит к остановке, или недокармливают ее, что приводит к снижению энергоэффективности. Одной силы тяжести также недостаточно, чтобы заставить материалы низкой плотности попасть в лопасти. Контролируемое кормление устраняет человеческие ошибки и ограничения гравитации. В нем используется интеллектуальный гидравлический цилиндр, который физически нагнетает материал в режущие лезвия в горизонтальной плоскости, непрерывно взаимодействуя с двигателем через ПЛК. Такая алгоритмическая согласованность гарантирует, что двигатель всегда будет работать с максимальной эффективностью.
Частое заклинивание обычно указывает на несоответствие настроек машины плотности материала или отсутствие элементарного обслуживания. Если пороговые значения силы тока вашего ПЛК установлены слишком высоко, плунжер будет слишком сильно толкать плотный материал, что приведет к остановке двигателя до того, как сработает автореверс. Кроме того, сильно затупившиеся ножи ротора требуют значительно большего крутящего момента для резки. Когда лезвия теряют заточку, материал скорее заклинивает, чем режет. Регулярная заточка лезвий и правильная калибровка ПЛК необходимы для предотвращения хронического заклинивания.
Потребляемая мощность широко варьируется в зависимости от размера двигателя и прочности обрабатываемого материала. Управляемый измельчитель на самом деле гораздо более энергоэффективен, чем ручной. Поскольку ПЛК постоянно модулирует гидроцилиндр, главный двигатель редко работает в состоянии крайней перегрузки или на холостом ходу. Он поддерживает стабильную оптимизированную нагрузку. Например, машина мощностью 75 кВт, обрабатывающая стандартные пластмассы, будет потреблять постоянную силу тока в пределах своей кривой эффективности, что в конечном итоге снизит ваши затраты на тонну по сравнению с машиной, которая постоянно скачет и глохнет.


