
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-25 Происхождение:Работает


Неравномерность пластиковых отходов портит вашу прибыль от переработки? Негабаритные отходы обычно засоряют оборудование, расположенное ниже по потоку. Они серьезно повреждают дорогостоящие грануляторы и в конечном итоге нарушают весь процесс гранулирования. Для борьбы с этим операционным кошмаром лучшим решением станет специальная система уменьшения размеров. В частности, одновальная конфигурация считается наиболее надежным методом точного определения размера материала.
В этом подробном руководстве мы разберем точную механику того, как измельчитель контролирует размеры вывода. Понимая эти основные принципы с инженерной точки зрения, операторы предприятий могут оптимизировать свое оборудование, свести к минимуму непредвиденные простои и выбрать идеальное оборудование для своих конкретных производственных линий.
Чтобы полностью понять, как регулируется объем выпускаемой продукции, необходимо сначала изучить фундаментальную механику оборудования. Эта надежная промышленная машина, служащая важным первым шагом в переработке пластика, превращает громоздкие, неуправляемые отходы в однородные, пригодные для переработки фрагменты.
Эффективность работы этого оборудования зависит от синхронизированной системы мощных компонентов. Каждая часть выполняет определенную роль, обеспечивая измельчение полимера до точных характеристик.
Перемещение пластиковых отходов через машину представляет собой строго контролируемый механический процесс с замкнутым контуром. Представьте себе оператора, опрокидывающего в бункер огромный тюк сельскохозяйственной пленки. Оказавшись внутри, гравитация и гидроцилиндр берут верх. Они безжалостно прижимают крупногабаритные отходы к быстро вращающемуся валу.
Когда ротор вращается, его выступающие ножи захватывают пластик и тянут его вниз к неподвижным лопаткам статора. Следовательно, материал подвергается огромным силам сдвига, когда он протискивается через узкий зазор между движущимися и неподвижными краями. Разбитый на более мелкие кусочки пластик циркулирует по режущей камере. Он будет непрерывно вращаться и перерезаться до тех пор, пока фрагменты не станут достаточно маленькими, чтобы провалиться через определенные отверстия нижнего экрана.
Менеджеры объектов часто взвешивают эксплуатационные различия между одновальными и двухвальными установками. Хотя оба превосходно справляются с уменьшением объема, на производстве они служат совершенно разным целям. Чтобы прояснить эти различия, рассмотрим основные механические различия.
| Особенность | Установка с одним валом | Установка с двумя валами |
|---|---|---|
| Режущий механизм | Высокоскоростная резка неподвижными лезвиями | Низкоскоростной разрыв между двумя валами, вращающимися в противоположных направлениях. |
| Контроль размера | Строго контролируется нижним экраном | Нет экрана; полностью зависит от ширины лезвия |
| Согласованность вывода | Высоко однородные, предсказуемые хлопья | Нерегулярные, длинные и непредсказуемые полосы |
| Лучшее приложение | Точный размер для последующих грануляторов | Первичное уменьшение объема массивных, громоздких предметов |
В отличие от двухвальной конструкции, одновальная архитектура конструктивно спроектирована так, чтобы обеспечить равномерную и предсказуемую производительность. Улавливая материал в режущей камере до тех пор, пока он не будет соответствовать точным требованиям по размерам, он обеспечивает точный размер хлопьев, необходимый для безопасной подачи деликатных последующих механизмов.
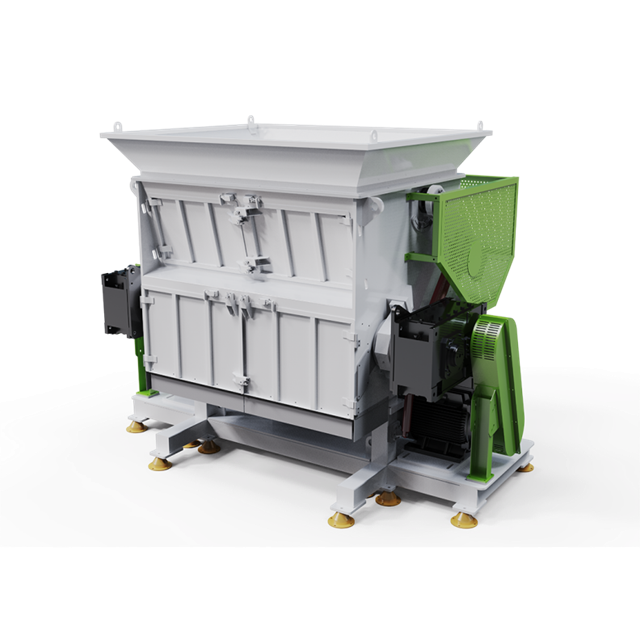
Если вы хотите понять управление размером, посмотрите прямо на экран. Этот прочный компонент действует как главный хранитель материальных измерений.
Физический принцип, управляющий экраном, прост. Твердые пластиковые детали абсолютно не смогут выйти из машины, если они физически не пройдут через просверленные отверстия. Когда ротор разрезает кусок пластика, этот фрагмент проносится по поверхности экрана. Если деталь меньше диаметра отверстия, она падает на выходной конвейер. И наоборот, если он остается слишком большим, ротор поднимает его вверх для еще одного сурового вращения против неподвижных ножей. Этот непрерывный цикл гарантирует строгое соблюдение желаемого размера продукции.
Выбор правильного размера экрана — это тонкий баланс между доработкой конечного продукта и почасовой производительностью. Отверстия меньшего размера производят высокоочищенные хлопья, но заставляют материал дольше оставаться внутри камеры. Это существенно снижает скорость обработки.
Эмпирические данные действующих объектов позволяют предположить несколько стандартных конфигураций. Например, для твердых, жестких пластмасс, предназначенных для вторичного гранулятора, обычно используются сита размером от 30 до 40 мм, что эффективно предотвращает застревание на выходе. Между тем, сита размером от 50 до 60 мм обеспечивают оптимальный баланс для измельчения общего назначения. Для сильно загрязненных или чрезвычайно громоздких предметов, единственной целью которых является быстрое уменьшение объема, на предприятиях часто используются массивные сетки размером от 80 до 100 мм.
В то время как сито определяет максимально допустимый размер, ротор и его ножи точно определяют, насколько эффективно материал достигает этого размера. Геометрия разреза играет огромную роль в обеспечении стабильного результата.
Режущий зазор — это микрорасстояние между кончиками вращающихся ножей и краем неподвижных ножей. Поддержание этого зазора с жесткими допусками, обычно от 0,2 до 0,5 мм, возможно, является наиболее важной регулировкой, которую может сделать инженер по техническому обслуживанию. При правильной настройке ножи действуют как точные ножницы. Они создают чистый, острый сдвиг, в результате которого образуются хлопья однородной геометрической формы.
Более того, если этот зазор увеличивается из-за плохого обслуживания, машина перестает резать и начинает рвать или дробить. В случае жесткого пластика широкий зазор приводит к образованию чрезмерного количества непригодной для использования пыли. В случае гибких пленок материал сгибается над тупыми лезвиями, плавясь из-за трения и образуя длинные тягучие массы, которые легко забивают отверстия сита.
Для обеспечения стабильного размера продукции требуются острые как бритва инструменты. Тупые лезвия основаны на тупой силе, а не на сдвиге, что приводит к термическому разложению полимера и резкому увеличению потребления энергии. Для борьбы с этим в современных станках используются квадратные двусторонние режущие пластины. Когда оператор замечает ухудшение качества продукции, он просто отвинчивает пластину, поворачивает ее на девяносто градусов, чтобы обнажить новую кромку, и возобновляет производство с идеально восстановленной геометрией резания.
Механизм автоматической подачи часто остается незамеченным, однако он является незамеченным героем контроля размера. Ротор может эффективно резать только в том случае, если материал подается к нему под правильным давлением.
Гидравлический толкатель отвечает за физическую доставку сыпучего пластика в зону резки. Соотношение между давлением толкателя и режущей способностью ротора определяет однородность производительности. Если плунжер толкает слишком сильно, он выталкивает излишки материала в режущий зазор, в результате чего ротор отрывает слишком большие куски, которые забивают сито. С другой стороны, недостаточное давление заставляет пластик отскакивать от ротора, что приводит к неэффективному откусыванию, в результате чего образуется бесполезная пыль, а не пригодные для использования хлопья.
Чтобы исключить человеческие ошибки, современные машины полагаются на интеллектуальные системы программируемого логического контроллера. Эти компьютеры постоянно контролируют электрическую силу, потребляемую роторным двигателем. Когда режущая камера сталкивается с особенно плотным пластиковым блоком, двигатель работает интенсивнее, и сила тока резко возрастает. Обнаружив это за миллисекунды, автоматизированная система дает команду гидравлическому толкателю слегка втянуться. Это снижает давление дробления, позволяет ротору очищать стойкий материал в своем собственном темпе и обеспечивает постоянную резку перед возобновлением движения вперед.
Недавний анализ рынка указывает на массовый сдвиг в сторону интеллектуальных технологий уменьшения размеров, основанных на данных. Поскольку глобальный спрос на высококачественную бывшую в употреблении смолу резко возрастает, предприятия по переработке находятся под огромным давлением, требующим производства безупречных хлопьев. Эксперты отрасли отмечают, что точное и равномерное измельчение на первичном этапе резко снижает энергетическую нагрузку на вторичные грануляторы. Такая оптимизация не только защищает последующее оборудование, но и существенно снижает общий углеродный след всей операции по переработке. Предприятия все чаще отказываются от грубого оборудования, отдавая предпочтение системам, оснащенным автоматическими толкателями с определением нагрузки и прецизионно обработанными роторами, чтобы гарантировать высочайшее качество переработанной продукции.
Пластиковые отходы невероятно разнообразны. Механические настройки, которые позволяют получить идеальные 40-миллиметровые хлопья из цельного блока, катастрофически не сработают при нанесении на тонкую стретч-пленку. Истинный контроль размера требует подбора настроек машины для конкретного полимера.
Жесткие пластмассы, такие как толстостенный ПВХ, продувки для литья под давлением и крупные куски полиэтилена высокой плотности, плотные и хрупкие. Для эффективного разрушения им требуется высокий крутящий момент и агрессивные углы резания. При переработке этих плотных материалов использование сверхмощного одновального измельчителя многоцелевых отходов пластика обеспечивает интенсивное физическое сопротивление крупногабаритных отходов, а также усиленные редукторы и прочные толкающие плунжеры. Размеры сит обычно поддерживаются в пределах от 40 до 60 мм, уделяя особое внимание предотвращению остановки ротора и одновременному получению геометрически последовательных кусков.
Гибкие пластмассы представляют собой совершенно другую механическую проблему. Такие материалы, как сельскохозяйственные пленки из полиэтилена низкой плотности и тканые мешки из полипропилена, не обладают достаточной жесткостью на разрыв. Вместо этого они растягиваются, рвутся и наматываются на вращающиеся валы. Чтобы решить эту проблему, необходим специализированный легкий измельчитель для переработки отходов серии DYSSQ, оснащенный чрезвычайно малыми режущими зазорами и обеспечивающий чистый рез, похожий на ножницы. Операторы должны использовать специальные сетки с утопленными отверстиями, чтобы предотвратить прилипание влажных или статических пленок к металлической поверхности и блокирование выхода.
Почему руководители заводов одержимы контролем объемов выпускаемой продукции? Потому что этап первичного сокращения редко является конечным пунктом назначения. Это критический этап подготовки, который определяет прибыльность всей линии сбыта.
В большинстве промышленных установок измельченный материал подается по конвейеру непосредственно во вторичный гранулятор, который измельчает куски размером 40 мм до хлопьев размером 10 мм. Грануляторы работают на невероятно высоких скоростях и очень чувствительны к размеру материала. Если первичная машина не может регулировать свою производительность и пропускает массивный твердый кусок, она может катастрофически разрушить лопасти гранулятора или погнуть вал ротора. Стабильная первичная производительность действует как обязательный страховой полис для деликатного вторичного оборудования.
Переработанный пластик необходимо тщательно мыть, чтобы удалить грязь, масла и химические загрязнения. Эффективность фрикционных шайб и резервуаров с поплавком полностью зависит от площади контакта с поверхностью. Если пластиковые хлопья, поступающие в моечную машину, имеют одинаковый размер, механические лопасти могут равномерно их очистить, получив материал высокой степени очистки. Смешанные размеры задерживают грязь внутри более крупных кусков, в то время как ценные мелкие частицы теряются в системах фильтрации сточных вод.
Заключительный этап переработки включает плавление хлопьев в экструдере для создания гранул многоразового использования. Экструдеры требуют стабильной и постоянной подачи для поддержания стабильных температур плавления и профилей внутреннего давления. Если объемная плотность и размер измельченного пластика сильно колеблются, экструдер испытывает помпаж. Это приводит к резким перепадам температуры внутри ствола, деградации полимера и, в конечном итоге, к образованию недорогих, пористых или обесцвеченных пуль.
Выбор подходящего оборудования для измельчения требует объективной оценки конкретных производственных параметров на основе данных. Машина, которая работает безупречно по сравнению с конкурентами, обрабатывающими жесткие трубы, может совершенно не подойти для вашего предприятия, если вы обрабатываете гибкие пленки.
При оценке потенциального оборудования лица, принимающие решения, должны тщательно изучить технические характеристики, чтобы убедиться, что они соответствуют требуемым размерам продукции. Ключевые показатели включают номинальную мощность двигателя в киловаттах для обеспечения достаточного крутящего момента сдвига, ширину ротора, соответствующую физическому размеру самых крупных кусков отходов, а также отзывчивость гидравлической системы. Кроме того, операторы должны рассчитать истинную пропускную способность в килограммах в час в зависимости от конкретного размера экрана, который они собираются использовать, поскольку экраны меньшего размера по своей сути снижают почасовую скорость обработки.
В конечном счете, контроль размера пластиковых отходов — это тщательно выверенная механическая симфония. Он основан на идеальном сочетании ограничительного экрана, точного режущего зазора лопастей ротора и интеллектуальной регулировки шага гидравлического толкателя. Инвестирование в высококачественный, правильно настроенный измельчитель – это не просто покупка. Это фундаментальная инвестиция в долговечность, эффективность и прибыльность всей вашей линии по переработке отходов.
Поскольку точный контроль размера зависит от микроскопических допусков, качество производства имеет первостепенное значение. Мы настоятельно рекомендуем операторам предприятий внимательно оценить текущие потоки отходов и проконсультироваться с отраслевыми экспертами, чтобы разработать максимальную установку для уменьшения размера. Изучив обширный портфель машин для измельчения пластика в Jwell Recycling, вы получите доступ к индивидуальной геометрии ротора, прочной металлургии лезвий и надежному программированию управления, адаптированному именно к вашему уникальному потоку материалов. Свяжитесь с Jwell Recycling сегодня, чтобы разработать решение, которое максимизирует вашу операционную прибыльность.
Да, самый прямой и эффективный способ изменить выходной размер — это заменить перфорированное сито под ротором на сито с отверстиями большего или меньшего диаметра. Многие современные агрегаты оснащены выдвижными гидравлическими опорами, что позволяет сделать замену быстрой и безопасной.
Хотя это во многом зависит от конкретной модели и типа полимера, эти основные блоки обычно уменьшают размер пластика до кусков от 30 до 50 мм. Для более измельченных хлопьев меньшего размера, например хлопьев размером 10 мм, на производственной линии обычно требуется вторичный высокоскоростной гранулятор.
Этот эксплуатационный дефект обычно вызван тупыми режущими лезвиями или неправильно калиброванным режущим зазором между движущимися ножами ротора и неподвижными ножами статора. Это также может произойти, если нижний экран поврежден, сильно изношен или полностью отсутствует.
Если для вашего производства требуется определенный, одинаковый выходной размер для безопасного питания последующего оборудования, одновальная конструкция структурно лучше, поскольку в ней используется калибровочное сито. Двухвальные модели отлично подходят для первичного уменьшения объема массивных изделий, но не обеспечивают столь же точного контроля конечных размеров продукции.
Срок службы полотна полностью зависит от абразивности обрабатываемого материала и наработки часов. Для чистого пластика лезвия могут прослужить несколько месяцев, прежде чем потребуется их перестановка. Для сильно загрязненных сельскохозяйственных пленок, содержащих песок или грязь, режущие пластины, возможно, придется переворачивать или заменять каждые несколько недель, чтобы поддерживать оптимальный режущий зазор.
Работа без экрана убирает основной механизм контроля размера. Пластик пройдет через камеру резки всего за несколько проходов, что приведет к получению крайне неоднородных кусков слишком большого размера. Это почти наверняка приведет к серьезным засорам и механическим поломкам последующих конвейеров и грануляторов.


